





Analýza vlastností materiálu Inconel 718 a obtížnosti řezání
Inconel 718 je vysokoteplotní slitina na bázi niklu, která je široce používána v kotoučích leteckých motorů, lopatkách kompresorů a konstrukčních konektorech díky své vynikající pevnosti při tečení a odolnosti proti korozi. Jeho fyzikální vlastnosti však při CNC frézování představují značné problémy při obrábění.Materiál má mez kluzu přibližně 770 MPa při pokojové teplotě a má pevnostPráce kaleníúčinek. Když se teplota v deformační zóně řezu zvýší, dojde k prokluzu hranic zrn a tvrdost se může rychle zvýšit na více než 600 HV. Pokud zbyde příliš mnoho této kalené vrstvy, povede to přímo ke zvýšení následných řezných sil a vylamování nástroje. Kromě toho je tepelná vodivost Inconelu 718 pouze asi desetinová ve srovnání s čistým hliníkem, což ztěžuje odvod řezného tepla skrz obrobek nebo třísky. Více než 80 % řezného tepla je soustředěno v blízkosti řezné hrany nástroje, což urychluje difúzní opotřebení.
- Silný sklon k přilnutí:Při vysokých teplotách prvky jako železo a nikl snadno difundují a ulpívají na karbidu wolframu ve slinutém karbidu, což způsobuje srpovité opotřebení.
- Koncentrace tepelného napětí:Lokální vysoké teploty mohou snadno vyvolat zbytkové tahové napětí na povrchu obrobku a snížit tak únavovou životnost. Součásti leteckého průmyslu jsou na to extrémně citlivé.
- Kontrola zbytkového stresu:Nerovnoměrné rozložení mechanicky zpevněné vrstvy povede při následném tepelném zpracování k nadměrné deformaci tenkostěnných dílů.
Vliv různých stavů materiálu na proces frézování
Výchozí metalurgický stav Inconel 718 přímo určuje horní hranici řezných parametrů. Obvykle se suroviny dělí naRoztok žíhán、Tuhý roztok + stav stárnutí (Age Hardened)stejně jakoVýkovek/tyč změkčený stav.Rozdíly parametrů mezi stavem tuhého roztoku a stavem stárnutí
Zestárlé materiály mají vysokou tvrdost (HRC 35-42) a vysoký řezný odpor, takže musí být přijata strategie „nízká rychlost, velká hloubka řezu a silné chlazení“; zatímco materiály v tuhém roztoku mají větší houževnatost a silné lepení nástroje, takže rychlost posuvu je třeba vhodně zvýšit, aby se usnadnilo lámání třísky. Pokud ve skutečné výrobě není stav na výkresech zřejmý, nezapomeňte před odběrem vzorků potvrdit číslo tepelného zpracování materiálu a záznam o tepelném zpracování, abyste se vyhnuli přepracování šarže.
| Stav materiálu | Rozsah tvrdosti (HRC) | Doporučená řezná rychlost (m/min) | Hlavní poruchové režimy |
|---|---|---|---|
| Pevný roztok (SA) | 25-30 | 80–120 | Přilnavost hrotu nástroje a srpkové opotřebení |
| Stav stárnutí (SA+Věk) | 38-44 | 40 - 80 | Difuzní opotřebení, mechanické vydrolování |
Porovnání výběru nástroje a technologie povlakování
Nástroje jsou klíčem ke kontrole nákladů na zpracování Inconel 718. Současné mainstreamové řešení jePevné tvrdokovové nástroje pro řezání mikročásticSpolupracovatPovlak TiAlN. Povlak TiAlN může při vysokých teplotách vytvářet pasivovanou ochrannou vrstvu oxidu hlinitého a jeho antioxidační teplota může dosáhnout více než 800 °C, což výrazně prodlužuje životnost nástroje. Pro hluboké dutiny nebo víceosé spojovací díly se doporučuje používat stopkové frézy s velkými úhly šroubovice (30°-40°), aby se zlepšily schopnosti odstraňování třísek a snížily se axiální řezné síly.
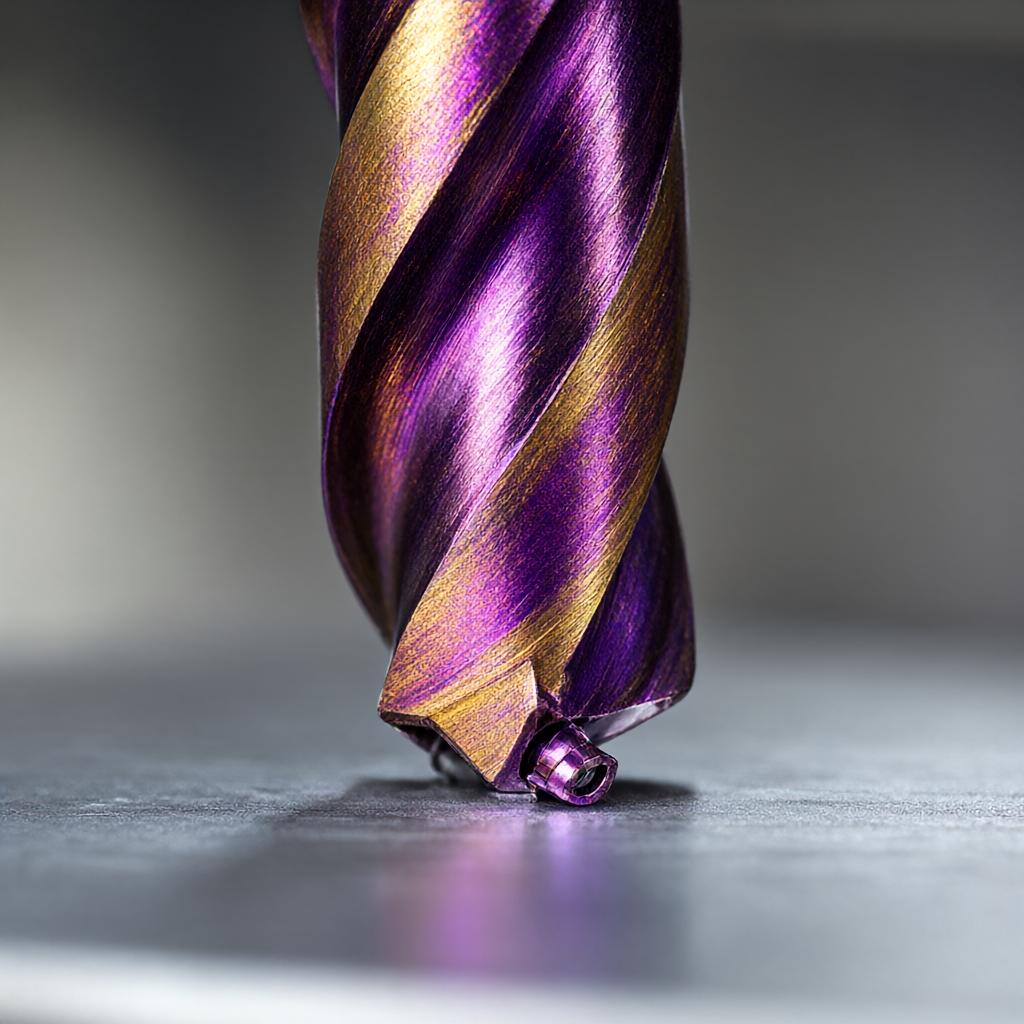
- Obyčejný karbid:Vhodné pro hrubé obrábění nebo středněteplotní pracovní podmínky, vysoké náklady a rychlé opotřebení.
- Karbid s povlakem TiAlN:Vhodné pro střední a jemné obrábění, vyrovnávání odolnosti proti opotřebení a účinnosti řezání, je první volbou pro hromadnou výrobu.
- Supertvrdé řezné nástroje PCD/CBN:Inconel 718 je kov a PCD (diamant) podstoupí grafitizační reakci a jeho použití je přísně zakázáno. Ačkoli je k dispozici CBN (kubický nitrid boru), je drahý a je vhodný pouze pro extrémní scénáře povrchové úpravy.
Strategie optimalizace řezných parametrů: nízká rychlost a velká hloubka řezu
Tradiční strategie "vysoká rychlost a malá hloubka řezu" u Inconelu 718 často selhává. Vzhledem k obtížnosti odvodu tepla zvýší zvýšení rychlosti otáčení teplotu nástroje a urychlí opotřebení. Ukazuje to inženýrská praxeNízké otáčky a vysoká hloubka řezu (vysoké zatížení třísky)Tato strategie může udržet teplotu řezné zóny relativně stabilní při použití velké tloušťky třísky pro dosažení lepšího účinku lámání třísky.
U stopkové frézy o průměru 10 mm se při zpracování Aged Inconel 718 doporučuje řídit otáčky vřetena na 4000-6000 ot/min a posuv na zub (fz) nastavit na 0,15-0,25 mm/z. V tomto okamžiku lze regulovat teplotu řezu a životnost nástroje zvýšit o více než 30 %.
Chlazení, mazání a zajištění celistvosti povrchu
Chlazení má nejen snížit teplotu, ale také snížit koeficient tření. Pro letecké díly, které jsou citlivé na povrchové zbytkové tahové napětí, se doporučuje použítPlně syntetická vodou ředitelná řezná kapalinaneboMikroolejová polosyntetická řezná kapalina. Úplné suché řezání (suché) je vhodné pouze pro hrubé obrábění a dokončovací obrábění musí být udržováno vlhké, aby se zabránilo otiskům a škrábancům po nástroji.
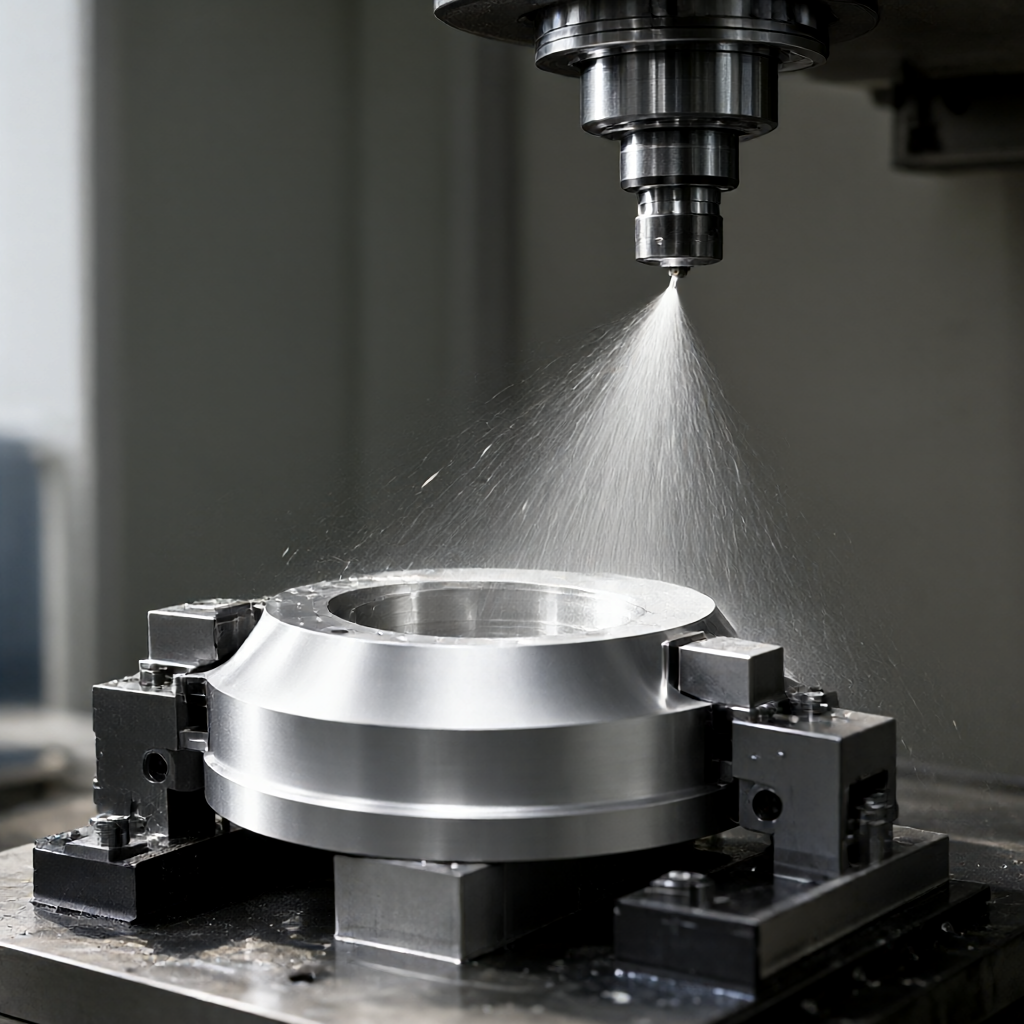
- Směr toku mazání:Zajistěte, aby řezná kapalina přímo narážela na řeznou hranu, aby nedošlo k erozi na obrobený povrch a následnému opotřebení.
- Kontrola zbytkového stresu:Snížení řezné síly během dokončovací fáze pomáhá kontrolovat povrchové zbytkové napětí v rozsahu tlakového namáhání, což je v souladu s požadavky NADCAP pro letecké díly.
- Drsnost povrchu:Kombinací výše uvedených procesů lze dosáhnout povrchové úpravy Ra 0,4-0,8 μm, která splňuje standardy většiny leteckých masek a konstrukčních dílů.
Testovací standardy a kontrola konzistence šarží
Přesná výroba je především o opakovatelnosti. V hromadné výrobě zavádíme třístupňový systém kontroly kvality „potvrzení prvního článku-kontrola procesu-kontrola celé zásilky“.
Rozměry detekce klíče
- Rozměrová přesnost:K náhodné kontrole klíčových prvků se používá trojrozměrný souřadnicový měřicí stroj (CMM) a tolerance je řízena v rozmezí ±0,01 mm.
- Drsnost povrchu:Měřič drsnosti doteku se používá k zaměření na detekci rohů a tenkostěnných oblastí vnitřní dutiny, aby se zabránilo zanechání stop po noži.
- Mikrostruktura:Pokud je to nutné, proveďte pozorování metalografickým mikroskopem, abyste se ujistili, že tloušťka mechanicky zpevněné vrstvy je stejnoměrná a nedochází k přehřátí a změně barvy.
- Nedestruktivní testování:Podle požadavků výkresu poskytněte zprávu o testování magnetickými částicemi (MT) nebo penetračním testování (PT), abyste vyloučili povrchové mikrotrhliny.
Často kladené otázky (FAQ)
Jak zlepšit krátkou životnost nástroje při frézování Inconel 718?
Doporučuje se zkontrolovat, zda nejsou řezné parametry příliš vysoké, přiměřeně snížit rychlost otáčení a zvýšit posuv na zub; a také potvrďte, zda se typ povlaku shoduje. Povlak TiAlN funguje lépe než TiCN na slitinách na bázi niklu. Účinným způsobem, jak prodloužit jejich životnost, je také pravidelné přeostřování řezných nástrojů.
Jak se vyhnout deformaci povrchu po frézování s Inconel 718?
Deformace je způsobena především uvolněním zbytkového napětí a tepelnou deformací. Před dokončením je nutné zajistit úplné odlehčení polotovaru, při dokončování používat parametry nízké řezné síly a zajistit plné mazání chladicí kapaliny, aby nedocházelo k místnímu přehřívání.
Jaký je rozdíl mezi parametry mletí pro pevný roztok a starý Inconel 718?
Tvrdost ve stavu stárnutí je vysoká, vyžaduje nižší rychlost otáčení (4000-6000 ot./min) a menší rychlost posuvu; pevný roztok má vysokou houževnatost a snadno se přilepí k nástroji a pro usnadnění lámání třísky je vyžadována mírně vyšší rychlost posuvu, ale je třeba posílit chlazení, aby se zabránilo adhezi.
Proč nemohu obrábět Inconel 718 diamantovými nástroji?
Inconel 718 obsahuje železo, nikl a další kovové prvky, které při vysokých teplotách chemicky reagují s diamantem (uhlíkem), což způsobí rychlé spadnutí povlaku nástroje. Proto jsou nástroje PCD přísně zakázány a měl by se používat karbid nebo CBN.
Jak zajistit konzistenci povrchové úpravy v hromadné výrobě?
Prostřednictvím standardizovaného programování, fixního sledování životnosti nástroje (na základě sledování zatížení vřetena), použití knihoven automatických výměnných vřeten (TSP) a potvrzení drsnosti prvního kusu v každé dávce lze řídit kolísání hodnoty Ra v rozsahu ±0,2μm.
Závěr a návrhy dotazů
Frézování vysokoteplotní slitiny Inconel 718 není problém jednoho procesu, ale systematické inženýrství materiálů, nástrojů, parametrů a chlazení. Zvládnutí základní strategie „nízká rychlost a velká hloubka řezu“ v kombinaci s nástroji s povlakem TiAlN a účinným chlazením je klíčem k vyvážení ceny nástroje a kvality povrchu.Pokud potřebujete zpracování dílů Inconel 718 pro letectví, doporučujeme poskytnout výkresy a popisy stavu materiálu. Můžeme poskytnout bezplatné vyhodnocení procesu DFM a zprávy o predikci životnosti nástroje na základě vašich specifických vlastností (jako jsou tenké stěny, hluboké dutiny, složité zakřivené povrchy), které vám pomohou optimalizovat náklady na kusovník a dodací lhůty. Vítejte na zaslání výkresů technickému týmu a my vám poskytneme cílené návrhy řezných parametrů a nabídky šarží.



