





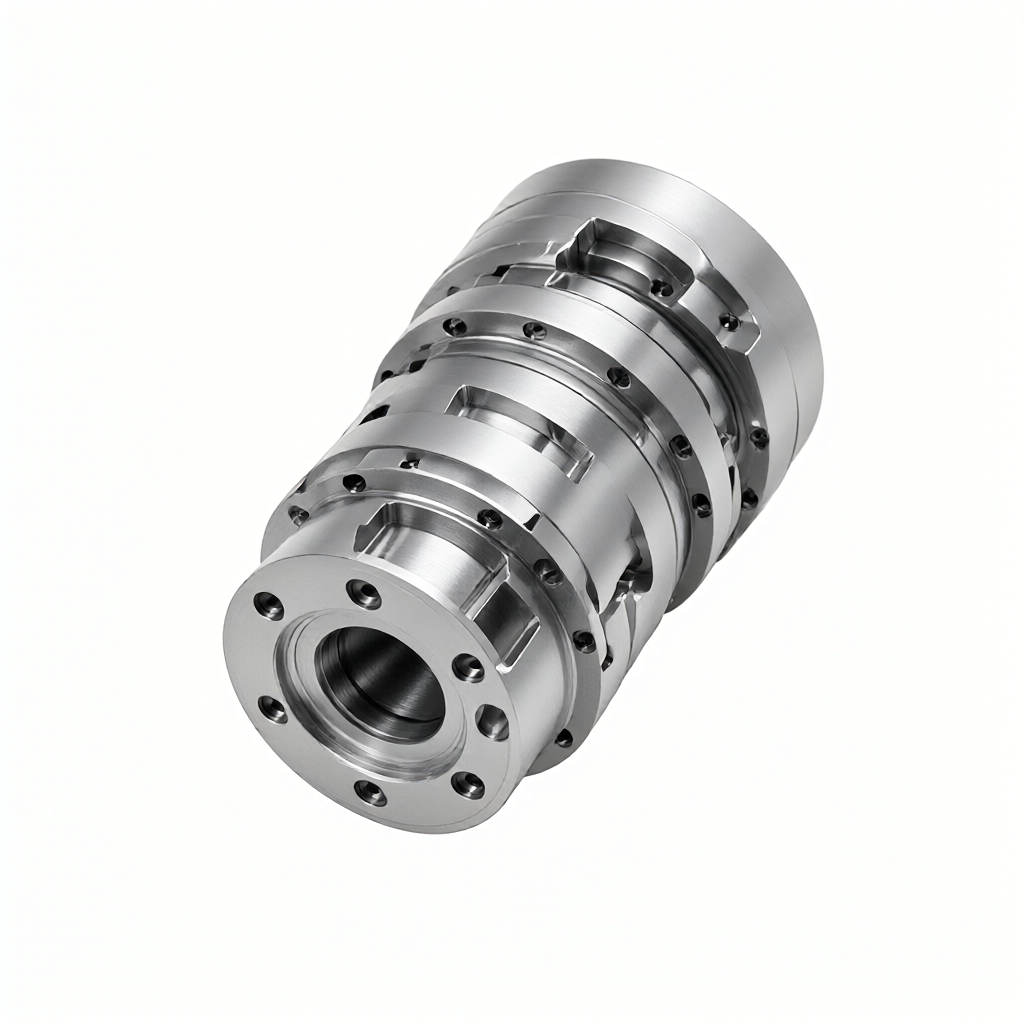
Při CNC obrábění dílů pro letectví a kosmonautiku jsou řízení frézovací síly a potlačení tepelné deformace základní roviny klíčovými procesními problémy, které určují přesnost montáže. Když mnozí inženýři označují na výkresech tolerance ±0,01 mm, často ignorují kumulativní dopad tvaru třísky, rychlosti opotřebení nástroje a upínacího napětí na konečnou rovinnost. ShowyMetal spoléhá na skupinu 72 CNC zařízení, která stabilně řídí drsnost povrchu takových přesných referenčních povrchů v rámci Ra0,4μm optimalizací množství zpětného řezu a řezných parametrů a zajišťuje konzistenci dávek prostřednictvím přísných kontrol procesu. Pro kupující v oblasti letectví je pochopení mechanismů elastického zotavení a mikrodeformace způsobených frézovacími silami klíčovým ukazatelem pro hodnocení procesních schopností dodavatelů. Tento článek bude analyzovat mechanické chování, schémata vyhýbání se deformacím a kritéria přijatelnosti ve vysoce přesném frézování základní roviny z pohledu technických důkazů, což pomůže technickému týmu přesně lokalizovat zdroje zpracování, které splňují přísné požadavky na toleranci během fáze dotazování.
Zdroj řezné síly a mechanismus tepelného účinku při frézování v pomocné rovině
Vliv složek řezné síly na mikrodeformaci
Během procesu frézování materiálů z leteckého hliníku (jako je 7075-T6) hlavní řezná síla Fc a normálová síla Fn přímo určují stav namáhání obrobku. Když velikost zpětného řezu přesáhne 0,5 mm, poměr elastické deformace a plastické deformace se výrazně změní. Pokud dráha nástroje není správně přiřazena, lokální uvolnění zbytkového napětí způsobí, že odchylka rovinnosti překročí 0,015 mm. Přesné obrábění vyžaduje, aby byla síla bočního posuvu řízena nad kritickou frekvenci chvění. Obvykle je nutné předpovědět oblast koncentrace napětí pomocí simulace konečných prvků a upravit poměr sousledného a nesousledného frézování, aby se minimalizovaly kolísání řezné síly.
Překrývající se efekt tepelné deformace a opotřebení hrotu nástroje
Řezné teplo vznikající při vysokorychlostním frézování se akumuluje především na povrchu obrobku. Pokud je chlazení nedostatečné, rozdíl v koeficientu tepelné roztažnosti způsobí posun na úrovni mikronů. Současně s každým zvýšením opotřebení boku nástroje o 0,1 mm (hodnota VB) se řezná síla může zvýšit o cca 15 %. ShowyMetal využívá online monitorování lámání třísek a systémy řízení životnosti nástrojů v hromadné výrobě. Přednastavením hodnoty kompenzace opotřebení zajišťuje, že geometrická tolerance referenčního povrchu zůstane během životního cyklu nástroje v horní a dolní meze specifikace, čímž se zabrání změnám vztažných bodů způsobeným pozdějším broušením.
Omezení přesnosti způsobená výběrem materiálu a strategií upínání
Letecké díly běžně používají 6061-T6, 7075-T6 a slitinu titanu (Ti-6Al-4V). Tepelná vodivost různých materiálů se velmi liší. Nízká tepelná vodivost titanových slitin způsobuje extrémně vysokou teplotu v řezné zóně, což velmi usnadňuje mechanické zpevnění. Způsob upínání přímo ovlivňuje konzistenci polohovací referenční roviny: ačkoli má pneumatická svěrka silnou upínací sílu, je náchylná k elastické deformaci v tenkostěnných konstrukcích; vakuová přísavka je vhodná pro ploché díly, ale má omezenou adaptabilitu na složité díly s nálitky. Doporučuje se použít hydraulické samostředící sklíčidlo nebo speciální nástroje ke zmírnění zbytkového napětí prostřednictvím předpětí, aby bylo zajištěno, že referenční povrch zůstane během zpracování ve stavu "nulového napětí".
Porovnání a výběr vysoce přesných řešení frézování v základní rovině
Pro zpracování referenční roviny stejné letecké podpory mají různé procesní trasy významné rozdíly v nákladech, přesnosti a účinnosti. Následující tabulka uvádí srovnání technických parametrů dvou běžných řešení pro referenční rozhodování nákupního a technického týmu.
| Procesní cesta | Typ zařízení | Schopnost tolerance | úroveň drsnosti | Použitelné scénáře |
|---|---|---|---|---|
| Plán A: 3osé vysokorychlostní frézování | Vertikální obráběcí centrum | ±0,01 mm | Ra 0,8 μm | Standardní díly s vysokou rovinností a jednoduchou strukturou |
| Plán B: 5osé simultánní dokončování | Pětiosé spojové obráběcí centrum | ±0,005 mm | Ra 0,4 μm | Letecké konstrukční díly s bočními pohledy a složitými zakřivenými plochami |
Možnost A je vhodná pro velké množství dílů s pravidelnou strukturou a má vysokou účinnost; Možnost B může výrazně snížit počet upínacích časů a snížit referenční chybu převodu a je zvláště vhodná pro vysoce hodnotné a maloobjemové špičkové komponenty pro letectví a kosmonautiku. ShowyMetal má možnosti 5osého obrábění, které mohou automaticky optimalizovat dráhu nástroje podle topologie součásti, aby se snížilo riziko přeřezání. Současně může dokončit mnohostranné zpracování pomocí jednoho upnutí, čímž eliminuje nahromaděné chyby ze zdroje.
Nepřímé vlivy tvaru třísky a kontroly lámání třísky na kvalitu povrchu
Souvislé dlouhé třísky se nejen nabalují kolem nástroje a ovlivňují odvod třísek, ale také poškrábou obrobený povrch, čímž se drsnost zhorší. Při vysokorychlostním frézování, nastavením posuvu na zub frézy na 0,1-0,2 mm/zub, mohou být třísky nuceny se kroutit a lámat. U tenkostěnných dílů mohou mikrootřesy způsobené škrábáním třísek způsobit kolísání rovinnosti přesahující 2 μm. Doporučuje se přijmout strategii obrábění s mikroposuvem v kombinaci s jemným doladěním rychlosti vřetena, aby se řídila délka třísky mezi 5-10 mm, což nejen zajišťuje hladký odvod třísek, ale také zabraňuje poškrábání povrchu. Kromě toho je teplo odebírané třískami také jednou z hlavních příčin deformace. Zlepšení schopnosti lámání třísky pomáhá udržovat stabilní teplotu v zóně řezu.
Potlačení deformace a kontrola konzistence v hromadné výrobě
Letecké díly mají extrémně vysoké požadavky na konzistenci šarže a průchod jednoho kusu neznamená, že je šarže stabilní. ShowyMetal zavádí tříúrovňový systém kontroly kvality „potvrzení prvního článku – kontrola procesu – kontrola celé zásilky“. Pro dodací cyklus 15-25 dní pro šarže zavádíme SPC (Statistical Process Control) pro sledování klíčových rozměrů a nastavení horní a dolní hranice regulačního diagramu. Když se monitorovací data frézovací síly odchýlí od střední hodnoty ±3σ, automaticky se spustí alarm a stroj se zastaví, aby se zkontroloval stav nástroje. Tento model řízení a řízení založený na datech snižuje pravděpodobnost rozměrového posunu způsobeného opotřebením nástroje nebo tepelným posunem na přijatelný rozsah a zajišťuje, že výška prvního a 1000. dílu zůstane konzistentní na úrovni mikronů v referenční rovině.
Faktory prostředí a tepelná kompenzace obráběcího stroje
Kolísání teploty (>±1°C/h) v obráběcí dílně způsobí tepelné prodloužení těla obráběcího stroje, což přímo ovlivní přesnost polohování. Špičková obráběcí centra jsou vybavena modely teplotních chyb, které automaticky opravují souřadnice na základě okolní teploty. Zákazníkům z oblasti letectví a kosmonautiky se doporučuje vyznačit na výkresech požadavky na teplotu (např. 20±1°C) a před měřením během kontroly počkat, až se obrobek vrátí na pokojovou teplotu, aby se eliminovaly zbytkové tepelné účinky. Dílna ShowyMetal má konstantní teplotu a vlhkost v kombinaci s uzavřeným regulačním systémem, aby bylo zajištěno, že vliv faktorů prostředí na konečnou velikost je menší než ±0,002 mm.
Analýza inspekčních norem a přejímacích bodů
Přijetí základu závisí nejen na rovinnosti, ale také na celistvosti povrchu. Mezi běžně používané testovací metody patří: trojrozměrný souřadnicový měřicí stroj (CMM) pro měření rovinnosti a obrysu, optický rovinný měřič pro měření vlnitosti povrchu a měřič drsnosti pro měření hodnoty Ra. U dílů pro letectví a kosmonautiku je také vyžadována vizuální kontrola (VT), aby se zkontrolovaly nože, škrábance nebo změna barvy v tepelně ovlivněné zóně. Pokud je na povrchu ztvrdlá vrstva nebo zbytkové napětí, může se stát zdrojem únavových trhlin. V akceptačních kritériích se doporučuje specifikovat: toleranci rovinnosti, horní mez drsnosti a vizuální kritéria bez viditelných vad. ShowyMetal poskytuje zprávy o kontrole souřadnicových měřicích strojů, které jsou dodávány se zbožím, a data jsou sledovatelná, což zákazníkům pomáhá rychle dokončit příchozí tovární kontroly.
Kontrolní seznam pro zamezení běžného režimu selhání
- Stopy po vibracích: způsobené vazbou mezi vlastní frekvencí obráběcího stroje a otáčkami vřetena. Je nutné se vyhnout zóně rychlosti vibrací a snížit množství zpětného řezání.
- Povrchové škrábance: způsobené špatným lámáním třísek nebo znečištěním chladicí kapaliny. Je nutné optimalizovat drážku pro lámání třísek a udržovat chladicí kapalinu v čistotě.
- Zbytkové trhliny způsobené pnutím: způsobené nadměrným broušením nebo nesprávným tepelným zpracováním, proces zpracování je třeba standardizovat a proces odlehčení pnutí je třeba si rezervovat.
FAQ
Jak vyvážit účinnost a přesnost ±0,01 mm při frézování základní roviny leteckých dílů?
Doporučuje se přijmout strategii „přídavek na hrubé frézování + jemné frézování jednoho nástroje“. Velikost řezu jemného zpětného frézování je řízena na 0,05-0,1 mm a rychlost posuvu je snížena na 30 % konvenční rychlosti. S vysokorychlostním řezáním a nuceným chlazením lze zachovat přiměřený rytmus při zajištění přesnosti.
Obrábění základního povrchu titanové slitiny je náchylné na vysoké teploty. Jaká jsou efektivní řešení chlazení?
Titanová slitina má nízkou tepelnou vodivost, proto se doporučuje používat mazání minimálním množstvím (MQL) nebo vysokotlakou nízkoteplotní chladicí kapalinu (



