





Při zpracování dílů z letecké hliníkové slitiny volba stavu materiálu přímo určuje pevnost, únavovou životnost a efektivitu zpracování dílu. T6 a T73 jsou dva nejběžněji používané stavy tepelného zpracování pro hliníkové slitiny řady 2024 a 7075. Mezi těmito dvěma jsou značné rozdíly v meze kluzu, odolnosti proti praskání korozí pod napětím a okně obrábění. Pokud inženýři během fáze DFM neobjasní stav materiálu, může to snadno vést k deformaci nebo brzkému selhání dílů po montáži. Tento článek kombinuje CNC řezné parametry, kontrolu tolerance a testovací standardy k analýze výkonnostních rozdílů a základu výběru obou států, což pomáhá pracovníkům technického nákupu a výzkumu a vývoje přijímat přesná rozhodnutí o materiálu.
Rozdíly ve výkonu jádra mezi stavy slitiny leteckého hliníku T6 a T73
Stav T6 (ošetření pevným roztokem + umělé stárnutí) má za cíl získat univerzální rovnovážný stav s vysokou pevností, jehož základní vlastností je špičková pevnost v tahu. Vezmeme-li jako příklad běžně používaný 7075-T6, jeho pevnost v tahu může dosáhnout 570 MPa, jeho mez kluzu je 503 MPa a jeho tažnost je asi 11 %. Stav T6 si však zachovává velké množství dislokací s vysokou hustotou v krystalové mřížce, což jej činí náchylnějším k praskání korozí napětím (SCC), zejména v mořské atmosféře obsahující chloridové ionty nebo ve vlhkém prostředí.
Stav T73 (overaging) nabízí vynikající odolnost proti praskání korozí pod napětím při mírné ztrátě pevnosti. Pevnost v tahu 7075-T73 je přibližně 540 MPa a mez kluzu je 490 MPa, ale jeho odolnost proti SCC je o řád vyšší než u T6. V leteckých konstrukčních částech je použití T73 často povinné v oblastech vystavených vysokému zbytkovému napětí, aby se zabránilo katastrofickému růstu trhlin během provozu. U řady 2024 vykazuje stav T73 (2024-T73) také lepší odolnost proti korozi proti únavě než T6.
Porovnání klíčových mechanických parametrů
| Index parametrů | 7075-T6 | 7075-T73 | Inspirace pro výběr inženýrství |
|---|---|---|---|
| Pevnost v tahu (MPa) | 570–590 | 530–550 | Pevnost T73 je o něco nižší a bezpečnostní faktor je potřeba přepočítat |
| Mez kluzu (MPa) | 503–517 | 480–500 | Přestárnutí mírně snižuje mez kluzu a zlepšuje plasticitu |
| Prodloužení (%) | 11 | 13-15 | T73 má lepší houževnatost a zvýšenou odolnost proti nárazu. |
| Odolnost vůči napěťové korozi (SCC) | citlivý | Vysoká odolnost | V oblastech s vysokým zbytkovým napětím je preferován T73. |
| Re-stresová relaxace | Chudý | Vynikající | T73 je vhodnější pro údržbu tvaru po přesné montáži |
CNC řezný výkon a strategie nastavování parametrů
Změny stavu materiálu přímo ovlivní řezné síly, životnost nástroje a integritu povrchu. Tvrdost hliníkové slitiny ve stavu T6 je mírně vyšší (asi 95-105 HB) a zvyšuje se pravděpodobnost tvorby souvislých pásů třísek při řezání; zatímco u T73 je pravděpodobnější, že bude během řezání produkovat třísky v důsledku zhrubnutí fáze precipitátu z nadměrného stárnutí a řezný odpor je relativně malý. Při přesném CNC obrábění, pokud jsou parametry T6 přímo aplikovány na díly T73, může to způsobit chvění nebo nadměrnou drsnost povrchu v důsledku nadměrného posuvu.
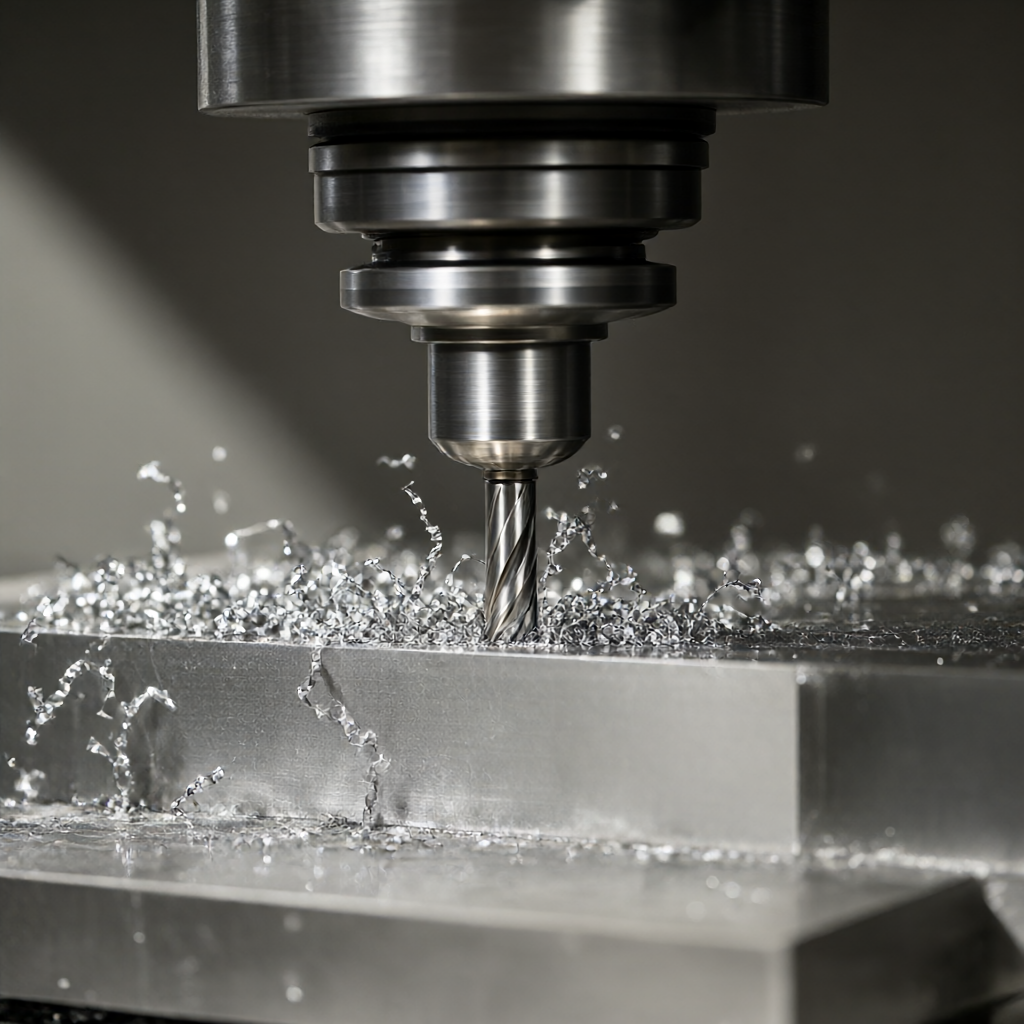
U dílů 7075-T73 se doporučuje snížit otáčky vřetena o 10%-15% a jemně doladit rychlost posuvu, aby se potlačila deformace při uvolnění napětí způsobená zpracovatelským teplem. Pokud jde o výběr nástroje, tvrdokovové stopkové frézy s rádiusem břitu 0,2-0,3 mm mohou účinně zlepšit povrchovou úpravu stavu T73. Zároveň je díky vnitřní rovnováze napětí během procesu řezání upínací deformace materiálu T73 asi o 20 % menší než u T6, což poskytuje příznivější procesní okno pro kontrolu tolerance ±0,01 mm.
Plán odlehčení obrábění a zabránění deformacím
Hlavní bolestí zpracování leteckých hliníkových dílů je „změní se po řezání“. Rozměrová stabilita materiálů ve stavu T6 je po obrobení pro odstranění pnutí lepší než u T73. T73 je však již blízko bodu rovnováhy termodynamického metastabilního stavu po nadměrném stárnutí a zbytkové napětí je extrémně nízké. Proto po dokončení soustružení nebo dokončovacího frézování nemusí materiál T73 procházet dlouhým přirozeným stárnutím nebo nízkoteplotním žíháním jako T6, aby bylo dosaženo rozměrové stability. Pro hromadnou výrobu může T73 zkrátit dobu procesu a snížit riziko rozměrového posunu způsobeného stárnutím.
V praxi se u silnostěnných konstrukčních dílů T73 stále doporučuje přijmout strategii „ponechat 2mm rezervu během hrubého obrábění + dokončovacího obrábění“. Při dokončování je nutné zajistit, aby hloubka řezu nepřesáhla 0,5 mm, aby nedošlo k lokální plastické deformaci způsobené řezným teplem. Použitím řezné kapaliny s konstantní teplotou (20±1℃) v kombinaci s procesem mazání minimálním množstvím (MQL) lze drsnost povrchu dále řídit v rámci Ra0,4μm, aby byly splněny požadavky na vysoce hladký vzhled.
Rozdíly v přizpůsobivosti mezi T6 a T73 v povrchové úpravě
Eloxování je nejběžněji používaný proces povrchové ochrany leteckých hliníkových dílů. Na eloxované fólii jsou jemné rozdíly ve výkonu T6 a T73. V důsledku vysokého stupně deformace mřížky materiál T6 koroduje v anodickém oxidačním elektrolytu o něco rychleji. Pokud tloušťka oxidového filmu přesáhne 25 μm, jsou hrany náchylné k „překorozi“ a zčernání. Struktura zrna T73 je rovnoměrnější a oxidový film roste hustěji. U dílů, které vyžadují vysokou kvalitu těsnění a dlouhou životnost, je spojovací síla mezi oxidovým filmem a matricí T73 stabilnější.
Kromě toho má stav T73 rovnoměrnější rozložení povrchové tvrdosti během pískování a tažení drátu a je méně náchylný k roztahování poškrábání způsobené místní koncentrací napětí. U dílů s leteckým vzhledem, které vyžadují vysoký lesk a žádné škrábance, je ztráta leštěním T73 v následném procesu leštění asi o 15 % menší než u T6, což pomáhá udržovat konzistenci vzhledu šarže.
DFM inženýrské poradenství a proces potvrzení stavu materiálu
Během fáze revize výkresu (DFM) musí technik určit stav materiálu. Pokud je výkres označen pouze „7075“ bez T6 nebo T73, bude se s ním ve výchozím nastavení zacházet jako s T6. Pokud se však jedná o nosné konstrukce, prostředí s vysokými vibracemi nebo oblasti citlivé na korozi, musí být T73 povinné. Nákup a výzkum a vývoj potřebují zavést systém sledovatelnosti stavu materiálu, který vyžaduje, aby dodavatelé poskytli materiálový list (Zpráva o zkoušce mlýna) odpovídající číslu tepla a objasnili teplotu tuhého roztoku a křivku stárnutí tepelného zpracování.
- Vysoké namáhání/vysoké korozní prostředí:Upřednostňuje se T73, který obětuje malé množství síly výměnou za únavu a životnost SCC.
- Běžná struktura/citlivé na náklady:Volbou T6 je zásoba materiálu více dostatečná a parametry zpracování vysoce vyzrálé.
- Přesné montážní díly:T73 má lepší rozměrovou stabilitu a je vhodný pro kritické protilehlé povrchy, které vyžadují toleranci ±0,01 mm.
Inspekční normy a místa kontroly kvality přepravy
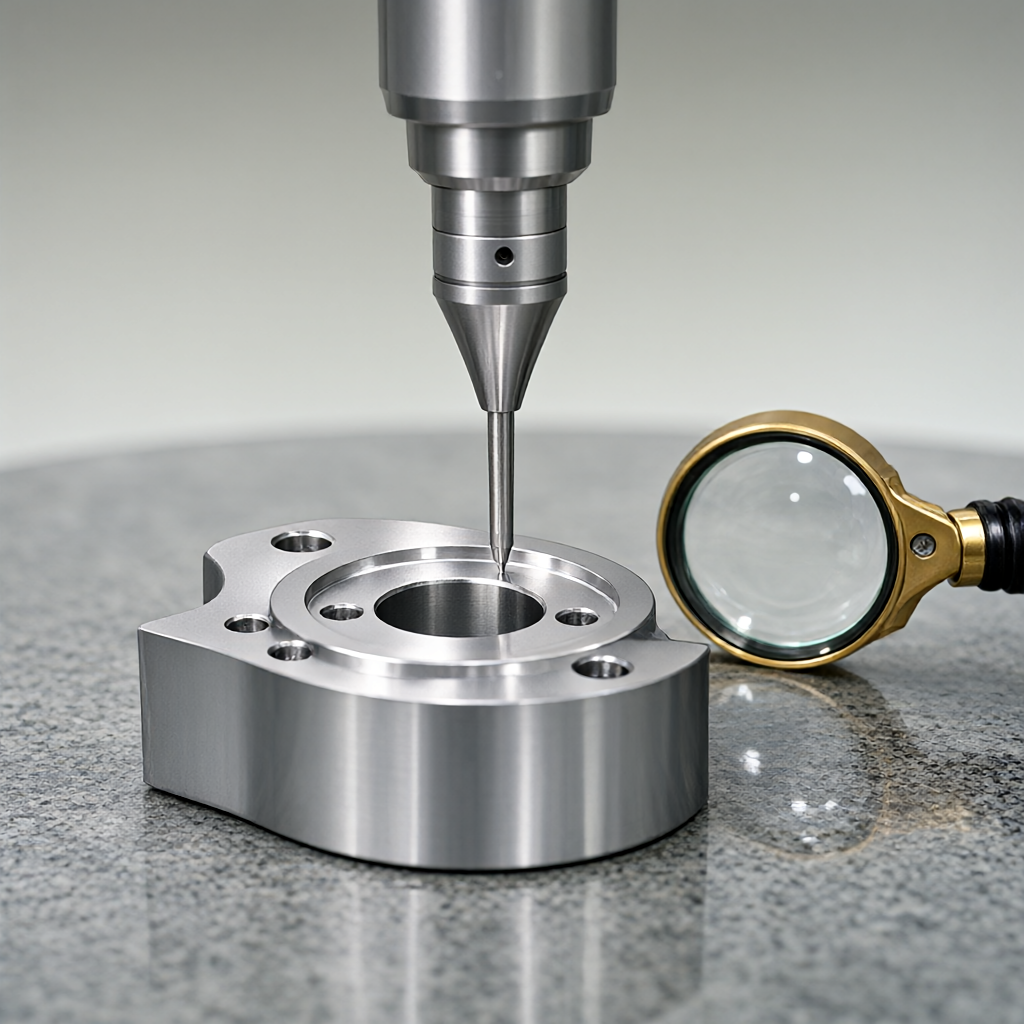
U leteckých dílů T73 musí být kromě konvenční kontroly velikosti a drsnosti přidána kontrola makrokoroze a kontrola vířivými proudy (EC). Testování vířivými proudy může nedestruktivně identifikovat trhliny v blízkosti povrchu a je zvláště vhodné pro objevování mikrotrhlin, které se mohou objevit v dílech T73 po obrábění. Před odesláním je vyžadována 100% kontrola v plné velikosti a klíčové dosedací plochy jsou znovu testovány pomocí trojrozměrného souřadnicového měřicího stroje (CMM), aby se zajistilo, že tolerance tvaru a polohy je v rozmezí ±0,01 mm. Vzhled povrchu musí být vizuálně zkontrolován pomocí 5x lupy, aby bylo zajištěno, že nejsou žádné škrábance, žádné oxidační skvrny a že splňuje standardy dodání s vysokou povrchovou úpravou.
Běžné způsoby selhání a vyhýbání se jim
- Korozní praskání pod napětím:Díly T6 jsou náchylné k vývoji, pokud byly v provozu déle než 5 let ve vlhkém prostředí. Řešením je přejít na T73 a provést anodizaci tlustého filmu.
- Deformace zpracování:Tenkostěnné díly (tl



