





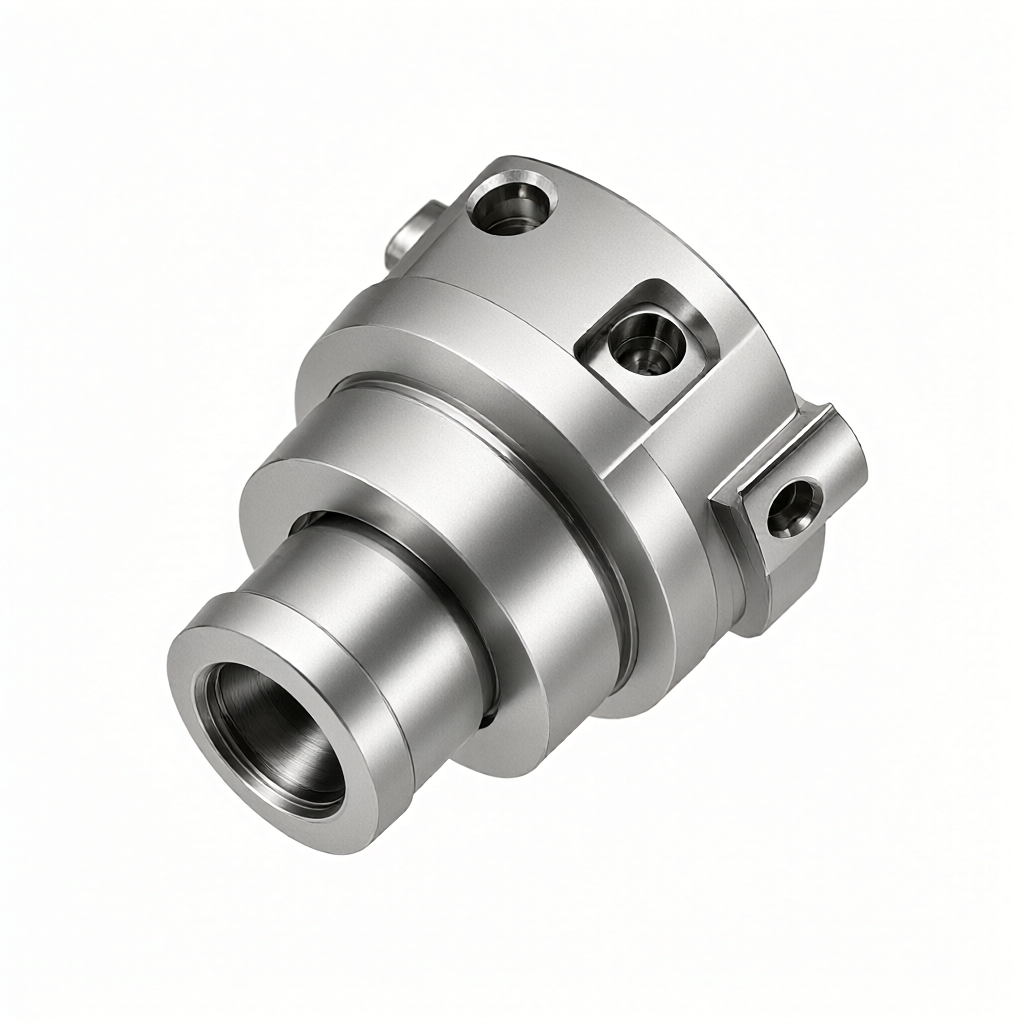
Při CNC obrábění dílů pro letectví a kosmonautiku je integrace více procesů klíčovou strategií pro kontrolu nahromaděných chyb a zkrácení cyklu dodávky. U přesných konstrukčních dílů lze soustružení, frézování, vrtání, závitování a další operace dokončit v jednom upnutí, což může výrazně snížit superpozici chyb způsobenou vícenásobným polohováním a zkrátit dobu obrátky. Tento článek poskytne hloubkovou analýzu výběru procesu 5osého simultánního obrábění, soustružení-frézování kompozitu a děleného upínání. Prostřednictvím konkrétních parametrů a pouzder ukáže, jak dosáhnout dvojí záruky vzhledu a funkce při požadavku na přesnost ±0,01 mm.
Základní dopad multiprocesní integrace na přesnost leteckých dílů
V tradičním procesu rozptylování budou při každém opětovném upnutí zaváděny chyby určování polohy, což může vést k netoleranci spárovaných povrchů po opakovaném nahromadění. Integrované obrábění sjednocuje vztažný bod snížením počtu upnutí a koncentrovanějším rozložením v toleranční zóně. V oblasti letectví a kosmonautiky součásti často zahrnují složité zakřivené povrchy a tenkostěnné struktury, které mají nízkou tuhost a mohou snadno vést k deformaci v důsledku opakovaného upnutí. Jednorázové lisování nebo minimální počet upnutí v kombinaci s kompenzací předpětí upnutí může účinně potlačit rozměrový posun způsobený uvolněním zbytkového napětí, což je základem pro zajištění přesnosti konečné montáže.
- Redukce chyb polohování: Chyba jednoho upnutí je obvykle kontrolována v rozmezí 0,02 mm a kumulativní chyba více upnutí může dosáhnout 0,05-0,08 mm.
- Sjednocení benchmarku: Vytvořte jednotný souřadnicový systém, abyste se vyhnuli směrovým odchylkám způsobeným převodem dat mezi různými procesy.
- Kontrola deformace: Snižuje změny upínacího napětí a snižuje konečnou rozměrovou nestabilitu tenkostěnných součástí způsobenou deformací při odlehčení napětí.
Volba dráhy procesu pro 5osé spojení a kombinované soustružení a frézování
U složitých leteckých konstrukčních dílů výběr procesní cesty přímo určuje efektivitu zpracování a kvalitu povrchu. 5osé obráběcí centrum si může uvědomit, že nástroj je vždy kolmý k řezné ploše, udržet konstantní úhel opásání nástroje, vyhnout se problémům s nožem a zlepšit konečnou úpravu. Soustružnicko-frézovací kombinace je vhodná pro díly se složitými prvky (jako jsou nože a šikmé otvory) na rotačním tělese. Celé zpracování rotačního tělesa i nerotačního tělesa lze dokončit v jednom upnutí.
| Typ procesu | Použitelné vlastnosti součástí | Hlavní výhody | omezení |
|---|---|---|---|
| 3osý víceprocesový | Typ tabletu, jednoduchá entita | Oblíbené vybavení a jednoduché programování | Nelze zpracovat zkosené otvory a boční stěny hlubokých dutin |
| 5osé simultánní frézování | Oběžné kolo, speciálně tvarovaná konzola, složitý zakřivený povrch | Optimalizace polohy nástroje, jednostranné doplňování komplexních funkcí | Následné zpracování je obtížné a náklady na vybavení jsou vysoké |
| Soustružení a frézování | Hřídele se šikmými otvory/čepel | Vysoká účinnost, jednorázové upnutí dokončí celý proces | Extrémně vysoké požadavky na tuhost obráběcích strojů a vysoké riziko interference |
Při výběru je třeba pečlivě posoudit dostupnost nástroje. Při 5osém obrábění je nutné ověřit interferenci mezi rukojetí nástroje, obrobkem a upínačem pomocí kinematické simulace. Zejména při obrábění hlubokých dutin je klíčovým omezením dostupnost krátkých vyčnívajících nástrojů.
Vlastnosti materiálu a optimalizace řezných parametrů
Běžně používané letecké materiály jako Inconel 718, Ti-6Al-4V a Al-7075 mají obrovské rozdíly v tepelné vodivosti a pevnosti v tahu, které přímo ovlivňují životnost nástroje a integritu povrchu. Titanová slitina má špatnou tepelnou vodivost a vysoké teploty v oblasti řezu mohou snadno vést k lepení a opotřebení nástroje. Proto musí být přijata strategie nízké řezné rychlosti (30-50 m/min) a velké hloubky řezu. Nerezová ocel má vysokou houževnatost a je náchylná ke zpevnění za studena. Je nutné zajistit, aby řezná hrana byla ostrá a aby se zabránilo potížím při lámání třísky.
- Inconel 718: Doporučená rychlost frézování 80-120 m/min, posuv 0,05-0,1 mm/ot., použijte jemnozrnné karbidové nástroje a zvolte povlak TiAlN nebo AlTiN.
- Ti-6Al-4V: Doporučená rychlost frézování je 30-60 m/min a je vyžadováno minimální množství mazání (MQL), aby se zabránilo popálení na povrchu obrobku způsobenému špatným odvodem tepla.
- Al-7075: Rychlost může dosáhnout 300-600 m/min. Věnujte pozornost odstraňování třísek a otřepů. Doporučuje se vyleštit řeznou hranu nástroje, aby se zabránilo ulpívání hliníkových třísek.
Strategie upínání a technologie potlačení deformace
Při integrovaném obrábění musí upínací schéma zohledňovat jak tuhost, tak minimalizaci napětí. Pro tenkostěnné díly se doporučuje používat vakuové přísavky, měkké drápy nebo přizpůsobené flexibilní svorky, aby se zabránilo deformaci způsobené místním vysokým tlakem. Při zpracování více povrchů je nutné naplánovat jednotnou referenční rovinu a použít přesné otvory pro polohovací kolíky, aby byla zajištěna opakovatelná přesnost polohování sekundárního upnutí do 0,01 mm. Výpočet upínací síly je třeba vycházet z meze kluzu nejmenšího průřezu obrobku, která se obvykle řídí pod 50 % meze kluzu.
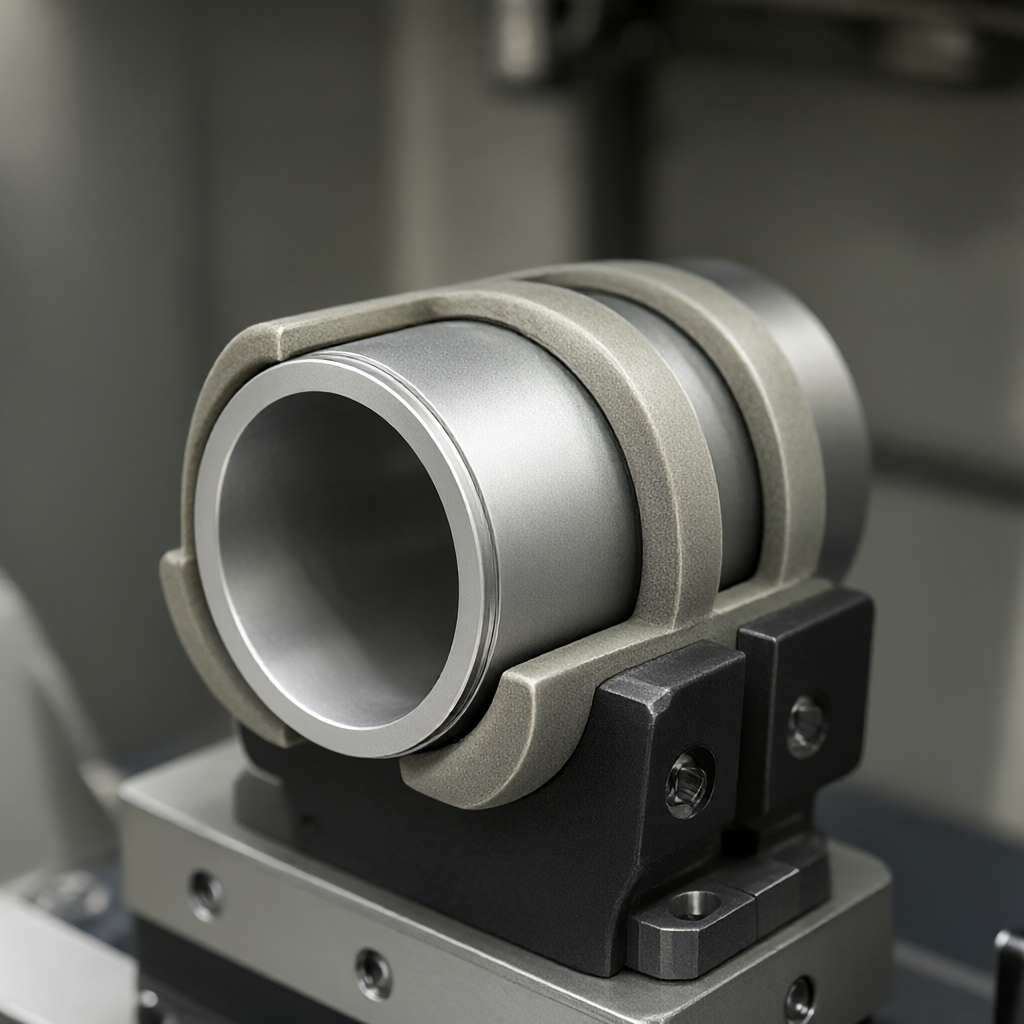
Měkké broušení čelistí a ovládání předpětí
V kombinovaném procesu soustružení a frézování může použití jemně broušených měkkých drápů výrazně zlepšit souosost rotujících dílů. Přesnost broušení měkkých čelistí musí dosáhnout 0,005 mm a během procesu upínání je aplikována konstantní síla předpětí. Pro štíhlé hřídele s poměrem stran větším než 8 se doporučuje použít středový rám nebo konzolu pro pomocnou podporu. Je však třeba věnovat pozornost vlivu tření konzoly na kvalitu povrchu a v případě potřeby nanést na kontaktní povrch mazivo.
Kontrola kvality povrchu a konzistence vzhledu
Letecké díly se zaměřují nejen na velikost, ale také na integritu povrchu. Opracovaný povrch by neměl mít žádné popáleniny, praskliny nebo zjevné stopy po vibracích. Optimalizací rychlosti posuvu a rychlosti vřetena pro minimalizaci dynamického odporu lze dosáhnout drsnosti Ra 0,4-0,8μm. Konzistence šarže vzhledu je klíčem k dodání. Do programu je třeba přidat automatické nastavení nástroje a logiku kompenzace velikosti a pravidelně je třeba provádět monitorování SP C (statistické řízení procesu) pomocí souřadnicového měřicího přístroje. Pokud je zjištěna odchylka trendu rozměrů, měla by být hodnota kompenzace nástroje upravena včas, aby se zabránilo sešrotování dávky.
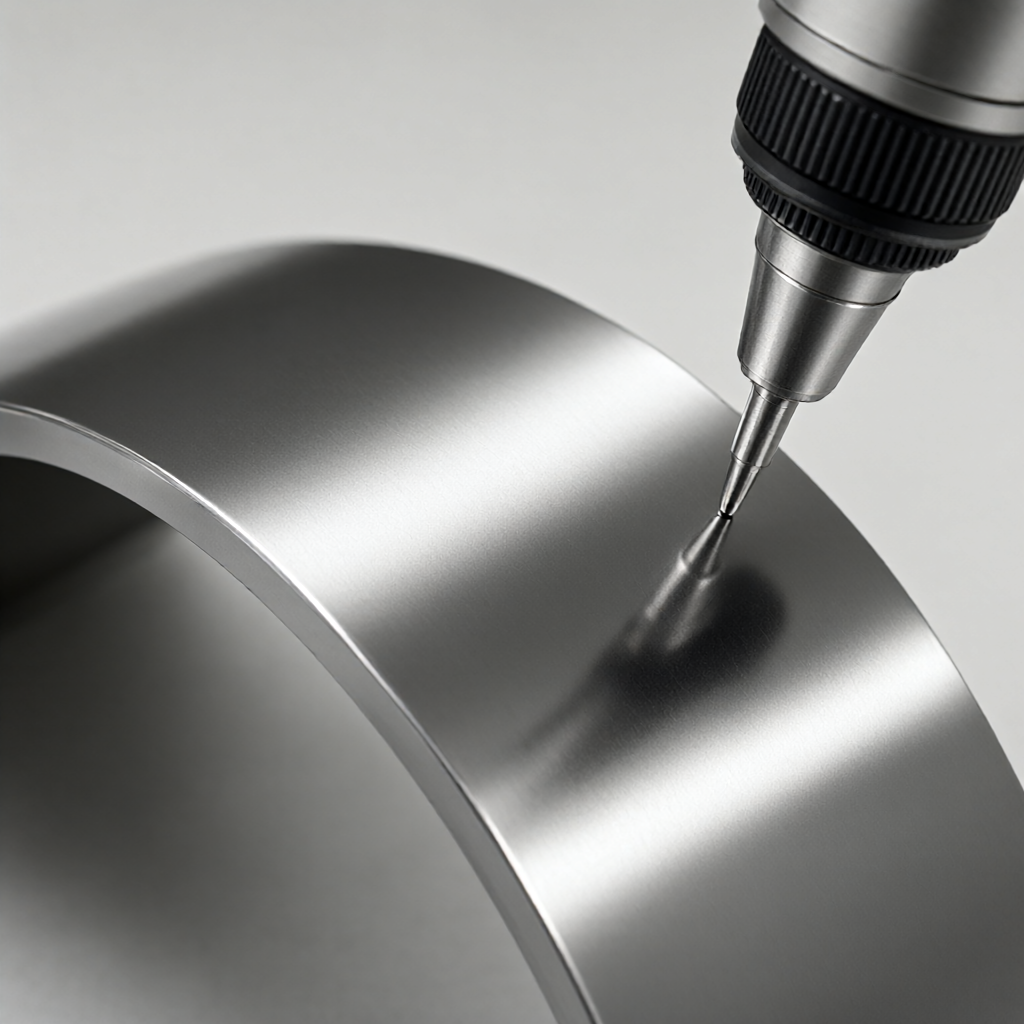
- Potlačení drnčení: Nepoužívejte rychlosti posuvu v rozsahu rezonanční frekvence a určete bezpečné okno posuvu pomocí řezných testů.
- Úleva od stresu: Doporučuje se po zpracování provést stárnutí nebo žíhání pro odlehčení pnutí, zejména u slitin titanu a vysokopevnostních ocelí, aby se eliminovalo zbytkové pnutí.
Metody inspekce a kritéria přijatelnosti
Přijetí se neomezuje pouze na vzhled, ale spoléhá se také na testování přesnosti. Klíčové protilehlé povrchy jsou plně kontrolovány pomocí trojrozměrných souřadnic (CMM) a obecné rozměry jsou náhodně kontrolovány pomocí posuvných měřítek nebo měřidel typu pass-and-stop. U vnitřních dutin lze programování sondy použít pro měření hloubky a průměru díry ve slepém otvoru. Drsnost povrchu používá měřič drsnosti doteku, vzorkovací délka L=12,5 mm a vyhodnocovací délka Lr=63 mm. Všechny údaje musí být zaznamenány, aby se vytvořila úplná zkušební zpráva, aby byla zajištěna sledovatelnost.
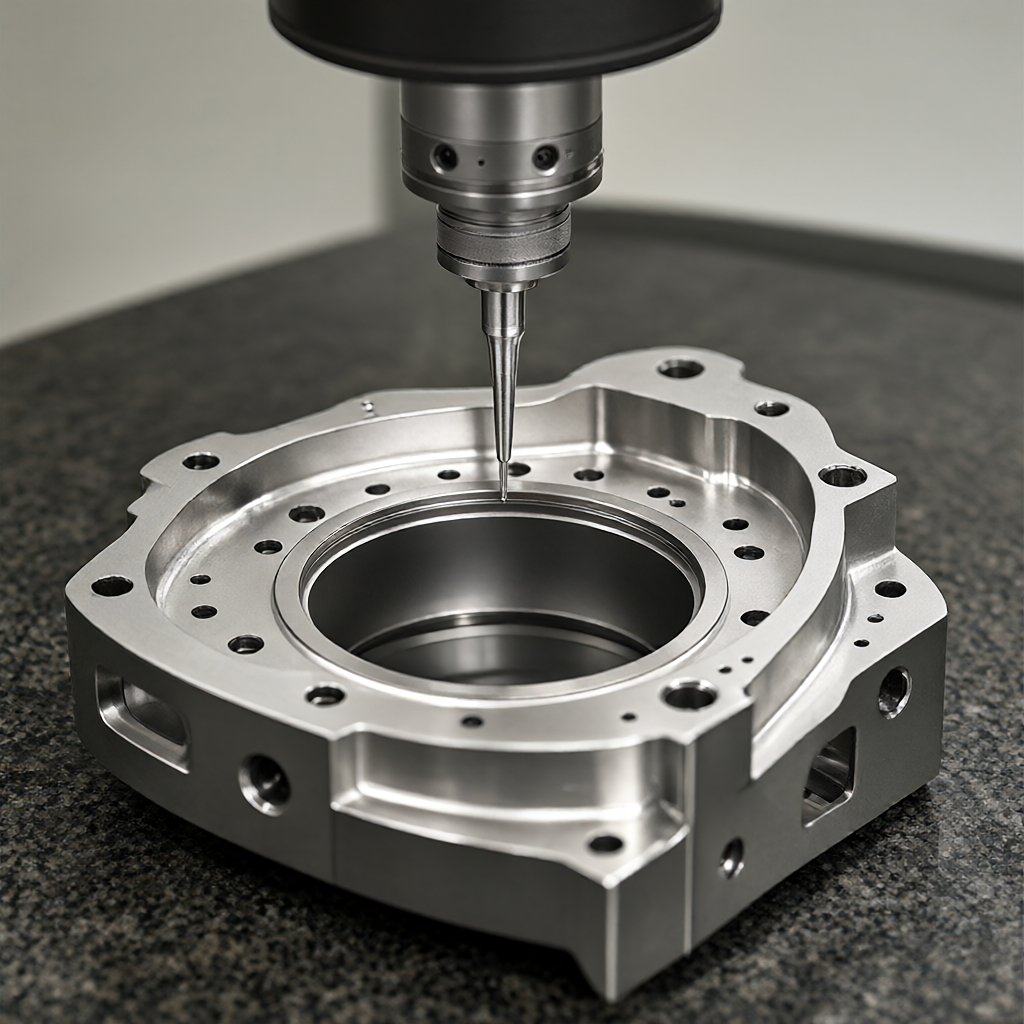
V hromadné výrobě je klíčová identifikace prvního článku (FAI). V souladu s AS9102 nebo požadavky zákazníka je vyžadována 100% kontrola kritických charakteristik v plném rozsahu. Následné šarže mohou být náhodně kontrolovány podle AQL 2.5, ale doporučuje se provádět úplnou kontrolu klíčových spojovacích ploch, aby se snížila rizika montáže.
FAQ
Jak snížit kumulativní chyby ve víceprocesovém integrovaném zpracování leteckých dílů
Všechny procesy jsou dokončeny jedním upnutím, což eliminuje náhodné chyby způsobené opakovaným polohováním. Pomocí vysoce přesných svorek a měkkých čelistí je opakovatelná přesnost polohování upínání řízena v rozmezí 0,01 mm, aby bylo zajištěno jednotné měřítko.
Jak zabránit povrchovým popáleninám při CNC obrábění titanových slitin
Použijte nízkoteplotní řezný olej nebo mazání minimálním množstvím MQL a snižte řeznou rychlost na 30-50 m/min, abyste zabránili pasivaci nástroje. Současně je rychlost posuvu optimalizována tak, aby nedocházelo k akumulaci třecího tepla v důsledku obtížného lámání třísky.
Jaké typy leteckých konstrukčních dílů jsou vhodné pro kombinované zpracování soustružením a frézováním?
Vhodné pro díly hřídele se složitými vlastnostmi, jako jsou šikmé otvory, lopatky, drážky pro pero atd. Například hřídele turbín a sekce vzpěr podvozku mohou dokončit soustružení, frézování, vrtání, závitování a další operace v jednom upnutí.
Jak zajistit konzistenci vzhledu v hromadné výrobě
Zaveďte řízení procesu SPC pro sledování kritických rozměrových trendů v reálném čase. Sjednoťte strategie správy nástrojů a kompenzace, pravidelně vyměňujte opotřebované nástroje a využijte automatizované nakládání a vykládání ke snížení lidských zásahů.
Jaké jsou hlavní výzvy 5osého obrábění tenkostěnných dílů?
Hlavním problémem jsou vibrace a deformace způsobené nedostatečnou tuhostí obrobku. Je nutné optimalizovat dráhu nástroje, použít malou hloubku řezu a více zdvihů a v simulaci ověřit vliv řezné síly na stabilitu upnutí.
Závěry a návrhy na spolupráci
Přesná výroba dílů pro letectví a kosmonautiku se opírá o systematickou integraci procesů, materiálů a testování. Víceprocesová integrace nejen zlepšuje efektivitu, ale také zaručuje přesnost. ShowyMetal má 72 CNC zařízení, které pokrývají 3/4/5osé a soustružnické obráběcí stroje, podporující zpracování hliníku, oceli, nerezové oceli a technických plastů. Zavázali jsme se pomáhat zákazníkům snižovat míru zmetkovitosti a zkracovat dodací lhůty prostřednictvím přísných doporučení DFM, přesné optimalizace parametrů a komplexní kontroly. Pokud máte požadavky na dávkové zpracování dílů pro letectví, rádi vám poskytneme výkresy a technické specifikace. Poskytneme podrobnou analýzu proveditelnosti a cenovou nabídku na základě skutečných možností procesu.



