





Inženýrská logika řízení tloušťky anodizovaného filmu při zpracování dílů v leteckém průmyslu
Při výrobě přesných konstrukčních dílů pro letectví a kosmonautiku,Zpracování leteckých dílůKonečná povrchová úprava často přímo určuje životnost součásti. Eloxování je základní antikorozní metoda pro hliník a jeho slitiny. Kvalita jeho filmu nesouvisí pouze s konzistencí vzhledu, ale zahrnuje také přísné ukazatele odolnosti proti korozi. Pro inženýry a nákupčí je pochopení parametrů úplného propojení od předběžného zpracování po kontrolu tloušťky filmu klíčem k tomu, aby se předešlo odmítnutí šarže v pozdějších fázích. Na základě skutečných zkušeností s CNC obráběním a povrchovou úpravou tento článek rozebírá technické detaily kontroly stejnoměrnosti tloušťky filmu a objasňuje hranice posuzování při testování odolnosti proti slané mlze, což pomáhá technickému týmu stanovit přesná očekávání v procesu podepisování a přijímání výkresů.
Proměnné jádra procesu ovlivňující tloušťku oxidového filmu
Růst eloxovaného filmu není jednoduchý lineární proces, ale výsledek interakce hustoty proudu, teploty elektrolytu a průběhu napětí. V prostředí hromadné výroby může kolísání jakékoli proměnné vést k nerovnoměrnému rozložení tloušťky filmu, a tím ovlivnit následnou výkonnost testu v solné mlze.
- Hustota proudu: Obvykle se řídí v rozsahu 1,0–2,0 A/dm². Pokud je hustota příliš nízká, film bude uvolněný a pórovitost je velká; pokud je hustota příliš vysoká, dojde k místnímu přehřátí, které způsobí spálení filmu nebo zkřehnutí filmu. U silnostěnných dílů a tenkostěnných plechů je třeba dosáhnout jednotnosti pomocí katodového stínění.
- Teplota elektrolytu: Eloxování typu kyseliny sírové se obvykle provádí při 15–25°C. S každým zvýšením teploty o 5°C klesá tvrdost filmové vrstvy asi o 10%–15%, zvyšuje se krystalinita a výrazně klesá odolnost proti korozi. V létě je nutný systém cirkulace studené vody a v zimě je potřeba udržovat konstantní teplotu.
- Průběhy napětí a impulsy: Konvenční usměrnění konstantního napětí je vhodné pro většinu standardních dílů. Pokud je nutné zvýšit hustotu filmové vrstvy, lze použít střídavý nebo pulzní anodizační proces k odstranění sevření plynu ve vrstvě filmu prostřednictvím záporného půlcyklu, čímž se struktura filmové vrstvy stane kompaktnější, čímž se prodlouží doba odolnosti proti solné mlze.
Po CNC přesném obrábění ovlivní drsnost povrchu Ra hodnoty součásti aktuální rozložení. Pokud je vzor reziduálního nože po obrábění příliš hluboký (Ra>1,6 μm), elektrické pole se bude koncentrovat na vrchol, což může snadno vytvořit místní film nebo přepálit. Proto se doporučuje přidat ve fázi předúpravy mírné leštění nebo válcování, aby se povrch Ra kontroloval mezi 0,8–1,2 μm, což pomáhá dosáhnout rovnoměrného rozložení tloušťky filmu.
Metody detekce tloušťky filmu a standardy interpretace dat
Přesné údaje o tloušťce filmu jsou základem pro přijetí. V průmyslu se používá především metoda elektrického měření (tloušťkoměr) a metoda slicer. Každý má své použitelné scénáře a kupující si musí vybrat na základě požadavků na přesnost a nákladů.
| Metoda detekce | Stručný popis principu | Typická přesnost/chyba | Použitelné scénáře a výhody a nevýhody |
|---|---|---|---|
| Elektrická metoda měření (vířivý proud/beta záření) | Měření tloušťky povlaku na nemagnetických substrátech pomocí elektromagnetické indukce nebo zeslabení beta záření | ±0,5–2,0 μm | Rychlé, nedestruktivní, vhodné pro úplnou tovární kontrolu. U malých dílů nebo složitých zakřivených povrchů se však mohou vyskytovat slepá místa měření a pro zprůměrování výsledků je zapotřebí více měření. |
| Mikrotomová metoda (metalografické pozorování) | Namontujte vzorek a přímo pod mikroskopem změřte tloušťku příčného řezu filmové vrstvy po broušení a leštění. | ±0,1–0,5 μm | Destruktivní testování s vysokou přesností, používané pro arbitráž sporu nebo potvrzení prvního článku. Pórovitost filmu a hloubku koroze lze pozorovat současně |
| Metoda hubnutí (kyselý roztok) | Ponořte zoxidované části do zředěné kyseliny a přeměňte objem a tloušťku filmu změnami hmotnosti. | ±1,0–3,0 μm | Nízká cena a vhodná pro velkoobjemovou kontrolu odběru vzorků. Nemůže však poskytnout informace o místní distribuci tloušťky filmu a je snadno ovlivněn plniči pórů. |
Při vlastní přejímce doporučujeme kombinaci: použití metody slicer pro potvrzení procesních parametrů u prvního kusu a pomocí metody elektrického měření u hromadných výrobních šarží kontrolovat každých 5 kusů a zaznamenat maximální, minimální a průměrné hodnoty. Je-li tloušťka filmu vyznačená na výkresu 10±2 μm, data namátkové kontroly by měla splňovat index způsobilosti procesu Cp≥1,33, aby bylo zajištěno, že distribuce tloušťky filmu je soustředěna v cílovém rozsahu a aby se zabránilo selhání solné mlhy v důsledku příliš tenkého okraje filmu.
Souvislost mezi tloušťkou filmu a odolností proti solné mlze
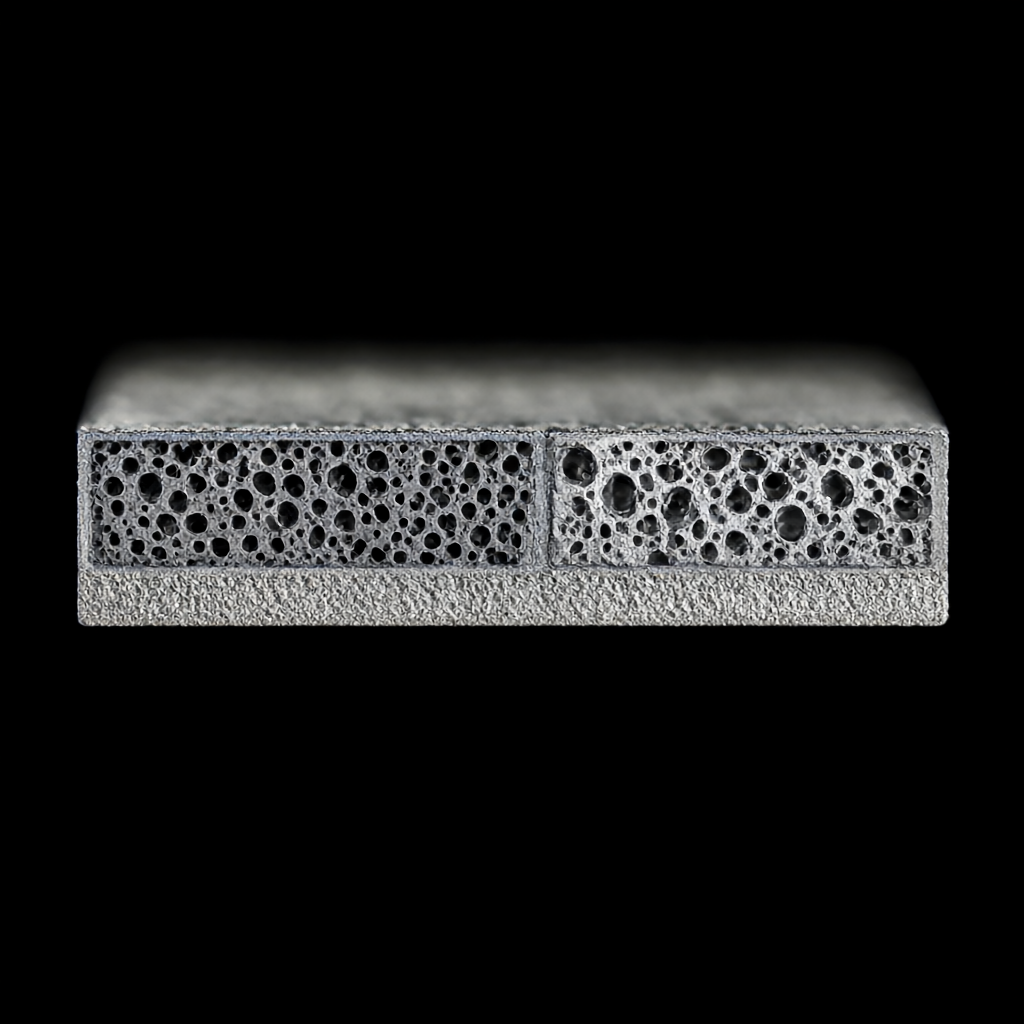
Tloušťka filmu není vždy lepší. Vrstva filmu, která je příliš silná (např. >30 μm), má relativně vysokou poréznost. Pokud není řádně utěsněn, stane se kanálem pro pronikání korozivních médií. U dílů z leteckého hliníku je konvenční tloušťka tvrdého oxidového filmu 25–35 μm a běžná tloušťka korozivzdorného oxidového filmu je 8–15 μm. Odolnost proti solné mlze závisí spíše na celkové hodnotě „tloušťka filmu × poréznost × kvalita těsnění“ než na jediném indikátoru tloušťky filmu. Proto musí být rychlost uzavírání pórů potvrzena před testem solné mlhy, který obvykle vyžaduje, aby počet pórů byl menší než 10/cm².
Specifikace testu odolnosti proti solné mlze a analýza režimu selhání
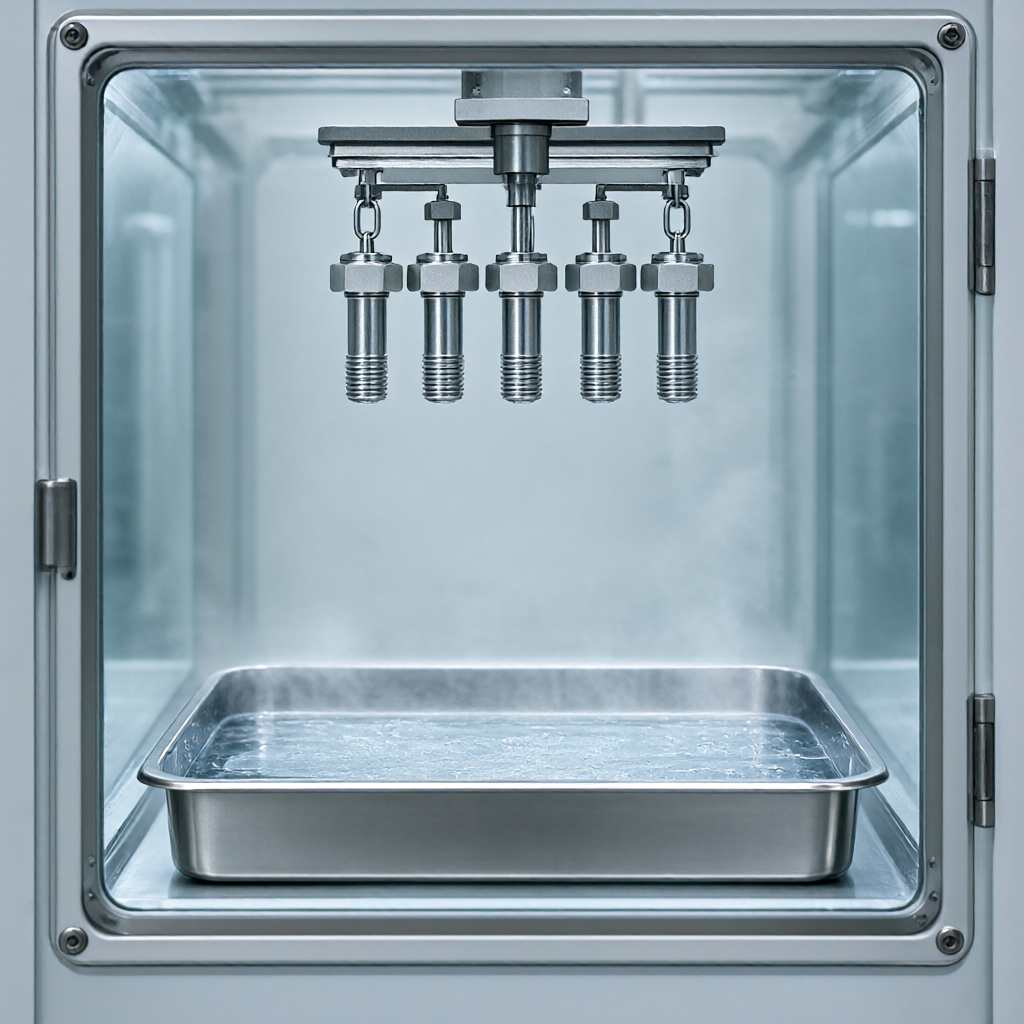
Solný sprej (NSS) je standardní zrychlený test pro simulaci mořské atmosférické koroze. Mezi běžně používané normy patří ASTM B117, ISO 9227 a MIL-STD-810. U součástí pro letectví a kosmonautiku se délka testu obvykle pohybuje v rozmezí 96–500 hodin v závislosti na prostředí aplikace. Jádrem úsudku testu není „žádná bílá rez“, ale „průměr bodu koroze“ a „vzdálenost rozptylu“.
Běžné režimy selhání:
- koroze s okrajovým efektem: Vrstva filmu je na hranách a rozích dílů tenčí a solná mlha bublá přednostně na ostrých rozích a proniká do interiéru podél mezer.
- Pitting: Ve filmu jsou mikroskopické defekty nebo neúplné těsnění. Chloridové ionty pronikají a vytvářejí místní katodovou oblast, což způsobuje usazování bílé soli (Al(OH)Cl).
- Peeling filmu: Odmaštění předúpravy není čisté nebo vrstva filmu nemá dostatečnou přilnavost. Vrstva filmu bublá a odpadává v solné mlze, čímž se obnažuje matrice.
Aby se předešlo výše uvedeným poruchám, jsou ve strojírenství často přijímána dvě opatření: jedním je přidání předběžného ošetření filmu (chemický konverzní povlak) za účelem vytvoření husté pasivační vrstvy před anodizací, která blokuje přímý kontakt mezi substrátem a vrstvou filmu; druhým je optimalizace procesu utěsnění pomocí těsnění horkou vodou (90–100 °C) nebo těsněním párou (>100 °C) k vyplnění pórů hydrátem hlinitanu vápenatého a snížení absorpce vody vrstvou filmu. Ihned po utěsnění se musí vyfoukat do sucha, aby se zabránilo tomu, že vodní film zůstane pod vrstvou filmu a nebude zdrojem koroze.
Strategie kontroly konzistence tloušťky filmu v hromadné výrobě
Ve scénářích dávkového CNC zpracování dílů je kvalitativním problémem konzistence tloušťky filmu. Strukturální rozdíly mezi různými šaržemi krystalů hliníkových tyčí a různé zbytkové oxidové okují na obrobeném povrchu povedou ke kolísání účinnosti oxidačního proudu. ShowyMetal zavedl uzavřené sledování dat mezi shlukem 72 CNC zařízení a dílnou pro povrchovou úpravu: před uložením každé šarže dílů do skladu se zaznamená stav obrobeného povrchu (hodnota Ra, přítomnost nebo nepřítomnost stop po noži), aktuální referenční hodnota hustoty se upraví podle šarže během povrchové úpravy a tloušťkoměry se používají ke sledování posunu tloušťky filmu v první, střední a poslední fázi.
- dávková izolace: Různé značky hliníkových materiálů (jako 6061-T6 a 7075-T6) mají přísně zakázáno oxidovat ve stejné nádrži. V důsledku různých mřížkových struktur se bude rychlost tvorby filmu značně lišit.
- Údržba vany: Pravidelně kontrolujte koncentraci kyseliny sírové a volnou kyselost, doplňujte deionizovanou vodu každých 200 dm² vyrobeného povrchu a kontrolujte koncentraci iontů nečistot (zejména mědi a železa) pod 50 ppm.
- Závěsné provedení: Používejte závěsy z titanové slitiny s dobrou vodivostí a kontaktní body jsou potaženy izolačním lepidlem odolným vůči vysokým teplotám, aby se z míst závěsů nestaly místní nízkoproudé oblasti.
Prostřednictvím výše uvedené kontroly lze směrodatnou odchylku tloušťky filmu stejné šarže řídit v rozmezí ±1,5 μm, což zajišťuje stabilitu výsledků testu odolnosti proti solné mlze. U projektů s vysokými požadavky na konzistenci se doporučuje objasnit „požadavky na rovnoměrnost distribuce tloušťky filmu“ na výkresech, jako například „rozdíl tloušťky filmu mezi libovolnými dvěma body na stejné části nesmí překročit 5 μm“, aby se usnadnila cílená optimalizace na konci výroby.
Analýza FAQ
Proč je někdy potřeba součásti leteckého průmyslu po zpracování chemicky leštit a poté eloxovat?
Pokud vzhled dílu vyžaduje povrch s vysokým leskem (jako je Ra



