





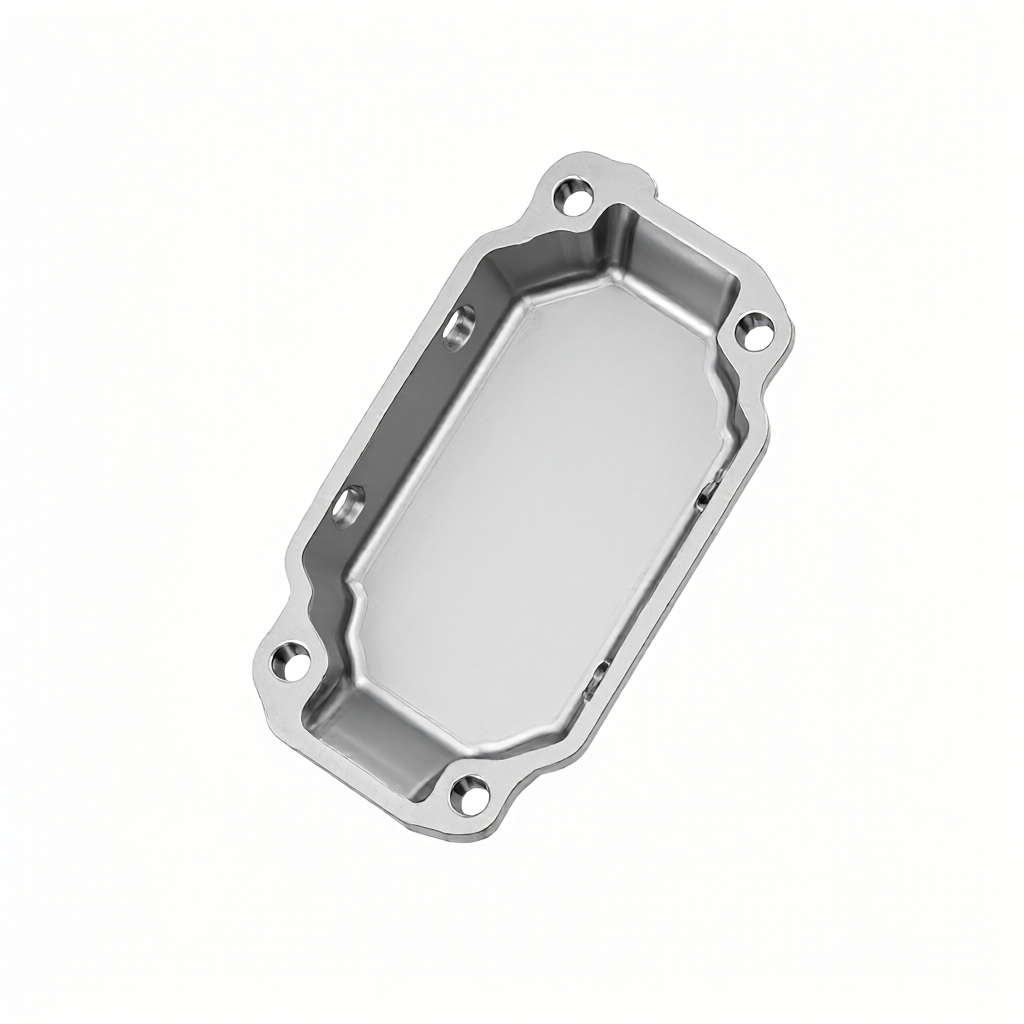
Příčiny a strategie potlačení vibračních stop při CNC obrábění leteckých tenkostěnných dílů
V oblasti letectví a kosmonautiky jsou tenkostěnné konstrukční díly z hliníkové slitiny (jako jsou kryty motorů, rámy trupu, přepážky palivových nádrží) extrémně citlivé na hmotnost a tuhost a tloušťka stěny se často řídí v rozmezí 1,5–4 mm. Takové díly jsou snadno náchylné k chvění (vibrační stopy) způsobené nedostatečnou tuhostí systému nástroj-kus-upínač při CNC frézování, což se projevuje periodickými důlky, zhoršováním vlnitosti povrchu (WR > 6,3 μm) a dokonce i rozměrovými odchylkami většími než ±0,05 mm. Vibrační stopy neovlivňují pouze aerodynamickou kvalitu povrchu a únavovou životnost, ale také vedou ke zvýšení zmetkovitosti a nárůstu nákladů na přepracování. Základní mechanismus je: periodické buzení řezné síly je blízké vlastní frekvenci (fn) systému. Když je poměr tlumení ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Konstrukce svěrky: Logika zlepšení tuhosti od „bodového tlaku“ k „povrchovému připevnění“
Omezení tradičních kolíkových + distančních svítidel
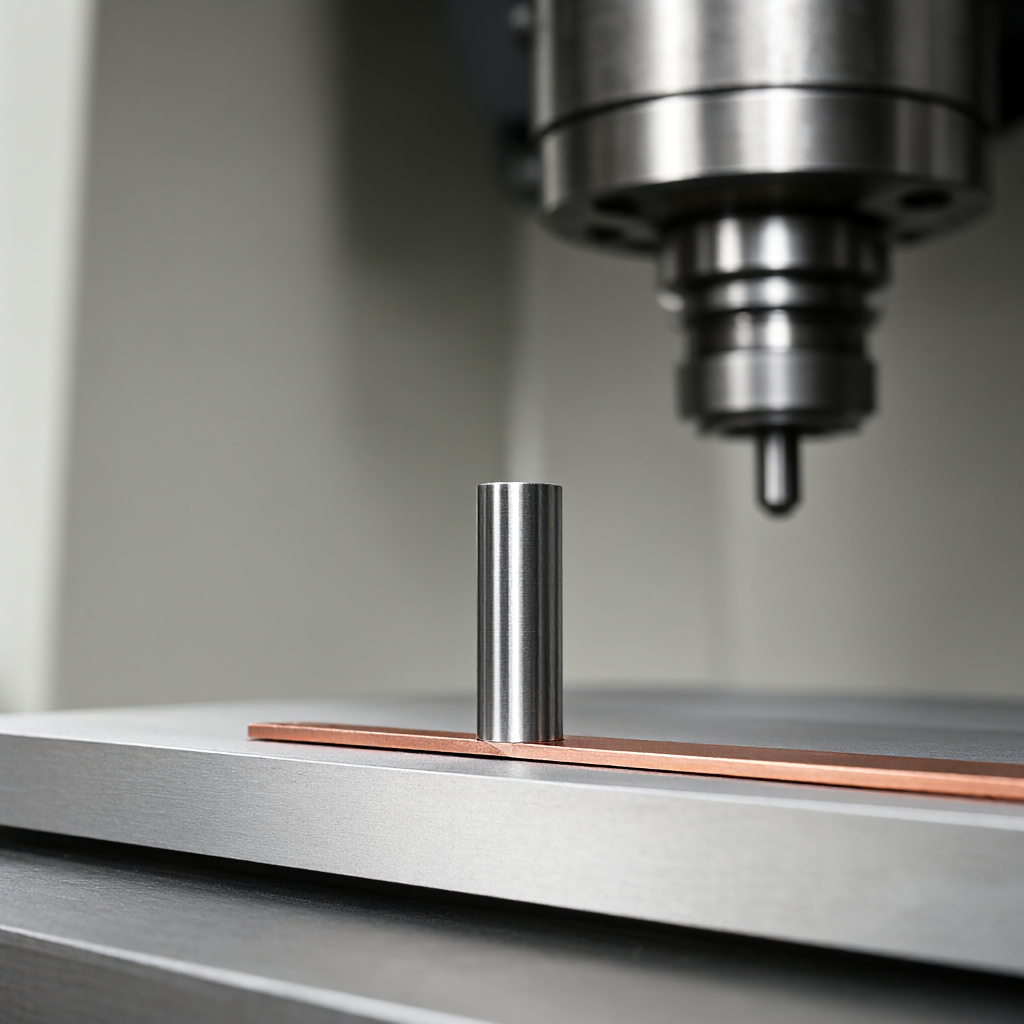
Většina strojíren nadále používá kombinaci ocelového kolíku Ø8×40 mm + 0,1 mm měděné rozpěrky k aplikaci síly 2,5 kN směrem dolů na panel z hliníkové slitiny 6061-T6 o tloušťce 3 mm. Naměřený FEA model ukazuje, že při 8 kHz buzení této struktury je koeficient koncentrace napětí v kořeni čepu Kt = 2,8 a lokální plastická deformace se hromadí ve třech kusech, což má za následek dislokaci těsnění o 0,02 mm, což přímo vede k nadměrné rovnoběžnosti ve směru X-Y. Skrytější problém je: kontaktní plocha kolíku a obrobku je přibližný kontakt povrchové linie a skutečná účinná opěrná plocha< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Kompozitní řešení vakuové adsorpce + lokální podpora
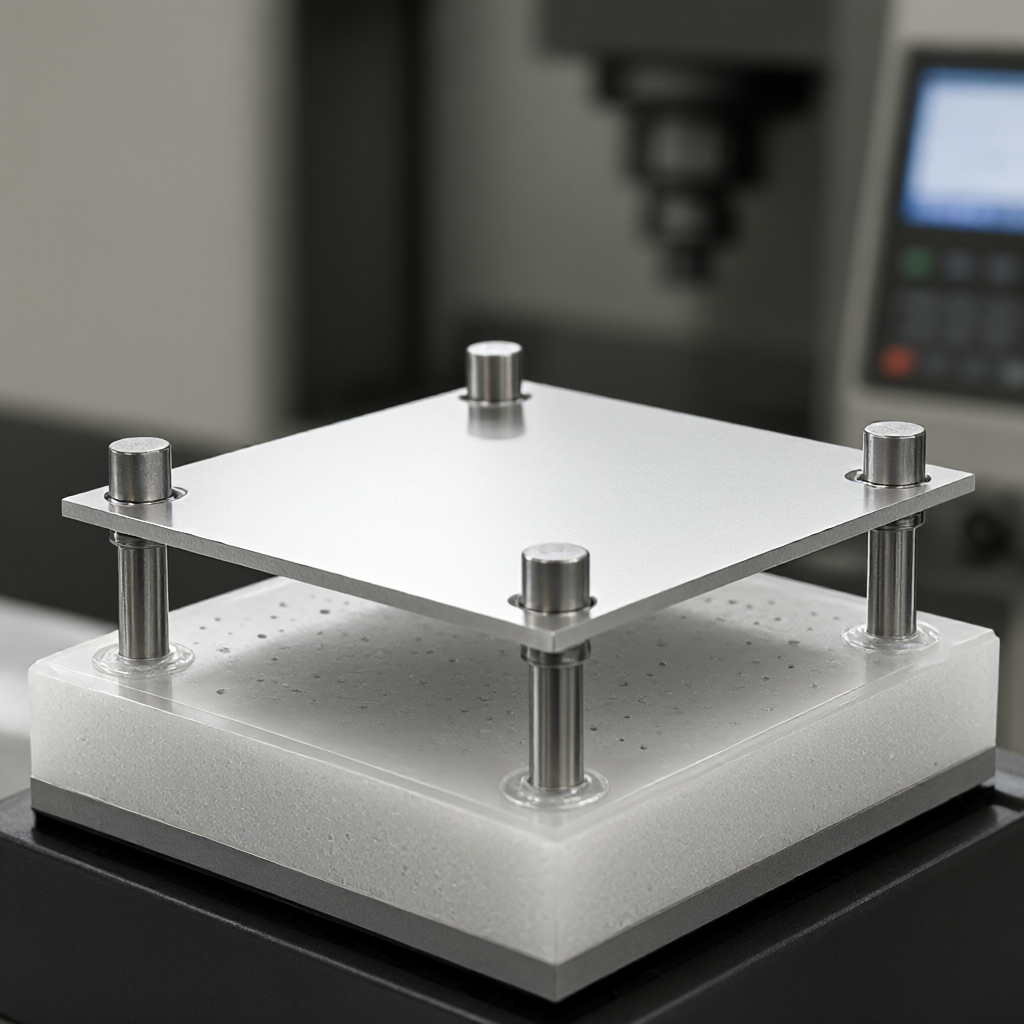
U tenkostěnných dílů, jako jsou ploché desky o tloušťce 2–4 mm, podporujeme použití kompozitních přípravků „vakuová adsorpce + diskrétní kolík“. Spodní vrstva je polyuretanová poduška s polem mikrootvorů Ø2 mm (rozteč otvorů 12 mm, krytí 8 %), pokrytá izolační vrstvou PTFE o tloušťce 0,5 mm a celý panel je adsorbován podtlakem 60 kPa; 4–6 pružných kolíků Ø5×20 mm (materiál 17-7PH) jsou zachovány ve čtyřech rozích a pod klíčovými prvky H900, přizpůsobení modulu pružnosti), plní pouze roli polohování a zabraňují zkroucení a nenesou hlavní přítlačnou sílu. Tato struktura zvyšuje vlastní frekvenci systému fn z 3,2 kHz na 9,8 kHz, čímž se vyhne hlavnímu frekvenčnímu pásmu (5–8 kHz) přenosu vřetena-nářadí a zvýší práh chvění asi o 40 %. Naměřená přepážka 7075-T7351 o tloušťce 2,8 mm byla přesně vyfrézována na 5osém centrálním stroji při 12 000 ot./min., ae=0,5 mm, f=0,12 mm/ot. Povrchová vlnitost WR byla stabilní na 2,1–2,8 μm, rovnoběžnost ≤ 0,008 mm a CPK ≥ 1,33 pro dávku 200 kusů. Toto řešení je zvláště vhodné pro části rámu s více montážními otvory a hustými žebrovými prvky. Ve fázi DFM je nutné potvrdit s projektantem, že adsorpční plocha se vyhýbá následným montážním kontaktním plochám.
Parametry nástroje a řezné strategie: Kvantitativní metody pro zamezení rezonančních zón
Potlačení vibračních stop se neobejde bez slepého nastavování parametrů bez konceptu "Stable Machining Domain". Za provozu by měla být frekvence kmitání fc konkrétní kombinace nástroje a stroje nejprve kalibrována 0,2 mm sondou nebo laserovým interferometrem a poté lze na základě toho odvodit okno bezpečné rychlosti. Empirický vzorec: nsafe ∈ [fc/40, fc/25] × 60 ot./min, zaokrouhleno, aby se zabránilo ±10% frekvenčnímu pásmu. Pokud například 5osý centrální stroj používá karbidovou stopkovou frézu s povlakem Ø10 mm, fc = 7,5 kHz, bezpečná rychlost je asi 11250–18000 ot./min. Pokud je nižší než 10 000 otáček za minutu, snadno spadne do zóny subharmonického chvění. Volba posuvu f musí splňovat: f ≥ 0,05 × Dc mm/ot (Dc je průměr nástroje), aby se zabránilo rezonanci "počet zubů - frekvence pulzů". Specifické pro povrchovou úpravu tenkých stěn 2–3 mm, doporučené parametry:
- Nástroj: fréza s mikroprůměrem Ø6–Ø8 mm (TiAlN nebo AlTiN), 4E drážky, geometrie s kladným úhlem čela 15°, ostrost Ra ≤ 0,2 μm
- Rychlost n: 10000–14000 ot./min (jemně vyladěno na základě výsledků kalibrace fc)
- Hloubka řezu ae: 0,3–0,6 mm (poslední řez jemného frézování nepřesahuje 0,5 mm)
- Axiální hloubka řezu ap: ≤ 0,8 × Dc, vyhněte se příliš hlubokému převýšení
- Posuv f: 0,08–0,15 mm/ot, zajišťující dostatečný průnik do každého zubu, ale bez trhání
Klíčové detaily: Před posledním řezem jemného frézování tenkostěnných součástí se ujistěte, že používáte okraj 0,2–0,3 mm pro polodokončovací frézování a dráha nástroje používá hybridní strategii „stejná výška + adaptivní“, aby bylo řezné zatížení rovnoměrné. Pro řezání/zatahování použijte oblouk R ≥ 1,5 mm nebo přechod B-spline a deaktivujte přímé řezání G01, abyste zabránili místním vibracím způsobeným okamžitým nárazem. Při metodě chlazení se doporučuje použít minimální množství mazání MQL (rozprašování oleje 0,1–0,3 l/h) místo velkého vodního chlazení, aby se zabránilo deformaci tenké stěny hliníkové slitiny vlivem teplotních změn (ΔT > 15°C, což znamená možnou deformaci 0,01–0,02 mm/rozpětí 100 mm).
Sled zpracování a proces žíhání: řízení kumulativní deformace
Většina leteckých tenkostěnných dílů je po svaření rámu integrálně vyfrézována nebo drážkována, což má za následek nerovnoměrné rozložení vnitřního napětí. Doporučený postup: Hrubé frézování (ponechání okraje 0,8–1,2 mm) → Klid pro odlehčení pnutí (přirozené stárnutí 24h nebo umělé stárnutí při 175°C×2h) → Frézování na polotovar (ponechání 0,2–0,3 mm) → Jemné frézování (finální 0,1–0,15 mm). Po každém frézování jsou detekovány změny délky trojrozměrné úhlopříčky X-Y-Z. Je-li ΔL/L > 0,005 %, je nutné přidat opěrku nebo upravit řezné parametry. U zpevněné hliníkové slitiny 7075-T7351 lze ae během hrubého frézování uvolnit na 1,0–1,5 mm, ale náhlou změnu hloubky řezu (jako je kořen žebra) je třeba rozříznout ve 3 vrstvách, každá vrstva je 0,5 mm, aby se zabránilo koncentraci napětí vedoucí k iniciaci trhlin. ShowyMetal implementuje čtyři brány v hromadné výrobě: "Inspekce příchozího materiálu → Potvrzení prvního článku → Kontrola procesu → Kompletní kontrola zásilky". V první fázi výrobku se musí použít třísouřadnicový souřadnicový měřicí stroj pro měření polohy montážní plochy klíče. Pokud odchylka překročí ±0,015 mm, bude okamžitě pozastavena a sledována zpět k předpětí upínacího přípravku nebo odsazení nástroje, aby se zabránilo sešrotování dávky.
Porovnání různých řešení přípravků: použitelné scénáře a nákladová efektivita
| plán | Použitelná tloušťka stěny (mm) | Maximální bezpečná rychlost (ot./min.) | Typická vlnitost WR (μm) | Amortizovaná cena za příslušenství (relativní hodnota) | Konzistence šarže CPK | Typické způsoby selhání |
|---|---|---|---|---|---|---|
| Čep + těsnění | ≥ 8 | ≤ 4000 | 4,5–8,0 | 1,0 | 1,0–1,2 | Nesouosost těsnění a posun v poloze |
| Vakuová adsorpce + elastický čep | 2–6 | 10 000–15 000 | 1,8–3,2 | 3.5 | ≥ 1,33 | Znečištění adsorpčního povrchu a stárnutí PTFE vrstvy |
| Flexibilní vakuum + lokalizované nafouknutí | 1,5–4 | 12 000–18 000 | 1,2–2,0 | 5,0 | ≥ 1,5 | Plnicí ventil je ucpaný a těsnění je poškozené |
Poznámka: Relativní cena je založena na kolíku + těsnění 1,0; WR je naměřený průměr přesného frézování při 12 000 ot./min; CPK vychází z 200 kusů dat hromadné výroby. Flexibilní vakuové řešení laminace vyžaduje upínací přípravky na míru a počáteční náklady na formu jsou vysoké, ale z dlouhodobého hlediska je vhodné pro jedno číslo materiálu; pokud je projektový cyklus krátký a čísla materiálů jsou smíšená, je rovnovážným bodem vakuová adsorpce + elastické kolíky. Při rozhodování o nákupu se doporučuje specifikovat WR ≤ 3,0 μm a rovnoběžnost ≤ 0,01 mm jako prahovou hodnotu v technické dohodě a dohodnout se na podílu třísouřadnicové kontroly odběru vzorků (jako je 10% úplná kontrola kritických rozměrů).
Přijímací standardy a metody detekce: zviditelnění vzorců vibrací
Vibrační značky nelze posoudit pouze vizuální kontrolou, ale musí být kvantifikovány. Doporučené kombinace testů:
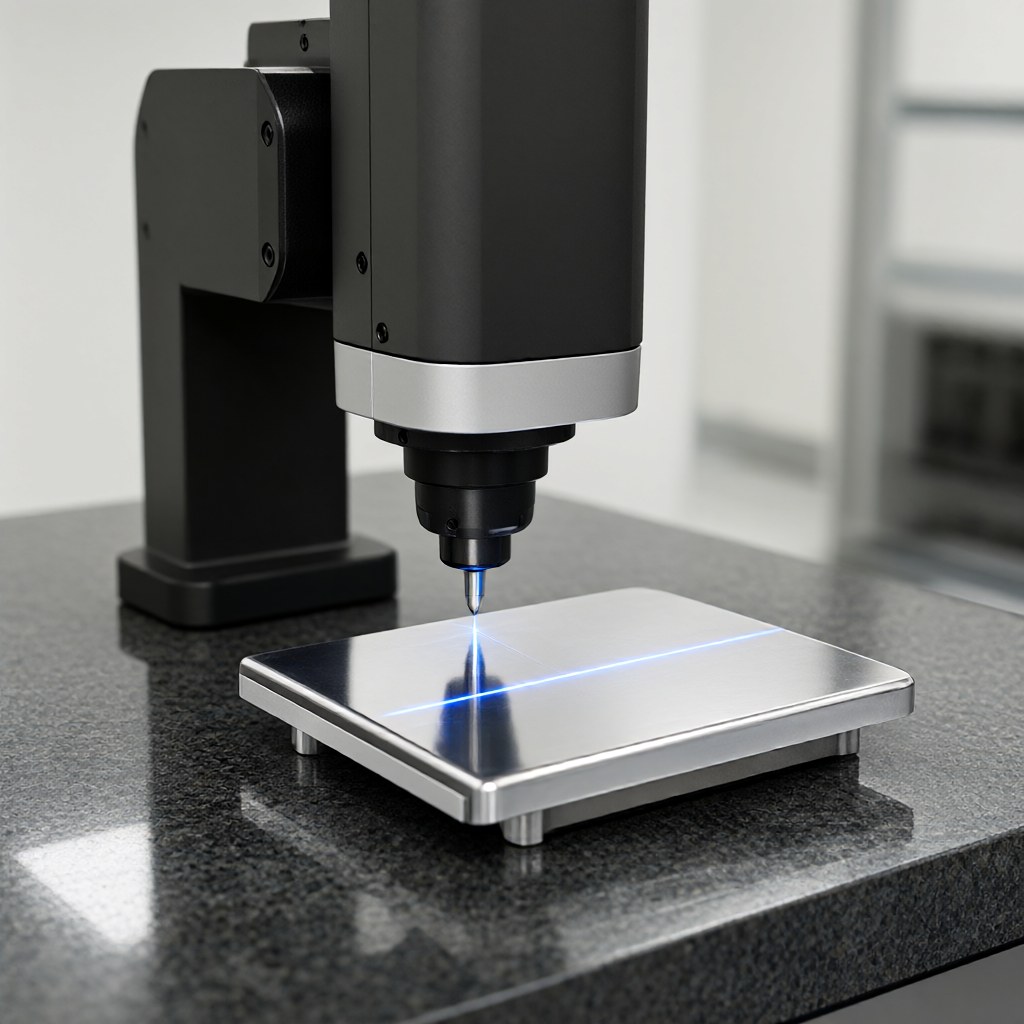
- Zvlnění povrchu WR: Interferometr s bílým světlem nebo laserový skenovací profilometr, vzorkovací délka 10 mm, vzorkovací rozteč 0,01 mm, hlášení WRmax a WRavg. Letecké normy obvykle vyžadují WRavg ≤ 3,2 μm pro jemně frézované povrchy a ≤ 2,0 μm pro vysoce lesklé montážní povrchy.
- Paralelnost/plochost: Třísouřadnicový CMM měří alespoň 9 bodů a maximální hodnotu odchylky po osazení roviny. Tenkostěnné díly jsou náchylné k odchylkám „bubnování“ v důsledku deformace přípravku a místo průměrných hodnot musí být hlášeny maximální/minimální hodnoty.
- Rozměrová tolerance: Pozice montážních otvorů pro klíč jsou označeny podle GD&T (jako je Ø0,02 A B C) a jsou plně zkontrolovány pomocí CMM; nekritické rozměry lze sledovat online pomocí pneumatického měřicího přístroje a lze je uvolnit pouze tehdy, když CPK ≥ 1,33.
- vnitřní zbytkové napětí: Měření rentgenové difrakce (XRD) povrchové vrstvy 20–50 μm, odezva zbytkového tahového napětí tenkostěnných dílů z hliníkové slitiny 7075< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal provádí 100% úplnou kontrolu vzhledu před odesláním (vysoký lesklý povrch, žádné škrábance, žádné vady) + 100% kontrola kritických rozměrů v plné velikosti + 5% náhodná kontrola zvlnění. Součástí zboží je kontrolní zpráva souřadnicového měřicího stroje a údaje o drsnoměru. Kupující si může ve smlouvě sjednat právo na zpětnou kontrolu třetí stranou, v případě sporů má přednost měření arbitra.
FAQ
Jaká je minimální tloušťka stěny, které lze dosáhnout CNC obráběním leteckých tenkostěnných dílů?
Konvenční 3/5osé frézování může stabilně zpracovávat hliníkovou slitinu 7075 nebo 6061 o tloušťce 1,5 mm. Při použití vakuové adsorpce + flexibilního upínacího přípravku může spodní hranice dosáhnout 1,0 mm, ale je třeba ji kombinovat s nízkou rychlostí otáčení (≤ 8000 ot./min) a mazáním MQL. Pro ověření velikosti deformace se doporučuje vyzkoušet 3 kusy.
Jak předvídat riziko vzniku vibračních stop ve fázi kreslení a sepsat technickou dohodu?
Stolek DFM označí všechny tloušťky stěn< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
Jsou vakuové svorky vhodné pro letecké díly s hlubokými dutinami nebo uzavřenými strukturami?
Není přímo použitelné. Části hluboké dutiny vyžadují smíšený roztok "bodový tlak + nafouknutí vzduchem": vakuová adsorpce na rovině vně dutiny a zvedání místního vzduchového měchýře uvnitř dutiny. Toto řešení vyžaduje přizpůsobené příslušenství a má vysoké náklady na amortizaci. Doporučuje se uvažovat pouze tehdy, když je roční spotřeba jednoho čísla materiálu > 500 kusů.
Jaké jsou rozdíly v řezných parametrech mezi tenkostěnnými díly 7075-T7351 a 6061-T6?
7075 má vyšší tvrdost (HRC 35–40). Pro nástroje odolné proti opotřebení se doporučuje používat CBN nebo PCD stopkové frézy. ae je sníženo na 0,3–0,5 mm a f je 0,06–0,10 mm/ot; 6061 má dobrou houževnatost a lze použít potažený karbid. ae je uvolněno na 0,5–0,8 mm. Oba se musí vyvarovat chlazení zaplavením a upřednostnit MQL.
Jak naplánovat cyklus dodávky a kontroly pro dávku 200 kusů leteckých tenkostěnných dílů?
Hromadná dodávka ShowyMetal zahrnuje testování za 15–25 dní. Doporučuje se vyhradit si 3 dny na potvrzení prvního článku, 2 dny na ladění zařízení a 1 den na namátkovou kontrolu a opakovanou kontrolu. Pokud je WR mimo toleranci, cyklus přepracování bude asi 2–3 dny (opětovné řezání + opakovaná kontrola), takže se dá předejít přepracování v dávkách přijetím WR ≤ 3,0 μm ve fázi prvního kusu.
Závěry a doporučení k činnosti
Podstatou řízení vibračních značek leteckých tenkostěnných dílů je systémové inženýrství: tuhost přípravku určuje horní mez, parametry nástroje určují účinnost, sekvence zpracování určuje deformaci a metoda detekce určuje spolehlivost. Pokud jeden ze čtyř chybí, konzistence dávky se zhroutí. Jako dodavatel má ShowyMetal schopnost přizpůsobit 5osé centrální stroje, vakuovou adsorpci + flexibilní upínací přípravky s přesností ±0,01 mm, Ra0,4 μm a dávkovou dodávku za 15–25 dní. Pokud máte letecké díly 7075 nebo 6061 o tloušťce 2–4 mm, které je třeba sériově vyrábět, můžete nám poslat 3D modely (STEP) a výkresy (PDF). Do 24 hodin poskytneme zpětnou vazbu DFM a náčrt plánů příslušenství. Po potvrzení procesu můžeme naplánovat výrobu a nátisk. Po potvrzení prvního kusu budeme postupovat v dávkách.



