Optimalizace řezných drah pro CNC obrábění speciálně tvarovaných otvorů a hlubokých dutinových drážek v leteckých dílech
Strategie optimalizace řezné dráhy pro speciálně tvarované díry a drážky s hlubokými dutinami při CNC obrábění leteckých dílů
S ohledem na přísné požadavky na přesné CNC díly v oblasti letectví a kosmonautiky je optimalizace řezných drah speciálně tvarovaných otvorů a drážek s hlubokými dutinami základním článkem pro vyvážení efektivity zpracování, životnosti nástroje a geometrické přesnosti. Efektivní plánování dráhy může výrazně snížit drsnost povrchu a zlepšit rozměrovou stabilitu struktur hlubokých dutin. U dílů, které potřebují dosáhnout tolerance ±0,01 mm a povrchovou úpravu Ra0,4μm, vědecký návrh dráhy nástroje přímo určuje míru přijetí konečného produktu.
Složité geometrické struktury jsou výzvou pro tradiční obrábění
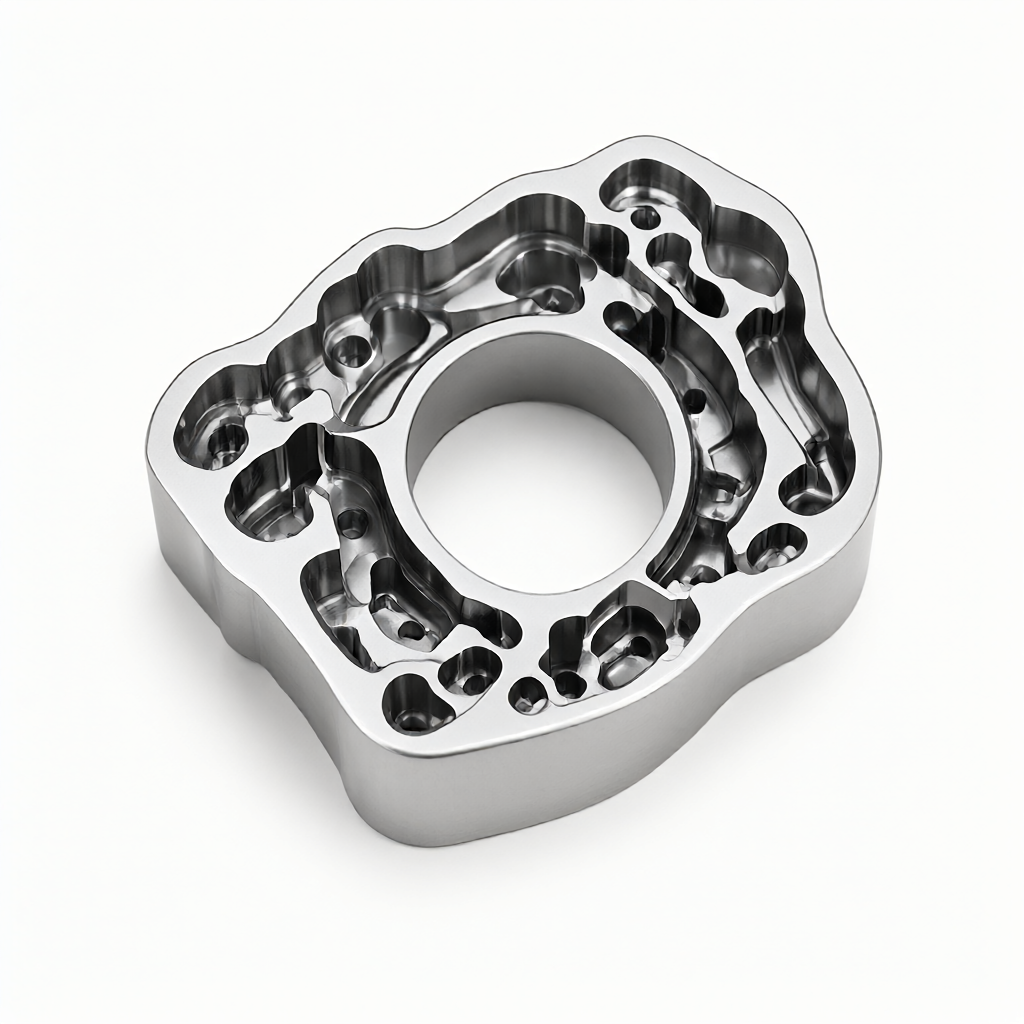
Otvory speciálního tvaru pro letecký průmysl jsou často doprovázeny asymetrickými obrysy, úzkými úhlovými štěrbinami a extrémně hlubokými strukturami slepých otvorů. Když se k řešení takových struktur používají tradiční strategie souvislého nebo horního frézování, nerovnoměrná boční síla na nástroj často způsobí poddajnost nástroje, což ovlivňuje svislost stěny díry. Zároveň v prostředí s omezeným odvodem třísky mohou drážky s hlubokou dutinou snadno způsobit tepelné opotřebení nebo vylamování nástroje, pokud se rychlost posuvu po dráze nenastavuje stupňovitě. Při hodnocení dodavatelů se odběratelé musí zaměřit na to, zda mají pro takové potíže možnosti simulace víceosého propojení, spíše než spoléhat pouze na tabulky obecných parametrů.
Vliv víceosého spojení a tuhosti držáku nástroje na účinnost řezání
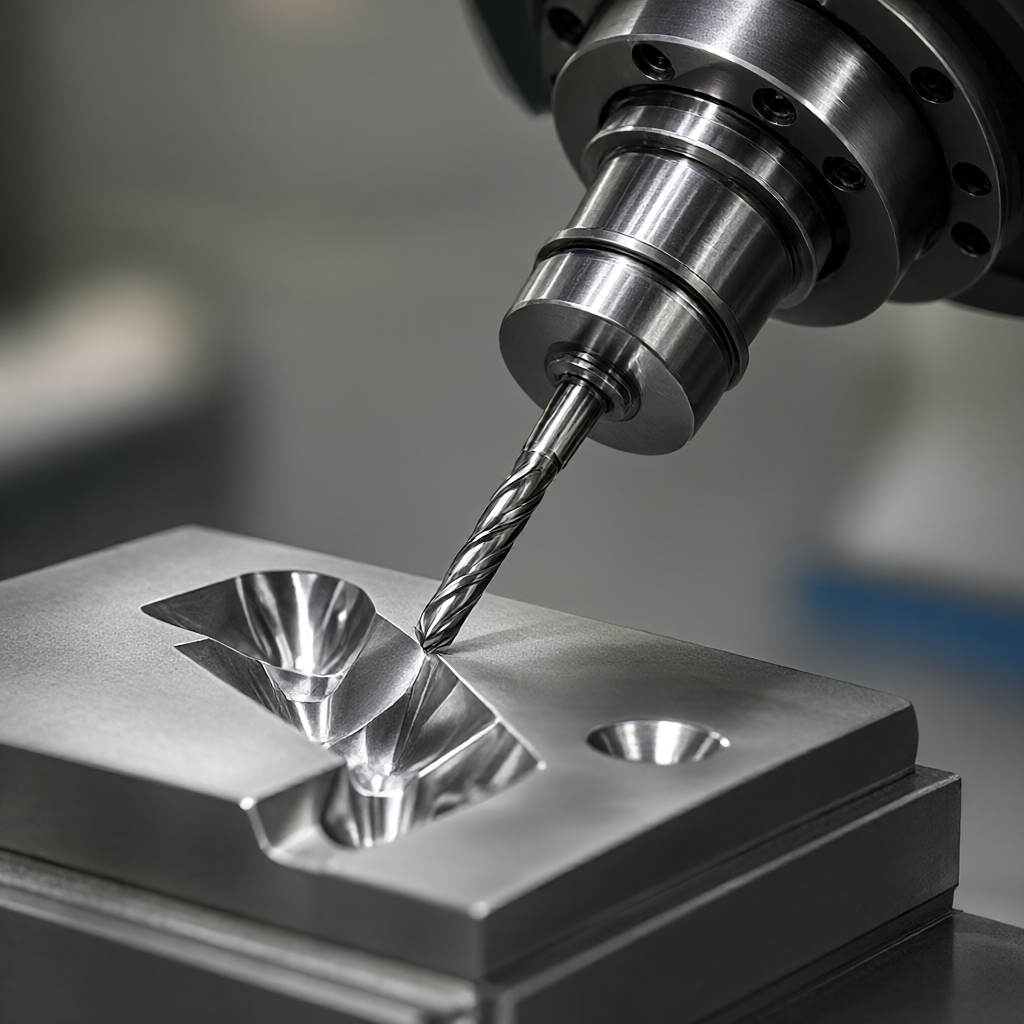
Použití 4osých nebo 5osých obráběcích center je předpokladem pro efektivní optimalizaci. Víceosé spojení umožňuje nástroji vždy udržovat lepší úhel řezu a snižovat vyložení, čímž výrazně zlepšuje tuhost při obrábění hlubokých dutin. Například při obrábění hluboké dutiny se skloněným povrchem naklání 5osý obráběcí stroj vřeteno, aby minimalizoval úhel mezi osou nástroje a normálou obráběného povrchu, čímž účinně snižuje vibrace.Pětiosé spojení zlepšuje tuhost hlubokých dutin
Klíčové parametry pro výběr materiálu nástroje a povlaku
Materiál karbid: Vhodné pro vysokorychlostní přesné frézování, silná odolnost proti opotřebení, vhodné pro díly z hliníku a slitin hliníku.
Rychlořezná ocel obsahující kobalt: Dobrá houževnatost, rázová houževnatost, vhodná pro hrubé obrábění speciálně tvarovaných otvorů se složitými obrysy.
technologie lakování: Povlak TiAlN může zlepšit odolnost vůči vysokým teplotám a je vhodný pro obtížně obrobitelné materiály, jako je nerezová ocel; DLC povlak snižuje koeficient tření a pomáhá zlepšit povrchovou úpravu.
Stupňovité řízení posuvu a odvodu tepla pro dráhy řezání hlubokých kapes
Při zpracování drážek s hlubokými dutinami (poměr stran větší než 10) způsobí jednoprůchodové plné hloubkové řezání akumulaci tepla. Optimalizovaná strategie je rozdělit celkovou hloubku do několika kroků a provést dostatečné chlazení po odříznutí každé vrstvy.
Spirálový nůž: Ve srovnání s přímým průnikem v ose Z může spirálová dráha zabránit koncentraci napětí v počátečním bodě a chránit mírně tupý úhel nástroje.
adaptivní marže: Dynamicky upravte hloubku řezu dalšího procesu podle zpracovávané oblasti, abyste zajistili rovnoměrné množství řezu a zabránili místnímu přetížení.
Konstrukce drážky pro třísku a úhel rozstřiku řezné kapaliny
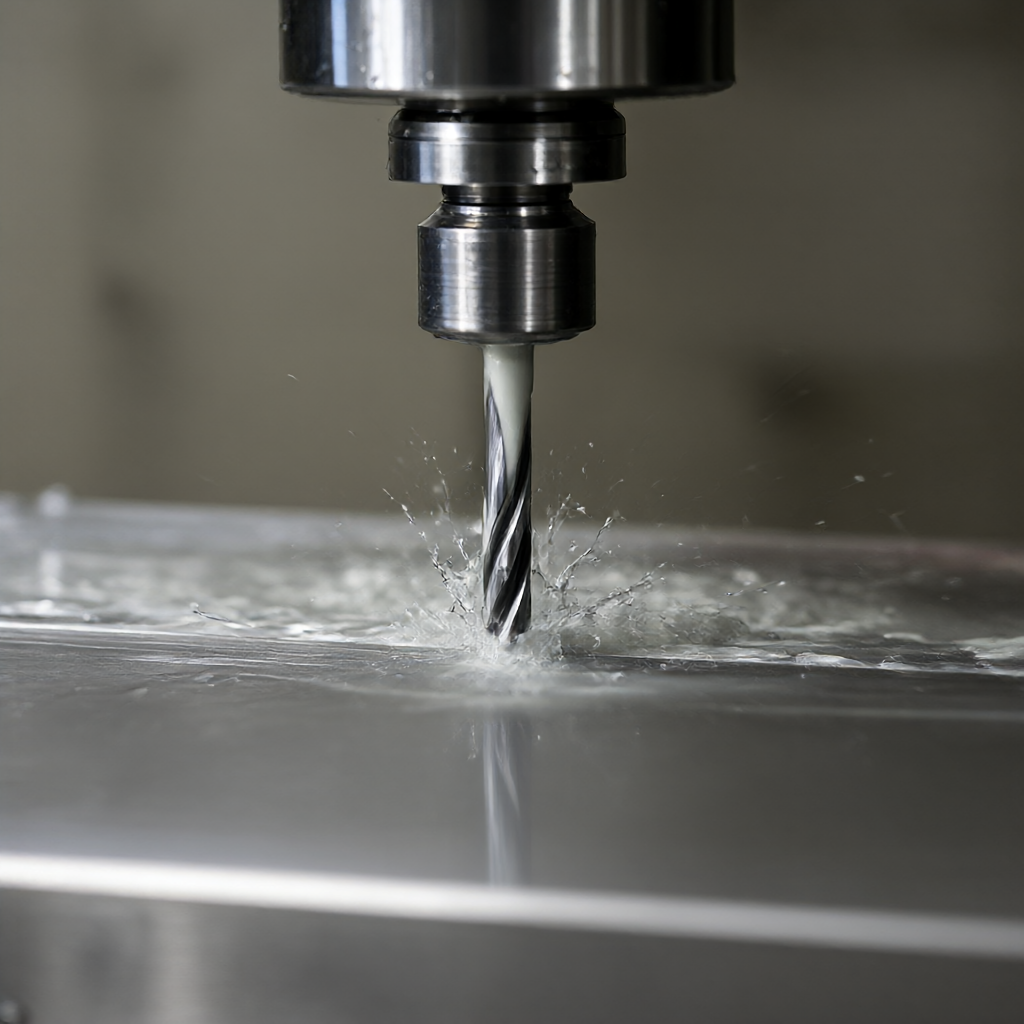
Rozumná konstrukce prostoru pro odstraňování třísek může zabránit tomu, aby se třísky zapletly do nástroje. Při psaní CNC programů by měl být vyhrazen dostatečný prostor pro boční zatažení. Současně se směrovou tryskou řezné kapaliny rozstřikuje chladicí kapalina přímo na kontaktní místo mezi řeznou hranou a obrobkem, odvádí třísky a snižuje nárůst teploty, který je rozhodující pro zachování povrchu Ra0,4μm.Směrový nástřik optimalizuje odvod třísek a chlazení
Kontrola integrity povrchu pro dokončování profilů speciálně tvarovaných otvorů
Dokončovací fáze otvorů speciálního tvaru se zaměřuje na integritu povrchu, včetně zbytkového napětí, mikrotrhlin a hladkosti. Použití strategie mikrořezání s malou hloubkou řezu (např. 0,1-0,2 mm) a vysokou rychlostí otáčení (nad S12000) může účinně potlačit sekundární kalení způsobené plastickou deformací.Mikrořezáním je dosaženo Ra0,4μm povrchu
Ověření trajektorie výkyvu nástroje a přeříznutí
Použijte funkci 5osého následného zpracování softwaru CAM ke generování trajektorií výkyvu nástroje. Při zpracování přechodové zóny R-úhlu nezapomeňte provést simulaci dráhy nástroje, abyste eliminovali dráhy, které mohou způsobit přeříznutí nebo interferenci. U otvorů speciálního tvaru s podříznutými drážkami je třeba použít speciální kulovou frézu nebo kořenový čistič, aby se zajistilo, že na dně drážky nebude žádný zbytkový materiál, aby byly splněny požadavky na montážní překážky.
Srovnání obráběcích řešení: kompromis mezi frézováním a EDM
U leteckých dílů se specifickými strukturami výběr vhodného řešení zpracování přímo ovlivňuje náklady a dodací lhůty. Následující tabulka porovnává výkon CNC frézování a pomalého drátového řezání/EDM při zpracování speciálních tvarovaných otvorů a drážek s hlubokými dutinami:
Hodnotící rozměry
5osé CNC frézování
Pomalu chodící drát/elektrická jiskra
Použitelné materiály
Hliník, slitina titanu, vysokoteplotní slitina na bázi niklu
Vodivé materiály (včetně slinutého karbidu, kalené oceli)
kvalita povrchu
Ra0,4μm, žádná tepelně ovlivněná zóna
Na mikroskopickém povrchu může být přetavená vrstva, která vyžaduje následné zpracování.
Schopnosti komplexní dutiny
Omezeno přístupností a tuhostí nástroje
Dokáže zpracovat jakoukoli vodivou vnitřní dutinu speciálního tvaru bez omezení odstraňování třísek
Efektivita zpracování
Střední až vysoká rychlost, vhodná pro dávky
Nižší, vhodné pro malé díly nebo prototypy s vysokou tvrdostí
Ve skutečné výrobě se u složitých dílů obsahujících slitiny titanu obvykle jako hlavní řešení používá 5osé frézování. Pro extrémně hluboké úzké švy, které jsou těžko dosažitelné frézovacími nástroji, se používá EDM vrtání jako prostředek pro zpracování podříznutí. Tato hybridní procesní strategie maximalizuje svobodu zpracování a zároveň zajišťuje přesnost.
Standardy akceptace kvality a zkušební metody
Aby byla zajištěna spolehlivá dodávka leteckých dílů, musí být zaveden systém kontroly celého procesu od prvního předmětu až po odeslání.
Rozměrová přesnost: Použijte trojrozměrný souřadnicový měřicí stroj (CMM) k provedení kompletní kontroly klíčových otvorů speciálního tvaru a rozměrů hlubokých dutin, abyste zajistili, že tolerance je v rozmezí ±0,01 mm.
drsnost povrchu: Použijte měřič drsnosti k detekci hotového povrchu a ověřte, zda splňuje požadavek Ra0,4μm.
Kontrola vzhledu: Zkontrolujte vizuální kontrolou a lupou, že nejsou žádné škrábance, otřepy a tepelné změny, aby byla zajištěna konzistence vysoce lesklého povrchu.
Závěr a návrhy na spolupráci
Vynikající CNC obrábění není jen stohování zařízení, ale také hluboká integrace řezných drah, správy nástrojů a procesních parametrů. V reakci na výzvy speciálně tvarovaných děr a drážek s hlubokými dutinami je jediným způsobem, jak zlepšit kvalitu, přijetí strategií stupňovitého posuvu, víceosého spojení a jemných třísek. Pokud máte projekt leteckých součástí zahrnující složité vnitřní dutiny a mnohostranné otvory speciálního tvaru, doporučujeme poskytnout výkresy, abyste s námi prodiskutovali konkrétní plán dráhy nástroje a výběr materiálu. Profesionální inženýrské dokování vám může pomoci vyhnout se potenciálním rizikům zpracování a zajistit stabilní přesnost a konzistenci vzhledu během dávkového dodání. Vítejte na zaslání výkresů, abyste získali podrobné hodnocení procesu a cenovou nabídku.
Pošlete nám výkres STEP / DWG / PDF a naši technici odpoví do 2 hodin podrobnou nabídkou včetně bezplatné analýzy DFM a technologického poradenství — bez závazků.
Pošlete výkres STEP / DWG / PDF a získejte do 2 hodin podrobnou nabídku s bezplatnou analýzou DFM a technologickým poradenstvím. Bez minimálního odběru — již od 1 kusu.