





V oblasti letectví a kosmonautiky díly z hliníkové slitiny často nesou složité střídavé zatížení a zbytkové napětí vznikající při obrábění je hlavní příčinou deformace, rozměrového posunu a dokonce i předčasného únavového selhání. Proto, mistřeCNC obrábění dílů z hliníkové slitiny pro letectví a kosmonautiku a žíhání pro odlehčení pnutíRozhodující je řemeslo. Tento článek poskytne hloubkovou analýzu teplotního okna, řízení rychlosti chlazení, metodu detekce zbytkového napětí a kombinační strategii s CNC procesem tepelného zpracování žíháním, aby pomohl inženýrům a pracovníkům nákupu vyvinout robustní procesní cestu, která zajistí, že si konstrukční díly udrží extrémně vysokou rozměrovou stabilitu a spolehlivost po celou dobu životního cyklu.
Fyzikální mechanismus a hlavní cíle žíhání pro uvolnění stresu
Během procesu řezání hliníkových slitin, jako je frézování a soustružení, vysokorychlostní kontakt mezi nástrojem a obrobkem způsobí místní plastickou deformaci a vysokoteplotní zóny. Během ochlazování je tendence povrchové struktury podléhat martenzitické nebo podobné fázové přeměně omezena a smršťování vnitřní struktury je blokováno, čímž je uzamčeno tahové nebo tlakové zbytkové napětí. U slitin hliníku pro letectví (jako jsou 7055, 2024, 6061 atd.), pokud tato napětí překročí 20 % až 30 % meze průtažnosti materiálu, je snadné způsobit vznik trhlin při superponovaném provozním zatížení.
- Snižte špičky vnitřního napětí: Zahřátím materiálu do zóny dynamického zotavení se eliminuje deformace mřížky a úroveň napětí se obvykle sníží o 80 % - 95 %.
- Zabraňte deformaci zpracování: Eliminujte nevyváženost napětí, zajistěte rozměrovou přesnost přesných profilů po dokončení a vyhněte se zkreslení větším než 0,02 mm, ke kterému může dojít v následujících měsících.
- Zlepšete únavovou životnost: Eliminovat zdroje tahového napětí a zlepšit odolnost proti únavě, což je jeden ze základních ukazatelů pro přijetí konstrukčních dílů pro letectví a kosmonautiku.
Poznámka: Žíhání pro odlehčení pnutí se obvykle nepoužívá ke změně makroskopických mechanických vlastností hliníkových slitin (jako je pevnost v tahu). Jeho jádrem je spíše „zachovat velikost“ a „zachovat bezpečnost“ než zpevňovat materiál.
Teplotní okna pro odlehčení pnutí pro běžně používané slitiny leteckého hliníku
Různé druhy hliníkových slitin mají obrovské rozdíly v citlivosti tepelného zpracování. Nesprávná teplota může způsobit nadměrné přirozené stárnutí (u slitin tvrditelných stárnutím) nebo mít za následek vznik hrubých zrn. Níže jsou uvedeny doporučené parametry odlehčení pnutí pro několik běžných leteckých hliníkových slitin:
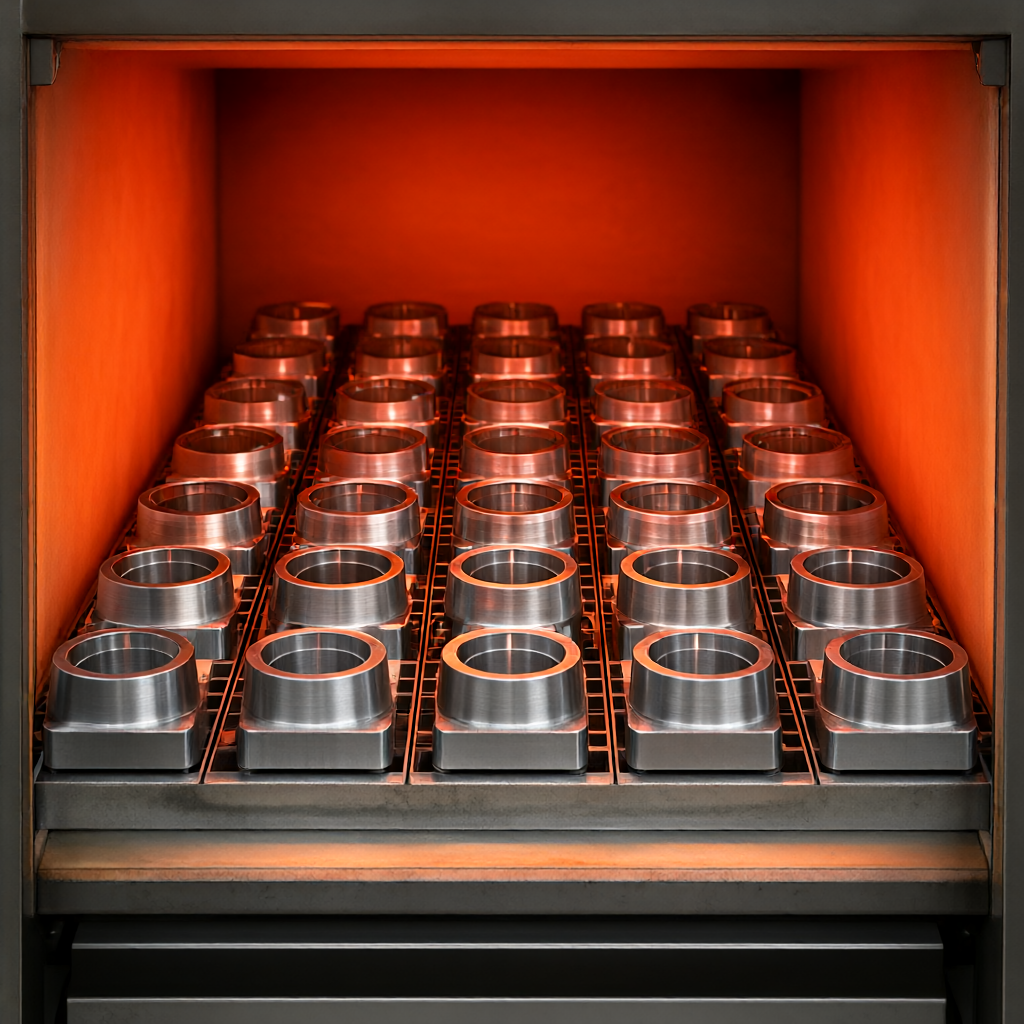
- Řada 2xxx (například 2024-T3): Doporučená teplota 250°C ± 10°C. Tato slitina obsahuje měď a je citlivá na teplotu. Je přísně zakázáno překračovat 260°C, jinak způsobí korozi na hranicích zrn a sníží odolnost proti korozi. Doba výdrže je obvykle 1 hodina/palec tloušťky.
- Řada 6xxx (například 6061-T6, 400 °C): Ochlaďte pecí nebo řiďte otáčky ventilátoru, abyste zajistili, že rozdíl mezi teplotou jádra a teplotou povrchu nepřekročí 15°C.
- Zóna rychlého chlazení (teplota 100 kusů
Zcela eliminuje řezné napětí; konečné rozměry jsou stabilnější; vhodné pro hromadnou výrobu Tvrdost po žíhání klesá a dokončovací nástroje se rychle opotřebovávají; může být nutné jej znovu upnout, což má za následek riziko nahromadění chyb. Plán B: Hrubé polodokončování s následným lokálním žíháním Blanking → hrubý/polodokončovací → lokální uvolnění napětí (nízká teplota a krátký čas) → jemné Vysoká tvrdost 7xxx hliníkové slitiny, malé série vysoce hodnotných dílů Zachovává většinu pevnosti T6/T7; malá změna řezného výkonu; vysoká přesnost Neúplná úleva od stresu; pokud má díl přechodovou zónu tloušťky, může se stále deformovat; procesní okno je úzké a obtížně standardizovatelné Plán C: Lisování za studena místo žíhání Blanking → Hrubé obrábění → Hluboké válcování / brokování → Dokončování Nosné otvory pro šrouby a díly s vysokými požadavky na únavu Zaveďte příznivé tlakové napětí; není potřeba zařízení pro tepelné zpracování; krátký proces Nelze eliminovat celkové tepelné namáhání; vhodné pouze pro oblasti citlivé na únavu povrchu; obtížné nastavit parametry procesu Pro většinu volně loženého leteckého příslušenství (jako jsou držáky senzorů, potrubní spoje) vyráběné společností ShowyMetal se doporučujePlán A. Přestože účinnost konečné úpravy po žíhání mírně klesá, optimalizací povlaků nástrojů (jako je PVD TiAlN) a strategií mikroposuvu lze dopad kompenzovat a vyměnit za 100% rychlost průchodu a rozměrovou stabilitu konečného produktu.
Často kladené otázky (FAQ)
Potřebuje hliníková slitina ošetření stárnutím po žíhání pro odlehčení pnutí?
To závisí na sérii slitin. U sérií 1xxx nebo 5xxx, které nejsou vytvrditelné stárnutím, není po uvolnění napětí vyžadováno žádné další stárnutí. U řad 2xxx, 6xxx a 7xxx vytvrditelných stárnutím, pokud jsou použity temperovací materiály T6 nebo T73, může žíhání na odlehčení pnutí částečně zvrátit účinek zpevnění. Obvykle je proces nastaven na "pomalé chlazení izolace" spíše než na úplný proces srážení. Pokud je třeba později obnovit sílu, je třeba znovu provést umělé stárnutí, ale tím se znovu zavede stres. Proto je nejlepší strategií řídit teplotu žíhání tak, aby při eliminaci vnitřního pnutí nedocházelo ke zhrubnutí precipitační fáze (zóna GP atd.), čímž se zachovala původní úroveň pevnosti.
Jak posoudit, zda „stačí“ žíhání na odlehčení stresu?
Především na základě dvou ukazatelů: Za prvé, zda povrchové zbytkové tahové napětí detekované rentgenovou difrakcí je nižší než specifikační hodnota (obvykle



