





V oblasti letectví,Zpracování dílů z titanové slitinyKontrola tolerance a kvalita povrchové oxidové vrstvy přímo určují přesnost montáže a únavovou životnost. Vezmeme-li jako příklad běžně používaný TC4 (Ti-6Al-4V), kontrola tepelné deformace během řezání, opotřebení nástroje a stejnoměrnost tloušťky filmu po povrchové úpravě jsou hlavními ukazateli, které nejvíce znepokojují pracovníky nákupu technologií a výzkumu a vývoje. Na základě skutečných výrobních zkušeností tento článek poskytuje hloubkovou analýzu strategie řízení tolerancí od surovin až po hotové díly a jak zajistit konzistenci a odolnost proti korozi oxidové vrstvy na tenkostěnných nebo složitě zakřivených površích prostřednictvím optimalizace procesu, což poskytuje ověřitelný technický základ pro výběr projektu a vyhodnocení nabídky.
Vliv vlastností materiálu slitiny titanu na tolerance přesného obrábění
Obtíže při řezání a riziko tolerančního driftu slitiny TC4
TC4 (Ti-6Al-4V) je nejrozšířenější titanová slitina v letectví. Jeho tepelná vodivost je pouze asi 1/7 oceli. Akumulace řezného tepla může snadno vést k místnímu zvýšení teploty obrobku, a tím způsobit rozměrový posun. Při vysokých teplotách mají slitiny titanu silnou afinitu k řezným nástrojům a jsou náchylné k lepení, což vede k urychlenému opotřebení nástroje a snížené celistvosti povrchu. U konstrukčních dílů pro letectví a kosmonautiku s přísnými požadavky na toleranci, pokud jsou řezné parametry nesprávné, se se šarží nahromadí rozměrové odchylky na úrovni mikronů, což ovlivní konečnou montáž.
- Přísné požadavky:Při zpracování tenkostěnných dílů (tloušťka stěny < 2 mm) musí být použity vysoce tuhé přípravky a podpěry, aby se zabránilo odchylkám v rovinnosti nebo svislosti způsobené průhybem způsobeným řeznými silami.
- Výběr nástroje:Pro snížení koeficientu tření a snížení vlivu řezné síly na rozměrovou přesnost se doporučuje používat monolitní karbidové řezné nástroje a používat povlak TiN nebo AlTiN.
- Tolerance vyhrazena:Pro kritické rozměry se doporučuje vyhradit přídavek na broušení nebo dokončení 0,02-0,05 mm na základě výkresu, aby se eliminovalo zbytkové napětí tepelné deformace po frézování.
Strategie úlevy od stresu a stabilizace tolerance
Uvnitř výkovků nebo odlitků z titanové slitiny jsou velká zbytková napětí. Pokud se po zpracování neuvolní včas, dojde během týdnů až měsíců k pomalé relaxaci napětí, což má za následek deformaci dílů. U vysoce přesných dílů pro letectví a kosmonautiku se doporučuje přijmout proces "hrubování - stárnutí - dokončovací práce - znovu stárnutí - konečná úprava". Více než 80 % napětí se uvolní středním tepelným zpracováním a konečnou rozměrovou stabilitu lze řídit v rozmezí ±0,01 mm, což splňuje přísné požadavky na montáž v letectví.
Standard pro řízení povrchové oxidové vrstvy pro letectví a kosmonautiku
Funkce oxidové vrstvy a základ výběru tloušťky filmu
Přestože je přirozená oxidová vrstva (pasivační film) titanové slitiny odolná proti korozi, snadno se poškodí při vysoké teplotě, vysoké vlhkosti nebo nárazovém prostředí. Eloxování elektrochemicky zahušťuje vrstvu oxidu, čímž poskytuje dodatečnou odolnost proti opotřebení a izolaci. U dílů pro letectví a kosmonautiku je výběr tloušťky filmu obvykle založen na požadavcích na izolaci nebo na požadavcích na odolnost proti opotřebení:
- Standardní membrána (typ II):Tloušťka je cca 5-25μm, což zlepšuje především odolnost proti korozi a je vhodné pro neizolované vodivé části.
- Tvrdá oxidace (Typ III):Tloušťka může dosáhnout 50-250μm a mikrotvrdost je výrazně zlepšena. Je vhodný pro díly s vysokým třením a opotřebením, ale je třeba věnovat pozornost křehkosti filmové vrstvy.
Je třeba poznamenat, že tloušťka vrstvy oxidu je značně ovlivněna teplotou substrátu. Slitiny titanu vedou teplo pomalu. Pokud je cirkulace kapaliny lázně špatná nebo je proudová hustota nastavena příliš vysoko, místní přehřátí způsobí, že se vrstva filmu uvolní a porézní, a dokonce i matrice změkne. Velké díly proto potřebují používat pulzní proud nebo technologii dynamického chlazení, aby byla zajištěna rovnoměrná tloušťka filmu.
Vyhýbání se defektům oxidové vrstvy a kontrola kvality
Mezi běžné defekty oxidové vrstvy patří připalování, puchýře, loupání a nerovnoměrná barva, které jsou většinou způsobeny neúplnou předúpravou, nadměrným znečištěním v oxidační lázni nebo proudovým stíněním mezi díly. Chcete-li se těmto problémům vyhnout:
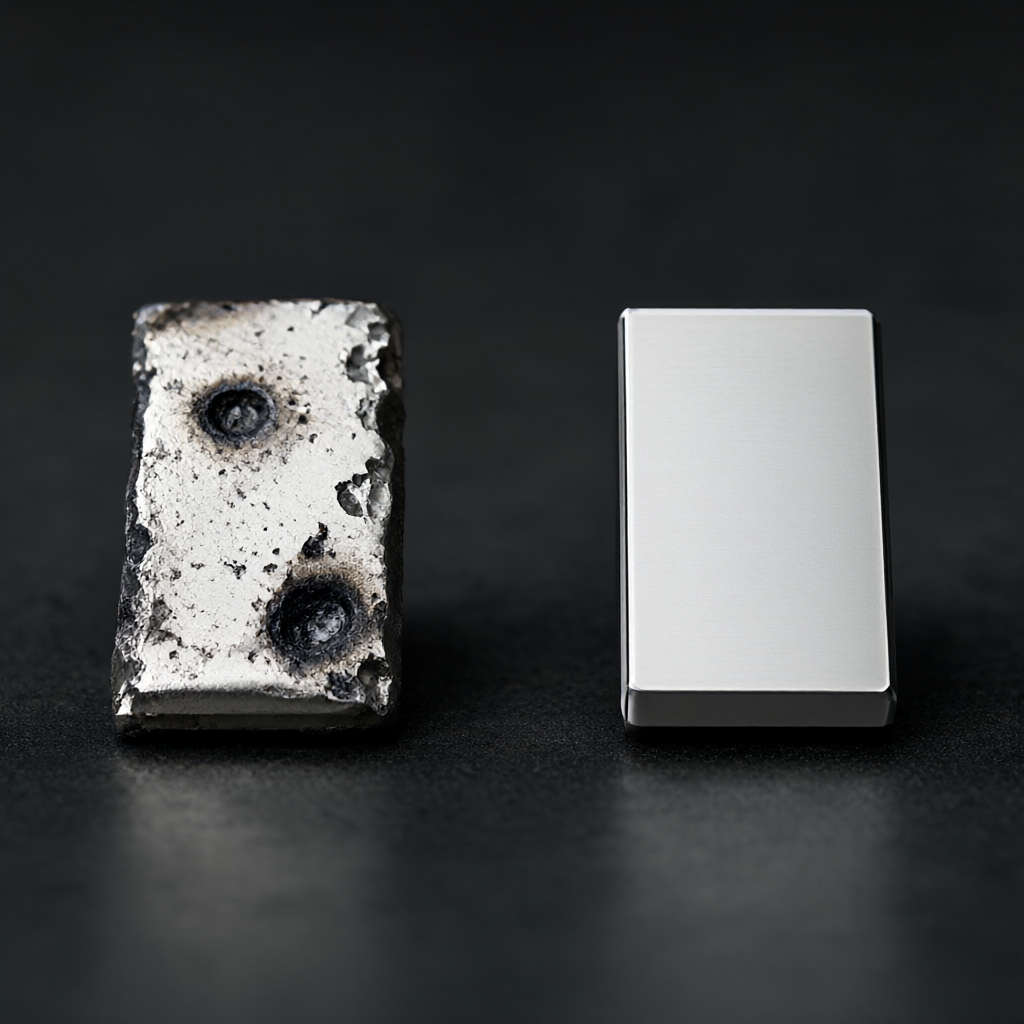
- Klíč předběžného zpracování:Olejové nečistoty a pasivační film musí být zcela odstraněny. Pro zajištění konzistentní povrchové aktivity se doporučuje použít alkalické mytí + moření + pasivace.
- Design svítidla:Vodivý přípravek musí mít dostatečnou plochu průřezu, aby se zabránilo nadměrné místní hustotě proudu; nevodivá část musí být obalena izolačními materiály, aby se zabránilo ablaci zkratu.
- Monitorování procesu:Každá výrobní šarže musí monitorovat vodivost, hodnotu pH a teplotu kapaliny lázně a zaznamenávat křivku napětí-čas během oxidačního procesu, aby se zajistilo, že tloušťka filmu splňuje toleranci tažení.
Klíčové parametry procesu a přizpůsobení tolerance/drsnosti
Různé stupně obrábění a procesy povrchové úpravy mají přímý vliv na konečné tolerance a drsnost povrchu. Níže je uveden doporučený rozsah parametrů titanové slitiny TC4 při typickém zpracování dílů pro letectví a kosmonautiku, který lze použít jako referenci pro hodnocení DFM a plánování procesu:
| fázi procesu | Klíčové parametry/rozsah | Vliv na toleranci/kvalitu | Použitelné scénáře |
|---|---|---|---|
| hrubé frézování | Velikost zpětného řezu cca 1,5-2,5 mm, posuv f 0,1-0,15 mm/zub | Po odstranění většiny přídavku způsobí počáteční uvolnění napětí velké rozměrové výkyvy. | Hrubování tyčí/kování |
| Frézování na polotovar/dokončování | Velikost zpětného řezu cca 0,1-0,2 mm, posuv f 0,05-0,1 mm/zub | Velikost má tendenci být stabilní a poměr hloubky řezu je třeba kontrolovat, aby se zabránilo chvění, které může dosáhnout Ra 1,6-0,8 μm. | Nepřiléhající povrchy a obecné konstrukční povrchy |
| Dokončete soustružení/broušení | Posuv f ≤0,05 mm/ot., velké množství chlazení řezné kapaliny | Eliminujte frézovací deformaci, stabilizujte velikost na ±0,01 mm, hladkost Ra 0,4-0,2 μm | Přesné dosedací plochy, jako jsou ložiska a těsnicí plochy |
| eloxování | Napětí 10-20V, teplota 20-35°C, proudová hustota 3-5 A/dm² | Tloušťka fólie se zvýší o 0,2-0,5 mm (nutná rezervace), zvýší se tvrdost vrstvy fólie a zlepší se izolace | Izolační konektory, konstrukční díly odolné proti opotřebení |
Poznámka: Tloušťka vrstvy oxidu se sčítá s velikostí součásti. Konstrukční výkresy musí jasně uvádět rozměry „před oxidací“ nebo „po oxidaci“ a vyhradit si odpovídající přídavek na obrábění. Obvykle je pro tvrdou oxidaci vyžadován jednostranný přídavek 0,5-1,0 mm a pro standardní fólie 0,2-0,5 mm.
Metody detekce a analýza poruch
Metody detekce kritických rozměrů a tloušťky filmu
Aby byla zajištěna kvalita leteckých dílů, je třeba zavést víceúrovňový kontrolní systém:
- Detekce velikosti:Pro kontrolu v plném rozsahu se používá trojrozměrný souřadnicový měřicí stroj (CMM) a na klíčových dosedacích plochách se používají pneumatické měřicí přístroje nebo optické projektory, aby bylo zajištěno, že tolerance ±0,01 mm bude sledovatelná.
- Detekce tloušťky filmu:K měření na více místech součásti (včetně rohů a drážek) se používá tloušťkoměr vířivých proudů (nedestruktivní) a pro posouzení se používá minimální hodnota v souladu s normami AMS 2472.
- Test vázání:U tvrdých oxidových fólií je vyžadována zkouška ohybem nebo zkouška sto mřížkou, aby se zajistilo, že se vrstva fólie neodloupne.
Běžné způsoby selhání a řešení pro předcházení
- Praskání filmu:Častější je po tvrdé oxidaci, protože vrstva filmu je křehká a při ochlazení se smršťuje. Zamezení: Snižte oxidační napětí, posouvejte fólii po krocích a zvyšte dobu pomalého chlazení; vyhněte se následnému obrábění při vysokých teplotách.
- Odstranění oxidové vrstvy:Způsobeno nadměrnou místní hustotou proudu nebo kontaktem mezi částmi. Vyvarování se: Optimalizujte izolaci svítidla a použijte pulzní proud k zajištění dostatečné cirkulace kapaliny lázně.
- Velikost mimo toleranci:Nedostatečný přídavek na tepelnou deformaci při zpracování nebo přídavek na oxidaci. Zamezení: Proveďte střední stárnutí, zkontrolujte povolenou oxidaci ve fázi DFM a potvrďte plnou velikost prvního kusu.
Srovnání řešení: CNC frézování vs. kombinace soustružnicko-frézovací stroj
U dílů z titanové slitiny pro letectví a kosmonautiku s vlastnostmi podobnými hřídeli má výběr 3osého/5osého frézování nebo soustružnického frézování přímý vliv na možnosti kontroly tolerance a efektivitu výroby. Následuje srovnávací analýza těchto dvou možností:
| Hodnotící rozměry | 3/5 osé CNC frézování | Soustružnická a frézovací směs (středící/tuhé vřeteno) |
|---|---|---|
| Schopnost kontroly tolerance | Dobré pro složité tvary, protilehlá plocha musí být upnuta dvakrát a kumulativní chyba je o něco vyšší | Soustružení, frézování, vrtání a závitování lze dokončit v jednom upnutí, s lepší souosostí a polohováním. |
| povrchová úprava | Dráha kulové frézy/čelní frézy je omezená, Ra je obvykle 0,8-1,6μm | Dráha otáčení je spojitá a Ra může dosáhnout 0,4-0,8μm, což je vhodnější pro těsnění povrchů. |
| Předběžná oxidační úprava | Je nutné vyhnout se zbytkům stop po nástroji a vyžaduje vysoké požadavky na předběžné zpracování a čištění. | Řezný povrch je hustý, méně náročný na čištění a vrstva filmu je rovnoměrnější |
| Použitelné typy dílů | Žebra křídla, klouby, složité skořepiny, speciální tvarové konstrukční díly | Hřídel kotouče turbíny, tělo hydraulického ventilu, hřídel převodovky, přesný kloub |
| konzistence šarže | V závislosti na programu a opakovatelnosti upnutí je kolísání o něco větší, když je velikost šarže velká. | Vysoká tuhost, lepší konzistence šarže, vhodné pro velké množství přesných dílů |
Závěr: U dílů pro letectví a kosmonautiku s extrémně vysokými požadavky na souosost a hladkost se dává přednost rotačnímu frézování; pro složité konstrukční díly speciálního tvaru je 3/5osé frézování flexibilnější. Ve skutečné výrobě lze uvažovat o hybridním procesu „základna soustružení + dokončování frézováním“, aby se vyrovnala účinnost a přesnost.
Klíčové body hodnocení veřejných zakázek a často kladené otázky
Jak vyhodnotit možnosti kontroly tolerance dodavatelů zpracování titanových slitin?
Vyžadovat od dodavatelů, aby poskytli zprávu CPK (Index způsobilosti procesu) se zaměřením na kritické dimenze CPK ≥ 1,33; zkontrolujte, zda mají schopnosti zpracování středního stárnutí a trojrozměrné testovací zařízení; potvrdit jejich záznamy o řízení kapaliny v oxidační nádrži a o kontrole tloušťky filmu.
Je tloušťka oxidu zahrnuta do celkové velikosti součásti?
Ano. Vrstva oxidu je připevněna k základnímu materiálu a rozměry "před oxidací" musí být jasně uvedeny na výkresech. Obvykle je nutné ponechat na protilehlém povrchu oxidační přídavek, jinak oxidace způsobí interferenci nebo interferenci.
Bude mít tvrdý oxidový film vliv na vodivost?
Tvrdý oxidový film (Typ III) je extrémně izolační. Pokud je třeba, aby části byly vodivé, měla by být zvolena standardní fólie (Typ II) a tloušťka fólie by měla být kontrolována do 10 μm, nebo by měla být vrstva oxidu z kontaktního povrchu částečně odstraněna.
Jak dlouho trvá, než u tenkostěnných titanových dílů po zpracování dojde k deformaci napětím?
Nezestárlé výkovky mohou podléhat výrazné deformaci během 1-4 týdnů po zpracování. Doporučuje se provést vakuové stárnutí ihned po zpracování a před dokončením a testováním jej ponechat stabilní po dobu 72 hodin.
Jaké jsou minimální limity tloušťky stěny pro přípravu povrchu?
Tvrdá oxidace je vhodná pro díly s tloušťkou stěny >2 mm; standardní fólie je vhodná pro tloušťku stěny >1 mm. U extrémně tenkostěnných dílů (<1mm) se doporučuje použít PVD povlak nebo posílit chlazení před eloxováním, aby nedošlo k tepelnému poškození.
na závěr
Kvalita zpracování dílů z letecké slitiny titanu závisí na systematické kontrole materiálových vlastností, procesních parametrů a povrchové úpravy. Od rezervace rezervy ve fázi DFM, přes odlehčení pnutí během zpracování až po řízení oxidační lázně, každý krok ovlivňuje konečnou toleranci a integritu filmu. Výběrem dodavatelů se schopnostmi zpracování ve více osách, procesy středního stárnutí a přísnými systémy detekce tloušťky filmu lze účinně snížit rizika šarží a zajistit spolehlivost dílů v náročných provozních podmínkách.
Pokud váš projekt zahrnuje přesné díly ze slitiny titanu nebo kontrolu povrchové oxidové vrstvy, můžete nám zaslat výkresy a technické požadavky. Poskytneme cílené návrhy a nabídky DFM na základě proveditelnosti procesu a tolerančních schopností.



