





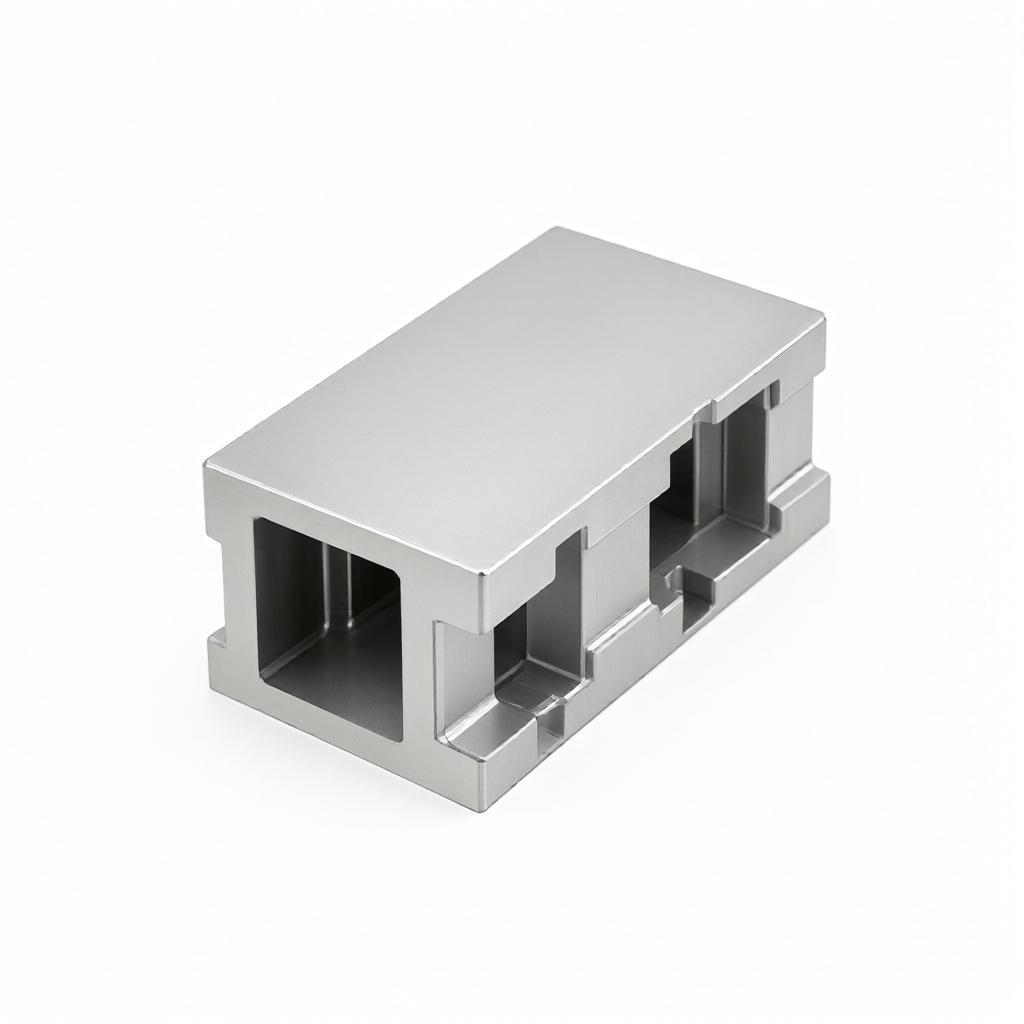
Držák leteckého podvozku z hliníkové slitiny je nosnou hlavní součástí spojující nápravu kola a trup. Potřebuje zachovat strukturální integritu za podmínek extrémně nízké teploty, vysokého tlaku a vysokofrekvenčních vibrací. ShowyMetal používá hliníkovou slitinu letecké třídy (jako je 7075-T6) v kombinaci s 5osým přesným frézováním, aby poskytoval výrobcům trupů jednorázové služby CNC obrábění s tolerancí ±0,01 mm a povrchovou úpravou Ra0,4 μm, pokrývající celý proces od optimalizace DFM až po úplnou kontrolu a expedici.
Specifikace a možnosti zpracování
Držáky podvozku mají přísné požadavky na pevnost materiálu a únavovou životnost. Vybíráme druhy slitin hliníku, které splňují letecké normy a eliminují koncentraci napětí prostřednictvím víceosého obrábění, aby byla zajištěna konzistence šarže.
- Doporučené materiály: Al 7075-T6 (vysoká pevnost/vysoká únavová životnost), Al 2024-T3 (alternativa tradičních leteckých konstrukčních dílů), Al 6061-T6 (univerzální konstrukční podpora)
- Rozsah velikostí: Typická délka a šířka držáku 150-800 mm, tloušťka 8-50 mm (lze přizpůsobit podle výkresů)
- schopnost přesnosti: Lineární tolerance ±0,01 mm, geometrická tolerance 0,02 mm (kritická dorazová plocha)
- povrchová úprava: Chemický film (Alodine), tvrdá anodizace, pískování, laserové značení (požadavky na sledovatelnost)
- Zpracování rysů: Složitá vnitřní dutina, tenkostěnná žebra, speciálně tvarované otvory pro kolíky, minimální tloušťka stěny 2,5 mm lze stabilně zpracovávat
Použitelná odvětví a typické aplikace
Držák je obvykle integrován na spodním konci hlavního sloupku podvozku nebo spojovacího bodu vytažené vzpěry a přímo snáší nárazy vzletu a přistání a tření při skluzu země. V oblasti elektrického letectví a dronů jsou držáky z vysokopevnostní hliníkové slitiny klíčovým prvkem pro snížení hmotnosti celého letadla a zlepšení životnosti baterie.
- komerční letadla: Montážní příruba hlavního/ocasního podvozku, držák sedadla nárazníku
- všeobecné letectví: Kloubové uzly podvozku lehkého sportovního letadla (LSA), spojovací desky náprav
- trubec: Velký nákladní/vojenský UAV pevný/zatahovací podvozek
Kvalita vzhledu a konzistence šarže
Letecké díly neumožňují žádným povrchovým defektům způsobovat šíření mikrotrhlin. S ohledem na snadné poškrábání hliníkové slitiny přidáváme po jemném frézování nezávislou čistící stanici pro kontrolu kolísání vzhledu mezi šaržemi.
- kvalita povrchu: Žádné škrábance při zpracování, žádné oxidační skvrny, jednotná barva po eloxování
- Kontrola konzistence: Přijměte 100% kontrolu v plné velikosti (CMM) a srovnání prvního kusu ve třech souřadnicích, abyste zajistili zaměnitelnost dílů ve stejné dávce
- Design odolný proti chybám: Simulace dráhy nástroje zabraňuje přeřezávání a pro klíčové polohovací otvory se používají nástroje pevné velikosti, aby se eliminovaly chyby lidského měření.
Porovnání procesních řešení: 5osé frézování vs 3osé vrstvené obrábění
U konzol se složitými sklony nebo zakřivenými přechody povrchu může 5osé obrábění výrazně snížit počet upínacích časů a zlepšit rozměrovou stabilitu.
| Kontrastní rozměry | 5osé simultánní frézování | 3-osé vrstvené obrábění |
|---|---|---|
| Efektivita zpracování | Dokončete mnohostěn jedním upnutím, čímž se zkrátí pomocný čas o 40 % | Je třeba jej několikrát převrátit a upnout, což vede k riziku nahromadění chyb polohování. |
| kvalita povrchu | Na boční stěně nejsou žádné stopy po noži a hladkost je lepší | Na spojích stupňovitých ploch snadno zůstanou stopy po nožovém spojení. |
| Použitelné scénáře | Se šikmým otvorem a poloměrem zakřivení nad 30°<50 mm 的复杂支架 | Lehký držák s převážně plochým povrchem a jednoduchou ohýbací strukturou ve tvaru L |
| Nákladově efektivní | Krátká celková doba cyklu, vhodné pro střední dávky (>50 kusů) | Nízké náklady na kus, vhodné pro malé série nebo minimalistické konstrukce |
Procesní zařízení a kontrola kvality
S využitím 72 skupin CNC zařízení (včetně 5osých obráběcích center a soustružnických a frézovacích strojů) dosahujeme plynulého toku od hrubého frézování až po jemné broušení. Kvalita se „nekontroluje“, ale „vyrábí“.
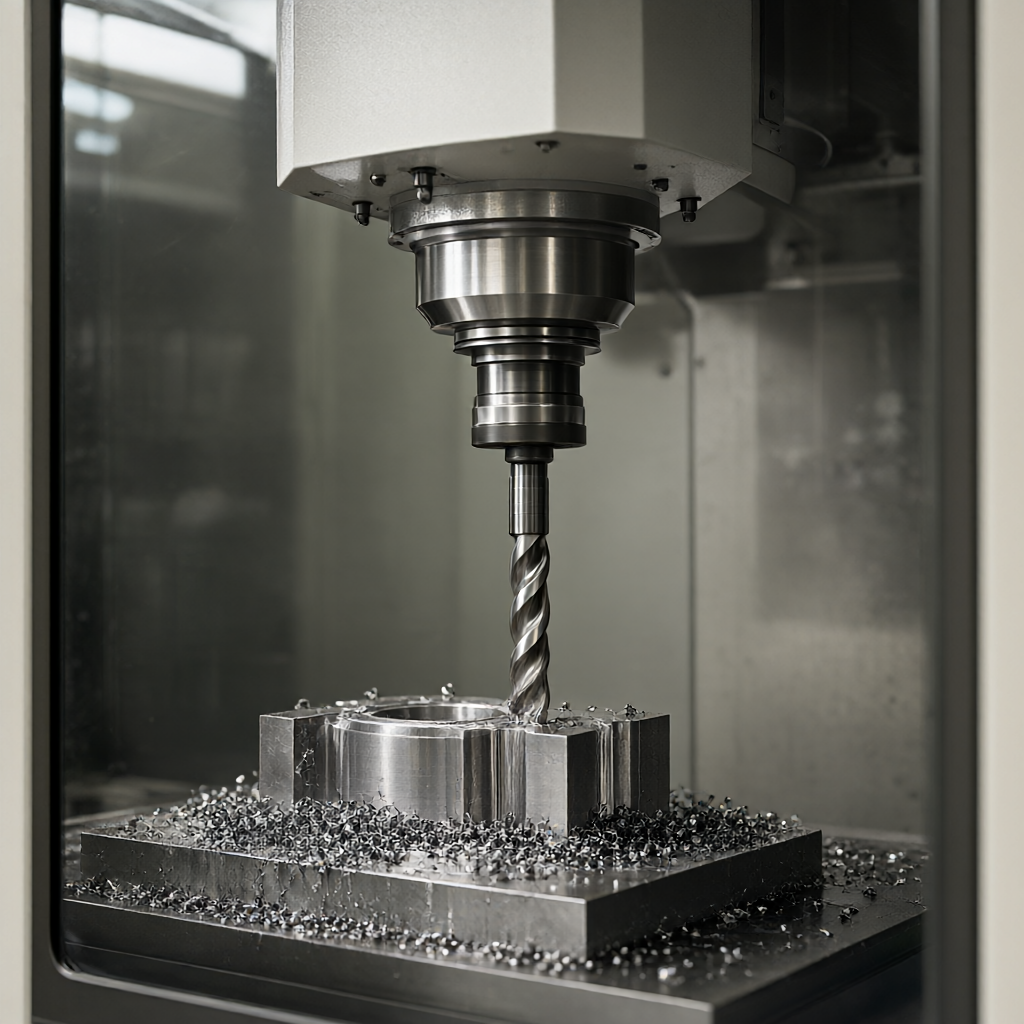
- Vstupní kontrola materiálu: Tyč/deska z hliníkové slitiny 100% spektrální analýza složek (uchovávání databáze CNC)
- Řízení procesu:SPC statistické řízení klíčových procesů, sledování trendů opotřebení nástrojů v reálném čase
- Kontrola přepravy: Vybaveno trojrozměrným souřadnicovým měřicím strojem (CMM), měřičem drsnosti a detektorem vad vířivými proudy pro vydávání zkušebních protokolů, které splňují požadavky zákazníků
Výrobní kapacita, dodací lhůta a proces přizpůsobení
Poskytujeme flexibilní řešení plánování výroby pro uzly projektu. Dodací lhůta vzorku je obvykle 5-7 dní a objednávky hromadné výroby jsou dodávány za 15-25 dní. Proces přizpůsobení se řídí principem „DFM front“:
- Recenze kresby: Technický tým odpoví na návrhy DFM do 24 hodin (směr úlevy od stresu, plán redukce hmotnosti)
- Korekturní ověření: Rychle vyrábějte prototypy a provádějte únavové testování a ladění
- Sledování hromadné výroby: Plná velikost CMM bude náhodně kontrolována každých 50 kusů a záznamy budou archivovány po dobu 10 let
FAQ
Jaké tolerance lze dosáhnout na držáku podvozku?
Konvenční lineární tolerance je ±0,01 mm, toleranci otvoru pro klíč / otvor pro kolík lze ovládat na úrovni H7/g6 a geometrická tolerance může dosáhnout 0,02 mm, což splňuje požadavky na leteckou montáž.
Jaký druh povrchové úpravy je vhodný pro držáky z hliníkové slitiny?
Tvrdá anodizace (tloušťka filmu 40-80 μm) se doporučuje pro venkovní nosné díly pro zlepšení odolnosti proti opotřebení a korozi; Pro vnitřní díly, které nenesou pnutí, lze použít běžné chemické povlaky nebo pískování pro kontrolu nákladů a hmotnosti.
Jak dlouho trvá cyklus kynutí?
Prototypování složitých 5osých struktur obvykle trvá 5-7 dní; pokud se jedná o skladování speciálního materiálu nebo přizpůsobené přípravky, lze vyjednat urychlené plánování výroby a podrobnosti procesu je třeba potvrdit předem.
Lze speciální tvarové konstrukce přizpůsobit podle výkresů?
Může. Import STEP/IGES 3D formátů je podporován a technický tým vyhodnotí dostupnost řezání. U tenkostěnných konstrukcí s poměrem hloubek a dutin >4:1 se doporučuje přidat procesní žebra a odstranit je v následných procesech.
Jak zajistit konzistenci hromadné výroby?
Prostřednictvím standardizovaných provozních pokynů (SOP) a systému řízení životnosti nástrojů v kombinaci se 100% kontrolním mechanismem odběru souřadnicových měřicích strojů je zajištěno, že kolísání rozměrů dílů ve stejné dávce je řízeno v rozmezí ±0,005 mm.
Začněte svou projektovou spolupráci
Letecké držáky podvozku nejsou pouze konstrukčními díly, ale také nositeli bezpečnosti a redundance. ShowyMetal se stane vaším důvěryhodným partnerem dodavatelského řetězce s transparentními procesními daty a sledovatelnými kontrolními záznamy.Pošlete své výkresy a technické požadavky nyní a získejte odhad a cenovou nabídku DFM do 24 hodin.



