





Specifikace a možnosti zpracování
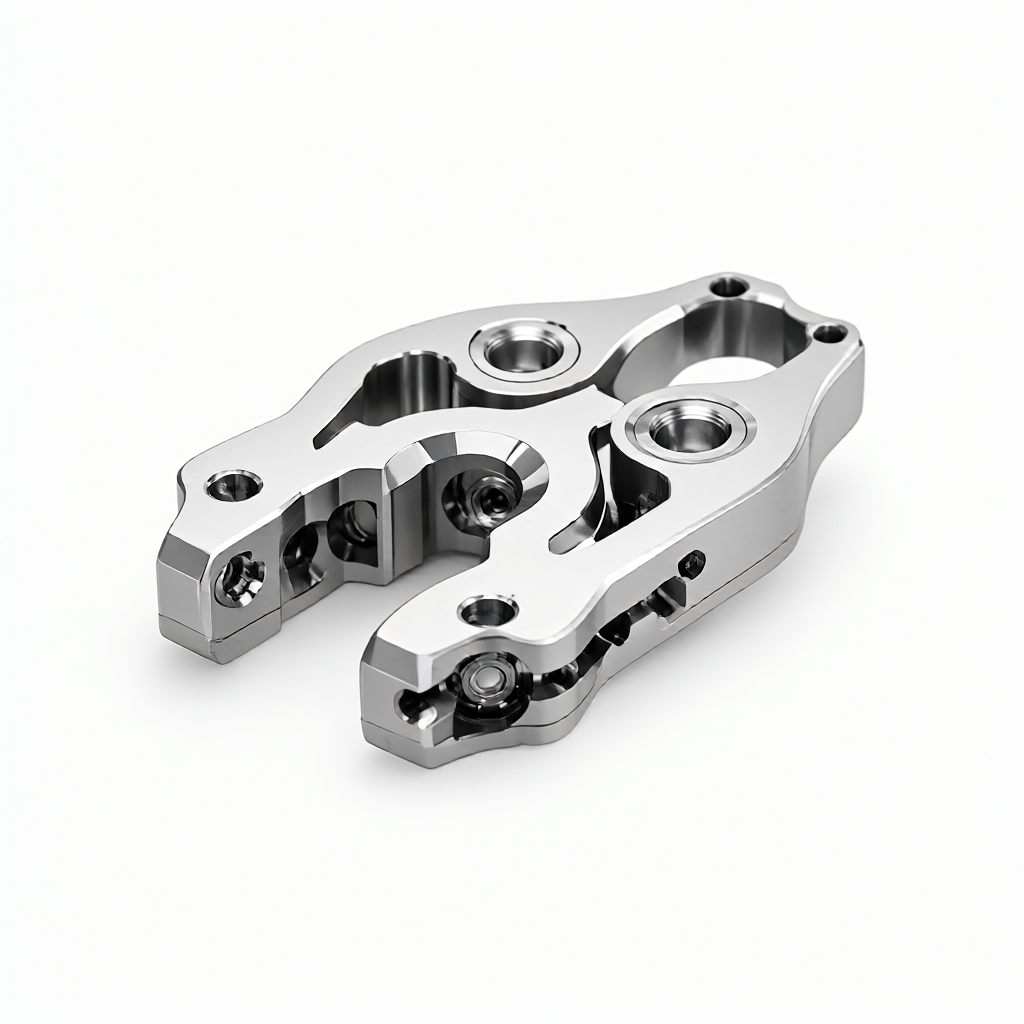
Přesné CNC obráběné komponenty přesného chapadla chirurgického robota, speciálně navržené pro vysoce přesné lékařské vybavení. Používáme slitinu titanu (Ti-6Al-4V), lékařskou nerezovou ocel (316L) nebo slitinu kobaltu a chrómu (CoCr), abychom dosáhli usazení zubů čelistí na úrovni mikronů prostřednictvím 5osého frézování nebo soustružnicko-frézovacích kompozitních procesů. Kritická rozměrová tolerance je řízena v rozmezí ±0,01 mm a drsnost povrchu může dosáhnout Ra0,4 μm, což zajišťuje flexibilitu a odolnost při uchopení biologických tkání. Podporuje přizpůsobení struktury, tvaru a velikosti zubu podle výkresů zákazníka a minimální velikost prvku může být 0,5 mm.
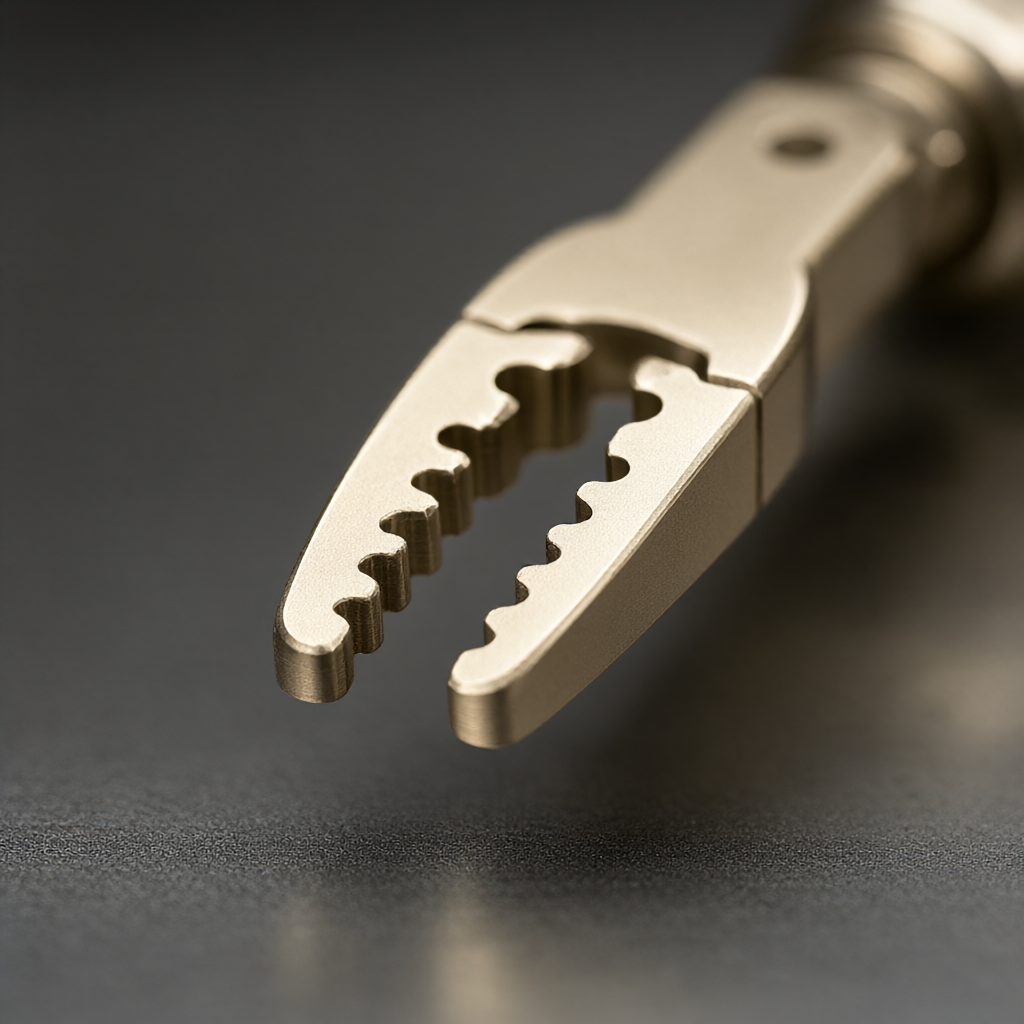
- Stupeň materiálu:Titanová slitina Ti-6Al-4V (dobrá biokompatibilita, vysoká pevnost), lékařská nerezová ocel 316L (odolná korozi, snadno sterilizovatelná), slitina kobaltu a chromu CoCr (odolná proti opotřebení, vysoká pevnost), technický plast PEEK (izolace, světlo).
- Rozsah velikostí:Délka 50-300 mm, průměr Φ2-Φ50 mm, komplexní struktura přizpůsobená podle výkresů.
- Přesnost tolerance:Rozměry klíče jsou ±0,01 mm a geometrická tolerance je ≤0,02 mm.
- Povrchová úprava:Elektrolytické leštění (zrcadlový povrch Ra0,2μm), pasivační úprava, pískování, eloxování (slitina titanu).
- Podrobnosti funkce:Dokáže zpracovat mikrootvory (minimální Φ0,2 mm), hluboké dutiny a tenké stěny (minimální tloušťka stěny 0,3 mm).
Použitelná odvětví a typické aplikace
Tento uchopovací prvek se používá hlavně v endoskopických chirurgických robotech, laparoskopických chirurgických systémech a ortopedických navigačních nástrojích. Konkrétní místa instalace zahrnují: koncový efektor robotického ramene, držák jehly, uchopovací kleště a držák vzorku. Během operace se čelisti potřebují často otevírat a zavírat, aby mohly uchopit krevní cévy, nervy nebo fragmenty tkání, což klade extrémně vysoké požadavky na únavovou pevnost, rozměrovou stabilitu a povrchovou úpravu. Jakékoli otřepy nebo nadměrná drsnost mohou způsobit natržení tkáně nebo potíže se sterilizací, takže jsou extrémně citlivé na přesnost a uvolnění napětí CNC obrábění.
Kvalita vzhledu a konzistence šarže
Lékařské části mají přísné požadavky na vzhled a jakékoli škrábance se mohou stát místy množení bakterií nebo způsobit, že zůstane sterilizační médium. Naší hlavní předností jsou vysoce lesklé povrchy a bezchybný vzhled. Použitím vzduchových plovoucích přípravků, bezdotykového měření a speciálního nářadí během celého procesu zajišťujeme nulový rozdíl ve vzhledu od prvního kusu po 1000. kus. Povrch je elektrolyticky leštěn, aby bylo dosaženo zrcadlového efektu bez viditelných otisků prstů, zoxidované barvy nebo nerovnoměrné textury, splňující estetické a hygienické standardy lékařské úrovně.
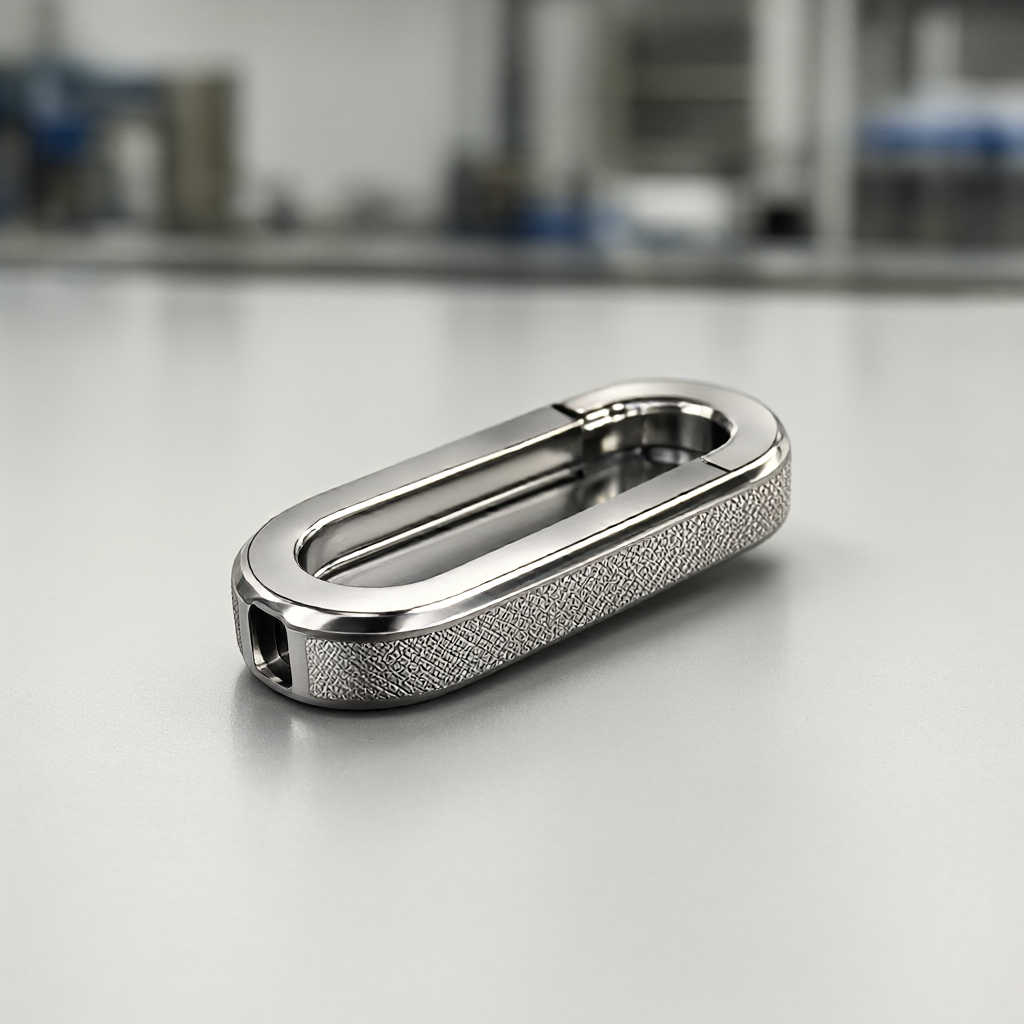
- Hladký povrch:Drsnost po elektrolytickém leštění je Ra0,2-0,4μm, bez vizuálních vad.
- Ovládání bez škrábanců:Při zpracování se používá speciální flexibilní upínání, aby se zabránilo mechanickému poškození; následné zpracování se v průběhu celého procesu provádí v rukavicích.
- Konzistence jednotlivých šarží:Zaveďte statistické řízení procesu SPC s kritickým rozměrem Cpk≥1,33, abyste zajistili zaměnitelnost každé šarže chapadel.
Proces a zařízení · Kapacita a dodací lhůta
Spoléháním se na shluk 72 CNC zařízení, včetně 5osých obráběcích center, soustružnických a frézovacích strojů a centrovacích strojů, jsme dosáhli integrovaných možností zpracování pro složité zakřivené povrchy a štíhlé hřídele. U svorek chirurgických robotů se obvykle používá kombinovaný proces „soustružení + 5osé frézování“: nejprve CNC soustružení odstraní okraj hlavního těla, poté 5osé spojovací frézování složitého tvaru zubu a obloukové struktury uvnitř svěrky a nakonec jemné soustružení a rýhování čelní plochy. Tato procesní cesta snižuje počet upínacích časů a minimalizuje kumulativní chyby. Pro hromadnou výrobu zavádíme specializovanou knihovnu nástrojů a standardní provozní postupy (SOP), abychom zajistili rovnováhu mezi účinností a kvalitou. Dávkové objednávky jsou obvykle dodávány do sériové výroby během 15-25 dnů. Cyklus prototypování je krátký a lze jej rychle opakovat ve spojení s uzly výzkumných a vývojových projektů.
| charakteristický | Titanová slitina Ti-6Al-4V | Lékařská nerezová ocel 316L |
|---|---|---|
| hustota | 4,43 g/cm³ (lehčí, snižuje zatížení ramene robota) | 7,93 g/cm³ (těžký, ale silný) |
| biokompatibilita | Vynikající, často se používá v implantátech | Dobré, široce používané na vnější straně nástrojů |
| Obtížnost zpracování | Obtížné na zpracování, vyžaduje speciální nástroje, o něco delší doba cyklu | Snadno zpracovatelné a cenově výhodné |
| povrchová úprava | Eloxování / Elektroleštění | Pasivace/Elektroleštění |
Kvalita a kontrola · Proces přizpůsobení
Kvalita je záchranou zdravotnických prostředků. Zavádíme čtyři úrovně „kontroly vstupního materiálu → potvrzení prvního článku → kontrola procesu → úplná kontrola zásilky“. Vybavený trojrozměrným souřadnicovým měřicím strojem (CMM), optickým projektorem a měřičem drsnosti provádí 100% kontrolu klíčových ustavovacích rozměrů, souososti a povrchové úpravy upínacích čelistí. Kompletní zpráva o materiálu (Mill Cert) a zpráva o rozměrové kontrole jsou součástí dodávky. Proces přizpůsobení je transparentní a efektivní: po obdržení výkresů technici poskytnou návrhy DFM (manufacturability) do 24 hodin a upozorní na potenciální rizika zpracování; poté zajistěte nátisk, potvrďte, že jsou správné a zadejte sériovou výrobu, a nakonec plně zkontrolujte obal pro odeslání, což podporuje sledovatelnost každé dráhy nástroje.
FAQ: Často kladené otázky o zpracování drápů chirurgickým robotem
1. Jak velké tolerance lze dosáhnout na čelistních zubech?
Tolerance spojovacích ploch klíčů může dosáhnout ±0,01 mm a geometrická tolerance (jako je rovnoběžnost) je řízena v rozmezí 0,02 mm. Pro přesné chirurgické nástroje obvykle doporučujeme kontrolu CMM v plné velikosti, aby bylo zajištěno hladké otevírání a zavírání po sestavení.
2. Jaké jsou možnosti povrchové úpravy pro splnění požadavků na sterilizaci?
Doporučuje se pasivační úprava po elektrolytickém leštění (EP). Elektrolytické leštění snižuje drsnost povrchu na méně než Ra0,4μm, odstraňuje mikropóry, usnadňuje vysokoteplotní a vysokotlakou sterilizaci a nezanechává žádné zbytky média. Slitiny titanu jsou volitelně eloxovány pro zvýšenou odolnost proti korozi.
3. Jak dlouhý je cyklus kynutí? Dokáže spolupracovat s nouzovými uzly výzkumu a vývoje?
Standardní cyklus nátisku je 3-5 pracovních dnů. Pokud je vyžadováno urgentní doručení, lze aktivovat zrychlený kanál a zdroje nečinného stroje lze použít ke kompresi vzorků na 24–48 hodin (v závislosti na složitosti struktury), ale je třeba potvrdit integritu výkresů.
4. Jak dlouhá je doba dodání šarže? Jak zajistit konzistenci vzhledu šarže?
Dodání trvá 15-25 dní pro sériovou výrobu. Monitorujte klíčové procesy prostřednictvím SPC a používejte speciální pneumatické svorky a obalové materiály proti poškrábání, abyste zajistili, že na povrchu nebudou žádné škrábance a konzistentní barevné rozdíly v sériích více než 100 kusů. Každá šarže je dodávána se záznamy o kontrole vzhledu.
5. Podporuje přizpůsobení speciálních tvarovaných upínacích čelistí podle 3D modelu zákazníka?
podpora. Přijetím souborů ve formátu STEP/IGS/SLDPRT mohou inženýři provádět analýzu DFM, optimalizovat dráhy nástroje pro práci s hlubokými dutinami nebo tenkostěnnými prvky, vyhýbat se deformacím a doporučovat rozumné návrhy úkosů nebo zamezení pro usnadnění následné montáže.
Pokud potřebujete zpracování součástí chapadla chirurgických robotů, zašlete prosím své 3D výkresy nebo 2D technické výkresy na poptávkový portál. Náš technický tým poskytne hodnocení a cenovou nabídku DFM do 24 hodin, aby vám pomohl zkrátit cyklus výzkumu a vývoje a zajistit spolehlivé dodavatele.



