





Specifikace a možnosti zpracování
Pro potřeby rozptylu tepla kelímků LED lamp poskytujeme následující přizpůsobené specifikace a podporu procesu, abychom zajistili, že díly splňují požadavky na tepelný design a montáž:
- Stupeň materiálu: Hliníková slitina 6061 (dobrá pevnost, vhodná pro konstrukční díly nesoucí namáhání), 6063 (vyvážená elektrická a tepelná vodivost, vhodná pro díly čistého rozptylu tepla), 7075 (vysoká pevnost, vhodná pro konzoly pro velké zatížení); technické plasty si mohou vybrat jako izolační vrstvu PVC nebo ABS.
- Rozsah velikostí: Minimální velikost zpracování je 1 mm × 1 mm × 1 mm, maximální zdvih zpracování je 400 mm × 300 mm × 200 mm; typická tloušťka chladicího žebra je 0,8 mm-2,0 mm, kterou lze upravit podle výsledků tepelné simulace.
- Tolerance přesnosti: Tolerance povrchu klíče je ±0,01 mm a tolerance tvaru a polohy je ≤0,02 mm; konzistence oblasti rozptylu tepla je řízena v rozmezí ±1 %, aby byla zajištěna konzistentní tepelná odolnost mezi jednotlivými šaržemi.
- povrchová úprava: Eloxování v přirozené barvě (tloušťka 8-15μm), černě/stříbrně barvená anoda, pískovaná matná, kartáčovaná textura; volitelná mikrooblouková oxidace pro zlepšení izolace a odolnosti proti korozi.
- Strukturální vlastnosti: Podporuje vícesměrná žebra, duté otvory, vnitřní/vnější závity se závitem (běžné u M2-M6), otvory pro polohovací kolíky a struktury přezek; minimální tloušťka stěny může být jen 0,5 mm (vyžadují se výztužná žebra).
Použitelná odvětví a typické aplikace
Tento typ chladiče z hliníkové slitiny se široce používá v následujících scénářích osvětlení LED k vyřešení úzkého místa rozptylu tepla při vysoké hustotě výkonu:
Komerční osvětlení a venkovní pouliční osvětlení
Integrovaná základna pro odvod tepla je zapuštěna do pláště hlavy pouliční lampy a žebra vyzařují teplo ven; chladič z hliníkové slitiny je instalován na zadní straně pouzdra lampy, aby spolupracoval s chlazením prouděním vzduchu. Obvykle se používá v 5W-100W LED žárovkách, panelových světlech a světlometech.
Osvětlení automobilů a motocyklů
Držák LED modulu pro odvod tepla v sestavě automobilového světla musí odolat vibracím a vlivu rozdílu teplot; poskytujeme kombinované CNC soustružení a frézování, abychom zajistili přesnost závitu a požadavky na dynamické vyvážení. Obvykle se používá ve světlometech, zadních světlech a součástech světel pro denní svícení.
Spotřební elektronika a průmyslová vize
Tubusy objektivu projektoru, chladiče blesku fotoaparátu a lehké hliníkové díly pro strojové vidění mají vysoké požadavky na rovinnost a hladkost. Používáme 5osé obráběcí centrum k upnutí a lisování jedním pohybem, aby se zabránilo opakovaným chybám polohování.
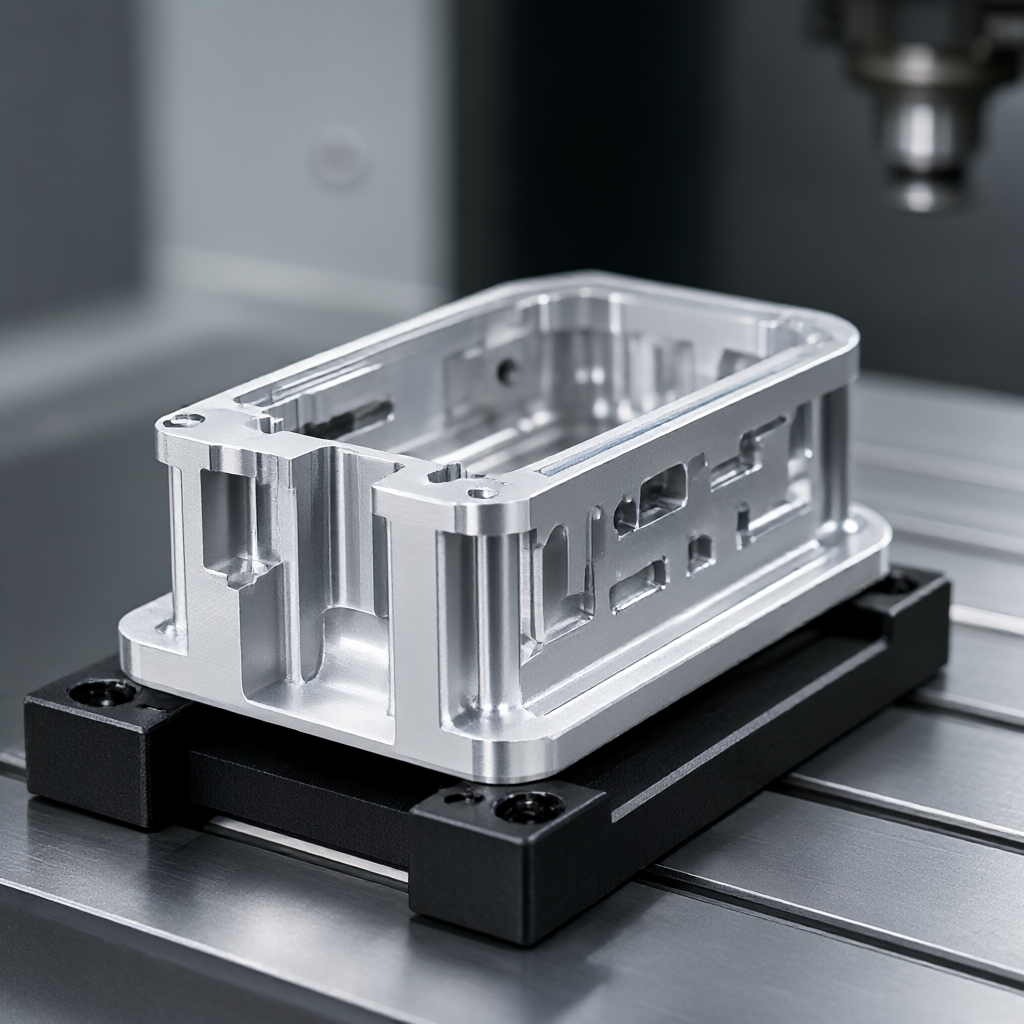
Kvalita vzhledu a konzistence šarže
LED lampy jsou často přímo zobrazeny jako konečné produkty a vzhled hliníkových dílů odvádějících teplo přímo určuje texturu celého stroje. Naše rozlišovací výhody jsou:
- vysoká povrchová úprava: Drsnost klíčového viditelného povrchu je Ra0,4μm. Po anodizaci vykazuje jednotný lesk, žádnou pomerančovou kůru a žádný barevný rozdíl.
- Bezchybné ovládání: Dráha frézování je optimalizována tak, aby se zabránilo stopám po fréze, proces leštění a odstraňování otřepů je nezávisle kontrolován a na povrchu nejsou žádné škrábance nebo zbytky oleje.
- konzistence šarže: Zablokujte kompenzaci nástroje a program po prvním kusu a náhodně zkontrolujte koeficient tepelného odporu a tloušťku filmu povrchového oxidu každé šarže, CPK ≥ 1,33, abyste zajistili, že tisíce kusů jsou konzistentní.
- Správa barevných rozdílů: Barevný rozdíl mezi anodizačními šaržemi je ΔE≤1,0. Pro čísla barev specifická pro zákazníka lze poskytnout služby porovnání barevných karet.
Konfigurace procesu a zařízení
Abychom se vyrovnali s charakteristikami LED chladičů, jako jsou „tenké stěny a snadná deformace, složitá víceosá koordinace a vysoké požadavky na povrch“, vybavili jsme skupinu 72 CNC zařízení:
- 3osé vysokorychlostní frézování: Vhodné pro ploché chladiče a jednoduché konstrukce žeber, s vysokou účinností a vynikajícími náklady.
- 4osé simultánní frézování: Používá se pro pláště lampy s bočními závity nebo speciálně tvarovanými otvory a lze je zpracovat na všech čtyřech stranách jedním upnutím.
- 5osé obráběcí centrum: Zpracování komplexních zakřivených povrchových krytů pro odvod tepla a víceúhlových žeber, snížení počtu upínacích časů a zlepšení přesnosti polohy.
- CNC soustružnické a středicí stroje: Používá se pro díly pro odvod tepla hřídele, se strukturou vnitřních otvorů, kombinací soustružení a frézování pro dosažení současné rotace a axiálního zpracování.
- Linka pro následné zpracování: Nezávislá anodizační nádrž, ultrazvukové čištění a vakuové sušení, aby se zabránilo křížové kontaminaci vedoucí ke špatnému vzhledu.
Kontrola kapacity, dodávky a kvality
| projekt | Korektura/malá dávka | sériová výroba |
|---|---|---|
| Minimální objednané množství | 1 kus (kromě formy/nástroje) | Od 100 kusů |
| Typická dodací lhůta | 5–7 dní (včetně kontroly DFM) | 15-25 dní (v závislosti na množství a výrobním plánu) |
| Detekční prostředky | Tři souřadnice (CMM), měřič drsnosti, test solnou mlhou | Kontrola v plné velikosti, kontrola odběru vzorků tepelného odporu, vzhled AQL 1,0/0,65 |
| Přepravní doklady | Zpráva o prvním článku, certifikát materiálu | Kompletní inspekční zpráva, záznam o tloušťce oxidového filmu, zpráva SGS (pokud je požadována) |
Kvalitní pokrytí procesu: Spektrální analýza vstupních materiálů potvrzuje jakost hliníku → Trojrozměrné souřadnice prvního článku potvrzují klíčové rozměry → Kontrola tloušťky žebra a otřepů každé 4 hodiny během výrobního procesu → 100% úplná kontrola vzhledu před odesláním, aby se zajistilo, že nebudou žádné oxidační skvrny nebo vystavení spodní části.
Proces přizpůsobení a FAQ
Proces přizpůsobení
- Dotaz na kreslení:Pošlete 3D model (STEP/IGES) nebo 2D výkresy s uvedením materiálů, tolerancí a požadavků na povrchovou úpravu.
- doporučení DFM: Inženýři hodnotí účinnost odvodu tepla a vyrobitelnost, doporučují úhly žeber, rozložení tloušťky stěny a optimalizují náklady.
- Potvrzení korektury: Vzorky jsou dodávány za 5-7 dní, s testovacími zprávami a testovacími daty tepelné simulace (volitelné).
- Dodávka hromadné výroby: Parametry procesu jsou uzamčeny, sériová výroba je dokončena za 15-25 dní a obal je odolný proti poškrábání.
FAQ
Q1: Jaká je tolerance hliníkových částí LED rozptylujících teplo?
Odpověď: Tolerance klíčových protilehlých povrchů (jako jsou upínací otvory a závity misky lampy) může dosáhnout ±0,01 mm a nekritické povrchy jsou obvykle ±0,05 mm, aby byla zajištěna hladká montáž a stabilní oblast tepelného kontaktu.
Q2: Jaké jsou možnosti povrchové úpravy a bude to mít vliv na odvod tepla?
A: Tloušťka eloxovaného filmu je 8-15μm a zvýšení tepelného odporu je zanedbatelné; pokud je požadována vyšší izolace, lze zvolit mikroobloukovou oxidaci. Všechny úpravy neovlivňují tepelnou vodivost základního materiálu a jsou obecně lepší než odolnost proti korozi holého hliníku.
Q3: Jak dlouhý je cyklus kontroly? Můžete spolupracovat na nouzových projektech?
A: Pravidelná kontrola trvá 5-7 dní. Pokud je projekt naléhavý, lze aktivovat prioritní kanál plánování výroby. Urgentní díly mohou být doručeny nejrychleji do 3-5 dnů. Poplatky za formy/přípravky je třeba zaplatit předem.
Q4: Jak dlouho je dodací lhůta šarže? Jak uspořádat více než 1000 kusů?
A: 15-25 dní pro hromadnou výrobu. V dávkách lze dodat více než 1000 kusů. 50 % první dávky bude dokončeno do 30 dnů a následné dodávky budou zaváděny každý týden, aby se snížil tlak na skladové zásoby.
Q5: Lze chladicí žebra speciálního tvaru přizpůsobit podle výkresu?
A: Podporováno. Pokud je minimální tloušťka stěny ≥0,5 mm a úhlová odchylka je ≤5 stupňů, lze toho dosáhnout pomocí 3/5osého frézování. Doporučuje se poskytnout soubory tepelné simulace (Flux/ANSYS), abychom mohli optimalizovat uspořádání žeber a zlepšit účinnost odvodu tepla.
Získejte cenovou nabídku
Pošlete své výkresy nebo 3D modely hliníkových dílů pro odvod tepla pro kelímky LED lamp a náš technický tým vám do 24 hodin poskytne návrhy a nabídky DFM. Podporuje odstupňované ceny, čím větší šarže, tím lepší jednotková cena. Začněte nyní, abyste zajistili, že nedojde ke zpoždění milníků projektu.



