





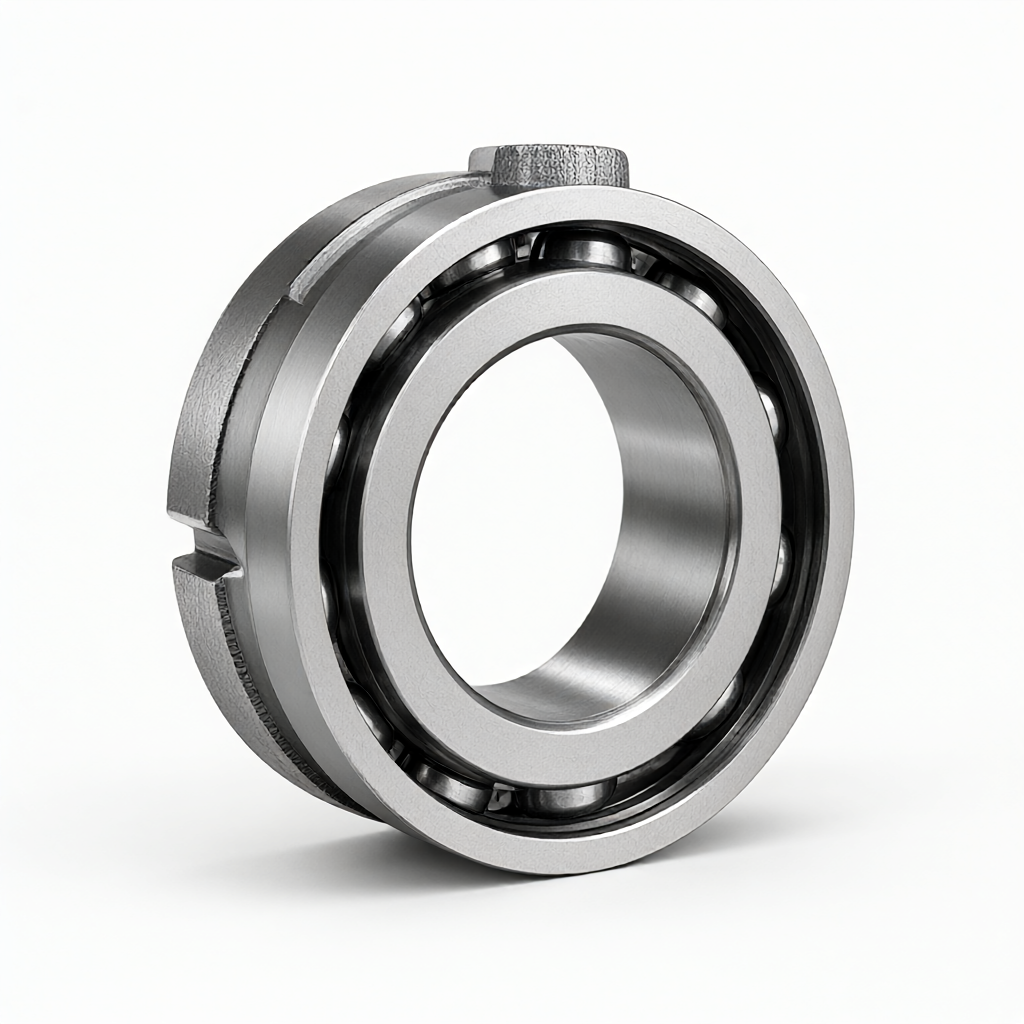
CNC soustružnické zpracování litinových dílů sedla ložiska vřetena CNC obráběcích strojů je vhodné pro přesnou montáž středních a velkých vřetenových skříní obráběcích strojů. ShowyMetal poskytuje přizpůsobení materiálu z vysoce odolné šedé litiny HT250 nebo tvárné litiny QT450-10. Kombinuje CNC soustružnické a frézovací kompozitní procesy pro dosažení vysoce přesného zpracování kruhovitosti vnitřních otvorů ≤ 0,005 mm a koaxiálnosti ≤ 0,01 mm. Po otryskání povrchu a odstranění pnutí lze zvolit chromování nebo antikorozní ochranu Dacromet, která zajistí tichý chod a dlouhodobou stabilitu ložiska. Podporujeme příchozí výkresy a nátisky a dávková dodací lhůta je 15-25 dní. Poskytujeme také potvrzení prvního kusu a úplnou trojrozměrnou kontrolu souřadnic v průběhu celého procesu, abychom vám pomohli snížit rychlost oprav montáže vřetenové skříně.
Specifikace a možnosti zpracování
Na základě konstrukčních charakteristik sedla ložiska vřetena poskytujeme následující možnosti přizpůsobení, abychom zajistili, že konstrukční pevnost a rozměrová přesnost splňují oba standardy:
- Výběr materiálu:HT250 (šedá litina, dobrá absorpce rázů, vhodná pro vysoké požadavky na tuhost), QT450-10 (tvárná litina, pevnost v tahu ≥ 450MPa, vhodná pro podmínky silného rázu); připravit materiály podle třídy specifikované na výkrese a poskytnout zprávy o materiálu.
- Rozsah velikostí:Vnější průměr Ø120–Ø350mm, tloušťka stěny 8–25mm, hmotnost 2–15kg (typická hodnota, lze upravit dle provedení).
- Klíčové tolerance:Tolerance vnitřního otvoru h5–h6 (typická hodnota Φ50H6 ±0,013mm), souosost ≤0,01mm, rovnoběžnost ≤0,02mm/100mm.
- Drsnost povrchu:Otvor sedla ložiska Ra0,8μm, vnější povrch Ra3,2μm; díly s vysokou poptávkou mohou dosáhnout Ra0,4μm.
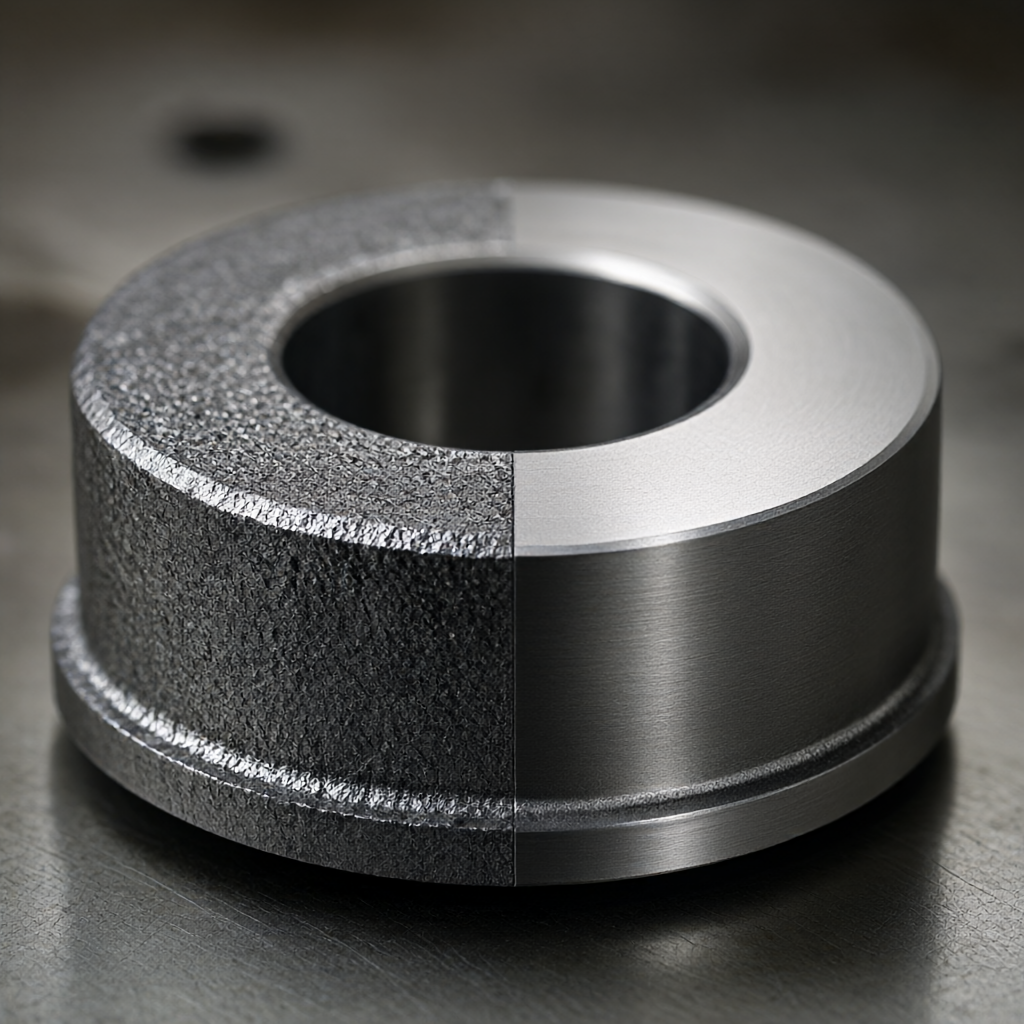
- Povrchová úprava:Pískování (odstranění okují, zvýšení přilnavosti nátěru), galvanizace, Dacromet (odolnost vůči vysokým teplotám, nedochází k vodíkovému křehnutí), tvrdé chromování (odolnost proti opotřebení, tloušťka 25–50μm).
- Podpora přizpůsobení:Soubory STEP/IGES 3D a 2D technické výkresy jsou přijímány a fáze DFM poskytuje optimalizaci tloušťky stěny, doporučení úhlu úkosu a doporučení procesu žíhání pro uvolnění napětí.
Konfigurace procesu a zařízení
Díky své velké velikosti a koncentrované hmotnosti je sedlo ložiska vřetena náchylné k deformaci otáčení a vnitřnímu pnutí a vyžaduje koordinované řízení více procesů. Našich 72 CNC výrobních linek je vybaveno vyhrazenými stroji a vyhrazeným řízením a klíčové procesy využívají proces „hrubé soustružení – stárnutí – jemné soustružení – polotovarové frézování – jemné frézování“, aby byla zajištěna rozměrová stabilita:
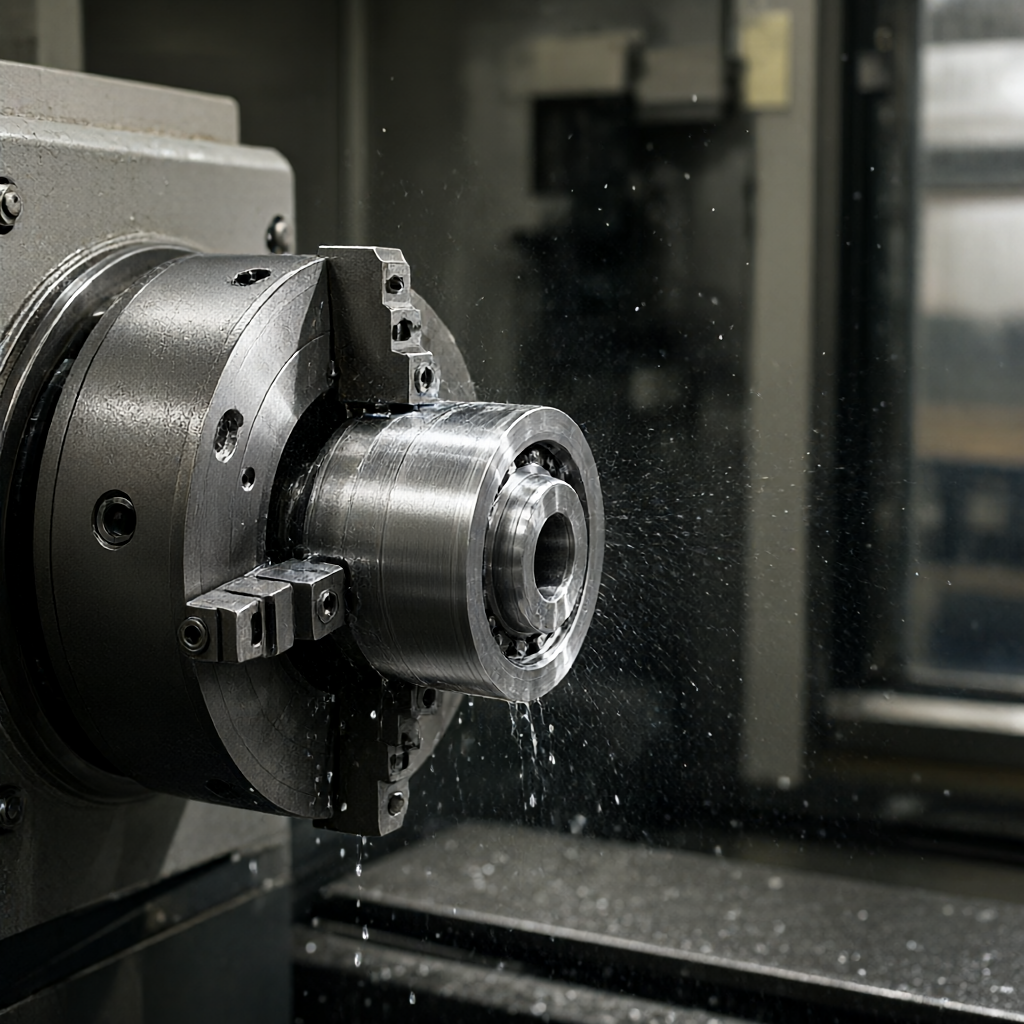
- CNC soustružení:Používá se pro hrubé a jemné soustružení vnějších kruhů, čelních ploch a vnitřních otvorů, s rychlostí 1200–1800 ot./min a rychlostí posuvu 0,15–0,25 mm/ot (dokončovací fáze) pro zajištění kruhovitosti a válcovitosti.
- 4osé/5osé frézování:Používá se pro kompozitní zpracování montážní příruby ložiskového sedla, otvoru pro polohovací kolík a olejové drážky. Jedno upnutí snižuje kumulativní chybu a souosost je lepší než ±0,008 mm.
- Léčba úlevy od stresu:Jak polotovary, tak hrubé obrábění jsou podrobeny umělému stárnutí (550–570 °C, tepelná konzervace po dobu 4–6 hodin), aby se eliminovalo zbytkové pnutí a zabránilo se pozdějšímu rozměrovému posunu.
- Pomoc při pohybu mysli:Malé vodicí sloupky, polohovací čepy a další díly nesoucí sedlo ložiska jsou průběžně řezány pomocí centrovacího stroje, což zvyšuje účinnost o 30 % a dosahuje vyšší rozměrové konzistence.
- Synergie povrchové úpravy:Procesy galvanického pokovování a pískování jsou provozovány v oddělených dílnách, aby se zabránilo křížové kontaminaci, a rovnoměrnost tloušťky povlaku je v rozmezí ±5 μm.
Kapacita, kvalita a dodání
Stabilní dodávka a sledovatelnost kvality jsou jádrem nákupních rozhodnutí. Zavedli jsme třístupňový kontrolní systém „příchozí materiály – zpracování – expedice“. Všechna data budou uchovávána po dobu 5 let a zprávy o kontrole CMM lze kdykoli získat:
- Zkušební cyklus:Předložení zprávy o rozměrové kontrole prvního kusu a materiálového certifikátu bude trvat 5–7 pracovních dnů (včetně stárnutí a povrchové úpravy).
- Doba hromadného dodání:15–25 dní (typický rozsah 50–500 kusů), kapacitní elasticita do ±20% kolísání objednávky.
- Inspekční zařízení:Trojrozměrné souřadnice ZEISS Contura (přesnost 2,5+0,002L mm), měřič drsnosti Mitutoyo, pneumatický měřicí přístroj (online detekce vnitřního otvoru), tvrdoměr (Rockwell/Brinell).
- Standardy dopravy:100% namátková kontrola v plné velikosti, klíčové rozměry jsou přísně kontrolovány podle AQL 0,65; balení používá dřevěné krabice + vysoušedlo + antikorozní film, aby se zabránilo korozi během přepravy nebo přepravy na dlouhé vzdálenosti.
- DFM podporuje:Bezplatná kontrola procesu, poukazující na potenciální rizikové oblasti odlitků, doporučení rozložení výztuže, optimalizace plánů upínání a snížení nákladů na pokusy a chyby.
Výběr materiálu a srovnání povrchových úprav
Při různých pracovních podmínkách má kombinace materiálu a povrchu sedla ložiska vřetena přímý vliv na životnost a cyklus údržby. Následující srovnání je pro design. Konečný výběr musí být určen na základě rychlosti, zatížení a okolní vlhkosti:
| Srovnávací položka | HT250 + Dacromet | QT450-10 + tvrdé chromování | HT250 + pískovaný pozink |
|---|---|---|---|
| pevnost v tahu | ≈250 MPa | ≥450 MPa | ≈250 MPa |
| Absorpce nárazů | Vynikající (grafitová struktura) | Dobrá (vyžadována podložka tlumící nárazy) | Vynikající |
| Odolnost proti korozi | 850°C vysoká teplotní odolnost, solná mlha 720h | Odolný kyselinám a zásadám, solné mlze 480h, odolný proti opotřebení | General, solná mlha 120h, ekonomický typ |
| Typické aplikace | Těžké zatížení, nízká rychlost, vysoká teplota dílny | Vysoká rychlost, vysoké zatížení a vysoké požadavky na odolnost proti opotřebení | Střední a nízká rychlost, suché prostředí, citlivé na cenu |
| Vliv na dodací lhůtu | Standardní 15-25 dní | +3 dny (fronta na pokovování) | Standardně 15-20 dní |
Poznámka: Tvrdost povrchu po tvrdém chromování je HV800–1000 a koeficient tření je snížen na 0,1–0,15, což je vhodné pro časté spouštění a zastavování vřetena; Dacromet nemá žádné riziko vodíkového zkřehnutí a je vhodnější pro použití se zlatými ocelovými hřídelovými systémy.
FAQ
Může tolerance vnitřního otvoru sedla ložiska vřetena stabilně dosáhnout úrovně h5?
Může. Při použití 4osého soustružení a frézování v kombinaci s jednorázovým upínáním je koaxiálnost vnitřního otvoru řízena na ≤0,008 mm a stupeň kvalifikace h5 (jako je Φ60H5 +0,039/0 mm) je vyšší než 99 %. Před expedicí je pneumatický měřicí přístroj jeden po druhém testován a jsou připojeny datové záznamy.
Ovlivní stárnutí litinových dílů odlehčení pnutí dodací lhůtu?
Žádný dopad. Proces stárnutí je naplánován po hrubovacím obrábění a před dokončovacím obráběním a je naplánován souběžně s tepelným zpracováním/povrchovým zpracováním, bez přidání dalšího kalendářního času; pouze při nárůstu objemu objednávky může být odložena o 1-2 dny a bude předem upozorněna během fáze DFM.
Podporuje nestandardní přizpůsobení a optimalizaci výkresů?
podpora. Soubory STEP/IGES/SolidWorks jsou přijímány a technický tým poskytne zpětnou vazbu k názorům DFM do 24 hodin, včetně vyvážení tloušťky stěny, zaoblení odlitku, úhlu úkosu a návrhů upínacích bodů. Optimalizovaná verze výkresu může být poskytnuta zdarma.
Jak vybrat povrchovou úpravu? Hrozí vodíková křehkost?
Dacromet a pískovací zinkování nemají žádné riziko vodíkového zkřehnutí; Po tvrdém pochromování je nutná eliminace vodíkové křehkosti (200°C/2h) a kontrola. Je-li systém hřídele vyroben z vysoce pevné legované oceli, dává se přednost Dacrometu nebo pískování + epoxidovému povlaku, aby se zabránilo vodíkovému zkřehnutí, které může způsobit prasknutí vřetena.
Jaké je minimální množství objednávky (MOQ) pro hromadné objednávky?
MOQ 1 kus (nátisk), velikost šarže se doporučuje ≥ 50 kusů, aby se snížily náklady na ladění formy a zpracování; dodací lhůta pro 100-500 kusů je stabilní 15-20 dní, ≥500 kusů lze dodat ve více dávkách a první várka vzorků bude odeslána k potvrzení do 7 dnů.
Začněte svůj projekt přizpůsobení pouzdra vřetena
Pošlete 3D výkresy nebo 2D technické výkresy na váš obchodní e-mail s uvedením materiálů, množství a cílového data dodání a my vám do 4 hodin odpovíme cenovou nabídkou a stanoviskem DFM. Podporuje ověřování nátisku, snižuje rizika hromadné výroby a dělá montáž vřetenové skříně úspěšnou hned napoprvé.



