





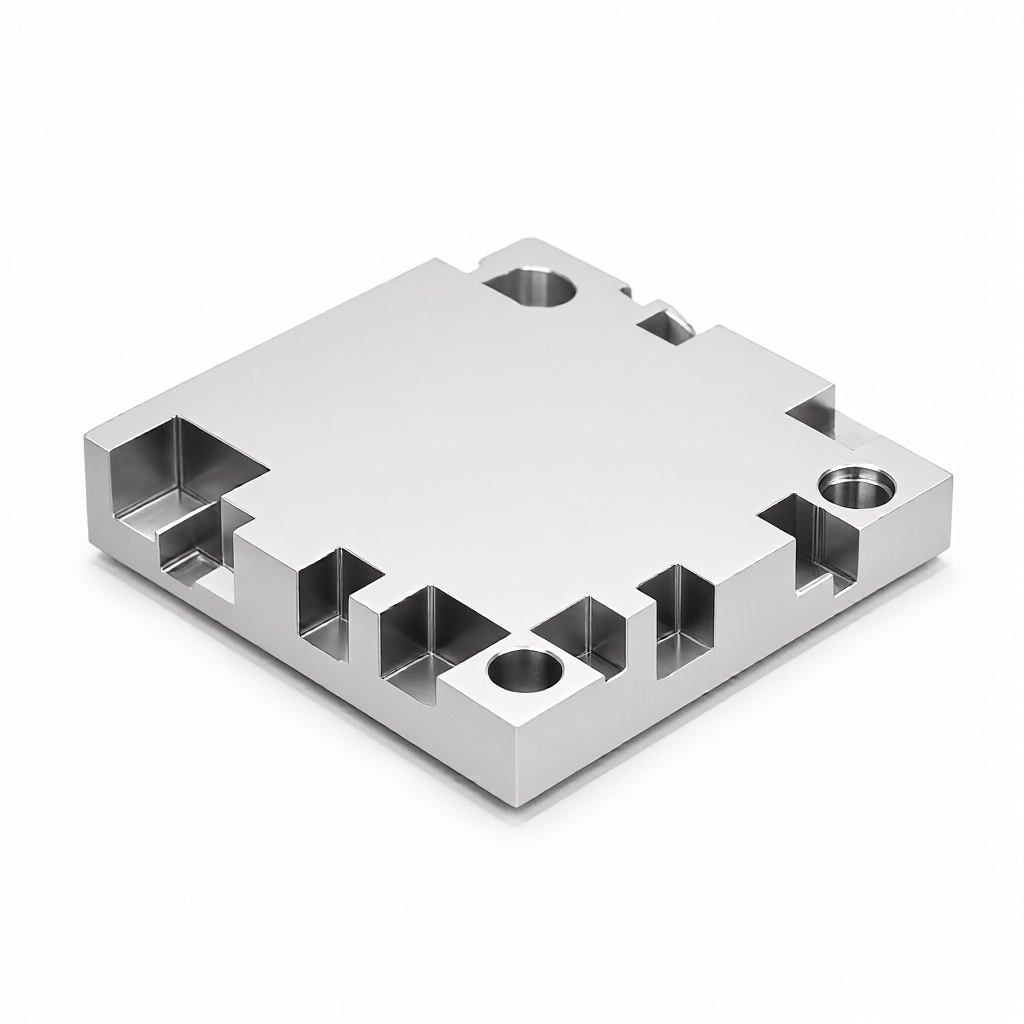
Hliníkové chladiče pro fotovoltaické měniče jsou přesně zpracovávány CNC frézováním, kde se hliník řezává na podložku s vysokou tepelnou vodivostí a vysokou účinností odvodu tepla, která je doplněna o kryt měniče pro efektivní chlazení. Naše továrna podporuje hliníkové slitiny řady 6061, 6063 a 7075, používá 3/4/5osé CNC frézování, toleranci až ±0,01 mm a drsnost povrchu Ra 0,4 μm. Rozměry, výšku chladičových límců a polohy otvorů lze podle výkresů přizpůsobit a nabízí se povrchové úpravy jako anodizace, broušení a honzování, což splňuje vysoké požadavky fotovoltaických měničů na účinnost chlazení a vzhled.
Specifikace a zpracovatelské kapacity: materiál, rozměry a standardy přesnosti hliníkových chladičů pro fotovoltaické měniče
- Často používané materiály:Hliníková slitina 6061-T6 (doporučeno, vyvážená pevnost, tepelná vodivost a stabilita zpracování), hliníková slitina 6063 (vysoký lesk povrchu, vhodná pro díly na viditelných místech), hliníková slitina 7075 (vysoká tuhost a pevnost, vhodná pro aplikace s vysokou hustou výkonu).
- Rozsah rozměrů pro zpracování:Typická tloušťka podložky 2–30 mm, šířka 20–800 mm, délka 20–1000 mm; výška chladičových límců 0,5–15 mm; dle výkresů lze přizpůsobit nepravidelné kontury, otvory, vyřazené otvory a zkosení.
- Dimensionální tolerance:Kritické montážní otvary ±0,01 mm, krotkost podložky ≤ 0,05 mm, konzistence výšky chladičových límců ≤ ±0,02 mm.
- Lesklost povrchu:Dolní plocha podložky (přilepená plocha) Ra 0,4 μm až Ra 0,8 μm, povrch chladičových límců Ra 0,8 μm až Ra 1,6 μm; je možné vytvořit vysoko lesklý nebo broušený matný povrch.
- Povrchové úpravy:Anodizace (původní barva, černá, barevná), broušení, honzování, chemické broušení; volitelný izolační tepelně vodivý nátěr.
- Hmotnost a tloušťka stěn:Hmotnost jednotlivého dílu 0,1–8 kg; minimální tloušťka stěny chladičových límců 0,5 mm, minimální průměr otvoru 1 mm.
Přihodící se odvětví a typické aplikace: poloha a role chladičů ve fotovoltaických měničích
Hliníkové chladiče pro fotovoltaické měniče jsou obvykle instalovány mezi hlavním ovládacím modulem měniče (IGBT/SiC modul) a krytem, kde plní klíčovou funkci rychlého odvodu tepla z výkonových komponent. Konkrétní aplikace zahrnují:
- Chladicí podložka pro IGBT nebo SiC moduly v stringových a centrálních měničích;
- Chladicí podložka výkonového modulu komerčního/industriálního akumulátorového měniče;
- Sdílená chlazená struktura pro výkonovou a ovládací stupeň v mikroinvertoru;
- Chladicí podpora integrovaná s výkonovými deskami uvnitř krytu měniče.
Pro tyto díly jsou kladený vysoké požadavky na krotkost podložky, konzistenci výšky chladičových límců a rovnoměrnost tloušťky oxidové vrstvy. CNC frézování umožňuje dokončit konturu podložky, otvory a tvarování chladičových límců v jedné operaci, což snižuje montážní kroky a zvyšuje efektivitu využití chlazené plochy.
Technologie a zařízení: CNC frézování, povrchové úpravy a řízení konzistence v sériové výrobě
Naše 72 CNC zařízení zahrnuje 3osé, 4osé a 5osé frézovací centra. Hliníkové chladiče pro fotovoltaické měniče se frézují hlavně na 3osých vertikálních frézovacích centrech; pro vyšší výšku chladičových límců nebo nepravidelné struktury se používá 4/5osé souřadnicové zpracování, aby se zajistila přesnost úhlů a kontur chladičových límců. Cestování technologie je následující:
- Hrubé frézování:Zbývající hřídel 0,2–0,3 mm, odstranění většiny materiálu;
- Půlsjemné frézování:Zbývající hřídel 0,05–0,1 mm, řízení krotkosti;
- Jemné frézování:Dokončení finálních rozměrů a tvaru chladičových límců, dosažení lesklosti povrchu Ra 0,4 μm;
- Povrchová úprava:Anodizace nebo broušení pro zlepšení odolnosti vůči korozi a konzistence vzhledu;
- Kontrola a expedice:Mercury triaxiální kontroly kritických rozměrů, celková kontrola před expedicí.
V sériové výrobě se používá programové zpracování a systém potvrzování prvního dílu, aby se zajistila konzistence rozměrů, vzhledu a tloušťky oxidové vrstvy mezi šaržemi a snížila se míra vrácení k opravě.
Kapacity, dodací lhůty a proces customize: komplexní podpora od výkresu po sériovou výrobu
Pro hliníkové chladiče pro fotovoltaické měniče naše továrna nabízí následující služebné kapacity:
- Lhůta prototypu:Standardní tvary 3–5 pracovních dní, složité nepravidelné struktury 7–10 pracovních dní;
- Lhůta sériové objednávky:Sériové objednávky dokončeny do 15–25 dnů včetně výroby, povrchové úpravy a celkové kontroly;
- Minimální objednávka:Podpora prototypu od 1 kus, sériové objemy lze flexibilně plánovat dle potřeb zákazníka;
- Podpora customize:Customize podle výkresů zákazníka (CAD/STEP/IGS) nebo vzorku, inženýrský tým poskytuje DFM (Design for Manufacturing) návrhy, optimalizuje uspořádání chladičových límců a polohu otvorů pro zlepšení chlazení a snížení obtížnosti zpracování.
Proces customize: zaslání výkresů pro poptávku → inženýrské hodnocení a DFM návrhy → potvrzení prototypu → plánování sériové výroby → celková kontrola a expedice. Po celý proces jsou k dispozici detekční zařízení jako triaxiální měření, optické měření a měřič drsnosti, aby se zajistila sledovatelnost kritických rozměrů a kvality povrchu.
FAQ: Časté otázky při nákahu hliníkových chladičů pro fotovoltaické měniče
1. Jaké tolerance lze dosáhnout u hliníkových chladičů pro fotovoltaické měniče?
Toleranse klíčových montážních otvorů dosahují ±0,01 mm, rovinnost podkladu je ≤ 0,05 mm a shoda výšky chladičů (finů) je ≤ ±0,02 mm, což splňuje požadavky vysoké přesnosti sestavy.
2. Jaké jsou možnosti povrchové úpravy?
Dostupné jsou anodizace (původní barva, černá, barevná), pískování (shot blasting), honování (brushing) a chemické leštění; pokud se na povrch nanesou tepelně vodivé materiály, lze oxidaci provést jen minimálně nebo nechat povrch neoxidovaný, konkrétně dle potřeb klienta.
3. Jak dlouhá je doba prototypu?
Pro výrobu prototypů standardních chladičových podkladů je to 3–5 pracovních dní, pro složité nepravidelné struktury 7–10 pracovních dní; termíny lze sladit s milníky projektu.
4. Jak dlouhá je dodavatelská lhůta při hromadné výrobě?
Doba dodání hromadných objednávek je 15–25 dnů, včetně povrchové úpravy a kontrolní inspekce při odeslání.
5. Je možné si nechat zakoupit/rozpracovat výšku chladičů a pozici otvorů podle výkresu?
Ano. Inženýrský tým podporuje zakázkovou výrobu výšky chladičů, polohy otvorů a obrysu podkladu podle výkresů CAD/STEP a poskytuje doporučení DFM pro optimalizaci struktury.
Srovnání řešení: Volba mezi CNC frézováním a profilovaným hliníkovým chladičovým podkladem
| Rozeznávající kritérium | CNC frézování (naše řešení) | Profilovaný hliníkový chladičový podklad |
|---|---|---|
| Plošná flexibilita | Podporuje nepravidelné obrysy, lokálně proměnnou výšku chladičů, složité otvory | Vhodný pro pravidelné průřezy; nepravidelné tvary vyžadují drahý rozpracování forem |
| Minimální tloušťka | Minimální tloušťka stěny chladiče 0,5 mm | Obvykle ≥ 1,0 mm; tenké stěny jsou náchylné k deformaci |
| Doba prototypu | 3–5 dnů (standardní) | Vyžaduje rozpracování forem, obvykle 2–4 týdny |
| Doba dodání hromadné výroby | 15–25 dnů | 3–5 týdnů (včetně rozpracování forem) |
| Konzistence povrchu | Konzistence rozměrů mezi sériemi ≤ ±0,02 mm | Záleží na přesnosti forem; kolísání mezi sériemi je mírně vyšší |
| Vhodnost fáze | Vývoj, malé série, přepínání mezi více typy | Velké série jednoho typu |
Produkty fotonapětných měničů mají rychlou iteraci a mnoho typů. CNC frézování má zjevné výhody v rychlosti prototypů a strukturní flexibilitě, je tedy vhodné pro celý cyklus od vývoje po hromadnou výrobu. Doporučujeme poslat nám výkresy nebo vzorky; inženýrský tým poskytne řešení obrábění a cenovou nabídku do 24 hodin.



