





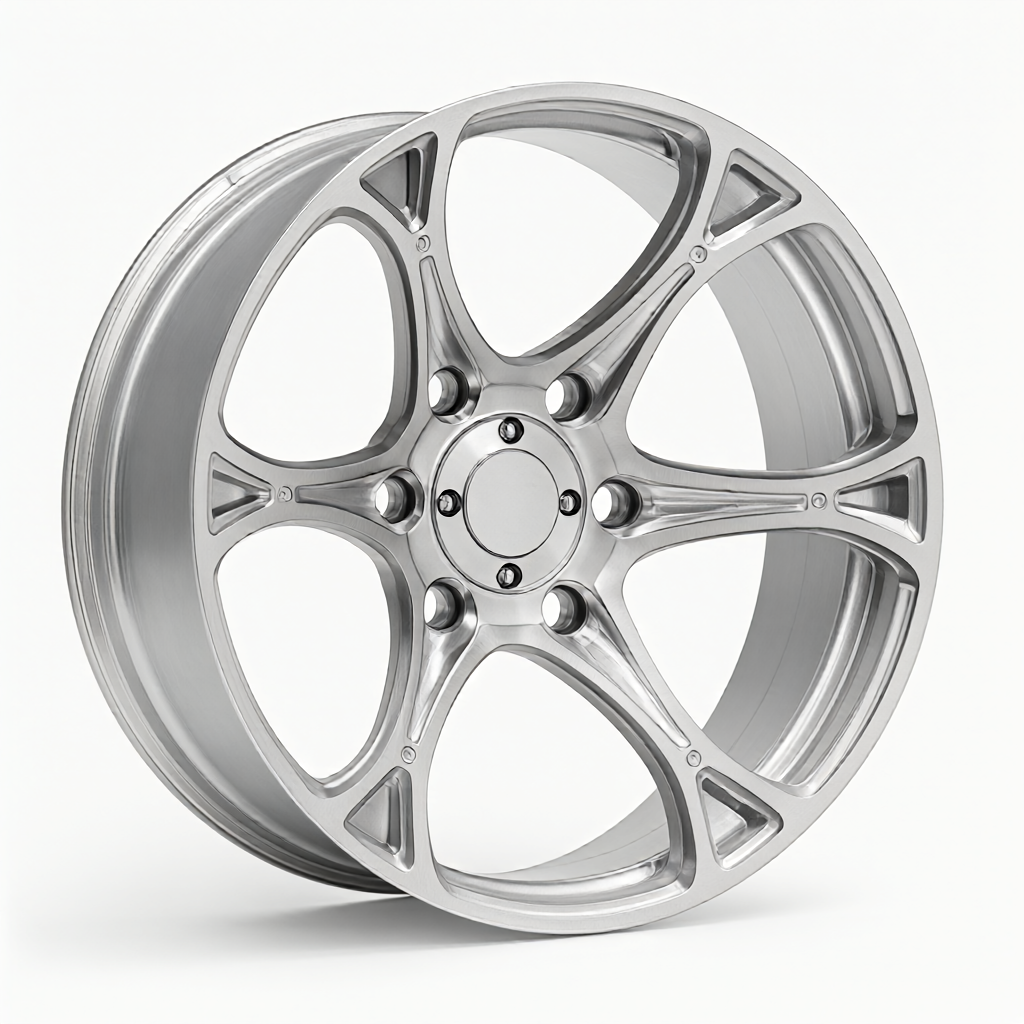
Specifikace a možnosti zpracování
V reakci na vysoké zatížení a požadavky na přesnou montáž ráfků AGV naše továrna používá přesnou CNC technologii, která poskytuje podporu následujících specifikací:
- Stupeň materiálu: 6061-T6, 7075-T6, 5052 slitina hliníku; lze přizpůsobit podle výkresů a materiály splňují normy letecké/průmyslové třídy.
- Rozsah velikostí: Typický vnější průměr je 80-400 mm, vnitřní průměr a průměr povrchu náboje kola jsou přizpůsobeny podle výkresů; maximální průměr zpracování je 200 mm (v závislosti na konkrétní konfiguraci zařízení).
- tloušťka stěny: Minimálně 0,8 mm, typická tloušťka stěny 2-5 mm, zajišťující strukturální tuhost při optimalizaci vlastní hmotnosti.
- Tolerance a povrchová úprava: Tolerance povrchu klíče je ±0,01 mm a drsnost povrchu Ra0,4-0,8μm, což splňuje požadavky na přesnou montáž ložisek a těsnicích kroužků.
- povrchová úprava: Tvrdý elox (tloušťka 10-25μm), pískování (80 mesh/120 mesh), tažení drátu, tvrdé chromování; barevné možnosti zahrnují přírodní stříbrnou šedou, tmavě šedou nebo přizpůsobené barvy.
Použitelná odvětví a typické aplikace
Tento ráfek je široce používán v hnacích kolech, hnaných kolech a nosných částech vysokorychlostních automatizovaných vozidel (AGV) a autonomních mobilních robotů (AMR). Typické aplikační scénáře zahrnují: 3C elektronické dílenské automatizované výrobní linky, skladová a logistická centra elektronického obchodu, tok materiálu pro polovodičové čisté prostory a přepravu komponentů na montážní lince pro automobily. Jako nosná součást, která se přímo dotýká země nebo vodicích kolejnic, rozměrová přesnost ráfku přímo ovlivňuje přesnost polohování AGV a efektivitu vícestrojně koordinovaného dispečinku.
Kvalita vzhledu a konzistence šarže
U vozidel AGV pro koncové zákazníky nebo displejů je hlavním rozlišovacím ukazatelem vzhled. Naše továrna považuje kontrolu kvality povrchu za klíčový článek po CNC zpracování:
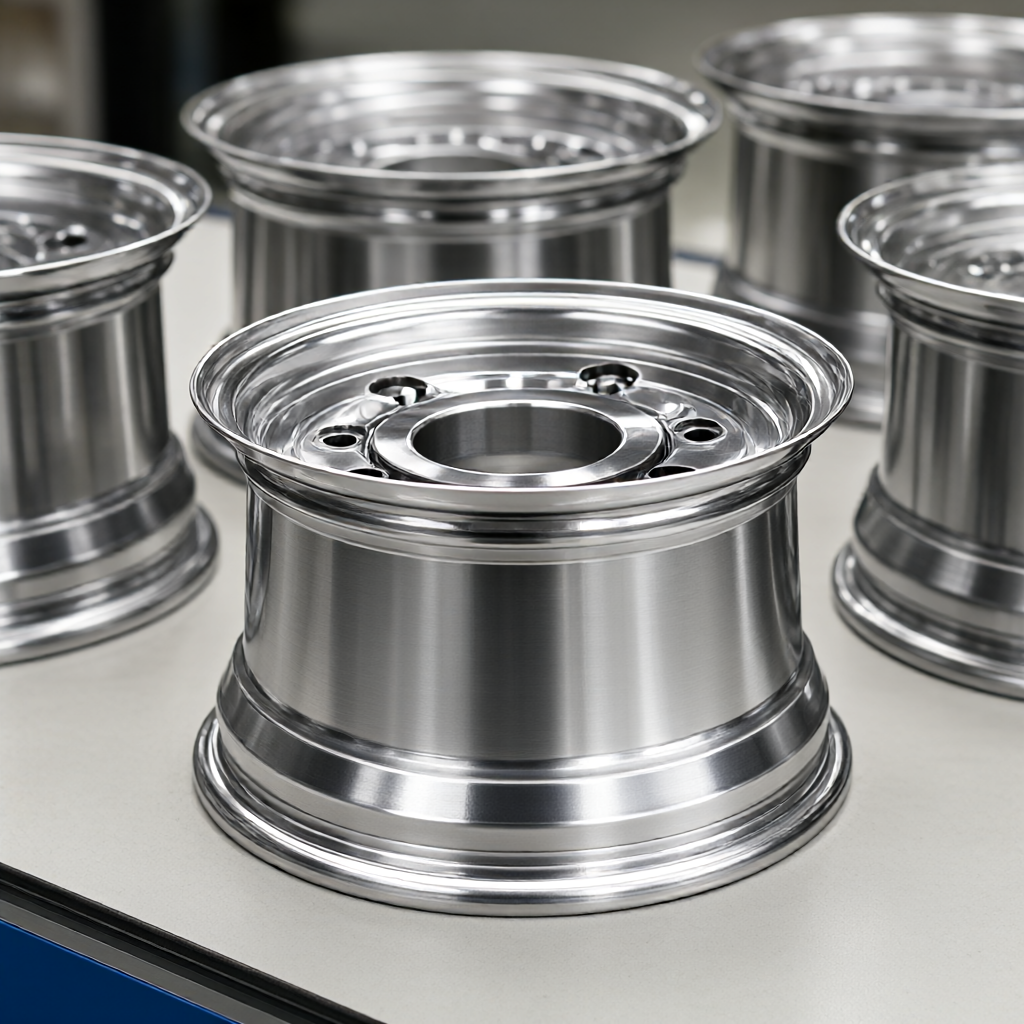
Povrchová úprava s vysokým leskem a bez škrábanců: Prostřednictvím optimalizace dráhy nástroje a dokončovacích procesů jsou eliminovány stopy po obráběcích nožích a škrábance při manipulaci, což zajišťuje, že na povrchu ráfku nejsou žádné viditelné vady.
konzistence šarže od šarže: Vytvořte mechanismus potvrzení prvního kusu a kontroly šarže a odeberte vzorky a zkontrolujte klíčové rozměry a vzhled každé šarže, abyste se ujistili, že první kus a 1000. kus jsou vysoce konzistentní v barevných rozdílech, lesku a velikosti, aby se zabránilo kolísání sestavy způsobené kolísáním tolerance během montáže.
Proces, vybavení a kapacita
Továrna je vybavena 72 CNC zařízeními, včetně 3osých, 4osých a 5osých obráběcích center, CNC soustruhů, centrovacích strojů a soustružnických frézovacích obráběcích strojů, které pokrývají celý proces ráfků od hrubého obrábění až po přesné broušení.
- Soustružení a frézování kompozitní technologie: Vhodné pro ráfky s vnitřními drážkami pro kabeláž nebo složité konstrukce speciálního tvaru. Mnohostranné zpracování lze dokončit jedním upnutím, aby se snížily kumulativní chyby.
- Kombinace vstřikování/plech: Podporuje montáž ráfků z hliníkové slitiny s pryžovými/polyuretanovými běhouny a plechovými kryty, čímž poskytuje sadu komponentů na jednom místě.
- Výrobní kapacita a dodací lhůta: Cyklus nátisku je 3-5 dní v souladu s plánem výroby uzlu projektu; dávkové objednávky jsou rychle doručeny do 15-25 dnů, což podporuje zrychlenou výrobu.
Kontrola kvality a proces přizpůsobení
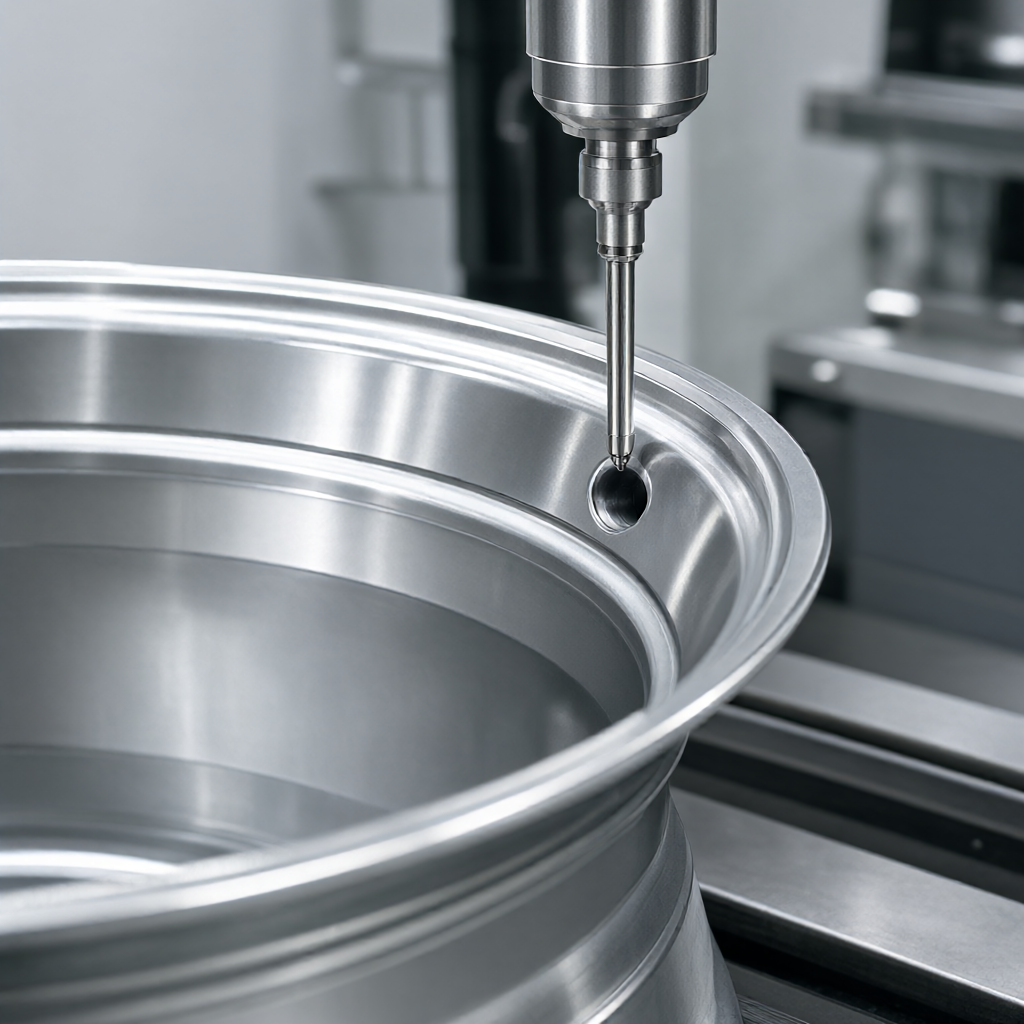
Zaveďte čtyři úrovně kontroly kvality: „Inspekce příchozího materiálu → Potvrzení prvního článku → Kontrola procesu → Kontrola celé zásilky“. Vybaveno trojrozměrným souřadnicovým měřicím strojem (CMM), měřičem drsnosti povrchu a optickým projektorem, provádí se komplexní kontrola ložiskových otvorů, montážních patek a tloušťky povrchového oxidového filmu.Proces přizpůsobení: Přijměte výkresy/3D modely → vyhodnocení procesu DFM a cenovou nabídku do 24 hodin → Ověření prototypu za 3–5 dní → Hromadná výroba → Úplná kontrola a odeslání. Podpora přizpůsobení podle zákaznických výkresů, vzorků nebo reverzního inženýrství.
Srovnání výběru technologií
| plán | Materiál | Řemeslná zručnost | Hmotnost (typická hodnota za kus) | nákladové charakteristiky |
|---|---|---|---|---|
| Vysoce přesné CNC frézování | 6061-T6 | 3osé/4osé jemné frézování | 0,8-1,5 kg | Střední, vhodné pro malé série/vysokou složitost |
| Soustružení a frézování | 7075-T6 | Soustružení a frézování v jednom | 1,0-1,8 kg | Vyšší, vhodné pro vysoké zatížení/vysoké požadavky na tuhost |
| Odlévání + povrchová úprava | ADC12 | Nízkotlaké lití + CNC | 1,2-2,0 kg | Nižší, vhodné pro velká množství/jednoduché konstrukce |
FAQ
Jaká je tolerance ráfků AGV?
Tolerance klíčových spojovacích ploch (ložiskové otvory, montážní roviny) může dosáhnout ±0,01 mm a tolerance nekritických částí je ±0,05 mm. Specifické požadavky musí být realizovány podle výkresů.
Jaké jsou možnosti povrchové úpravy?
Podporuje tvrdé eloxování (zlepšení odolnosti proti opotřebení/izolace), pískování (matná textura), kartáčování (dekorativní), tvrdé chromování (odolnost proti korozi/krásné) a barvu lze přizpůsobit.
Jak dlouhý je cyklus kynutí?
Korektura běžných dílů trvá 3-5 pracovních dnů; složité soustružnické a frézovací kompozitní díly mohou vyžadovat speciální povrchovou úpravu po dobu 7-10 dnů a je podporováno urychlené plánování výroby.
Jak dlouhá je dodací lhůta šarže?
Hromadné objednávky (100-1000 kusů) jsou obvykle doručeny do 15-25 dnů. Výrobní kapacita je dostatečná a může být expedována v dávkách dle projektových uzlů.
Lze složité struktury přizpůsobit podle výkresů?
podpora. Stačí poskytnout 3D/2D výkresy a technický tým poskytne návrhy DFM pro optimalizaci návrhu vnitřních kabelových žlabů, otvorů pro snížení hmotnosti a montážních uší.
Odešlete své výkresy ráfků AGV nebo 3D modely na váš e-mail, získejte vyhodnocení procesu a plány cenových nabídek do 24 hodin a spusťte vysoce přesné a vysoce konzistentní dávkové dodávky.



