





Pouzdro kloubového reduktoru průmyslového robota je hlavní nosnou součástí systému přesného převodu, která přímo určuje přesnost opakovaného polohování a provozní stabilitu robota. ShowyMetal poskytuje přizpůsobené služby CNC frézování pro hliníkovou slitinu 7075 nebo nerezovou ocel. Prostřednictvím pětiosého simultánního obrábění a rafinované povrchové úpravy realizuje integrované přesné lisování dutiny planetového převodu uvnitř krytu a vnější montážní příruby, což poskytuje výrobcům robotů podporu konstrukčních dílů s vysokou tuhostí, nízkou hmotností a silnou konzistencí šarže.
Specifikace a možnosti přizpůsobení
S ohledem na vynikající snahu o snížení hmotnosti a pevnost kloubů robota je výběr materiálu této části převážně vyroben z letecké slitiny hliníku 7075, která bere v úvahu jak lehkost, tak odolnost proti vibracím. Pro vysoké zatížení nebo speciální antikorozní požadavky lze použít také nerezovou ocel 316L nebo ocel 45#. Rozměry zpracování obvykle pokrývají rozsah délky, šířky a hloubky od 50 mm do 500 mm a tolerance jsou přísně kontrolovány. Lineární rozměrová tolerance může obvykle dosáhnout ±0,01 mm a drsnost protilehlého povrchu je řízena v rámci Ra0,4 μm, což účinně snižuje chybu převodu způsobenou vůlí záběru ozubených kol.
- Stupeň materiálu:Hliníková slitina 7075-T65, nerezová ocel 304/316L, ocel 45#, 42CrMo, podporuje přizpůsobení různých technických plastů.
- Velikost zpracování:Celková velikost obálky je 50-500 mm a speciálně tvarované struktury lze plně přizpůsobit podle 3D výkresů.
- Toleranční normy:Normální tolerance je ±0,02 mm a přesný spojovací povrch může dosáhnout ±0,01 mm.
- Povrchová úprava:Eloxování (10-20μm), tvrdá oxidace, pískování, černění, tažení drátu a mikrooblouková oxidace atd., vzhled je bez škrábanců a nečistot.
Použitelná odvětví a typické aplikační scénáře
Plášť je široce používán ve výrobě průmyslových robotických těl, inteligentních logistických třídicích systémech, automatizovaných lékařských zobrazovacích zařízeních a špičkových polovodičových zařízeních. Jeho hlavní hodnota spočívá v řešení problému deformace skořepiny způsobené složitými pohyby kloubů. Pětiosé obrábění vnitřního otvoru nosného hřídele ozubeného kola a vnější polohovací plochy příruby je dokončeno jedním upnutím, což snižuje kumulativní chybu způsobenou vícenásobným polohováním a zlepšuje plynulost provozu reduktoru. Vysoce lesklá povrchová úprava exteriéru také splňuje přísné požadavky na vizuální krásu a ochranu proti korozi špičkových automatizovaných výrobních linek.
Konfigurace základního procesu a výrobního zařízení
Přesné obrábění spoléhá na sladění přesnosti zařízení a logiky procesu. Výrobní tým se spoléhal na 72 CNC zařízení různých specifikací a přizpůsobil plány procesů pro různé skořepinové konstrukce. U skříní reduktorů s více prostorovými průsečíky nebo úhlovými otvory hřídele uvnitř musí být pro řezání spojů použito pětiosé obráběcí centrum. Boční hrany nástroje mohou lícovat s kulovou stěnou dutiny, aby se zabránilo zpracování slepých míst; u konstrukcí s převahou rotačních těles se pro synchronní soustružení vnitřních a vnějších kruhů pro zlepšení souososti používá CNC centrovací stroj nebo soustružnicko-frézovací složený obráběcí stroj. Z hlediska kontroly kvality vzhledu se pro polohování používá speciální přípravek. Po zpracování vnitřních prvků se vnější povrch otočí a zpracuje. Řezná dráha a rychlost vřetena jsou přísně kontrolovány, aby bylo zajištěno, že povrch skořepiny po eloxování představuje jednotný vysoký lesk bez jakéhokoli efektu pomerančové kůry nebo drcení třísek.
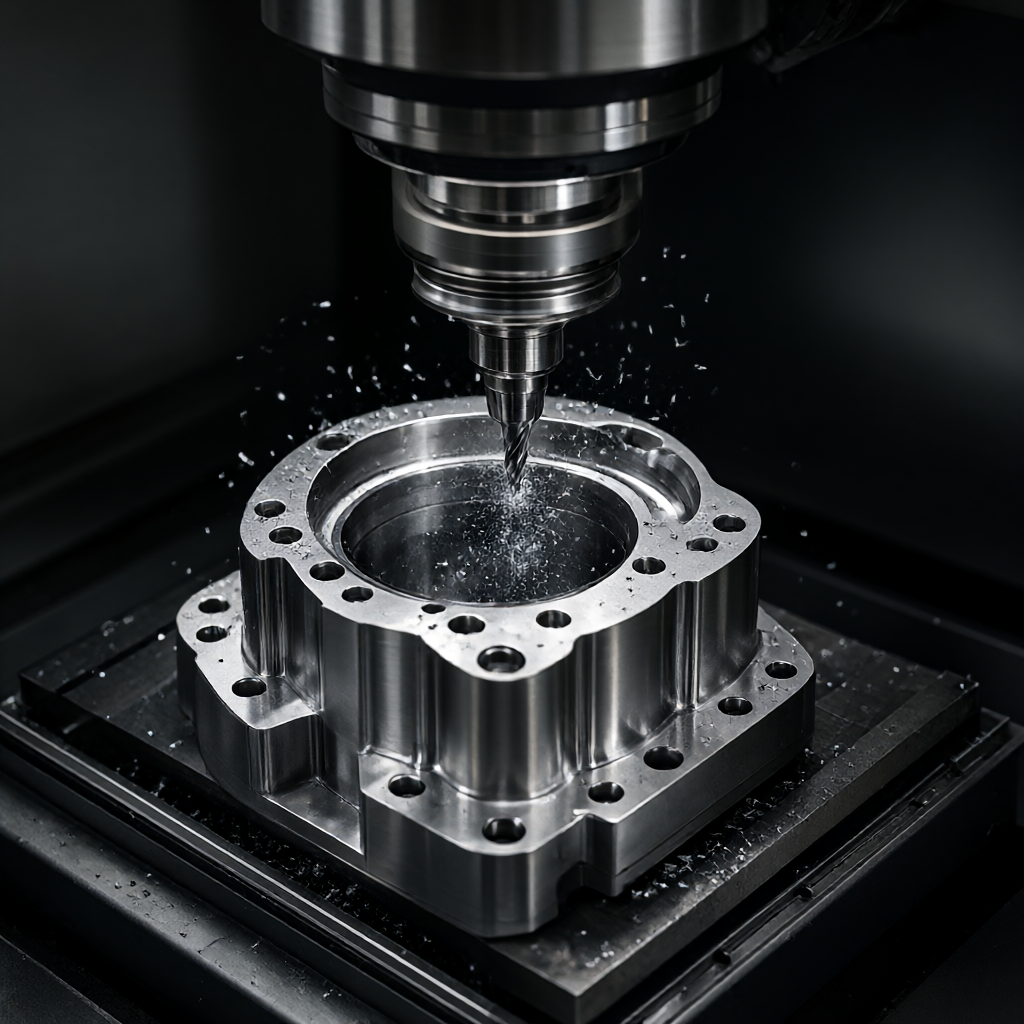
Porovnání řešení: pětiosé frézování a soustružnicko-frézovací kombinované zpracování
| Kontrastní rozměry | Pětiosé frézování | Soustružení a frézování kombinované zpracování |
|---|---|---|
| Použitelné vlastnosti součástí | Obsahuje složité dutiny speciálního tvaru, šikmé otvory hřídele a nerotující povrchové struktury | Převážně válcová plocha, vyžaduje jedno upnutí k dokončení vnitřního, vnějšího a čelního frézování |
| Řízení souososti | Závisí na umístění přípravku a vyžaduje přísnou přestavbu podle návrhu | Soustružení a frézování jsou integrovány tak, aby přirozeně zajišťovaly vysokou souosost mezi otvorem hřídele a vnějším kruhem. |
| Efektivita zpracování | Časté výměny nástrojů, vhodné pro jednotlivé díly se složitou strukturou nebo pro malé a středně velké série | Jediný panel nástrojů dokončuje více procesů, což výrazně zkracuje dobu obrátky |
| Kontrola kvality vzhledu | Mnohostranné řezání vyžaduje přísnou kontrolu značek povrchových fréz | Při kontinuálním soustružení může povrchová úprava snadněji dosáhnout Ra0,4μm nebo více. |
Kontrolní systém a dodací lhůta šarže
Kvalita je základem výroby. Od skladování surových materiálů až po expedici hotových výrobků se provádí pět úrovní. Vstupní kontrola materiálu využívá spektrometr ke kontrole složení materiálu a metalografie; během fáze potvrzení prvního výrobku technici a inspektoři kvality společně ověřují trojrozměrné zprávy o souřadnicích; inspekce procesu náhodně kontrolují hloubku a odpovídající rozměry otvorů hřídele klíče na proporcionálním základě; před expedicí je provedena kompletní kontrola se zaměřením na použití optických projektorů a drsnoměrů ke kontrole kvality povrchu. Dodací lhůta hromadné výroby je obvykle řízena během 15-25 dnů, cyklus odběru vzorků je krátký a tým výzkumu a vývoje může rychle reagovat na změny návrhu. Systém plánování výroby lze flexibilně upravit tak, aby odpovídal multifrekvenčním projektovým uzlům zákazníků.
Často kladené otázky (FAQ)
Jaká je tolerance přesné dosedací plochy pouzdra reduktoru?
Prostřednictvím spolupráce pětiosého obráběcího centra a vysoce přesného přípravku je rozměrová tolerance protilehlé plochy obvykle řízena v rozmezí ±0,01 mm a válcovitost a souosost lze přizpůsobit podle specifických požadavků výkresů.
Jak po zpracování hluboké dutiny uvnitř skořápky zajistit, aby nezůstaly žádné stopy po noži?
Přijetím strategie souvislého frézování a vícestranných řezných nástrojů v kombinaci se strategií malé hloubky řezu a velkého posuvu nástroje se zlepšuje kvalita povrchu při zajištění tuhosti. Po dokončení zpracování se obtížně obrobitelné mrtvé rohy zjemní.
Jak dlouho obvykle trvá cyklus nátisku?
Konvenční strukturální prototypování má kratší cyklus. Procesní analýza a uspořádání obrábění lze obvykle dokončit do 3–5 pracovních dnů a zprávu o přezkoumání 3D modelu DFM lze poskytnout do 48 hodin.
Kolik dní trvá přípravná doba pro sériovou výrobu?
Na základě stávající výrobní kapacity 72 jednotek je dodávka velkoobjemové zakázky obvykle dokončena do 15-25 dnů v závislosti na konstrukční složitosti a požadavcích procesu povrchové úpravy.
Můžete poskytnout eloxovanou černou úpravu pro plášť z hliníkové slitiny 7075?
Podporuje konvenční anodizační barvy, jako je černá a vojenská zelená, a tloušťka filmu je řízena na 10-20 μm, což může splňovat požadavky na odolnost proti korozi a vizuální jednotnost a může poskytnout srovnání barevné karty pro potvrzení.
Získejte přizpůsobená řešení
Pokud vyvíjíte novou generaci pouzdra kloubového reduktoru nebo čelíte výkyvům v kvalitě vzhledu hromadné výroby, můžete technickému týmu předložit výkresy nebo 3D modely. Na základě specifických strukturálních charakteristik poskytneme návrhy DFM včetně lepších jakostí materiálů, rozdělení procesních tras, optimalizace nástroje a zajištění kvality vzhledu, které vám pomohou zkrátit cyklus ověřování výzkumu a vývoje. Okamžitě odešlete výkresy pro přesný odhad.



