





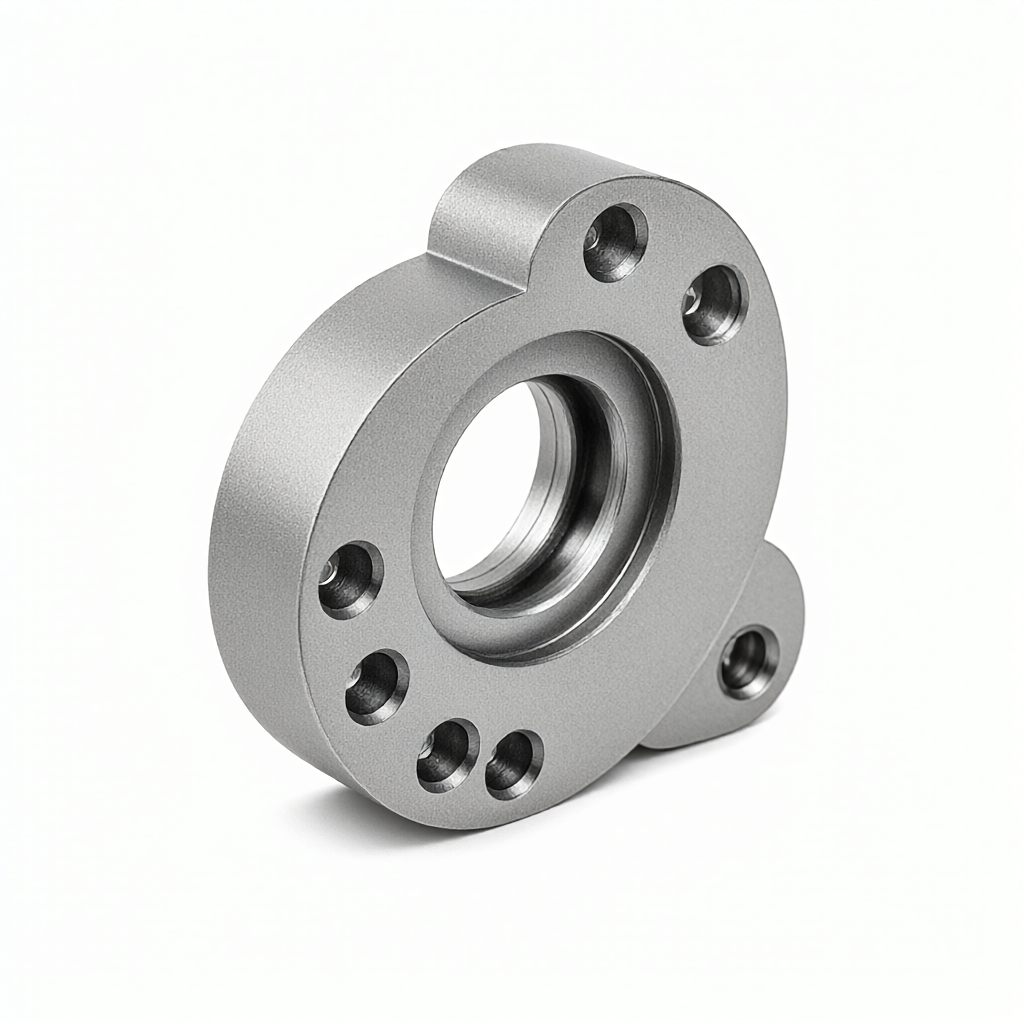
При обработке деталей в авиастроении электролита (EP) до анодирования является ключевым этапом предварительной обработки для устранения гофрирования оставшихся поверхностей фрезерования, точения или бурения. Для конструкций из алюминиевого сплава, механическая очистка часто оставляет микрокривые Ra 0,8 - 1,6 мкм. При прямом анодировании слой мембраны может вызвать неровность и коррозионную стойкость. С помощью управляемой электролитической полировки шероховатость поверхности ниже Ra 0,4 мкм, что значительно улучшает внешний вид пленки. Эта статья сочетает в себе прецизионную обработку с ЧПУ и инженерную практику обработки поверхности, анализируя окно параметров процесса EP, адаптивность материала и элементы управления анодированием, чтобы помочь инженерам и поставщикам оценить их границы и стандарты приемки.
Физический механизм и область применения электролитической полировки для устранения гофрирования поверхности
Электролитическая полировка по сути является «микрорезанкой»: под постоянным или переменным электрическим полем микровыпуклые точки металла в основном растворяются из-за высокой плотности тока, а на макроскопическом уровне достигается пиковое заполнение. Для таких марок, как Al 7075-T6, при Ra ≤ 1,2 мкм, EP за 1 - 3 минуты снижает Ra до 0,3 - 0,5 мкм, устраняя более 90% направляющих резьбы. При начальной Ra> 20мкм, следует предварительно обработать наждачную бумагу ##или вибрирование, в противном случае EP может привести к образованию местной перекоррозийной выемки. Также подходит нержавеющая сталь 316L, но система электролита отличается (смесь фосфа-серной кислоты), требует более высокое напряжение (12-15В). Медный сплав Cu-Ni 90/10 из-за сильной проводимости, следует строго ограничить плотность тока ≤20 А/dm² во избежание деформации теплового напряжения.
Сравнение ключевых технологических параметров электролитической полировки авиационных алюминиевых сплавов
Выбор параметров зависит от марки сплава, геометрической сложности деталей и толщины окисленной пленки. Ниже приведены типовые технологические окна (на основе фактических данных производственной линии ShowyMetal):
| Параметры | 7075-T6 (сложные конструктивные элементы) | 2024-T4 (обшивка/коробка) |
|---|---|---|
| Электролиты | фосфат 40х60 Вт %, серная кислота 10х20 Вт % | фосфат 50-70 wt %, хромовая кислота 2-5 wt % |
| Температура | 60 - 70 °C | 50-60°C |
| Плотность тока | 25 - 40 А/дм2 | 15 - 25 A/dm² |
| Напряжение | 8-12 В | 10-15 В |
| Время обработки | 60-180 s | 90 - 240 s |
| Ожидаемый Ra | ≤0,4 мкм | ≤0,5 мкм |
Внимание: 7075 может стать хрупким водородным, после EP необходимо немедленно нейтрализовать промывку и контролировать время пребывания< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
Три основных момента совместного управления электролитической полировкой и анодированием
1.Толщина слоя мембраны соответствует планировке подошвы
Воздушные уплотнения требуют окислительной мембраны 8 - 12 мкм и степень герметичности ≥AS 9102C Class B, донный материал Ra должен быть ≤0,4мкм. Если Ra остается> 0,6мкм после EP, оксидная пленка тонкая в гофрированной мембране, подверженной микротрещинам. Рекомендуется добавить 30 сек после EP щелочной промывки (5% NaOH, 40°C) для удаления электролитического остатка, последующего травления и активации (2% HNO-) для обеспечения чистоты интерфейса.
2.Влияние колебаний напряжения на однородность пористости мембраны
Если пульсация питания> 5%, плотность тока в микрозоне неравномерно распределена, что приводит к локальному избыточному растворению или недорастворению, что приводит к дефекту «рыбий глаз». Выберите источник постоянного тока вместо источника постоянного давления, и контролировать пульсацию< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3.Стратегии контроля согласованности на пакетах
Из 72 производственных линий ЧПУ, на переделе EP отдельно установлены 2 специальных желоба во избежание вмешательства нескольких полостей. В каждой партии применяется интерферометр белого цвета для измерения Ra (10×увеличение, среднее значение 5 точек), запись Cpk ≥1.33. Электролит обновляется каждые 20 партий, контролирует концентрацию ионов Fe/Al ≤10 г/л, предотвращает накопление примесей и снижает эффективность полировки.

Обычные модели отказа и схемы обхода
- Местные выемкиПричина: -чрезмерная плотность тока или локальный перегрев электролита; уклонение-снижение J до 25 A/dm², увеличение скорости вращения мешалки до 300 об/мин.
- Поверхностный туманПричины: -Промывание после ЕР не полностью, оставшееся кислотным туманом окисление, уклонение от обратного течения 3 (чистая вода → деионизирующая вода → чистая вода → чистая вода → чистая вода), общее время ≥2 мин.
- Плохая сила соединения слоя мембранПричина: -несвоевременное травление и активация после EP, блокирование пластиковой поверхности; уклонение-в течение 10 мин после EP выполнить травление во избежание естественного окисления.
Различия в воздействии различных процессов обработки на эффективность электролитической полировки
После фрезерования с ЧПУ (5-осевая привязка) поверхность имеет диагональные короткие резины, Ra 0.8 - 1.2мкм, EP хорошо реагирует; осевая длина Ra может достигать 1.5 - 2.0мкм, сначала перешлифовать с помощью перепечки 400 #, прежде чем EP; обработка вала тропа (Ø3 - 10 мм) может вызвать следы из-за плохого удаления стружки, рекомендуется использовать микрометр 320 #вместо прямого EP во избежание концентрации напряжения микронадреза. Если в листовом листовом листовом металле содержится R< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

Рекомендации по нормам и методам контроля
Авиаклиенты обычно ссылаются на AMS 2750 или корпоративное Spec требования EP после Ra ≤ 0,4 мкм, без видимых выбоин, без хроматографии. Рекомендуемые комбинации: ① для измерения Ra, Rz, зона отбора проб 3×3 мм, ≥5 точек; ① 10× микроскоп для проверки распределения микросекунд;③ тест BX.(ASTM D3363) Проверить силу соединения оксидной пленки ≥5 B. ShowyMetal оснащен трехкоординатным устройством, устройством шероховатости и оптическим измерительным оборудованием, что позволяет предоставить полный отчет о контроле и схему распределения Ra после EP по запросу.

Когда требуется электролитическая, а не химическая или механическая обработка
Механическая полировка (вибрация/измельчение) обеспечивает высокую эффективность для плоских деталей, но низкая эффективность для глубоких полостей и фасонных деталей и легко деформацию. Химическая полировка (CP) может обрабатывать сложную геометрию, но верхний предел управления Ra составляет около 0,5 - 0,8 мкм, а обработка жидких отходов является высокой. EP лучше в сценарии Ra ≤ 0,4 мкм и требует высокой чистоты (визуальный уровень А). Если деталь состоит из титанового сплава, EP не подходит, необходимо использовать комбинацию механической +CP. Рекомендуется принимать решения на основе материалов, геометрической сложности, цели Ra и размера пакета.
Применяется ли электролитическая полировка для всех марок алюминиевых сплавов?
Высокотемпературные высокотемпературные высокотемпературные EP 7050 и 7085, но требуют снижения плотности тока на 10 - 15% и сокращения времени. Из-за высокого содержания магния EP 5086 может привести к образованию осаждения солей магния, необходимо повысить температуру электролита до 75°C и усилить промывку. Конкретные параметры необходимо проверить экспериментально.
Можно ли пропускать прямое анодирование травления после электролитической полировки?
Не рекомендуется. На поверхности EP присутствуют микропассивированные мембраны, прямое окисление приводит к неравномерному толщине и колебаниям пористости мембраны. Стандартные процессы: EP→ средняя и промывка → травление и активация (2% HNO-, 20 - 30 s) → предварительная электролиз → окисление, что повышает связывание мембран и коррозионную стойкость.
Как определить частоту замены электролита при серийном производстве?
На основе контроля общей концентрации ионов Al/Fe ≤10 г/л и pH 0,5 - 10. Обычно для партий 7075 требуется замена жидкости каждые 20 - 25 единиц, а для 2024 года требуется добавление хромой хромы и контроль электропроводности через каждые 15 - 18 единиц, так как в 2024 г.
Может ли электролитическая полировка устранить поры для алюминиевых деталей с горячим литым литым литым лигом?
Нет. EP действует только в микроскопическом профиле поверхности, внутренние поры должны быть устранены путем вакуумной литья под давлением или термической обработки. Если на поверхности имеются поры, EP расширяет отверстия и рекомендуется проводить герметизацию при температуре 200 - 240 °C до оценки пригодности EP.
Как представить поставщикам четкие технические требования к электролитической полировке + анодирование?
На чертеже указать: ① целевой Ra ≤0,4мкм;② технологические параметры EP (напряжение, время, тип электролита); ① толщина окислительной пленки (например, 10±1мкм) и требования к герметичному отверстию; ① стандарт контроля (белый интерферометр + тест); согласованность партии Cpk ≥1,33. Предоставляет соответствующие риски EP в ча-ча-чате, чтобы поставщик мог разработать план управления.
Таким образом, электролитическая полировка является ключевой предварительной обработкой перед анодированием авиационных алюминиевых сплавов. Ее основная ценность заключается в том, что шероховатость поверхности находится ниже Ra 0,4 мкм, что обеспечивает целостность внешнего вида и функциональную надежность окислительной пленки. Для выбора требуется сочетание марки материала, геометрической сложности, объема партии и критериев приемки. Если у вас есть алюминиевые детали с глубокой полостью или фасонной конструкцией, отправьте 2D/3D в команду инженеров ShowyMetal. Мы рекомендуем окно параметров EP и полный процесс обработки на основе анализа DFM, поддерживающий мелкосерийную пробную пробку и массовую доставку в течение 15 - 25 дней.



