





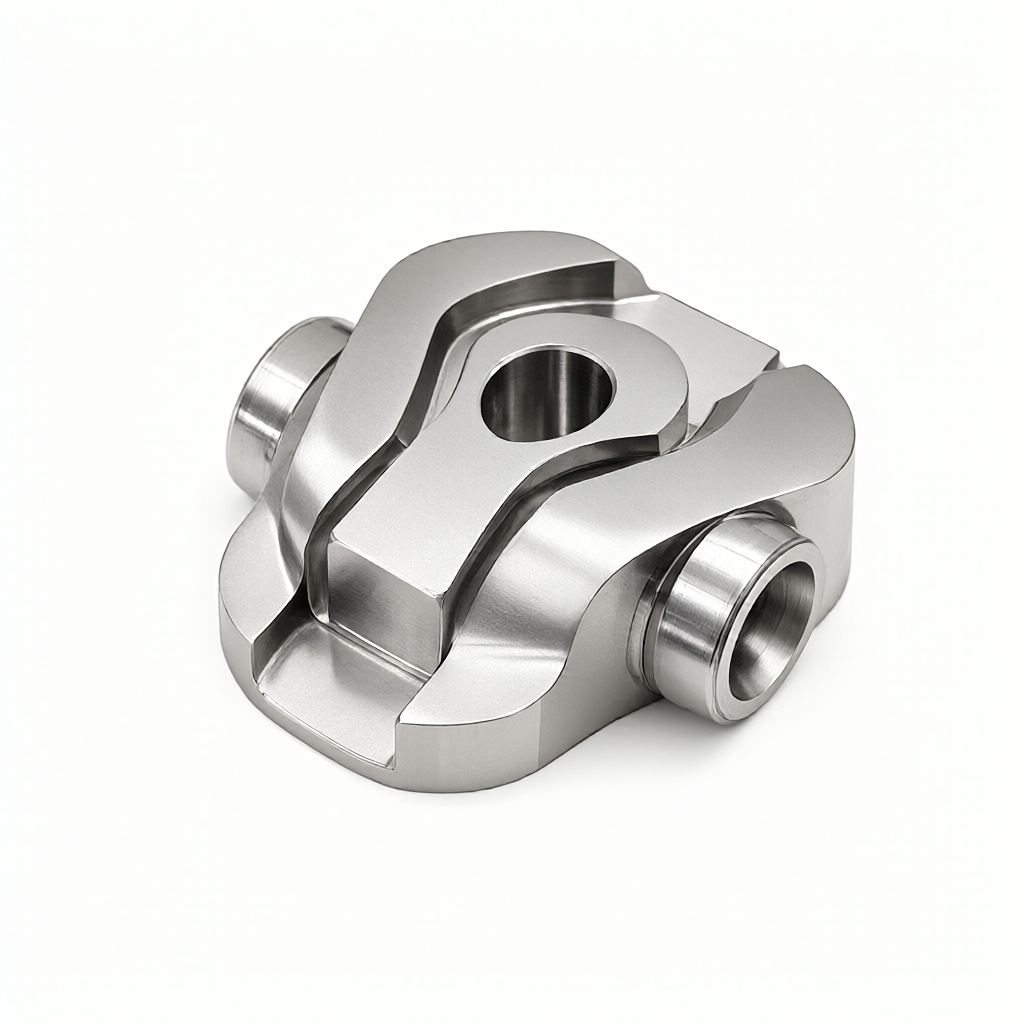
155PH производительность машины из нержавеющей стали и анализ механизма износа инструментов
Нержавеющая сталь 155PH-это мартенситная нержавеющая сталь, которая отличается высокой прочностью и стойкостью к коррозии, но из-за высокой склонности к твердому отверждению и сопротивления резанию, что делает ее более сложной, чем обычные нержавеющие сталы 303 и 316L. Как производитель деталей с ЧПУ, мы должны полностью оценить их свойства, выбрать инструмент и параметры. Основное ключевое слово «сложность обработки из нержавеющей стали 155 PH» заключается в равновесии твердости (HRC 40-45) и целостности поверхности, что позволяет избежать усталости из-за остаточных напряжений растяжения. В этой статье рассматриваются механические свойства резания и пути оптимизации их путей на основе инженерной практики.
Конкретное влияние характеристик материала на усилия резания
155PH имеет твердость около HRC 30 в твердом состоянии (отожженном состоянии), а также высокую степень тяжести до HRC 40-45 после обработки. Прочность растяжения составляет более 2000 МПа, предел текучести составляет около 1800 МПа. Высокая степень усиления непосредственно приводит к увеличению силы резания на 30 - 50%, при этом стружка имеет прерывистый характер, что приводит к вибрации и обрушению кромки инструмента. Кроме того, материал имеет низкую теплопроводность (около 14 Вт/м·К), теплоту резания трудно унести через стружку, около 80% тепла остается на поверхности заготовки, что легко приводит к термическому износу инструмента и тепловой деформации заготовки. Для авиационных конструкций такое тепловое воздействие, если оно не контролируется, может привести к завышению размеров и расширению микротрещин на поверхности.
- Высокая стойкость:Коэффициент удлинения 155PH ниже (около 4- 6%), но потенциал разрыва все еще выше, чем у хрупких материалов, что приводит к большой пластической деформации и высоким энергопотреблением.
- Наклонность к ножу:При высоких температурах элементы семейства железа легко могут диффузироваться с высокоскоростной стали или обычным твердосплавом, что усиливает износ клеенного ножа.
- Чувствительность к остаточным напряжениям:Авиационные детали требуют высокой целостности поверхности, а неправильная резка может привести к остаточному напряжению растяжения и снижению срока службы усталости.
Выбор материала инструмента и стратегии соответствия покрытия
При высокой степени износа и окисленного износа при температуре 155PH выбор материала непосредственно определяет стоимость и эффективность обработки. Обычные твердосплавы (класса K или N) обладают высокой прочностью, но имеют недостаточную вязкость при высоких температурах и имеют тенденцию к обрушению. Поэтому мы рекомендуем использовать цельные твердосплавные инструменты с покрытием AlPVD TiN или TiAlN, которые при высоких температурах образуют плотный защитный слой Al´O, эффективно стойкий к окислению и снижающий коэффициент трения. При обработке сложных полостей инструмент CBN (эльборовый борозд) обладает отличной стабильностью размеров при высокоскоростном сухом резании, но при этом имеет высокую стоимость и обычно используется только для обработки тонких или узких мест. Кроме того, рекомендуется использовать отрицательный передний угол (от-6° до-8°) для повышения прочности кромки, а основной угол отклонения составляет 45° или 58° для оптимизации пространства стружки.

| Тип инструмента | Применяемые сцены | Преимущества | Ограничения. |
|---|---|---|---|
| Целостный твердосплав +TiAlN | Грубая, полуочищенная обработка | Экономичное соотношение цены и производительности, хорошая долговечность | Низкая тепловая стабильность при высоких скоростях |
| Микрозерновые ножи CBN | Точная обработка, высокая чистота | Стабильность размеров, стойкость к окислению. | Высокая стоимость, риск хрупкости |
| Твердые сплавы +AlCrN | Высокая твердость (HRC45+) | Высокая стойкость по сравнению с TiAlN | Необходимо контролировать воздействие остаточных напряжений на поверхности |
Оптимизация параметров резания и вариант охлаждения смазки
При обработке 155PH следует принципу грубой обработки «низкой скорости, большой глубины резания», принципу тонкой обработки «высокой скорости, малой глубины резания». Рекомендуемая скорость резания (Vc) составляет 80-120 м/мин, подача (fz) 0,08 - 0,12 мм/tooth, с использованием низкотемпературной режущей жидкости или системы MQL (микросмазки). На стадии тонкой обработки, для управления шероховатостью поверхности до Ra 0,4 - 0,8 мкм, Vc может быть увеличен до 150-200 м/мин, но необходимо обеспечить полное охлаждение для подавления износа радиуса головки. Следует отметить, что 155PH чувствителен к способу охлаждения, традиционное большое количество жидкости для резания может привести к неравномерному тепловому напряжению заготовки. Рекомендуется использовать сжатое внутреннее холодное бурение или MQL, чтобы удалить тепло и избежать микротрещины заготовки. Для деталей с удлиненными валами следует использовать опорную конструкцию для защиты от флаттера, который значительно снижает срок службы инструмента и ухудшает качество поверхности.
Рекомендации по настройке ключевых параметров
- Скорость вращения главного вала:По расчету диаметра ножа, убедиться, что Vc находится в рекомендуемом диапазоне, во избежание накопления тепла из-за низкого поворота и высокой глубины резания.
- Стылочные ножи (п):Для грубой обработки рекомендуется 4-6 мм, для тонкой обработки-0,3 - 0,5 мм.
- Сухой/мокрый:Авиационные материалы обычно требуют отсутствия остатков масла или особых требований к смазке, которые требуют четких спецификаций клиента.
Контроль целостности поверхности и управление остаточными напряжениями
В авиационной цепочке поставок детали требуют не только хорошего размера, но и отсутствия дефектов на поверхности и остаточных напряжений растяжения. 155PH после механической обработки может вызвать микроорганизационные изменения, если остаточное напряжение растяжения слишком велико, это может привести к коррозионному растрескиванию под напряжением (SCC). Мы контролируем запас тонкой обработки.(Рекомендуется 0,2 - 0,5 мм) и использовать инструменты с высокой степенью шероховатости для снижения уровня вершин поверхности. Для контроля остаточные напряжения измеряются методом рентгеновской дифракции (дифракции), чтобы убедиться, что оно находится в состоянии давления или близко к нулю. Кроме того, для проверки шероховатости поверхности необходимо использовать белый электроинтерферометр или контактный шероховатометр для установки параметров S, чтобы избежать ошибочного значения Ra. В случае обнаружения локальных напряжений на последующих этапах обычно требуется дополнительный низкотемпературный отпуск или лазерное ударное обогащение (LSP), но для этого необходимо совместно с заказчиком определить маршрут производства.

Обычные режимы отказов и варианты обхода работ
В случае нанесения повреждений на поверхности, например, из-за низкой скорости охлаждения или низкой скорости вращения, локальная температура превышает температуру отпуска материала и изменяет твердость. Для этого используется инфракрасная тепловизионная визуализация для контроля температуры в области резания или регулировка положения сопла MQL. Для обеспечения согласованности партии мы рекомендуем создать график SPC (контроль статистического процесса), который отслеживает значения Cpk для ключевых размеров и шероховатости поверхности и немедленно вмешивается в процесс корректировки, когда Cpk ниже 1,33. Такое профилактическое обслуживание обеспечивает надежность деталей авиационного класса больше, чем постфактум.
Основные положения по сохранению и контролю точности при серийном производстве
При серийном производстве деталей авиатехники небольшие различия между партиями могут привести к колебаниям в процессе обработки. Мы проводим входной контроль (IQC), проверяем значения твердости и химического состава в сертификате материалов. Для первого этапа проверки необходимо использовать трехкоординатную измерительную машину (CMM) для контроля размеров, а также для проверки допусков формы и положения. В процессе, через каждые 50-100 единиц проводится полный контроль или выборочный контроль ключевых размеров, с помощью оптического проектора или лазерного сканера проводится бесконтактное измерение, чтобы избежать царапин контактными иглами. Перед отгрузкой, кроме обычного контроля размеров, необходимо проводить контроль пенетрационным методом (PT) или магнитопорошковый контроль (MT) для выявления микротрещин. Для последующей обработки поверхности, как анодирование или гальванизация, следует предусмотреть соответствующий запас обработки, и сообщить о влиянии жидкого состава бака на пассивированную пленку поверхности 155PH.

Часто задаваемые вопросы и ответы
Что делать с черной поверхностью после обработки из нержавеющей стали 155PH?
Поверхность чернеет обычно из-за высокотемпературного окисления или остатков режущей жидкости. Рекомендуется проверить, не приводит ли низкая скорость резания к образованию стружки или недостаточный расход MQL. Регулируйте способ охлаждения и добавьте запас тонкой обработки, и, если это происходит, восстановите механическую полировку или лазерную очистку.
В какой части ножа быстрее всего изнашивается при обработке 155PH?
Обычно на дуге ножа и в зоне износа flank. Из-за высокой твердости материала и низкой теплопроводности, передовая теплоотвод может быть затруднена, что приводит к термическому разрыву. Рекомендуется использовать инструмент с малым радиусом дуги (R0,2-R0,3 мм) с углом резьбы для уменьшения силы резания.
Как оценить риск усталостной службы деталей с частотой 155PH?
Кроме допуска размеров, следует обратить внимание на состояние остаточного напряжения на поверхности. С помощью дифракторакторактового контроля на поверхности определить напряжение давления или пониженного растяжения. При наличии признаков расширения микротрещины следует провести металлографический анализ для проверки организационной целостности, при необходимости проводить магнитопорошковый контроль для устранения поверхностных трещин.
Можно ли сваривать 155PH с другими металлическими материалами?
155PH плохая сварка, может привести к появлению холодных трещин, необходимо подогреть и строго контролировать содержание водорода. Как правило, для авиационных деталей применяется механическое соединение или диффузионная сварка. При необходимости рекомендуется использовать материал для заполнения на основе никеля, а после сварки выполнить регенерацию для устранения напряжения.
Как контролировать смещение размера 155PH в серийном производстве?
Из-за некомпенсируемого износа инструмента или колебаний твердости материала, выполняйте строгий контроль срока службы инструмента и онлайн-компенсационные процедуры. Кроме того, поставщики материалов обеспечивают стабильную партию твердости, а также проводят измерение толщины или твердости заготовки перед обработкой, чтобы подстраивать параметры резания на основе измеренной твердости.
Заключение и предложения о сотрудничестве
Компания ShowyMetal имеет 72 устройства с ЧПУ и полный контроль, которые позволяют эффективно справляться с риском неисправности. Компания ShowyMetal имеет 72 устройства с ЧПУ и полный контроль, которые позволяют эффективно справляться с этими сложными материалами. Если у вас есть требования к обработке деталей с частотой 155PH или других специальных сплавов, мы предоставим вам чертежи, чтобы связаться с нашей командой инженеров. Мы предоставим вам бесплатную аналитику DFM и консультации по процессу, которые помогут вам оптимизировать дизайн, обеспечить согласованность и надежность серийного производства. Отправьте проектную документацию прямо сейчас, чтобы начать процесс быстрого предложения.



