





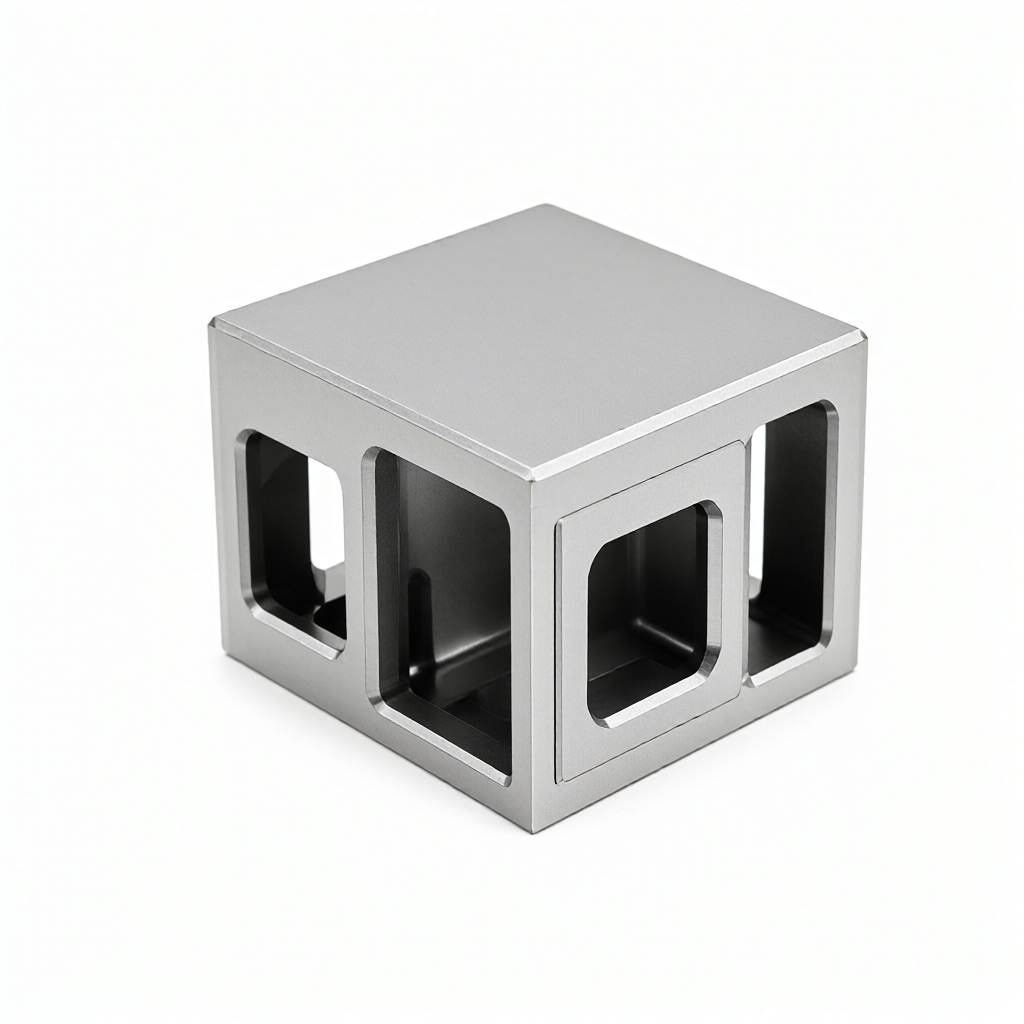
Для сложных кронштейнов, используемых при обработке деталей с ЧПУ, прецизионное производство должно осуществляться в сочетании со свойствами термической обработки материалов и процессом многоосного соединения. В этом руководстве рассматриваются законы распределения остаточных напряжений для держателей из алюминиевых и титановых сплавов после фрезерования и 5-осевой фрезерования, а также конкретные кривые печи, параметры затяжки и стратегии компенсации размеров, гарантирующие стабильность допуска конечного изделия в пределах ±0,01 мм и соблюдение стандарта доставки поверхности Ra0,4 мкм.
Источники остаточных напряжений и механизмы деформации сложных кронштейнов
В авианосной стойке обычно используется сплав 7075-T6 или Ti-6Al-4V, при грубой обработке удалить закаленный слой поверхности и напряжение литья/ковки внутри детали может привести к перераспределению напряжения. Без эффективной обработки, после тонкой обработки заготовки происходит медленный отбой ползучести со временем, что приводит к ухудшению размеров ключевых установочных отверстий и монтажных поверхностей.
- Напряжение резки: Высокая скорость фрезерования создает зону пластичной деформации, поверхность после разгрузки растянута, внутреннее давление приводит к короблению края.
- Тепловое напряжение- локальная разность температур, вызванная теплотой резания, которая создает градиентное распределение остаточных тепловых напряжений после охлаждения заготовки.
- Организационное напряжениеМикрофазовый переход сплава неравномерный, после длительного размещения происходит дрейф размеров из-за медленной корректировки деформации решетки.
Инженерный опыт показывает, что сложные тонкостенные опоры наиболее сильно изменяются в течение 24-48 часов после тонкого фрезерования, после чего постепенно стабилизируются. Таким образом, вставка процесса снятия напряжения перед тонкой обработкой является ключом к обеспечению последовательности партии.
Нормы технологических параметров оттока напряжения
Деактивация не является интенсивным растворением, ее ядром является ослабление напряжения при высокой температуре. Для опоры из алюминиевого сплава 7055-T6 рекомендуется температура истечения 410℃-425℃, время изоляции рассчитывается в зависимости от толщины стенки, обычно 2-4 часа на каждые 10 мм толщины стенки.
Внимание: слишком высокая температура регресса может привести к снижению прочности материала (снижение твердости на 2-3HBS), что влияет на конечные механические свойства; недостаточное время изоляции приводит к снижению коэффициента устранения напряжения менее 80%, что не может эффективно сдерживать отскок.
Для титановых сплавов Ti-6Al-4V температура отжига от напряжения обычно составляет 520℃-540℃, проводится в вакууме или в защитной атмосфере, предотвращая окисление поверхности. Длительное время изоляции требует покрытия максимальной толщины сечения, чтобы обеспечить заданную температуру сердечника.
Сравнение технологий до и после детяжения
Влияние различных вариантов денапряжения на конечную точность и переходный период значительно различается, в следующей таблице сравниваются три основных варианта: естественная, принудительная и вибрационная денапряжение.
| Варианты снятия напряжения | Применимый материал | Цикл/энергопотребление | Коэффициент устранения напряжения | Устойчивость размеров | Применяемые сцены |
|---|---|---|---|---|---|
| Естественный срок давности | Алюминиевые сплавы | 7-30Боже, | 60- 70 процентов | Средний уровень | Неключевые конструкции, срок подачи |
| Принудительное время снятия напряжения | Алюминиевые/титановые | 8-12часов. | 85- 95 процентов | Высокий | Ключевые авиационные опоры, требования к высокой точности |
| Вибрация детяжения | Сталь/Нержавеющая сталь | 1-2часов. | 40- 60% | Средний и средний | Большие сварочные опоры для уменьшения напряжения |
При серийном производстве, принудительная регенерация напряжения увеличивает энергопотребление термической обработки, но значительно сокращает время цикла и обеспечивает коэффициент снятия напряжения более 85%, что является предпочтительным вариантом для высокоточных авиационных кронштейнов с толщиной стенки более 50 мм, рекомендуется совмещать естественную речность с тонкой обработкой, чтобы избежать риска груризации зерна, связанного с обязательной речностью.
Стратегия антидеформационных зажимов при комбинированной обработке на пятиосевой фрезеровке
Сложная опора имеет многоплановые и фасонные характеристики, деформация зажима является еще одним источником искажений обработки. При использовании 5-осевого обрабатывающего центра следует соблюдать принцип «один зажим, многократное позиционирование», преимущественное применение вакуумной адсорбции, герметичного зажима или крепления мягких лагтей, чтобы уменьшить влияние усилий резания на конец стрелы.
- Гибкие лапы самозатягиваниеПрижать тонкостенные детали с помощью упругих деформаций материала во избежание концентрации локальных напряжений.
- Опора выталкивающего стержня: При обработке глубокой полости отжимайте нож с помощью гидравлического стержня, поддерживающего его снизу.
- Оптимизация путей:: Используйте стратегию пластового фрезерования для уменьшения радиальной силы резания и предотвращения ухудшения волнительной поверхности при треморе тонкостенного толка.
Среди 72 станков с ЧПУ ShowyMetal, композитный центр фрезерования идеально подходит для обработки подставок с поворотными и плоскими элементами, что позволяет выполнять многоканальные операции по станку, фрезерованию и бурению с помощью одного зажима, что позволяет уменьшить количество ошибок повторного позиционирования.
Размер компенсации с онлайн-проверки замкнутый цикл
Несмотря на снижение напряжения, обработка создает новые напряжения резания. Необходимо создать модель компенсации размеров: фактические деформации измеряются после обработки первой детали, рассчитывается коэффициент компенсации, который применяется к последующей партии.

- Первый полноразмерный контроль: с помощью трехкоординатной измерительной машины (CMM) для сбора ключевых характерных точек.
- Сравнение данных: сравнение измеренного значения с номинальными значениями САПР, создание вектора отклонения.
- CAM последующая обработка: компенсация превышения отклонения на траектории инструмента, мелкая перерезка.
- Контроль партии: каждые 50 единиц производства проводится выборочно, если значение Cpk ниже 1,33, немедленно регулировать размер компенсации.
Это управление замкнутым циклом обеспечивает стабильность в серийном производстве с точностью ±0,01 мм, сочетается со 100% полным измерением до отгрузки, эффективно блокирует поток нежелательных продуктов.
Обработка поверхности и контроль качества внешнего вида
Авиационная опора требует высокой целостности поверхности. После снятия напряжения поверхность подвержена воздействию окалистой кожи или засоления, и ее необходимо тщательно промыть. Толщина последующего анодирования (как в соответствии со стандартом QAQ-300) должна быть ограничена 10-25 мкм с резервированием инкрементного слоя.

- Пескоструйная обработка и растяжка: Унифицировать текстуру внешнего вида, устранить резьбы станционной обработки, улучшить визуальное единство.
- блик полироватьДля герметичной или совмещенной поверхности, после тонкого фрезерования следует провести зеркальную полировку до Ra0,4мкм, чтобы избежать начала концентрации напряжения.
- ПроверкаПроверить шероховатость поверхности, интерферометр белого света обнаруживает микроцарапины для обеспечения отсутствия царапин и дефектов.
Качество внешнего вида зависит не только от красоты, но и от чувствительности к коррозии под напряжением. Высокое качество поверхности уменьшает микроскопические дефекты и увеличивает срок службы усталости в аэрокосмической среде.
Часто задаваемые вопросы
Нужно ли проводить детяжку до обработки алюминиевых конструкций?
Для сложных кронштейнов, имеющих толщину стенки более 20 мм или допускающих допуск более ±0,02 мм, настоятельно рекомендуется применять принудительную речь снятия напряжения для устранения остаточных напряжений грубой обработки и обеспечения долгосрочной стабильности размеров после тонкой обработки.
Какие последствия может иметь высокая температура при снижении напряжения?
Высокая температура может привести к чрезмерной износостойкости алюминиевых сплавов и снижению прочности; титановые сплавы могут вызвать фазовые переходы и снизить усталостные свойства. Необходимо строго соблюдать правила термообработки, соответствующие марки материала, а также следить за равномерностью печи печи.
Как определить, является ли срок давности достаточно?
Распределение поверхностного напряжения может быть измерено с помощью прибора остаточного напряжения, который считается достаточным, если значение напряжения меньше 50 МПа и равномерно распределено по точкам измерения, или непосредственно путем испытания на устойчивость размеров после тонкой обработки (например, 72-часовое повторное измерение).
Может ли обработка 5 осей полностью предотвратить деформацию опоры?
5-осевая обработка значительно снижает деформацию зажима за счет оптимизации положения инструмента и уменьшения количества зажимов, но не полностью устраняет внутренние силы резания. Для обеспечения высокоточного управления требуется сочетание стратегии снижения напряжения и компенсации размеров.
Каким образом серийное производство обеспечивает согласованность внешнего вида?
Установить стандартные параметры обработки поверхности (плотность тока, температура, время) и провести полный осмотр перед отгрузкой, с помощью тонкофрезерованных инструментов высокого качества и регулярной шлифования, чтобы обеспечить отсутствие царапины и хроматографии в партии.
Выводы и рекомендации в отношении действий
В случае, если ваш проект касается точной обработки станков с ЧПУ, вы можете получить чертежи или 3D-модели, а также рекомендации по оптимизации процесса, которые помогут вам эффективно работать над проектом. Если ваш проект связан с точной обработкой станков с ЧПУ, вы можете предоставить вам чертежи и 3D-модели.



