





Основные причины погрешности положения отверстия штифта при обработке деталей с CNC
Степень расположения опор штифта при изготовлении авиационных конструкций Positional Tolerance-ключевой показатель, определяющий интерференцию сборки, равномерность распределения напряжения и усталостный срок службы. Типичные авиационные алюминиевые сплавы Например, 7075-T6, 2024-T3) или детали из высокотемпературного сплава часто требуют размещения нескольких сквозных отверстий или глухих отверстий на сложной поверхности, допуск положения обычно регулируется от Ø0,1 мм до Ø0,25 мм или даже более. Если в процессе обработки возникает кумулятивная ошибка, то это может привести к принудительному наживанию вала штифта во время сборки, что приводит к концентрации локальных напряжений и сокращению усталостной службы детали при нагрузке высокой перепада высокого давления. Понимание источника ошибок является первым шагом к разработке стратегии контроля.
5-осный сцепление с деформацией зажима: основной физический механизм сверхнеблагоприятного положения
В отличие от традиционной трехосевой обработки, авиационные детали должны быть выполнены в многостороннем режиме с помощью пятиосевого соединения. Ошибки возникают в основном из трех звеньев:Геометрическая погрешность станка(например, погрешность колебания оси B/C, тепловая деформация главной оси),Деформация зажима изделия(упругая деформация тонкостенных деталей от усилий резания) иПогрешности преобразования базы(Многократное зажим приводит к смещению начала системы координат). Например, при обработке ряда отверстий размером Φ10 с шагом 20 мм на тонкостенном каркасе алюминиевого сплава 7075, при неравномерном усилии зажима, высвобождение напряжения в детали приводит к образованию коробления микрон, что напрямую приводит к превышению относительного положения отверстий. Кроме того, нелинейная погрешность оси качания пятиосевого станка, если она не проходит регулярную калибровку клюшки или лазерного интерферометра, также увеличивает отклонение позиционирования во время вращения пространства.
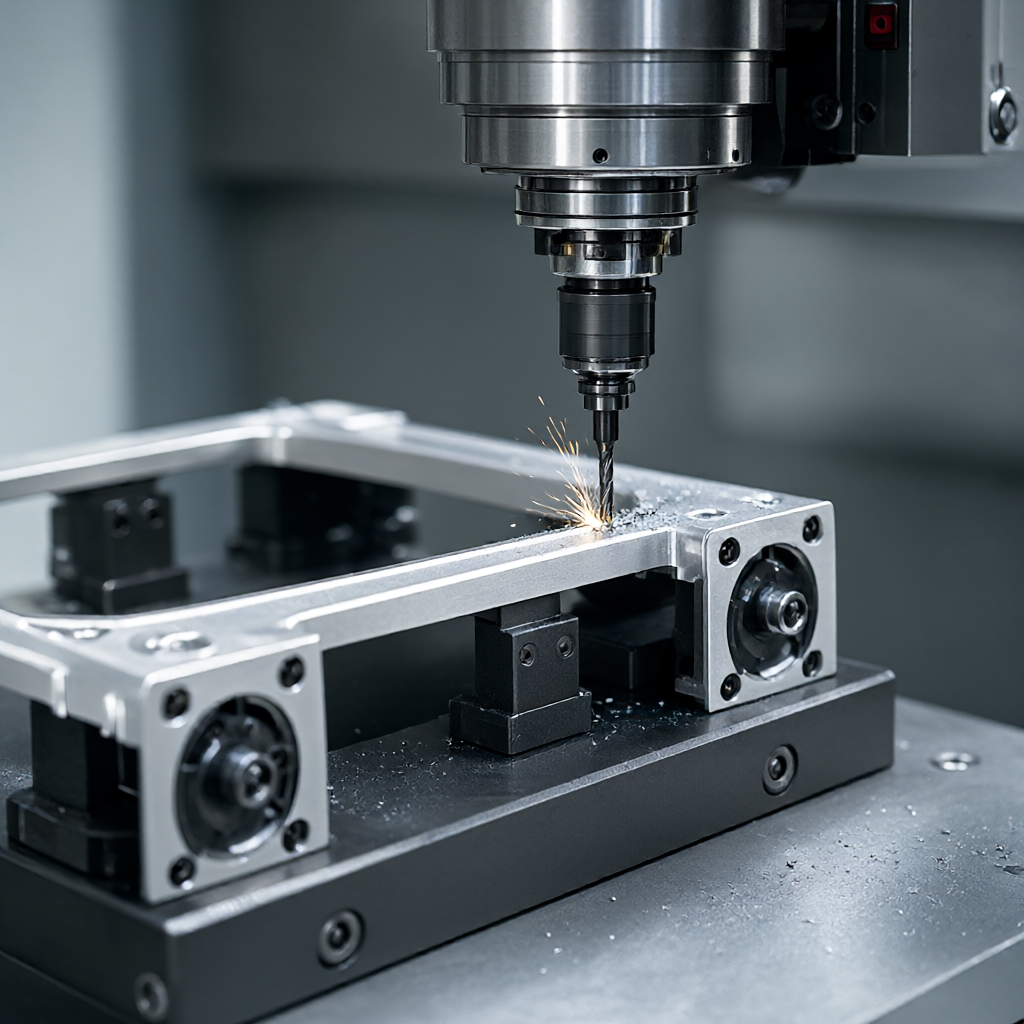
Влияние конструкции крепления высокой жесткости и технологии предварительного растяжения на точность
Для тонкостенных авиационных конструкций традиционные турбулентные тиски или вакуумная адсорбция часто являются недостаточно жесткими. В инженерной практике часто используютсяИндивидуальные эластичные приспособления для алюминиевых сплавовилиБыстрая смена системы позиционирования, вместе с гидравлическим приводом, удерживая усилие зажима в пределах равномерного распределения. Более продвинутый вариант состоит в том, чтобы ввестиТехнология предварительного растяжения: Перед обработкой к детали прикладывают усилие предварительного растяжения, чтобы компенсировать деформацию высвобождения напряжения в процессе обработки. Например, при фрезеровании ребер ребра определенного типа крыла, прикладывают равномерное растяжение 0,5 - 1,0 МПа, после выравнивания напряжения, чтобы значительно уменьшить деформацию. Этот метод увеличивает скорость работы, но повышает стабильность положения на 30 - 50%.
Сравнение нескольких вариантов: анализ преимуществ и недостатков традиционной трех-и пятиосной связи и лазерной поддержки позиционирования
Возможности управления положением штифтовых отверстий значительно различаются в зависимости от вариантов обработки. В следующей таблице сравниваются три основных варианта в серийном производстве авиационных деталей:
| Тип программы | Типовое оборудование/технология | Применимые элементы детали | Способность управления положением | Основные ограничения |
|---|---|---|---|---|
| Традиционная трехосная разворот | Трехосевой высокоскоростной фрезерный станок + заказ | Относительно простая конструкция с односторонним отверстием | Зависит от ручного поворота базы, суммарная погрешность большая (±0,05 - 0,1 мм) | Большое количество зажимов, высокий риск деформации и низкая эффективность |
| Одноразовый зажим по пяти осям | 5-осевой центр обработки + нулевая локация | Сложные поверхности, многогранные отверстия, тонкостенные детали | Одноразовым зажимом выполняется вся система отверстий с хорошей согласованностью базы (±0,02 - 0,05мм) | Требования к геометрической точности станка, сложность программирования |
| Пять осей + лазерная интерференция/визуальная помощь | 5-осевой станок + онлайн-система визуального позиционирования | Образец сверхточных авиационных элементов и первой детали | Компенсация тепловой деформации и погрешности зажима в реальном времени (±0,01 - 0,02 мм) | Высокая стоимость оборудования, высокая стоимость технического обслуживания, необходимо оценить его пригодность для производства. |
Для массового производства пятиосевая привязка к нулевой точке является точкой равновесия между соотношением цены и производительности и точностью, а онлайн-визуальная поддержка лучше подходит для высокоценной, мелкомасштабной проверки прототипов или сценариев предельной точности.
Оптимизация траектории инструмента и тепловая компенсация: гарантия точности на уровне программного обеспечения
Программное обеспечение с ЧПУ (например, UG NX, PowerMill)Политика траекторий многоосных инструментовПрямое влияние на положение. Предстоит отдавать приоритетМетод закладки осиили4-осевой фиксированный метод оси BДля уменьшения погрешности динамического позиционирования необходимо избегать резких движений валов при обработке критических отверстий. В то же время необходимо включить устройство станкаМодель теплового возмещенияВ авиационном цехе обычно поддерживается постоянная температура и влажность (20±1℃), но при непрерывном резании шпинделя станка происходит тепловое удлинение. Тепловая погрешность может быть ограничена на микроуровне с помощью теплового процесса, например, ускорения шпинделя до 15 минут в холостом режиме 3000-5000 об/мин, а также с помощью счетчика компенсации тепловой деформации в программном обеспечении. Кроме того, для обработки отверстий следует применять тепловые отклонения.Разбивать грубую последовательностьСтратегия: при грубом фрезеровании оставить запас 0,1 - 0,2 мм, при тонком фрезеровании заменить новое долото, использовать небольшую подачу (0,05 - 0,1 мм/rev) и высокую скорость вращения (в зависимости от материала), чтобы обеспечить гладкость и стабильность размеров стенки отверстия.
Методы контроля и критерии приемки: как измерить погрешность положения
Контроль положения не может полагаться только на штангенциркуль, необходимо применятьТрехкоординатная измерительная машина (CMM)ИлиСистема оптического измерения координат. Для критериев приемки необходимо уточнить критерий (Datum): обычно используется основная монтажная поверхность детали в качестве базы А, ось центрального отверстия в качестве базы B/C. При контроле, следует измерить пространственные координаты оси каждого отверстия штифта, рассчитать разность диаметра стрелы между теоретическим и фактическим положением, сравнить максимальное значение с полосой допуска. Например, если в чертеже требуется положение Ø0.15, длина вектора отклонения любого отверстия не должна превышать 0.15 мм. При этом, следует совместитьТребования/требованияПроверить предельные размеры отверстий, чтобы избежать завуалированного износа инструмента. Для крупногабаритных деталей рекомендуется проводить полный контроль по AQL 1.0, а также сохранять полный отчет CMM и график трендов SPC в качестве ключевых доказательств для аудита клиентов авиакомпании.

Для запроса: предложения по быстрой оценке чертежей и размеров партии
Если вы ищете поставщика для обработки осей, то вы можете оценить точность оборудования, термоустойчивость и способность контроля замкнутого цикла. ShowyMetal имеет 72 станка с ЧПУ, которые охватывают 3/4/5 осевых обрабатывающих центров и композитных центров для фрезерования, которые обеспечивают прецизионную обработку алюминия, стали, нержавеющей стали и высокотемпературных сплавов. Наши заказы поставляются в течение 15 - 25 дней с точностью до ±0,01 мм и отделкой поверхности Ra0,4 мкм. Мы предлагаем вам полный набор услуг: от рекомендаций DFM, проектирования креплений, пятиосевого программирования до контроля размера CMM. Мы предлагаем вам 3D-чертежи и 2D-чертежи, которые будут соответствовать требованиям к допуску к толщине стенки, марке материала и расположению.
В процессе обработки деталей с ЧПУ положение отверстия вала штифта очень плохое, какие звенья следует проверить в первую очередь?
Следует в первую очередь проверить данные калибровки оси качания станка, деформации зажима заготовки и компенсации теплового удлинения инструмента. Рекомендуется провести повторное измерение базы заготовки с помощью CMM для исключения накопления допуска входного потока, затем проанализировать правильность термомеханических записей и траектории инструмента в процессе обработки.
5 Может ли комбинированная обработка вала полностью устранить суммарную погрешность положения системы отверстий вала штифта?
Не может быть полностью устранена, но может быть значительно уменьшена погрешность перехода базы из-за многократного зажима. Основное преимущество 5 осей заключается в том, что "один зажим, многоплановая обработка", что позволяет сохранить единство базы. Для управления погрешностью в микроне требуется высокоточная система позиционирования нулевой точки и тепловая компенсация.
Как можно обеспечить расположение деталей из тонкостенного алюминиевого сплава, не жертвуя рабочим временем?
Можно применить стратегию «предварительной растяжки + малой глубины резания». В стадии зажима прикладывают равномерное усилие предварительного растяжения для компенсации остаточного напряжения, при тонкой обработке уменьшить глубину резания на нож до 0,05 - 0,1мм, и после тонкого фрезерования установить 24 часа и проверить, чтобы напряжение полностью высвободилось. Технологический контролер ShowyMetal включает звено статического повторного измерения, что позволяет эффективно контролировать деформации.
Как обеспечить согласованность положения сотен осей штифтов при серийном производстве?
Главное-управление процессом. Для выполнения стандартизованного теплового процесса необходимо использовать одну партию, калиброванные инструменты, а также контролировать измеренные значения ключевых отверстий с помощью SPC (контроль статистического процесса). Если данные CMM будут перемещены, немедленно остановить станок для проверки точности геометрии или износа зажимов, чтобы избежать массового списания.
Какие специальные материалы и обработка поверхностей широко используются в авиации ShowyMetal?
Поддерживает алюминиевые сплавы 7075/2024/6061, нержавеющую сталь 316L, закаленная сталь 17 - 4PH и Inconel. Обработка поверхности включает анодирование, пескоструйную обработку, химическую никелированную и т. д. В сочетании с последующей термической обработкой или неразрушающим контролем детали обеспечивают соответствие требованиям авиационной сборки.



