





Технические характеристики и производственные мощности
Мы предлагаем следующие индивидуальные спецификации и техническую поддержку для обеспечения соответствия деталей требованиям к тепловому проектированию и сборке:
- Марки материалаАлюминиевые сплавы 6061 (хорошая прочность, подходит для несущих элементов конструкции), 6063 (проводящая равномерная теплопроводность, подходит для чистых теплоотводов), 7075 (высокая прочность, подходит для тяжелых держателей); инженерные пластмассы выбирают ПВХ или ABS для изоляции изоляции.
- Диапазон размеровМинимальный размер обработки 1mm×1mm×1mmm, макс. ход обработки 400mm×300mm×200mm; номинальное значение толщины плавника радиатора 0.8mm-2.0mm, можно регулировать по результатам теплового моделирования.
- Допуски точностиДопуск поверхности ключевой посадки ±0,01мм, допуск формы и расположения ≤0,02мм; контроль соответствия площади теплоотдачи в пределах ±1%, обеспечение равномерного теплового сопротивления между партиями.
- Обработка поверхности:: натуральный анод (толщина 8 - 15 мкм), черный/серебристый анод, пескоструйная матовая, текстура проволоки; опциональная микродугоокисление для усиления изоляции и коррозионной стойкости.
- Конструктивные элементыПоддерживаются многонаправленные плавники, прорезьбы среднего отверстия, внутренние/наружные зубы резьбы (общие для M2-M6), отверстия для фиксации штифта, конструкции затяжки; минимальная толщина стенки составляет 0,5 мм (требуется ребра жесткости).
Применяемые отрасли и типичные виды применения
Этот тип теплоотвода из алюминиевого сплава широко используется в следующих сценариях освещения со светодиодной подсветкой, что позволяет устранить узкие места тепловыделения при высокой плотности мощности:
Коммерческое освещение и уличные фонари.
В головке уличного фонаря встроена интегрированная радиационная база, плавник излучает тепло наружу; на задней панели светильника установлен радиатор из алюминиевого сплава для конвективного охлаждения воздуха. Обычно применяется для светодиодных шариковых ламп, ламп на панели и световой лампы 5W-100 W.
Автомобильные и мотоциклы освещения
Подставка для теплоотвода для светодиодных модулей в сборе фар, выдерживает вибрацию и перепады температур. Мы предлагаем фрезерование с ЧПУ для обеспечения точности резьбы и баланса движения. Обычно применяется для фар, задних фонарей и дневных ламп.
Потребительская электроника и промышленное видение
Корпус объектива проектора, теплоотвод вспышки камеры, алюминиевые детали дополнительного света машинного зрения; высокие требования к плоскостности и чистоте, мы используем 5-осевой обрабатывающий центр для изготовления однократного зажима, чтобы избежать повторения ошибок позиционирования.
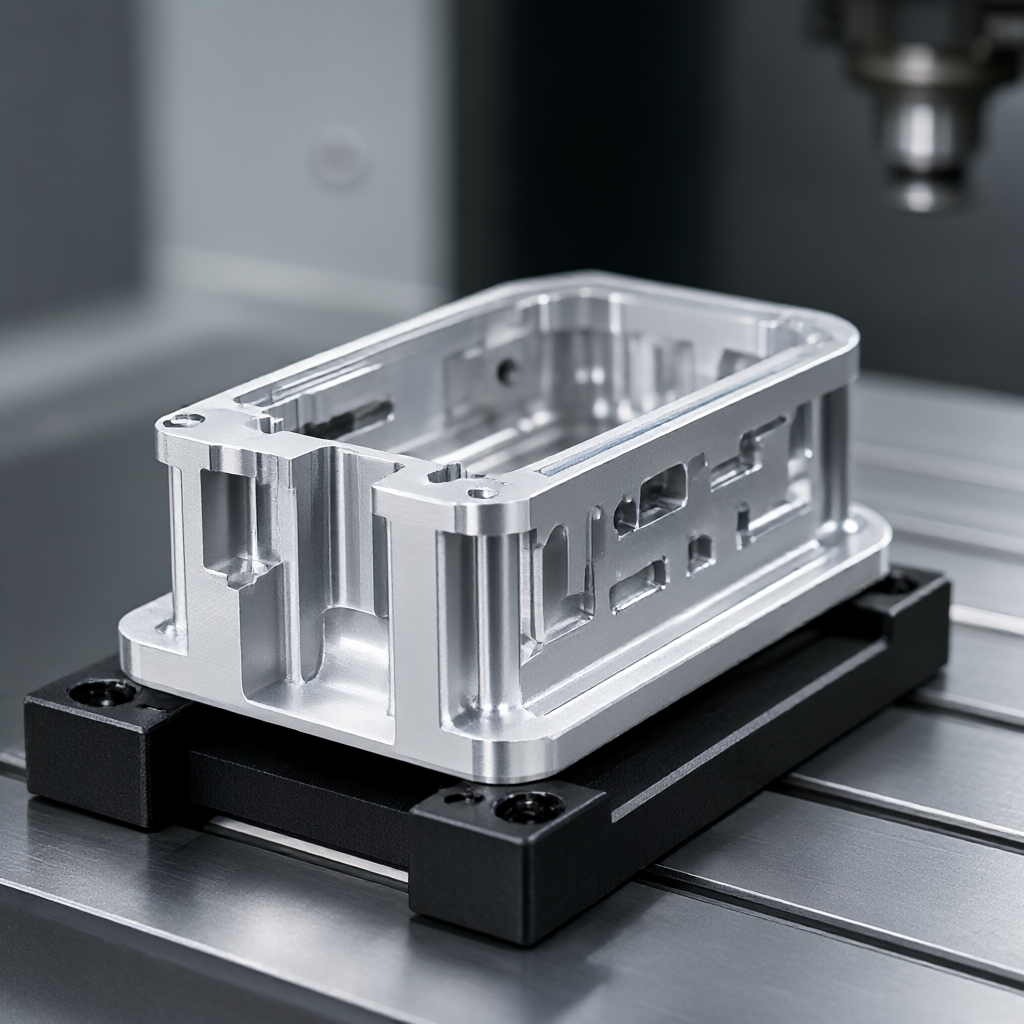
Качество внешнего вида и соответствие пакету
Светодиодные светильники часто представлены в качестве конечного продукта, внешний вид тепловыделяющего алюминиевого компонента напрямую определяет текстуру машины. Наши дифференцированные преимущества заключаются в следующем:
- Высокая чистотаШероховатость ключевой видимой поверхности Ra0,4 мкм, равномерный блеск после анодирования, отсутствие апельсиновой корки и отсутствие хроматографии.
- Бесдефектный контроль: Оптимизация пути фрезерования во избежание защерок, независимая проверка процесса полировки дезаусенцев, отсутствие царапин и остатков масла на поверхности.
- Консистенция пакета: После первой детали блокируется компенсация инструмента и процедура, коэффициент теплового сопротивления каждой партии и толщина поверхности окисленной пленки, CPK ≥1.33, чтобы обеспечить, что тысяча деталей выглядит как 1.
- Неправильное управление:: межпартийная цветовая хроника анодированного анода? E ≤1.0, для конкретного номера цвета заказчика предоставляется услуга сравнения карт цвета.
Технология и оборудование
Для удовлетворения характеристик светодиодных теплоотводов «тонкостенные тонкостенные стенки, сложные многоосевые совмещения и высокие требования к поверхности», мы установили группу оборудования с ЧПУ из 72 единиц:
- Высокоскоростной фрезерование: Подходит для плоских радиаторов, простых плавников, высокая эффективность и рентабельность.
- 4-осевой фрезеровка- для корпуса светильника с боковой резьбой или фасонными отверстиями, однократным зажимом, выполненным по четырем направлениям.
- 5-осевой обрабатывающий центр:: Обработка сложных поверхностей радиаторов, многоугловых плавников, уменьшение количества зажимов и повышение точности положения.
- Поворочивание и обрыв.: Для теплоотводов типа вала, конструкций с внутренними отверстиями, фрезерование композитных для вращения и обработки оси.
- Линии обратной обработки:: независимый анодированный желоба, ультразвуковая очистка, вакуумная сушка во избежание перекрестного загрязнения, приводящего к плохому внешнему виду.
Производительность, сроки сдачи и контроль качества
| Проекты | Образец/подпартия | Массовое производство |
|---|---|---|
| Минимальный заказ | 1 шт.(форма/приспособление) | От 100 человек |
| Типичный срок | 5-7День (включая проверку DFM) | 15-25Количество дней (в зависимости от количества и объема) |
| Методы контроля | Три координаты (CMM), прибор шероховатости, испытание солевого тумана | Полноразмерный контроль, тепловое сопротивление, внешний вид AQL 1.0/0.65 |
| Отгрузочная документация | Первый отчет, доказательство материалов | Отчет о полной проверке, запись толщины оксидной пленки, отчет SGS (если требуется) |
Покрытие процесса качества: спектроскопический анализ входного материала: подтверждение марки алюминия → подтверждение ключевых размеров первой детали → каждые 4 часа толщина и заусенцы плателя контроллера → 100% полный контроль внешнего вида перед отгрузкой, обеспечение отсутствия оксидных пятен и невскрытых днищ.
Настройка процессов и FAQ
Индивидуальный процесс
- Запрос чертежейОтправка 3D-модели (STEP/IGES) или 2D-чертежа с указанием материалов, допусков и требований к обработке поверхности.
- DFM РекомендацииИнженеры оценивают эффективность охлаждения и производительность, рекомендуют угол пласта, распределение толщины стенки, оптимизацию затрат.
- Подтверждение отбора пробДоставка образцов в течение 5 - 7 дней, с отчетом о проверке и измеримыми данными теплового моделирования (необязательно).
- Доставка продукции:: Блокировать технологические параметры, 15 - 25 дней завершить серийное производство, упаковка защищена от царапин.
FAQ:
Q1: Сколько может быть допуск алюминиевых деталей с светодиодной подсветкой?
A: Допуск для критически важной поверхности посадки (например, проема для цилиндра, резьбы) может составлять ±0,01мм, неключевой поверхности обычно ±0,05мм, чтобы обеспечить плавную сборку и стабильную площадь теплового контакта.
Q2: Какие варианты обработки поверхности влияют на тепловыделение?
A: Толщина анодированной пленки 8-15 мкм, тепловое сопротивление может быть проигнорировано; если требуется более высокая изоляция, выбрать микродуговое окисление. Вся обработка не влияет на коэффициент теплопроводности подложки, обычно лучше, чем стойкость голого алюминия.
Q3: Сколько времени длится отбор? Можно ли совмещать с аварийным проектом?
A: Обычная пробная проверка 5-7 дней. Если проект срочно, можно запустить приоритетный канал выпуска продукции, срочная доставка 3-5 дней, необходимо предоплаченные пресс-формы/КИМ
Q4: Сколько времени нужно для поставки? 1000 единиц?
A: Массовое производство в течение 15-25 дней. Более 1000 единиц могут быть поставлены по частям, 50% выпуска в течение первых 30 дней, затем еженедельно отгружаются, чтобы снизить давление на запасы.
Q5: Можно ли настроить теплоотборные плавники в соответствии с рисунком?
A: Да. При минимальной толщине стенки ≥0,5 мм и угловом отклонении не более 5 градусов можно использовать фрезерование по 3/5 осям. Рекомендуется использовать файл теплового моделирования (Flux/ANSYS), который позволяет оптимизировать компоновку плавников для повышения эффективности охлаждения.
Получить котировку
Отправьте чертеж или 3D-модель алюминиевого сплава со светодиодной подсветкой, и наша команда инженеров предоставит рекомендации и предложения по DFM в течение 24 часов. Поддерживаются цены по ступеням, чем больше партии, тем лучше. Действуйте сейчас, чтобы узлы проекта не задерживались.



