





Корпус промышленного роботизированного суставного редуктора является основной несущей частью прецизионной трансмиссии, напрямую определяет точность повторного позиционирования робота и стабильность его работы. ShowyMetal предлагает услуги фрезерования с ЧПУ из алюминиевого сплава или нержавеющей стали 7075. Это обеспечивает комплексное прецизионное формование полости планетарной шестерни внутри корпуса и наружных фланцев с помощью пятиосевой обработки и тонкой обработки поверхности. Это обеспечивает высокую жесткость, легкость и последовательность партии для производителей роботов.
Спецификации и возможности настройки
Для хорошего стремления к снижению веса и прочности роботизированных суставов, в качестве материала используется алюминиевый сплав класса 7075 авиационный класса, который сочетает в себе легкий вес и вибрационные свойства; для высокой нагрузки или особых антикоррозионных требований, можно выбрать нержавеющую сталь 316L или сталь 45 #. Размеры обработки обычно покрывают глубину от 50 мм до 500 мм, допуск строго контролируется, допуск линейного размера обычно составляет ±0,01 мм, шероховатость поверхности совмещения контролируется в пределах Ra0,4 мкм, что эффективно снижает погрешность передачи, возникающую в зазоре сцепления шестерни.
- Марки материалов:Алюминий сплав 7075-T65, нержавеющая сталь 304/316L, сталь 45 #, 42CrMo, поддерживает множество инженерных пластмасс.
- Размер обработки:Размеры огибающей поверхности 50-500 мм, поддерживает полностью настраиваемую фасовую структуру в соответствии с 3D-чертежами.
- Критерии допуска:Обычный допуск ±0,02мм, точность посадки может достигать ±0,01мм.
- Обработка поверхностей:анодированное окисление (10-20 мкм), твердое окисление, черное пескоструйной черничное, растяжение и микродуговое окисление, без царапин и примесей.
Применимые отрасли и типичные сценарии применения
В качестве основного инструмента для решения проблем, связанных с деформацией корпуса под воздействием сложных движущих сил. В результате пятиосевой обработки отверстий для внутренней шестерни и опорных поверхностей фланца с помощью одного зажима уменьшается суммарная погрешность, возникающая в результате многократного позиционирования, и повышается плавность работы редуктора. Высокое качество обработки внешнего вида также соответствует строгим требованиям высокоуровневой автоматизированной линии к визуальной красоте и консервации.
Конфигурация основного технологического и производственного оборудования
При использовании 72 станков с ЧПУ, производственная команда изготовляет решение для различных конструкций корпуса. Корпус редуктора имеет несколько межпространственных линий или угловых отверстий, должен быть соединен с 5-осевыми обрабатывающими центрами, боковые лезвия инструмента могут прикасаться к стенке сферической полости, чтобы избежать недоступных ошибок. Для конструкций, основанных на поворотном теле, применяется машинный аппарат с ЧПУ или фрезерный композитный станк для внутренней и внешней токарной точения, чтобы повысить соосность. Для контроля качества внешнего вида применяется специальный хомут, чтобы обратить обработанную внешнюю поверхность после обработки внутренних характеристик, строго контролировать путь резания и скорость вращения шпинделя, обеспечить равномерность поверхности корпуса после анодирования, отсутствие эффекта апельсиновой корки и сцегания.
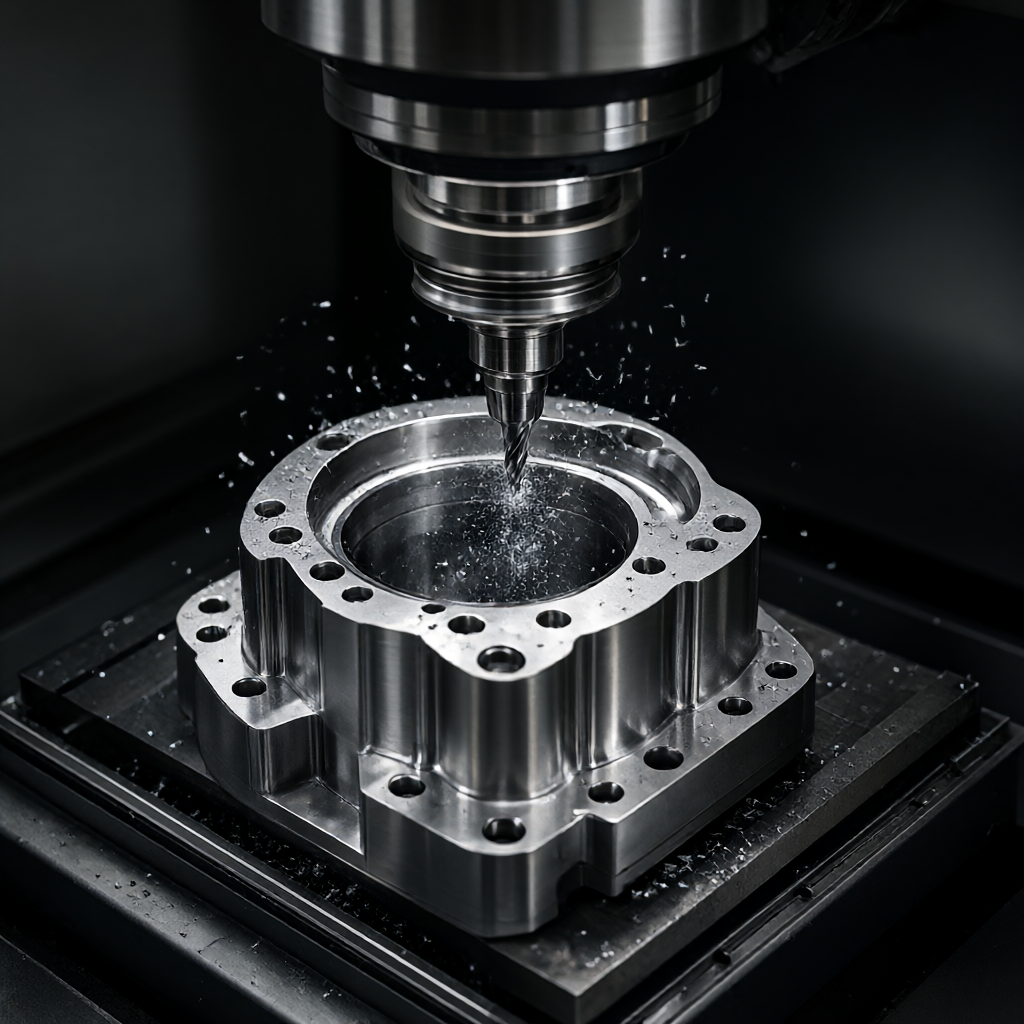
Сравнение вариантов: пятиосевая фрезеровка и фрезерование комбинированной обработки
| Сравнительные измерения | 5-осевая фрезеровка | Трезечная обработка |
|---|---|---|
| Применимые элементы детали | Содержит сложную полость с фасоном, отверстие с наклонной валом, структуру с неповоротной поверхностью | В основном цилиндрическая поверхность, требуется один зажим для выполнения внутренней, внутренней и концевой фрезерования |
| Контроль соосности | Зависимость фиксации зажима требует строгого проектирования эталонного преобразования | Фрезерование в одном месте, натурально обеспечивает высокую соосность отверстия вала и внешней окружности |
| Эффективность обработки | Частая смена ножей, подходит для сложных конструкций единичных или малых партий | Многопроцессорные операции на ноже, значительно сокращено время оборота |
| Контроль качества внешнего вида | Многогранная резьба, необходимо контролировать поверхностные следы | Непрерывное точение с большей чистотой поверхности Ra0,4 мкм |
Система контроля и сроки поставки партии
Качество-нижний предел производства. От складирования заготовки до отгрузки готовой продукции выполняется 5 уровней. Входной контроль проверяется с помощью спектрометра состав материала и металлографические исследования; на этапе утверждения первого элемента инженер и инспектор совместно проверяют отчет о трех координатах; технологический измеритель отбирает глубину и размер отверстия ключевого вала по соотношению; перед отгрузкой выполняется полный контроль размеров, основное внимание следует проверить качество поверхности с помощью оптического проектора и прибора шероховатости. Период поставки серийного производства обычно контролируется в течение 15-25 дней, цикл отбора проб короткий, быстро реагирует на изменения в проекте команды исследований и разработок, система выпуска продукции гибко настраивается для соответствия узлам многочастотного проекта клиента.
Вопросы и ответы (FAQ)
Каков допуск точной посадки корпуса редуктора?
С помощью 5-осевого обрабатывающего центра с высокоточным зажимом, допуск размеров поверхности посадки обычно контролируется в пределах ±0,01 мм, цилиндрическая и соосность могут быть настроены в соответствии с конкретными требованиями чертежа.
Как убедиться в отсутствии следов после обработки внутренней полости корпуса?
С помощью стратегии плавного фрезерования и многопрофильного лезвия вы можете улучшить качество поверхности при условии обеспечения жесткости, а после завершения обработки выполните ремонт сложных угловых углов.
Сколько обычно занимает цикл отбора?
Периодичность отбора проб обычной конструкции короткий, обычно 3-5 рабочих дней можно выполнить технологический анализ и запланировать обработку, в течение 48 часов предоставить отчет оценки 3D-модели DFM.
Сколько дней займет время для массового производства?
Исходя из имеющихся мощностей 72 оборудования, срок поставки крупных партий обычно выполняется в течение 15-25 дней, в зависимости от сложности конструкции и технологических требований к обработке поверхности.
Можно ли обеспечить анодированное черневание корпуса из алюминиевого сплава 7075?
Поддерживает черный цвет, военный зеленый цвет и другие обычные анодирующие цвета, контроль толщины мембраны 10-20 мкм, может удовлетворить требованиям к стойкости к коррозии и визуальному единству, а также может предоставить карты цвета для проверки.
Получите индивидуальные программы
Если вы работаете над корпусом суставного редуктора нового поколения или сталкиваетесь с проблемами, связанными с качеством производства, отправьте чертеж или 3D-модель нашей команды. Мы предлагаем рекомендации DFM, которые включают лучшие марки материала, определение маршрута, оптимизацию инструмента и обеспечение качества, чтобы сократить время испытаний.



