





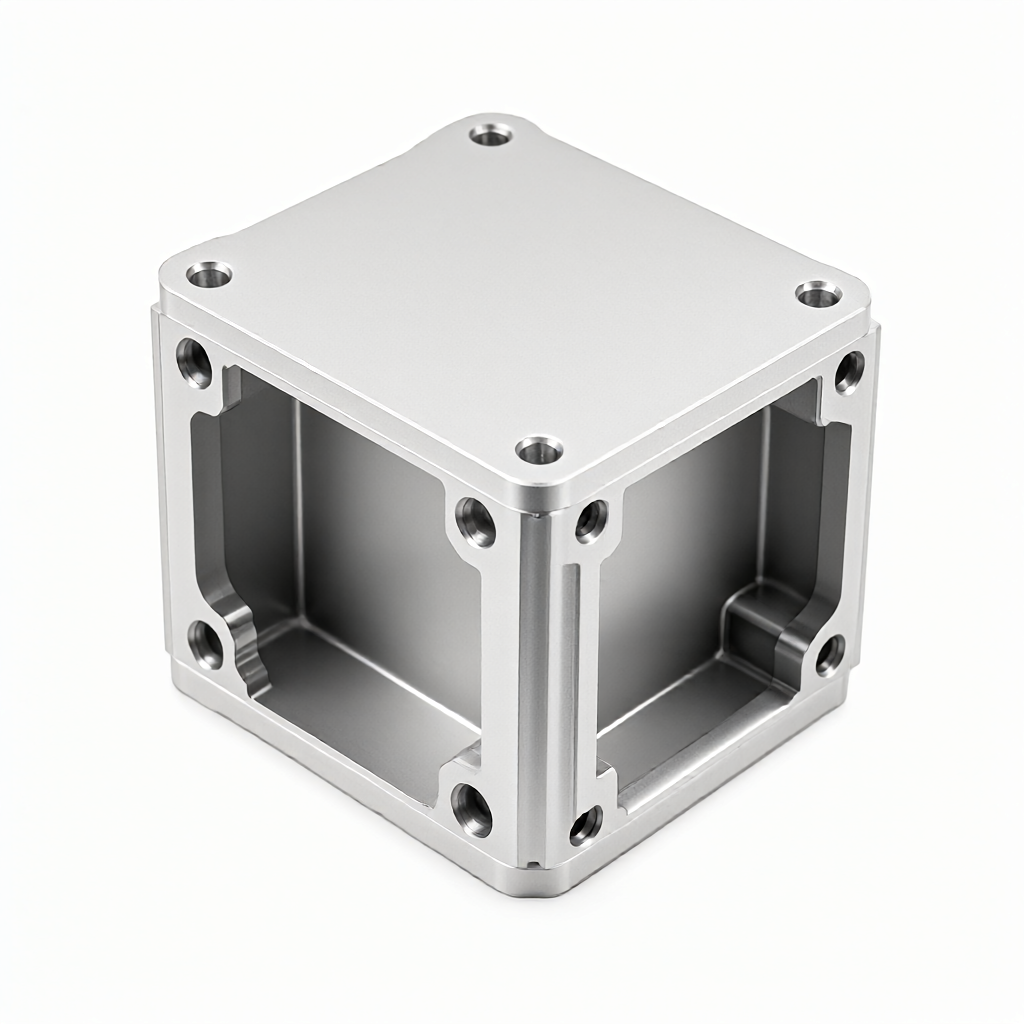
Требования к плотности мощности и эффективности теплоотдачи от двигателя с новым энергоприводом увеличиваются с каждым годом, а на основе фрезерования с ЧПУ алюминиевого сплава корпуса двигателя новой энергии напрямую определяют изоляционный зазор двигателя, герметичность охлаждающего питателя и жесткость конструкции. ShowyMetal предлагает 3/4/5 оси фрезерование с ЧПУ из алюминия 6061/6063 с допуском ±0,01 мм и поверхностью Ra0,4 мкм, поддерживает анодированное окисление, пескоструйную обработку и другие процессы, что соответствует требованиям к целостности и качеству внешнего вида.
Размеры корпуса электродвигателя и производительность ЧПУ
Основные параметры обработки и конфигурация технологии для главного вала, задней крышки, радиатора и корпуса встроенного контроллера электродвигателя с новым источником энергии (включая синхронный постоянный магнит и индукционный двигатель) приведены ниже:
- Марка материала:Алюминиевые сплавы 6061-T6 (основной выбор, баланс прочности и обработки), 6063-T5 (ребристые или внешние элементы, легко анодированные), 7075-T6 (высоконагрузочные конструктивные элементы, легкий спрос); также настраиваемые медные сплавы или инженерные пластмассы (PEEK/PC) для изоляционных компонентов.
- Диапазоны размеров:Макс. ход обработки около 800×500×300мм, может покрыть корпус основного двигателя с одним и двумя приводами; типовая толщина стенки 1,5 - 3,0 мм, минимальные характеристики размеров можно настроить по чертежу.
- Показатели точности:Допуск ключевой поверхности посадки (например, подшипниковой камеры, фиксации ротора) ±0,01 мм, соосность ≤005 мм; шероховатость поверхности Ra0,4мкм (тонкое фрезерование), эффект блика может быть получен после анодированного окисления.
- Обработка поверхности:анодирование (натуральный цвет/черный/золотой, толщина мембраны 10-25 мкм), пескоструйная обработка (равномерная матовая), проволока (продольная текстура), гальванизация (никель/хром, оценка коррозионностойкости); все процессы выполняются непрерывно после ЧПУ, что снижает риск логистики и загрязнения.
- Индивидуальные возможности:Поддерживает отображение (STEP/IGS/PDF) или открытие образца. Этап DFM позволяет оптимизировать траекторию инструмента для уменьшения деформации тонкостенной стенки и резервировать вытяжную структуру охлаждающего питателя.
Применимые отрасли и типовые сценарии сборки
Эта деталь устанавливается непосредственно внутри сборки привода нового энергетического автомобиля и выполняет следующие функции:
- Герметизация полости статора/ротора:Корпус служит основным уплотнительным интерфейсом электродвигателя, вместе с передней и задней крышкой осуществляет защиту класса IP67 во избежание проникновения охлаждающей жидкости или пыли в обмотку.
- Электромагнитный экран и тепловыделение:Магнитная цепь из алюминиевого сплава включается и обеспечивает путь теплопередачи, в сочетании со встроенной плитой водяного охлаждения или ребрами с воздушным охлаждением, чтобы вывести тепло обмотки в контур охлаждения.
- Недопустимость конструкции:Испытайте крутящий момент при пуске и останове электродвигателя, вибрацию и удар дорожного покрытия, следует обеспечить жесткость во избежание шума от дрейфа силы предварительного натяжения подшипника.
- Тенденции интегрированного дизайна:Новое поколение двигателей платформы высокого давления 800 В имеет тенденцию к интеграции корпус-контроллер-редуктор, многоосная обработка с ЧПУ позволяет сформировать многополосные и фасонные интерфейсы одновременно.
Контроль качества внешнего вида и целостности партии
Корпус двигателя состоит из черных или серебристых анодированных деталей, которые входят в сборную линию, и дефекты могут напрямую повлиять на внешний вид автомобиля. ShowyMetal использует качество внешнего вида в качестве основного стандарта поставки:
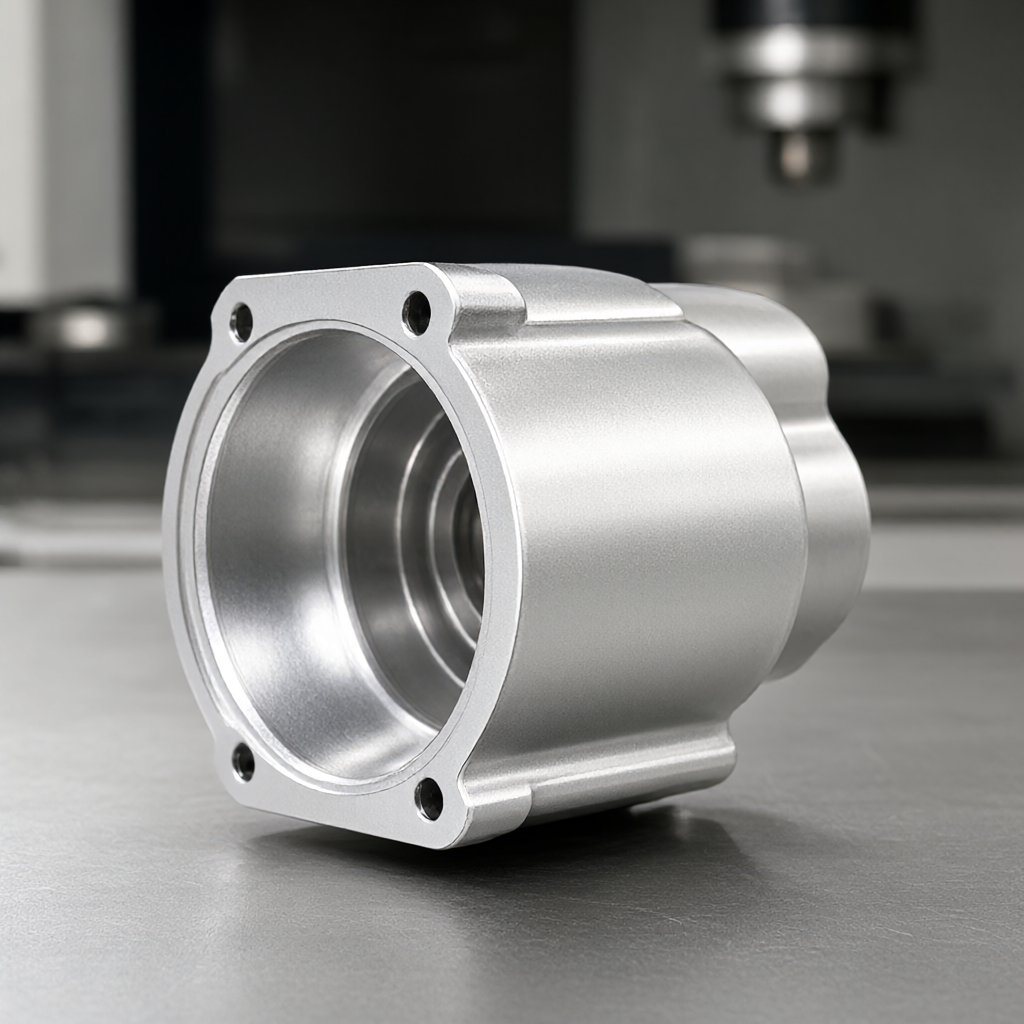
- Управление высокой чистоты:На поверхности после тонкого фрезерования отсутствуют резьбы и следы шнура, анодированная пленка равномерная толщина, хромальность Δ E≤1,5 (в партии).
- Без царапин и дефектов:Применяется мягкая присоска или вакуумная зажима, чтобы избежать металлической печати; операция травления до окисления и уплотнения отверстий изолирована отдельно, чтобы исключить пятки и пятна.
- Консистенция пакета:72 устройства с ЧПУ с помощью стандартизированной макропрограммы и системы компенсации инструмента обеспечивают ключевые размеры CPK ≥1,33 в партии 500-5000 единиц, коэффициент соответствия внешнего вида ≥99,5 %.
- Метод контроля:Трехкоординатная координатная (CMM) определяет уровень и плоскость ключевых отверстий, прибор шероховатости проверяет значение Ra, аберметрический прибор сравнивает стандартные образцы, данные поставляются вместе с грузом.
Процессы контроля производительности и качества технологического оборудования
Применяется многопроцессорная комбинированная обработка для обеспечения точности первичного зажима сложных конструкций:
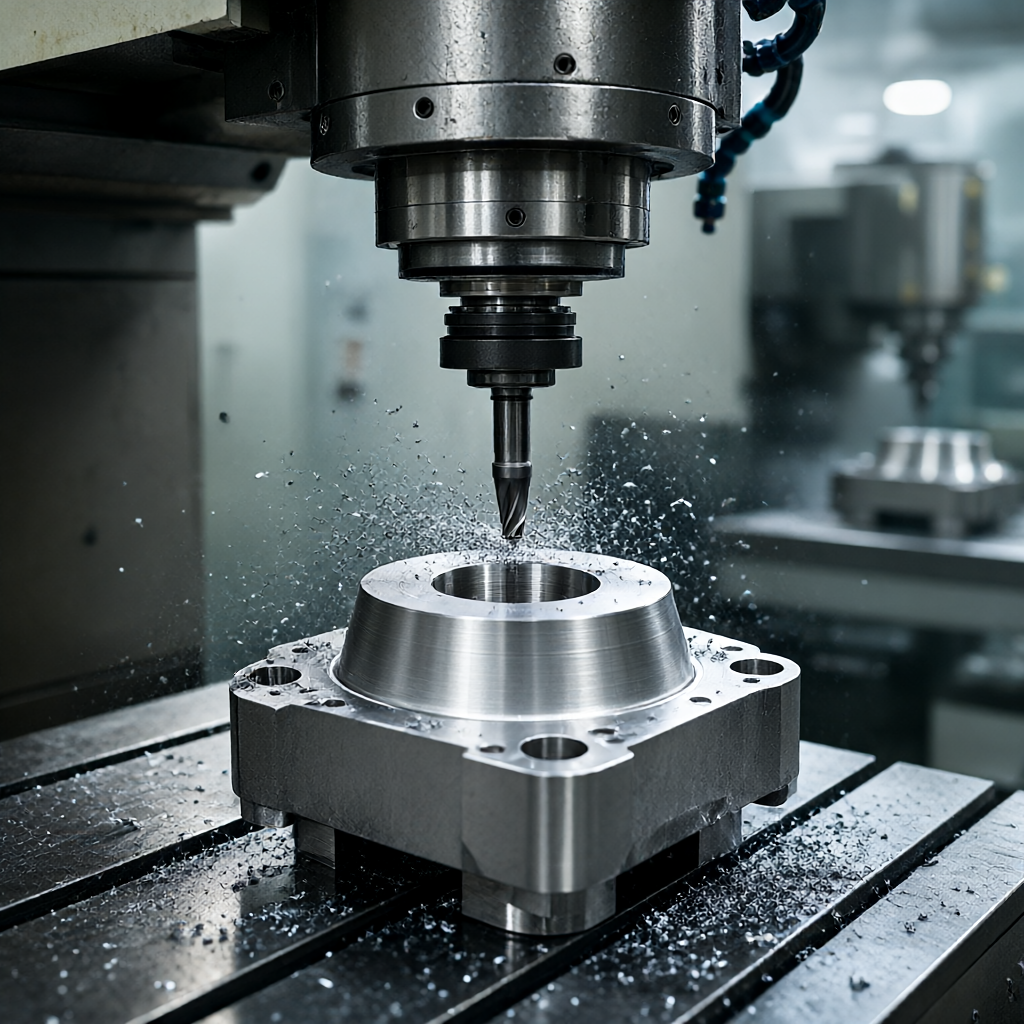
- Оборудование для обработки:5-осевой обрабатывающий центр обрабатывает сложную матрицу и фасонные интерфейсы, 4-осевой токарный станок выполняет корпус поворотного корпуса, 3-осевой высокоскоростной фрезерование оптимизированного теплоотборника;72 устройства обеспечивают бесшовный переход от отбора проб к производству.
- Процесс контроля качества:Спектральный анализ входного капитала (проверка содержания Al-Si-Mg) → утверждение первого элемента (полный размер по трем координатам) → технологический контроль (измерение ключевого отверстия каждые 2 часа) → полный контроль отгрузки (100% ключевой размер + полный контроль внешнего вида + контроль толщины анодированной пленки).
- Производительность и сроки:Доставка пакетного заказа в течение 15-25 дней (включая обработку поверхности), цикл отбора проб 3-5 дней, может быть совмещен с узлом SOP на главном заводе; поддержка доставки JIT до заданной линии боковой камеры.
Сравнение вариантов: фрезерование ЧПУ против литья под давлением
| Размеры | Фрезерование ЧПУ (алюминиевые стержни/алюминиевые пластины) | Литье под давлением (ADC12). |
|---|---|---|
| Управление допуском | ±0,01 мм, повторная очистка не требуется | ±0,05 - 0,1 мм, для ключевых отверстий требуется тонкая обработка ЧПУ |
| Прочность материала | 6061-T6 Прочность на растяжение ≈310 МПа | Прочность на растяжение АЦП 12 ≈250 МПа |
| Стоимость стартового модуля | Нет платы за пресс-формы, только процесс обработки | Плата за 30-80 тысяч юаней, цикл 4-8 недель |
| Доступно для пакетов | 1-5000 шт.(мелкая партия/пробная добыча/модификация) | Более 5000 единиц (массовое производство) |
| степени свободы конструкции | Подрабатываемые фасонные питатели, тонкостенные стенки (≥1,5 мм). | Ограниченный углом выхода, легко размывание пор |
| Скорость поставки | 3-5 дней, партия 15-25 дней | Пресс-форма 4-8 недель + пробная модель 2-4 недели + массовое производство 30-45 дней |
| Неоднородность внешнего вида | Нет линий сварки, равномерное анодирование | Линии и пиффон должны быть зачищены позже |
Заключение:Fрезерование с ЧПУ имеет лучшие преимущества по срокам, прочности и последовательности внешнего вида для новых платформ, в небольших и средних количествах (<5000 штук/год) или в моделях с жесткими требованиями к прочности корпуса и тонкости. Литье под давлением подходит для зрелых платформ с миллионным годовым объемом производства и высокой степенью чувствительности к затратам. ShowyMetal предлагает оценку DFM в соответствии с вашей ежегодной программой PPAP, чтобы рекомендовать лучшие пути производства.
FAQ: Вопросы по закупкам и инженерным вопросам
Каковы допустимые допуски ключевых отверстий корпуса электродвигателя?
Допуск ключевой поверхности посадки для монтажа подшипника, отверстия для фиксации штифта ротора стабилизируется в ±0,01 мм, соосность ≤0005 мм, допуск неключевой поверхности ±0,05 мм. Для всех ключевых размеров прилагается протокол проверки трех координат.
Какие варианты обработки поверхности? Сколько толщины анодированной пленки?
Поддерживает анодированное окисление (толщина мембраны 10-25 мкм, цвет можно выбрать натуральный/черный/золотой), пескоструйное покрытие (Ra3,2 - 6,3 мкм), проволоку, гальваническое покрытие (никель/хром). Перед окислением необходимо подтвердить требования к испытаниям на толщину и стойкость к солью туман (обычно ≥48 ч).
Сколько времени длится отбор? Можно ли совместить с заводским узлом SOP?
Стандартный цикл отбора проб составляет 3-5 рабочих дней (включая обработку поверхности с ЧПУ +), что позволяет ускорить 48 часов доставки. Поддержка доставки JIT, предоставление пакетов PPAP (включая доказательства материалов, отчеты о полном размере, стандарты внешнего вида) в соответствии с требованиями IATF 16949.
Сколько времени длится оптовая поставка? Какой минимальный заказ?
Массовое производство (500-5000 единиц) Срок поставки 15-25 дней, включая обработку поверхности и полный контроль. Без ограничения по минимальному объему, 1 штука может быть сдана по заказу, но чем больше партия, тем лучше стоимость единицы; рекомендуется первый заказ ≥100 единиц для разводнения.
Можно ли настроить их в соответствии с чертежами заказчика? Какие форматы файлов поддерживаются?
Поддерживаются чертежи STEP, IGS, X_T, PDF. Инженеры этапа DFM оценят доступность инструмента, риск деформации тонкостенных стенок и положение уплотняющих поверхностей охлаждающих питателей, предоставят рекомендации по оптимизации (например, добавление ребер, настройка ориентира), а затем подтвердят программу.
Отправить чертежи для оценки и предложения DFM
Загрузите 3D-модель корпуса двигателя или 2D-чертеж с указанием марки материала, требований к обработке поверхности и годового спроса, инженерная команда ответит на предложение DFM и предложение партии в течение 24 часов. ShowyMetal фокусируется на настройке деталей с ЧПУ, 72 устройства поддерживают быструю поставку, соответствие внешнего вида и партии проверено на главном заводе.



