





При обработке алюминиевых сплавов, таких как 6061, 6063 и 5052, недостаточно просто иметь определенный опыт работы инструмента, чтобы создать поддающуюся количественному измерению модель замены инструмента, сочетающую марку материала, параметры резания, геометрию инструмента и покрытие поверхности. Эта статья, от механизма отказа, оптимизации параметров, сравнения процессов до стандартов приемки, предоставляет полный набор практических рамок, которые помогут вам точно контролировать распределение затрат на отдельные инструменты в цепочке выпуска продукции и предложения.
Основные режимы отказа от характеристик резания алюминиевых сплавов и износа инструмента
Прямое влияние свойств материала на инструмент
Алюминиевые сплавы имеют коэффициент теплопроводности примерно 150 - 200 Вт/(м·К), что значительно выше, чем в стальных изделиях, но при резке большая пластичность и легко приводит к адгезии. Твердость 6061-T6 составляет 95 - 105 HV, 5052-H32 составляет 55 - 65 HV. Чем мягче материал, тем легче накапливается алюминиевая кромка (BUE, Built-Up Edge) на передней поверхности инструмента. После образования BUE изменяет фактический передний угол, вызывая дрейф размеров и маут поверхности, что является распространенным источником больших размеров при трехосевой обработке.
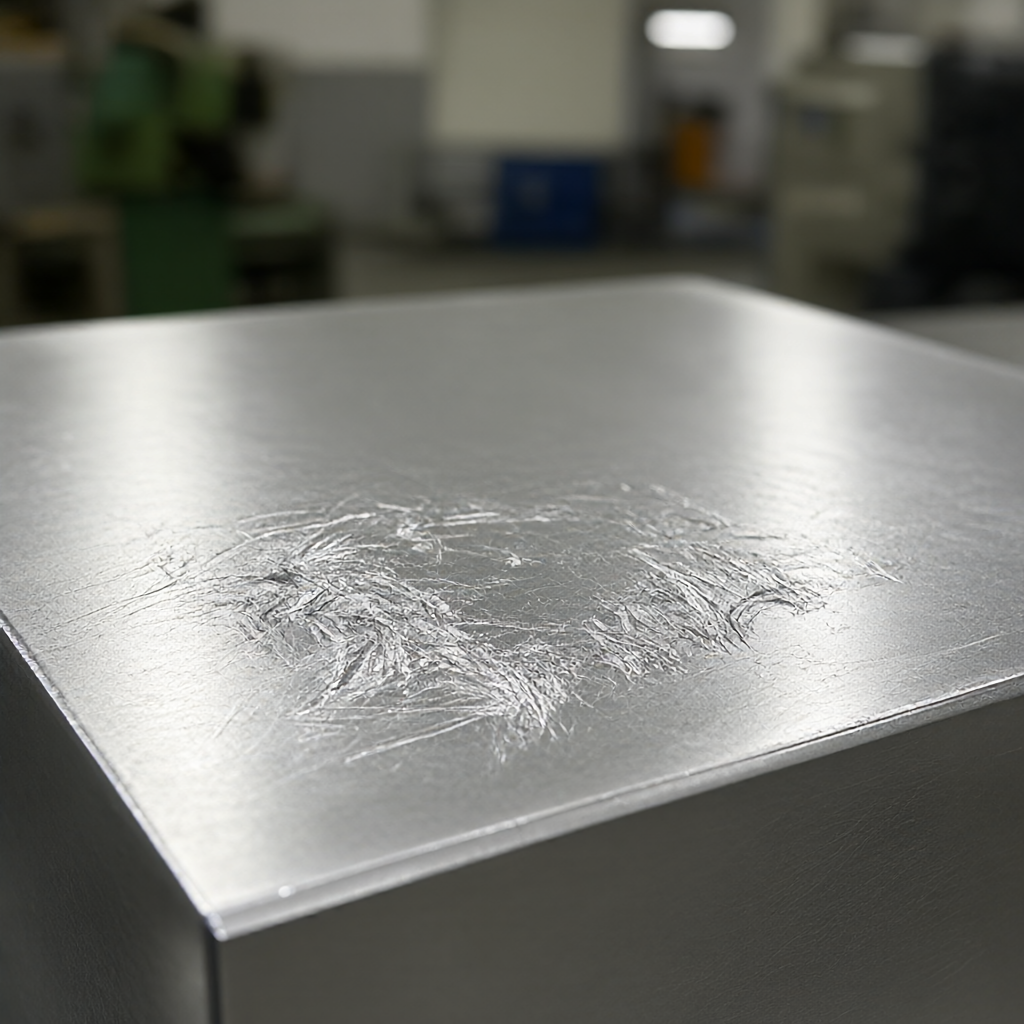
Высокотемпературные сплавные или твердосплавные инструменты при неправильном выборе покрытия могут привести к диффузированному изложению на стыке алюминиевого сплава. Обычные покрытия TiN хорошо работают при грубом фрезеровании 6061, но при тонком фрезеровании с запасом менее 0,1 мм непокрытые или твердосплавные фреза с покрытием AlTiN имеют более устойчивый срок службы. Как правило, бывают три режима отказа:Износ передней поверхности ножа (VB), задней поверхности ножа (VB), обрушение лезвияВ том числе износ задней поверхности является основным основанием для определения смены ножа, а не субъективным ощущением.
Почему нельзя использовать стальные изделия для алюминиевых сплавов
При обработке алюминиевых сплавов с высокой скоростью вращения шпинделя и высокой скоростью подачи, алюминиевые стружки легко натягивают шейку, что приводит к повышению вибрации и повышению риска разрушения лезвия. При обработке алюминиевых сплавов по трем осям управление сроком службы инструмента должно быть смоделировано отдельно, и не может быть напрямую перенесено стандарт стальной детали.
Основные технологические параметры, влияющие на срок службы инструмента
Компромисс скорости резания и подачи
Твердосплавные концевые фрезы обрабатывают алюминий 6061, обычно рекомендуемая скорость резания Vc находится в диапазоне 300 - 500 м/мин. Vc при каждом увеличении 50 м/мин срок службы инструмента уменьшается примерно на 30%-40% по формуле Тейлора. Объем подачи fz ограничивается количеством зубьев инструмента: 3 зуба D10, если fz установлен на 0,15 мм/z, скорость вращения шпинделя должна соответствовать пересчету Vc. При грубом фрезеровании применяется большая радиальная глубина касания (80% -100% D) и умеренная осевая глубина (2D-4D) для поддержания стабильной температуры ремни инструмента; при резеровании глубина касания должна быть снижена до 20 - 30% D для улучшения чистоты поверхности и увеличения срока службы инструмента.
Основные принципы:Поддерживать подачу на каждый зуб fz в интервале 0.1 - 0.25 мм/zВо избежание того, чтобы режущая кромка была «паха» на поверхности заготовки вместо резания, что приводит к ускорению износа задней поверхности. Для 5-и 4-осевой сцепления, если срок службы рассчитывается отдельно по трем осям, то необходимо исключить время, не режущего в пути, иначе статистика службы искажается.
Стратегии охлаждения и смазки
Для обработки алюминиевых сплавов используется микросмазка (MQL) или сухая режущая жидкость, которая может привести к увеличению объема стружки и уменьшению коррозии. При использовании MQL рекомендуется давление сопла 5 - 8 бар, чтобы покрыть область резания. Если заготовки являются тонкостенными или легко деформируемыми, то отсутствие охлаждения может привести к тепловой деформации, которая может привести к неустойчивому отклонению размеров и сокращению срока службы инструмента, поскольку оператор часто останавливается для измерения и обработки.
Выбор геометрии инструмента и покрытия
В случае нанесения пластикового материала, например, A380, применяется метод обработки и обработки материала, который позволяет использовать его в качестве инструмента для обработки алюминия. Для этого необходимо провести выборочную проверку адгезии, которая позволяет использовать его в качестве инструмента для обработки алюминия.
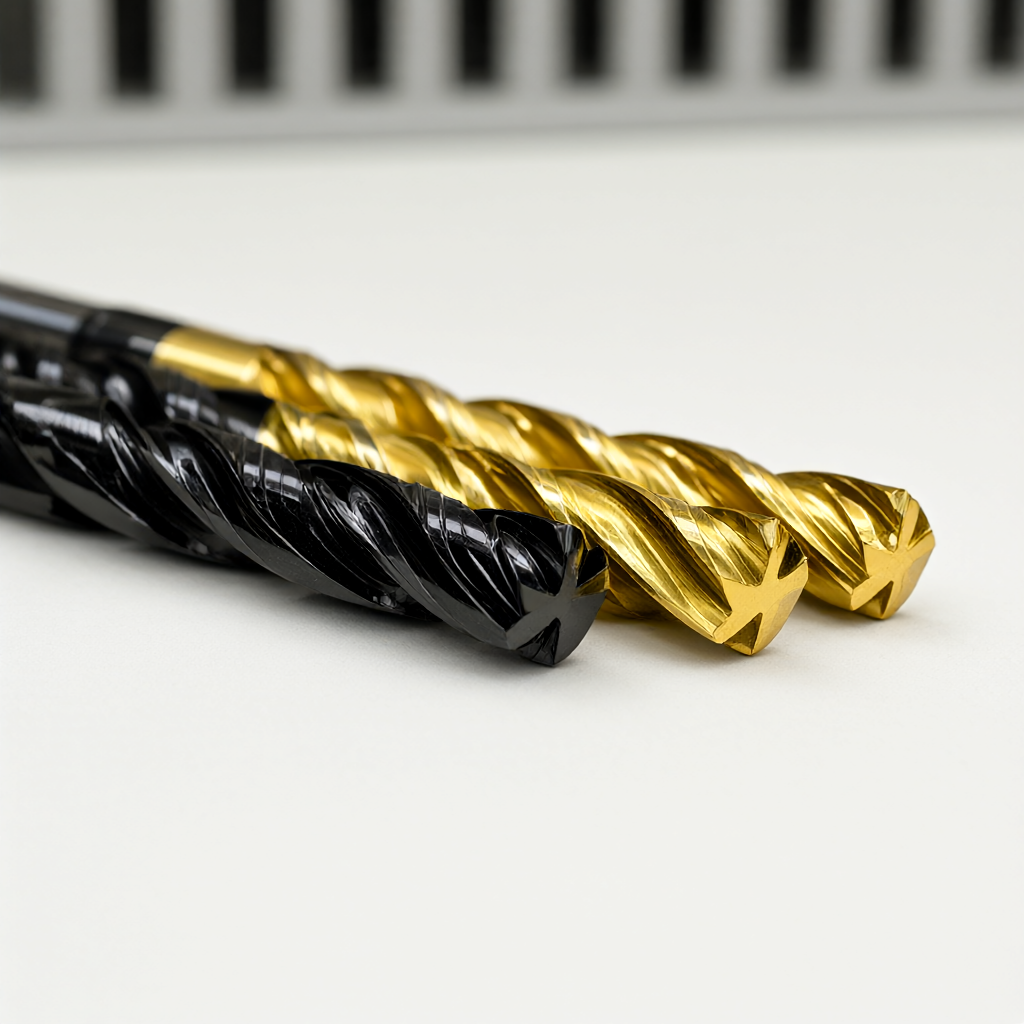
Расчет частоты смены инструмента и модель выпуска продукции в трехосевой обработке
Создание базы данных по долговечности инструмента
Частота смены инструмента не должна определяться, а основана на исторических данных. Рекомендуется установить таблицу срока службы по «марка материала × модель инструмента × типичный режим режима». Например: 6061-T6, 3-зубчатая концевая фрез D10, Vc 400 м/мин, fz 0,18 мм/z, толстый фрезеровка, измеренный средний срок службы 45 - 55 шт. Данные должны охватывать три этапа: пробную резку, среднюю часть партии и конечную деталь, в качестве основы для выпуска.
Введен при выпуске продукцииКоэффициент безопасности 0,8При расчете срока службы 50 изделий, следует провести проверку смены инструмента на каждые 40 единиц. Это позволяет избежать списания последнего инструмента из-за превышения предельного срока, а также резервировать срок сдачи. Для заказов свыше 1000 единиц, установить узел контроля полного размера инструмента (включая измерение обрыва задней поверхности) каждые 200 единиц.
Критерии определения износа ножей
Замена ножа не может быть определена только на основании "громкости" или "белого цвета поверхности". Количественные критерии таковы:
- Поверхность заднего ножа VB ≤0,2мм: продолжается использование, повторная проверка через каждые 50 единиц.
- VB 0,2 - 0,3 мм: для понижения качества, допускается только полуочистка до фрезерования, не допускается для конечной поверхности.
- VB ≥0,3 мм или при появлении режущего лезвия: немедленно списывается, запрещается ремонт и используется для поверхности ключевого размера.
- Шероховатость поверхности Ra превышает верхний предел чертежа (например, ухудшилась с Ra0.8 до Ra1.2): даже если VB не превышает нормы, необходимо сменить нож, так как микроадгезия влияет на внешний вид.
Сравнение различных схем инструмента при трехосевой обработке алюминиевого сплава
Выбор должен быть сбалансирован между сроком службы, стоимостью и качеством обработки. Ниже приведены два типичных варианта для массового производства алюминиевых деталей 6061:
| Сравнительные измерения | Вариант A: твердосплавное покрытие + DLC, 3 положительных передних угла | Вариант B: Высокоскоростная сталь + без покрытия, 4 отрицательных передних угла зуба |
|---|---|---|
| Применимые материалы | 6061, 7075, A380 и другие алюминиевые сплавы общего назначения и силиконовые сплавы | 5052, 1050, чистый или мягкий алюминий, малопрочная конструкция |
| Типичный срок службы (6061 грубая фрезеровка) | Длина резания 800 - 1500 м, или 300 - 600 деталей | 200 - 400 м длины резания, или 80 - 150 деталей |
| Распределение затрат на один инструмент | Низкая (длительный срок службы, после распределения около 0,15 - 0,3 юаней/штука) | Высокий (короткий срок службы, после распределения около 0,4 - 0,8 юаней/штука) |
| Верхний предел качества поверхности | Ra0,4 - 0,8 мкм, не адгезивная, высокая консистенция внешнего вида | Ra0,8 - 1,6 мкм, легко генерируется BUE, требует частой очистки |
| Влияние частоты смены ножа | Проверка каждые 200 единиц, короткое время простоя. | Проверяйте каждые 50 единиц, помешая серийному ритму |
| Рекомендации по применению сцен | Крупные заказы с высокими требованиями к внешнему виду и жесткими сроками исполнения | Небольшие партии, невнешние поверхности, экономичные внутренние детали |
Если заказ требует Ra0,4 мкм и объемный объем превышает 500 штук, то вариант А лучше с точки зрения совокупной стоимости и соответствия внешнего вида; вариант В позволяет увеличить частоту замены инструмента в обмен на снижение затрат на приобретение инструмента. Смешанная стратегия использования (грубой фрезеровки B, тонкого фрезерования A) также является распространенным средством оптимизации, но при этом необходимо строго контролировать размер и размер.
Основные моменты контроля и приемки соответствия инструментов при серийном производстве
Технологический контроль и подтверждение первой детали
При высокой частоте смены инструмента максимальный риск заключается в том, что «без перекалибровки ножа после смены ножева» приводит к отклонению от опоры Z. После каждой замены необходимо выполнить проверку стержня по оси Z с погрешностью в пределах ±0,02 мм. Первое подтверждение должно включать: визуальный осмотр износа инструмента, измерение шероховатости поверхности Ra (Рекомендуется портативный прибор шероховатости, три точки измерения принимают среднее значение), три координаты ключевых размеров. Если первая деталь Ra или разница размеров, необходимо проверить, достиг ли срок службы инструмента критической или охладилось.
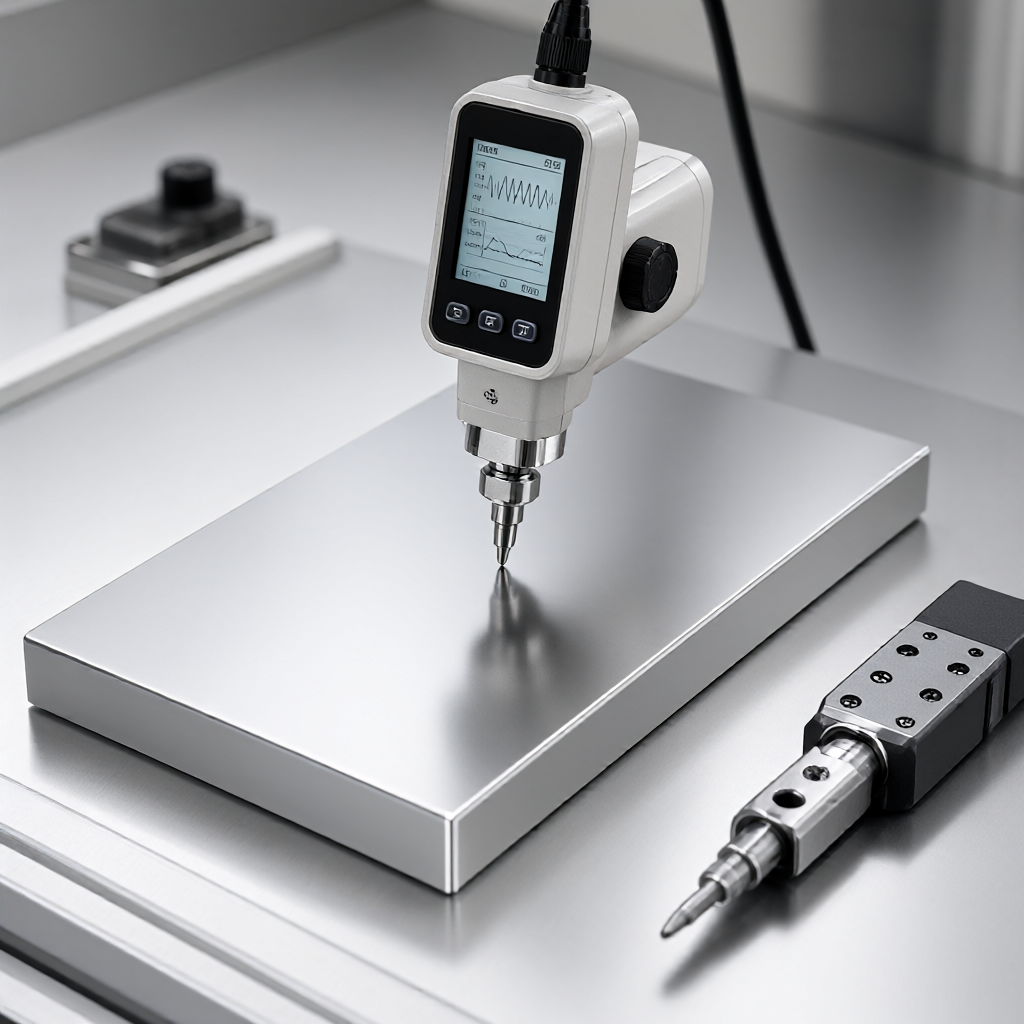
Полный контроль и контроль качества.
Для деталей, которые могут быть изготовлены из-за износа инструмента, они могут быть невооруженным глазом, но могут выглядеть как «оранжевая корка» или цветовая хронометрическая окраска после нанесения или анодирования. Таким образом, необходимо провести полную проверку на 100% блеск или шероховатость ключевых поверхностей перед отгрузкой. Создание системы отслеживания партии инструментов: каждый нож имеет надежный код, фиксирующий длину резания, время замены и соответствующую партию изделия. При появлении поверхностных дефектов, можно быстро определить конкретную партию инструмента и состояние износа, чтобы избежать списания целой партии.
Список распространенных ошибок
- Пассивность инструмента: перед поступлением на склад с помощью металлографического микроскопа, инструмент с радиусом пассивации более 10 мкм должен быть шлифован или списан.
- Отслаивание покрытия: при транспортировании и хранении нож должен быть установлен вертикально во избежание столкновения; использовать присоску вместо клещей.
- Заблокирование стружки: алюминиевая стружка легко перемотывается, автоматически продувает стружку один раз на каждые 20 единиц или увеличивает действие ножа.
- Отклонение на ноге: погрешность теплоты по Z должна быть компенсирована через 30 минут после предварительного подогрева, после смены инструмента режа устранит 90% отклонения по Z-направлению.
FAQ: Высокочастотные вопросы о долговечности инструмента для трехосевой обработки алюминиевых сплавов
Как часто необходимо менять нож?
Не установлено фиксированного времени резания, определяется по длине или количеству единиц. Обычно поверхность резьбы за твердосплавным инструментом изнашивается до 0,2 - 0,3 мм или за каждые 300 - 500 единиц обработки (Vc и fz) следует менять нож. Рекомендуется установить расчетный срок службы, выпуск продукции производится по коэффициенту запаса прочности 0,8.
Насколько долговечность инструмента DLC выше обычного покрытия?
В условиях тонкого фрезерования версии 6061 покрытие DLC обычно имеет на 30 - 50% больше срока службы по сравнению с обычным покрытием TiN за счет низкого коэффициента трения и высокой устойчивости к адгезиям. Однако более высокая цена требует сочетания распределения затрат между единицами, а не только цены на инструмент.
Слишком высокая частота смены ножей приводит к задержке, как оптимизировать?
Сначала проверить, выходит ли Vc/fz за рекомендуемый диапазон инструмента; во-вторых, подтвердить эффективность охлаждения; и, наконец, рассмотреть применение стратегии «грубой тонкой отделки ножа», использовать высокоизношенный грубый участок с дешевой высокоскоростной сталью, для тонкой фрезеровки применяется высокопроизводительный твердосплав, общий ритм более стабильный.
Как быстро определить, что нож был изношен?
Самый простой способ: измерение износа поверхности ножа VB (микроскоп или прибор износа); более быстрый метод: обработка 3 образцов, измерение Ra и ключевых размеров. Если Ra ухудшается более 0,2 мкм или размер превышает 50% допуска, немедленно сменить нож. Не рекомендуется использовать только ощущение резания.
Как данные о долговечности инструмента используются для котировок и рекомендаций DFM?
Включение в модель предложения затрат на единицу инструмента (общая стоимость инструмента-число мест службы). На этапе DFM рекомендуется заменить характеристики с коротким сроком службы инструмента (например, глубокие полости, фрезерование внутри тропы) на простые в обработке конструкции, или клиентам рекомендуется принять более высокие значения Ra, чтобы сбалансировать затраты и сроки.
Выводы и предложения в отношении действий
Управление сроком службы инструмента для трехосевой обработки алюминиевого сплава, по сути, является четырехмерной синергией «параметр×инструмент × процесс × данные». Перемена инструмента с «по опыту» на «по данным», чтобы сжать стоимость единицы и стабилизировать период передачи без ущерба качеству внешнего вида. Если вы оцениваете стоимость инструмента и внешний риск для нового серийного производства алюминиевых деталей, отправьте нам чертежи и пакеты. Мы предоставим вам целевые рекомендации по выбору инструмента и прогноз срока службы, основанные на базе данных 72 станков с ЧПУ, а также оптимизированные для DFM, чтобы обеспечить последовательность и качество упаковки. Отправьте 2D/3D чертежи и получите подробное предложение, включающее распределение затрат на инструменты.



