





В области точного производства,Допуск трехосевой обработки CNCДля инженеров и поставщиков, чтобы понять допуски по умолчанию и систему ИТ-классов ISO 2768, можно значительно снизить затраты на пробу и пробу. Трехосевое фрезерование обычно позволяет достичь допусков в диапазоне от ±0,05 до ±0,1 мм, а при хорошем контроле, при сочетании с точными зажимами и линейными проверками, достигается высокая точность в пределах ±0,01 мм Эта статья основана на производственной практике, подробно описывает трехосевые стандарты допуска ЧПУ, влияющие факторы и методы приемки, чтобы помочь вам избежать рисков обработки на этапе проектирования.
Разъяснение трехосевой системы допуска обработки ЧПУ
Допуски не являются более низкими, а слишком жесткие допуски значительно увеличивают затраты на обработку и процент отходов. Отраслевые стандарты обычно классифицируются в соответствии с ISO 286-1 или GB/T 1804. В трехосевом фрезеровании с ЧПУ общие полосы допусков делятся следующим образом:
- Уровень IT12 (свободный допуск)Применяется для элементов конструкции или непосаженных поверхностей, погрешность линейного размера обычно находится в пределах ±0,5 мм.
- Уровень IT9-IT10 (средний допуск)Диапазон мощности по умолчанию для трехосного ЧПУ, допуск линейного размера составляет около ±0,1 мм, подходит для большинства механических соединителей.
- Уровень IT7 (точность допуска)Требуется совмещение точных зажимов и компенсационных инструментов, линейный допуск может достигать ±0,05 мм или более, часто используется для совмещения поверхности и базы.
- IT класс 6 и ниже (высокая точность): приближаться к классу ±0,01мм, требуется термостатический цех, предварительно регулируемый инструмент и частые выборочные проверки размеров, подходит для ключевых элементов конструкции авиационной и медицинской категории.
Обратите внимание, что трехосевая обработка с ЧПУ осуществляется в трех линейных направлениях: X, Y и Z. Если деталь имеет допуск формы и расположения, например наклона, дуги или перпендикулярности, то для нее требуется отдельное определение допуска формы и расположения (GD&T).
Ключевые факторы, влияющие на точность допуска ЧПУ по трем осям
На одних и тех же чертежах, допуски могут различаться в несколько раз в зависимости от технологических условий. Допуск может быть выполнен непосредственно из четырех факторов:
Износ инструмента и компенсация диаметра
Инструмент изнашивается естественным образом во время резания. Если параметры резания не обновляются, то фактические размеры резания могут иметь кумулятивную погрешность. Например, диаметр концевой фрезы изнашивается на 0,02 мм, а размер стенки отверстия или внешней окружности может быть отклонен от 0,02 мм. Поэтому перед обработкой необходимо компенсировать радиус инструмента путем обрезки или измерения головки.
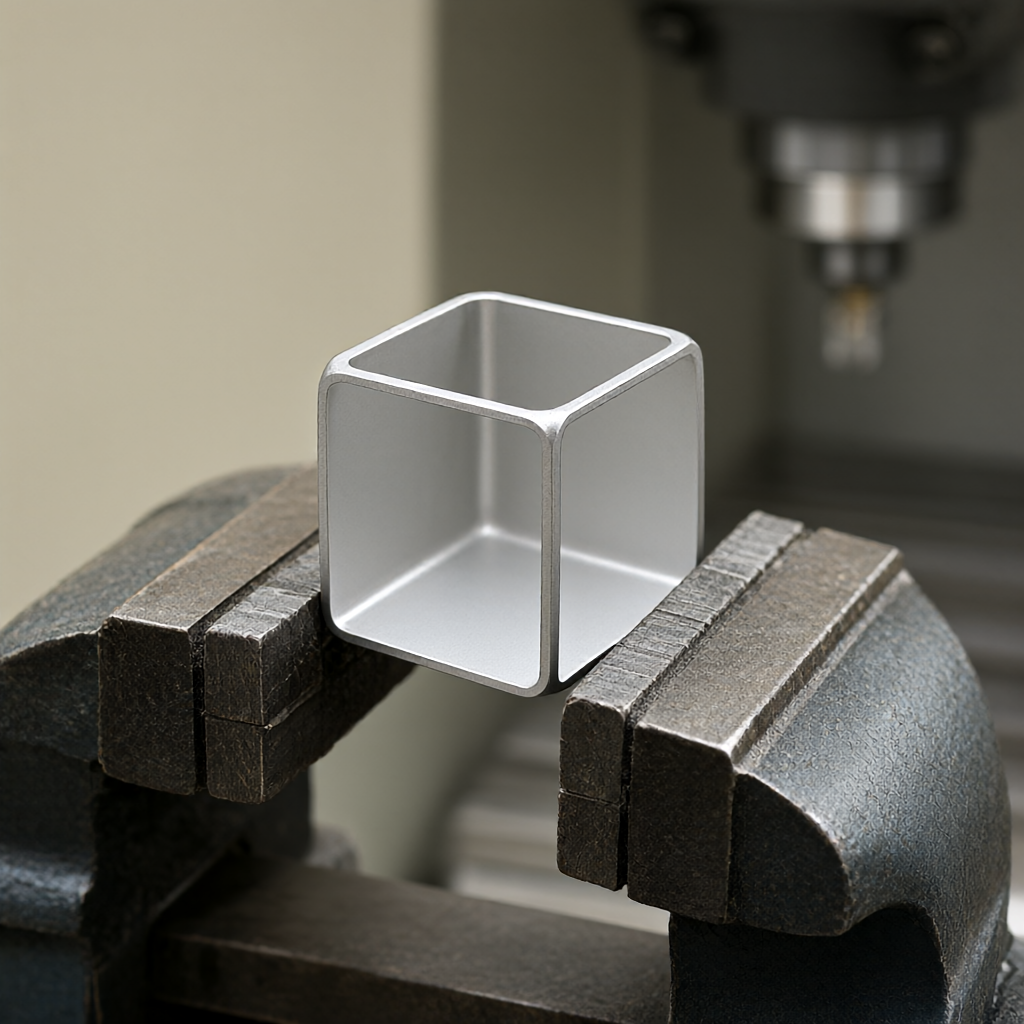
Деформация зажима изделия
Тонкостенные детали или удлиненные вала могут привести к упругой деформации под действием зажима. После ослабления зажима детали оттягиваются, что приводит к отклонению фактических размеров от теоретического значения. Для деталей из алюминиевого сплава с толщиной стенки менее 1 мм рекомендуется использовать запас деформации от 0,05 до 0,1 мм при расчете допусков или применять метод секционного зажима.
Управление тепловой деформация
Тепловая нагрузка резания приводит к расширению обрабатываемой детали и направляющей станка. Летом или при непрерывной высокоскоростной резке тепловая деформация может достигать 0,01 - 0,02 мм. При обработке прецизионных деталей рекомендуется провести полное охлаждение 2-4 часа или окончательную очистку при постоянной температуре (20±1 °C).
Свойства материала и параметры резания
Например, алюминиевый сплав имеет небольшую силу резания, небольшую деформацию и легко регулируемую допуск, в то время как нержавеющая сталь 304 сильно затвердевает, быстро износ инструмента и относительно большие колебания допуска. Разумный выбор скорости и скорости подачи, чтобы поддерживать остроту инструмента.
Общие материалы Трехосные допуски CNC
Различные материалы оказывают значительное влияние на сложность выполнения допусков. В следующей таблице приведены общие допуски и рекомендуемая шероховатость поверхности для распространенных материалов при трехосной обработке с ЧПУ.
| Марки материала | Обычный линейный допуск (до 100 мм) | Рекомендуемая шероховатость поверхности (Ra) | Сложность управления допуском |
|---|---|---|---|
| 6061 алюминиевые сплавы | ±0,02 мм | Ra 0,8 - 1,6 мкм | Материал мягкий, легко производить запорные ножи и ножи, необходимо контролировать скорость подачи |
| Сталь 45 | ±0,03мм | Ra 1,6 - 3,2 мкм | Высокая прочность, быстрый износ инструмента, требует регулярной смены инструмента |
| Нержавеющая сталь 304 | ±0,05 мм | Ra 3.2 мкм | Низкая теплопроводность, легко накапливать стружку, большие колебания допуска, необходимо полностью охладить |
| PEEK Инженерная пластиковая | ±0,02 мм | Ra 0,8 мкм | Материал всасывания влаги и деформации, после 24 часов хранения в условиях постоянной температуры и влажности. |
Если требования к допуску более строги, чем обычные значения, приведенные в таблице, рекомендуется четко указать на чертеже "Точная обработка" или допуск формы и расположения, а также предварительно подтвердить с обрабатывающим предприятием необходимость замены пятиосевого соединения или автофрезерования.
Метод контроля допуска трехосевой обработки ЧПУ
Соответствие допусков должно основываться на отслеживаемых данных измерений. Общие методы проверки включают:
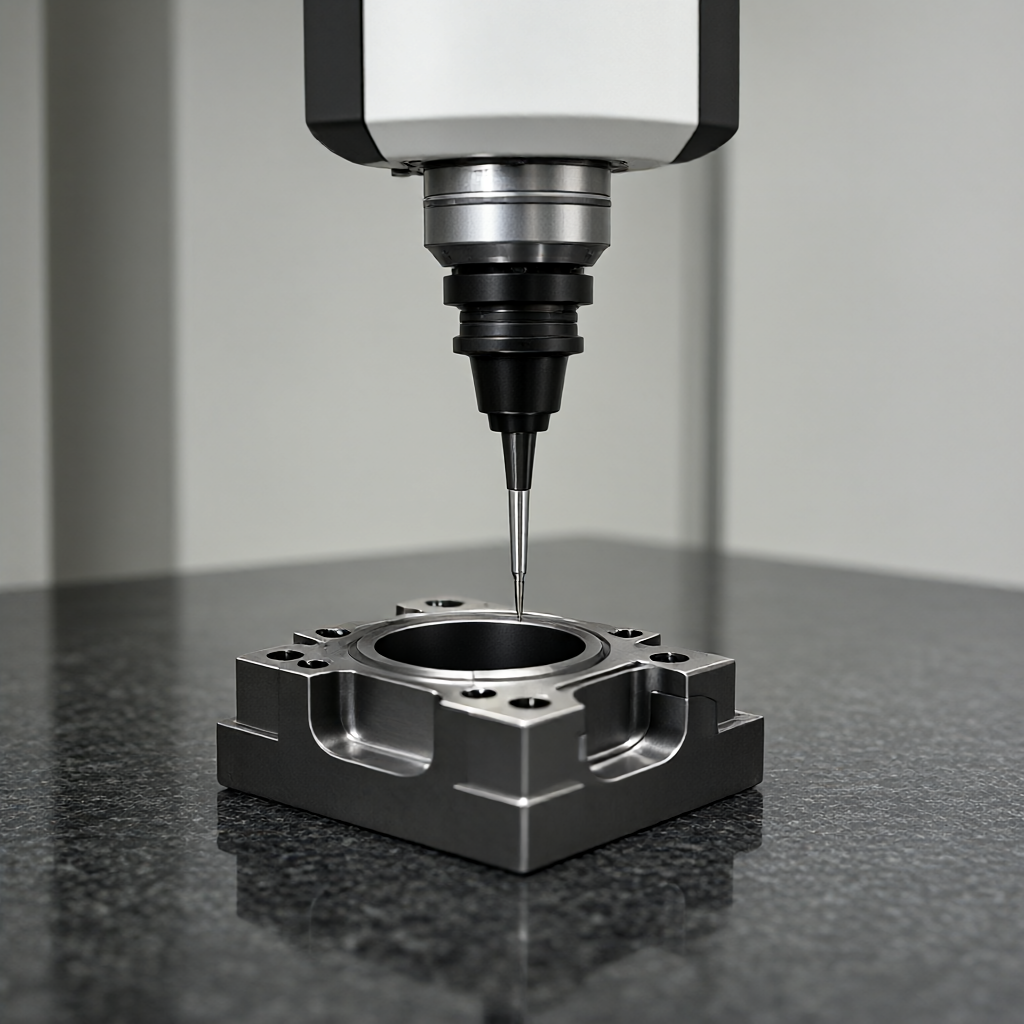
- Трехкоординатная измерительная машина (CMM).Точность составляет ±0.002 мм, это золотой стандарт для приема прецизионных деталей. Подходит для проверки допусков сложных форм и расположения, таких как плоскостность, соосность.
- Оптический измеритель изображенийБесконтактные измерения, подходящие для хрупких материалов или тонкостенных деталей, исключающие погрешности размеров, вызванные контактными усилиями.
- Нормы высоты и штангенциркулиКонтроль обычных размеров, точность ±0,01мм, следует применять стандартные блоки для коррекции, только для контроля крупногабаритной партии стандартных деталей.
- Устройство шероховатостиКачество поверхности непосредственно влияет на характеристики трения и уплотнения сборки, следует проверять по стандарту GB/T 1031.
В серийном производстве рекомендуется осуществлять контроль 3 уровня «первый полный контроль размера + технологический контроль + контроль отгрузочно». После получения положительных результатов проверки первого элемента CMM можно проводить последующую обработку во избежание системной ошибки.
Правила проектирования и аннотации для трехосевого стандарта допуска CNC
Нестандартные аннотации на чертежах являются основной причиной чрезмерного отклонения допусков и увеличения расходов на связь. Необходимо соблюдать следующие правила:
Явный класс допусков по умолчанию: Если конкретные допуски не указаны, в основной надписи листа необходимо указать стандарт по умолчанию (например, GB/T 1804-m или ISO 2768-m), чтобы избежать слишком размытой посадки при обработке "Обычный средний допуск".
Ключевые размеры отдельно от: Для ключевых размеров, таких как поверхность посадки, отверстие для фиксации штифта и поверхность уплотнения, необходимо отдельно указывать зоны допуска (например, Ø20 H7, Ø20 k6), не полагаясь на допуски по умолчанию. Допуски для посадки рассчитываются в соответствии со стандартом GB/T 1800, чтобы гарантировать, что минимальный зазор или натяжение соответствуют функциональным требованиям.
Допуск формы и расположения (GD&T)Трехосный ЧПУ отлично справляется с линейными размерами, но имеет слабое управление формальными и позиционными допусками, такими как положение и точность. Например, соосность двух отверстий требует 0,05 мм. Линейный допуск для каждого отверстия не может быть гарантирован, и для каждого отверстия необходимо указать отдельные данные.
Избегать чрезмерно жестких допусков: Наметка на несовмещенной поверхности и негерметичной поверхности не имеет смысла, значительно увеличивает время обработки и коэффициент лома. Следуя принципу «функция приоритетна, экономична и разумна», для некритических размеров можно уменьшить до ±0,1мм и даже шире.
Стратегия выявления и оптимизации аномалий допуска ЧПУ по трем осям
При постоянном отклонении допусков от нормы в серийном производстве, проверка проводится по следующей логике:
- Проверка состояния ножаИзмерить фактический диаметр инструмента после износа, обновить параметры обработки. Для твердосплавных инструментов, создать главную книгу управления сроком службы инструмента, обязательная замена или ремонт инструмента на каждые 100 единиц обработки.
- Оптимизация способов зажимаДля тонкостенных деталей, следует использовать метод зажима с низким напряжением (например, пневматический зажимы, губчатая подкладка), перед тонкой обработкой раскройте зажимы и подождите 5-10 мин, чтобы заготовки вернулись упругой, потом вырезать.
- Компенсация тепловой деформации: Записывайте изменения размеров при различных температурах окружающей среды и создайте модель тепловой компенсации. Перед тонкой обработкой заготовку выдерживают в термостате не менее 2 часов.
- Программная и технологическая регулировка: Уменьшить объем подрезки (рекомендуется 0,1мм-0,2мм), уменьшить скорость подачи для улучшения качества поверхности и стабильности размеров. Для глубоких полостей рационально организовать последовательность резьбы, чтобы избежать концентрации напряжения, приводящего к короблению.
С помощью этих систематических проверок большинство проблем с допуском ЧПУ по трем осям могут быть обнаружены и решены в течение 48 часов, чтобы избежать полной утилизации.
Часто задаваемые вопросы
Каков допустимый допуск по умолчанию для трехосной обработки с ЧПУ?
Если на листе не указано, обычно используется стандарт GB/T 1804-m (средняя точность) или ISO 2768-m, а допуски линейных размеров составляют от ±0,1 до ±0,2 мм в диапазоне от 0,5 до 1 мм. Однако рекомендуется четко указать стандарт по умолчанию во избежание двусмысленности.
Может ли трехосный ЧПУ стабилизироваться до допуска ±0,01 мм?
Да. При термостатическом цехе, при использовании прецизионного зажима и онлайн-контроля, трехосный ЧПУ может быть достигнут высокий допуск точности ±0,01 мм. Однако следует обратить внимание, что данная точность чувствительна к износу инструмента и термической деформации, необходимо увеличить частоту проверки и управление сроком службы инструмента.
Влияет ли шероховатость поверхности на допуски?
Шероховатость поверхности (Ra) не влияет на допуски размеров, но влияет на трения сборки, герметичность и усталочность. Большая шероховатость (Ra> 3,2 мкм) приводит к увеличению фактического зазора поверхности посадки. Рекомендуется указать на чертежах как допуски размеров, так и требования к шероховатости.
Чем отличаются трехосевые допуски ЧПУ из нержавеющей стали и алюминиевых сплавов?
Алюминиевые сплавы имеют небольшую силу резания, большую деформацию и легко регулируемую допуск (±0,02 мм); нержавеющая сталь имеет низкую теплопроводность, легко затвердевает, допуски с небольшими колебаниями (±0,05 мм). При обработке нержавеющей стали используются острые инструменты и достаточное количество охлаждающей жидкости для контроля тепловой деформации и образования стружки.
Как выбрать подходящий критерий допуска?
Выбор зависит от функций детали: для поверхности посадки-IT6-IT8 (±0,01 - 0,05 мм); для непосаженной конструкции-IT10-IT12 (±0,1 - 0,5 мм). Избегайте слишком жестких допусков для некритических размеров, чтобы снизить затраты на обработку и процент отходов.
Выводы и предложения в отношении действий
Стандарт допуска для трехосевой обработки с ЧПУ не является изолированным техническим параметром, а представляет собой системный проект проектирования, процесса, материалов и контроля. Понимание системы ИТ-систем, знание свойств материалов, спецификации чертежей является ключом к контролю затрат на допуск и обеспечению качества. Если у вас есть потребность в обработке точных деталей, обратитесь к нашим инструкциям по обработке поверхности и контролю допусков. Отправьте чертежи и технические спецификации, наша команда инженеров в течение 24 часов предоставит рекомендации и подробные предложения по DFM, которые помогут вам оптимизировать дизайн и быстро доставить высокоточные детали.



