





Base de propriedade condutora e lógica de seleção de material de peças CNC de latão
As peças CNC personalizadas de latão são amplamente utilizadas em conexões elétricas, terminais e transmissão de sinal de alta frequência, e seu valor central é o equilíbrio entre excelente condutividade elétrica, usinabilidade e resistência à corrosão. A palavra-chave principal "peças CNC personalizadas de latão" precisa primeiro esclarecer a diferença de designação do material: a condutividade elétrica do comumente usado H59 (contendo 59% de cobre) e C36000 (latão de corte livre) é de cerca de 35-40% IACS, muito menor que a do cobre.(99% IACS), mas muito maior do que o alumínio. Na usinagem CNC de precisão, o H59 é a primeira escolha para peças condutoras estruturais devido à sua composição estável e bom desempenho de corte. No entanto, o C36000 é adequado para usinagem em massa de peças roscadas devido ao seu conteúdo de antimônio e selênio e chips em pó, mas a condutividade é ligeiramente menor que a do H59 em cerca de 5-8%.
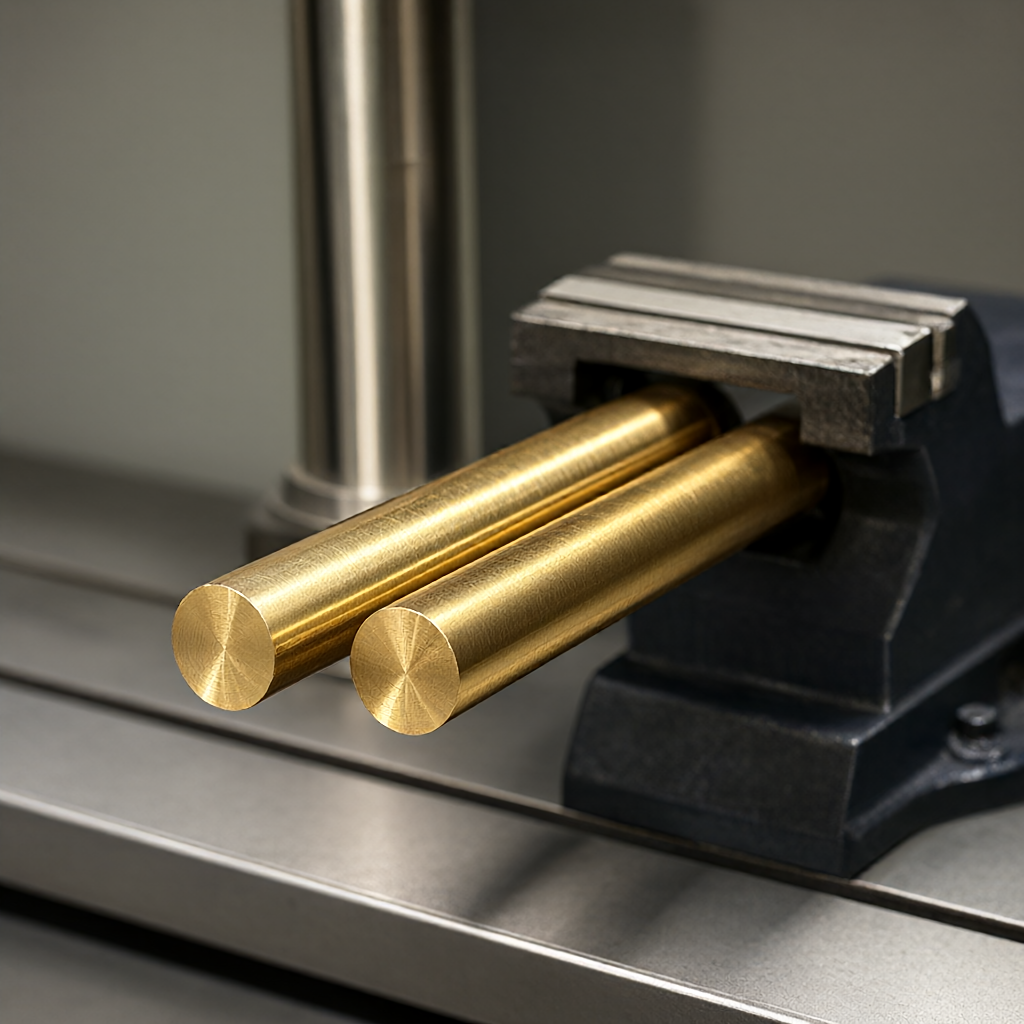
A chave para a seleção do tipo é distinguir entre os requisitos de "condução" e "permeabilidade magnética". Se as peças envolvem circuitos magnéticos ou evitam perdas de corrente de Foucault, é necessário escolher cobre livre de oxigênio ou liga de níquel-cobre; se apenas como peças condutoras de baixa tensão e alta corrente, o latão tem vantagens em custo, eficiência de processamento e resistência (Resistência à tração de cerca de 310-400 MPa) fornece uma melhor solução de engenharia. Para requisitos de lote com brilho de superfície e alta consistência, a rugosidade da superfície moída do substrato de latão geralmente pode atingir Ra0, 8 - 1,6 μm e Ra0, 4 μm após o acabamento ou polimento, estabelecendo uma base plana para a proteção da superfície subsequente.
Análise Comparativa do Modo de Falha de Oxidação e do Processo de Prevenção de Oxidação
O latão tende a formar aeruginosa de carbonato de cobre básico na atmosfera, o que leva ao aumento da resistência de contato e à deterioração da aparência. A prevenção da oxidação não é um processo único, mas um filme de conversão química, um filme de separação física ou um revestimento são selecionados de acordo com o ambiente de serviço da peça.
| Tipo de processo | Espessura típica do filme/parâmetro | Tempo de resistência ao sal e nevoeiro | Influência condutora | Cenários aplicáveis |
|---|---|---|---|---|
| Passivação Química | A camada de filme não tem espessura definida e depende da proporção de solução de passivação. | 96-168 horas | Muito baixo, mantendo o brilho metálico | Alto requisito de aparência, leve anti-corrosão, sensível ao custo |
| Níquel chapeamento (electrolítico/galvanoplastia) | 3-8µm | ≥500 horas | Moderado, o níquel tem uma condutividade de cerca de 65% do cobre | Ambiente corrosivo forte, precisa melhorar a resistência ao desgaste |
| Reprodução/Silver | 0,5 - 2 - 5 μm (ouro) / 2-5 μm (prata) | A prata é facilmente vulcanizada e enegrecida, o ouro é excelente | Excelente, a condutividade do ouro é de cerca de 70% da do cobre | sinal elétrico de alta confiabilidade, alta frequência e baixa impedância |
Deve-se notar que a passivação não aumenta a espessura da camada de metal, não tem efeito sobre a folga de montagem, é a melhor escolha para manter a aparência de usinagem original de "superfície brilhante alta, sem arranhões"; enquanto o revestimento de níquel, embora forte resistência à corrosão, mas introduzirá o risco de fragilização por hidrogênio (precisa de cozimento a 85℃ por 48 horas para desidrogenação), e a superfície da camada de níquel é branca prateada, mudará as características de aparência originais do latão.
Influência dos parâmetros de corte CNC na manutenção da condutividade elétrica
A condutividade elétrica do latão é altamente dependente da integridade da rede cristalina.(>300 m/min) e a taxa de alimentação podem levar ao espessamento da camada endurecida de usinagem, à propagação de microfissuras e ao aumento da resistividade local. Ao usinar a interface de forma especial em conjunto com o plano de fresagem de 3 eixos e o plano de fresagem de 4 eixos, recomenda-se que a velocidade de corte Vc seja controlada em 180-250 m/min e a taxa de alimentação por rotação seja de 0,08 - 0,15 mm/rev. O uso de inserções de carboneto cimentado (grau C) em combinação com uma pequena quantidade de fluido de corte solúvel em água pode controlar a camada de tensão residual na superfície dentro de 5μm e evitar afetar a força de ligação do revestimento subsequente.

Para o processamento de pequenas peças condutoras (por exemplo, pinos e terminais) por máquina de núcleo móvel, a velocidade de rotação do eixo principal pode atingir 8000-12000 rpm. É necessário monitorar o runout do eixo traseiro (≤ 0,005 mm) para evitar a supertolerância dimensional e as marcas de vibração da superfície causadas pela vibração. As marcas de vibração não apenas danificam o acabamento da aparência, mas também causam micro-irregularidades na superfície, aumentam a incerteza da área de contato e, portanto, causam flutuação na consistência do lote de teste de condutividade.
Padrão de controle de acabamento de superfície e qualidade visual
Na produção em massa, a qualidade da aparência (alto brilho, sem defeitos) é o núcleo da aceitação. As peças de latão geralmente mantêm a linha de corte após a fresagem. Se o efeito de espelho for necessário, o processo de moagem deve ser adicionado. A rugosidade da superfície das peças entregues padrão da nossa empresa é de 0,4 μm, e não há manchas de oxidação e marcas de fluxo na superfície após a combinação com passivação química. Os principais pontos de controle estão na validação do primeiro artigo e na inspeção do processo: o valor Rz medido pelo medidor de rugosidade é usado e o micro-arranhão da superfície é inspecionado por microscópio óptico. Para os compósitos de torneamento e fresagem, o filete de transição entre o furo interno e a face final deve garantir R0, 5-R1, 0 mm para evitar a concentração de tensão que leva à formação de bolhas de galvanoplastia subsequentes.
O processo de limpeza antes do tratamento anti-oxidação é muito importante. O óleo de corte CNC residual pode impedir a adesão uniforme do filme passivo, resultando em vazamento local do filme e corrosão. O processo padrão é: desengorduramento ultrassônico → decapagem ácida e remoção de óleo → enxaguamento com água quente → passivação → secagem. A temperatura e o tempo (por exemplo, decapagem 30-60℃, 5-10 minutos) devem ser registrados em cada etapa para garantir a consistência do processo entre os lotes.
Métodos de ensaio e estratégia de prevenção de falhas
O teste de condutividade não se concentra apenas na resistência geral, mas também na "resistência de contato". Para os terminais montados, o método de quatro fios é usado (Sensoriamento Kelvin) Medição mais precisa, eliminando a interferência da resistência do chumbo. A aparência e a detecção da camada protetora dependem do teste de névoa salina (Consulte GB/T 1771 ou ASTM B117). Se a falha prematura da borda for encontrada, geralmente é devido ao chanfro incompleto ou à rebarbação incompleta após a usinagem CNC, resultando em filme passivo fino no canto afiado. Recomenda-se especificar todos os chanfros de borda afiada C0.2-C0.5mm no desenho para melhorar a sensação da mão e otimizar a distribuição da camada de filme.

A medição por coordenadas (CMM) é usada para verificar tolerâncias dimensionais críticas de ajuste (por exemplo, ± 0,01 mm) para evitar o aumento da resistência devido à pressão de contato insuficiente devido ao tamanho excessivo. A inspeção em escala completa é combinada com a verificação pontual da névoa salina antes do envio, formando um ciclo fechado de verificação tripla de "dimensão-função-aparência" para reduzir a taxa de montagem defeituosa do terminal.
Perguntas Frequentes
As peças CNC de latão podem ser polidas com espelho?
Sim, a rugosidade da superfície do latão pode ser tão baixa quanto Ra0.2μm por polimento de correia ou processo de moagem, mostrando um alto efeito de brilho, mas precisa de proteção de passivação subsequente para evitar o escurecimento da oxidação.
O níquel reduz significativamente a condutividade elétrica do latão?
A resistividade do níquel é cerca de 1,5 vezes maior que a do latão. Se as peças suportarem alta corrente, recomenda-se estanho ou chapeamento de prata; o níquel é aceitável apenas para proteção mecânica ou condução de carga leve.
Qual é o MOQ e o período de prova?
Suporta 1 peça de prova e entrega em 15-25 dias para pedidos em lote. O tempo de entrega específico depende da complexidade do desenho, do estoque de material e do cronograma de produção do processo de tratamento de superfície, que pode ser avaliado após o fornecimento do desenho.
Como evitar o escurecimento da oxidação das peças de latão durante o armazenamento?
Recomenda-se que a passivação seja revestida com cera microcristalina ou embalagem de agente anticorrosivo em fase de vapor (VCI) para manter a umidade ambiente.



