





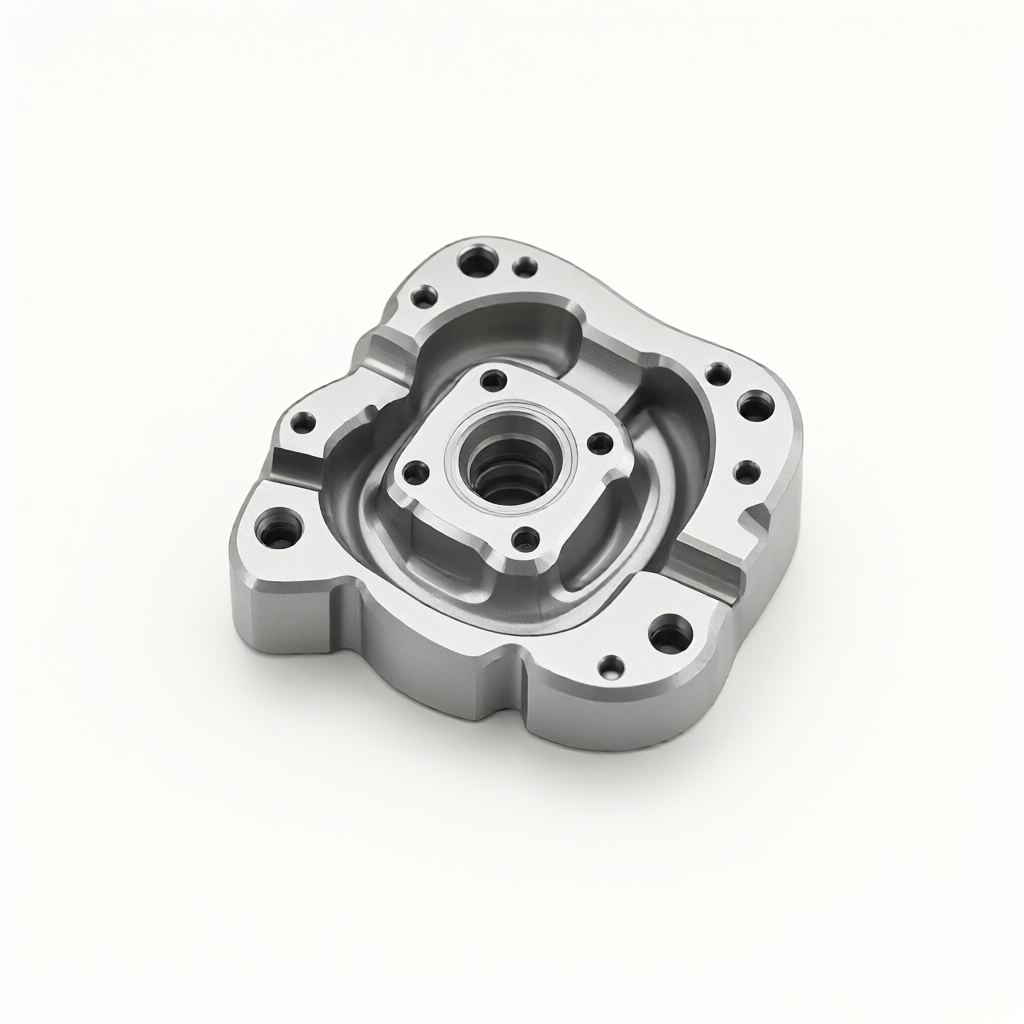
Principais desafios de processo para usinagem CNC de 5 eixos de cavidades médicas
Na usinagem personalizada de peças CNC de precisão, a usinagem CNC de cinco eixos de cavidades médicas complexas é uma demanda típica para lidar com superfícies curvas de forma especial e estruturas de cavidade profunda. As peças de cavidade de grau médico geralmente exigem ajuste de material de embalagem estéril, superfície livre de rebarbas e arranhões, tolerância dimensional controlada dentro de ± 0,01 mm e rugosidade superficial de Ra0,4 μm ou melhor. Devido aos altos requisitos de biocompatibilidade e limpeza de dispositivos médicos, a tecnologia tradicional de três ou quatro eixos geralmente tem problemas como interferência entre eixos, otimização insuficiente do caminho da ferramenta e baixa eficiência de rebarbação ao lidar com cavidades complexas.
Seleção de materiais e otimização de parâmetros de corte
Os materiais comumente usados para cavidades médicas incluem aço inoxidável 316L, liga de titânio (como Ti-6Al-4V) e plásticos de engenharia PEEK. As diferenças nas propriedades de corte de diferentes materiais afetam diretamente a vida útil da ferramenta, a qualidade da superfície e a dificuldade de rebarbação.
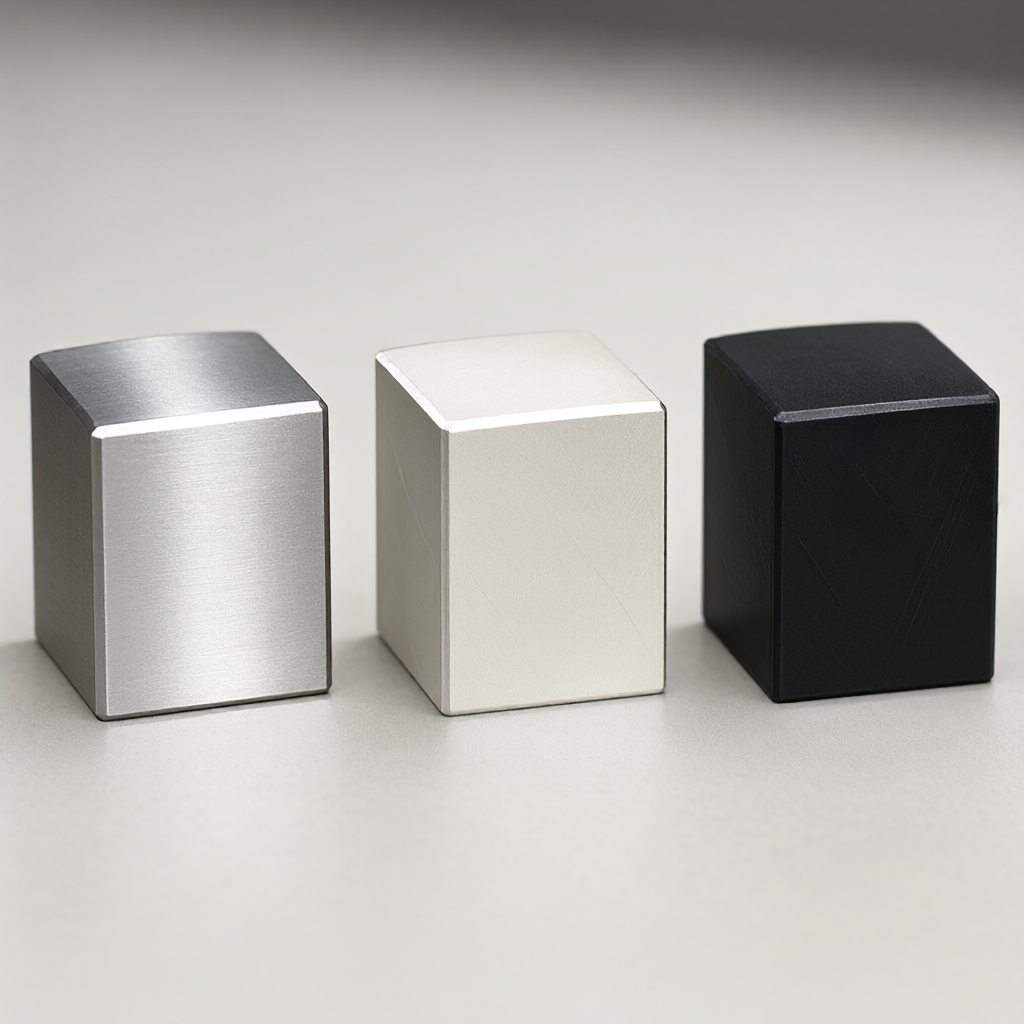
- Aço inoxidável 316LAlta tenacidade, condução de calor pobre, fácil de produzir cavacos. Sugere-se adotar a estratégia de grande alimentação e pequena profundidade de corte. A velocidade de rotação do fuso é controlada em 8000-12000rpm e a velocidade de alimentação é de 300-500mm/min. A faca de revestimento de carboneto cimentado (como o revestimento TiAlN) é recomendada para melhorar a resistência ao desgaste e a capacidade de descarga de cavacos.
- Titânio AlloyBaixo módulo de elasticidade e fácil de deformar. A velocidade de corte deve ser reduzida (500-800m/min) e o fluxo de refrigerante deve ser aumentado para evitar a deformação térmica causada pelo acúmulo de calor. Parâmetros de microusinagem são recomendados, com passo de 0,05 - 0,1 mm para garantir a precisão do perfil.
- Plásticos de engenharia PEEKO ponto de fusão é de cerca de 343℃, fácil de aderir à faca. É necessário selecionar cortadores afiados (como diamante monocristalino ou CBN), manter alta velocidade e baixa alimentação (10000-15000rpm, alimentação 200-300mm/min) e cooperar com o resfriamento a ar para evitar a deformação térmica.
A otimização de parâmetros deve ser combinada com o software de simulação de ligação de cinco eixos para realizar a detecção de colisão e o ajuste da estratégia do eixo da ferramenta, de modo a garantir que a ferramenta sempre mantenha o melhor ângulo de corte na área da cavidade profunda e evite a vibração e a folga da ferramenta.
Caminho da ferramenta de ligação de cinco eixos e estratégia entre eixos
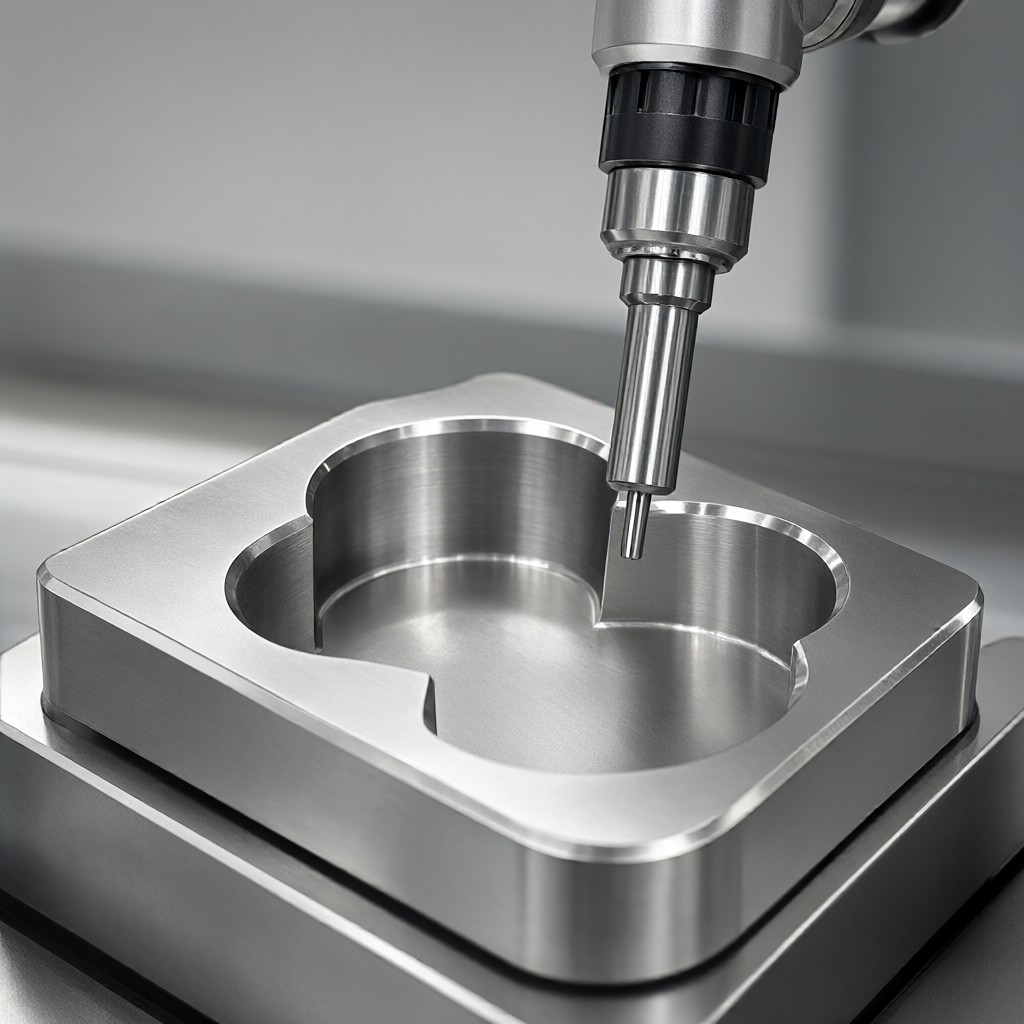
O planejamento do caminho da ferramenta é a chave para determinar a qualidade e a eficiência da superfície na usinagem CNC de cinco eixos de cavidades médicas complexas.
- Corte em espiralAplicável à fresagem de cavidades, pode manter a carga de corte constante, reduzir o estresse da ponta da ferramenta, reduzir o estresse residual da superfície e facilitar a limpeza asséptica subsequente.
- Z-isométrico milling: Adequado para usinagem de acabamento, a rugosidade da superfície de Ra0, 4 μm é alcançada controlando o passo (geralmente 0,02 - 0,05 mm). É necessário cooperar com o caminho da ferramenta de transição suave para evitar marcas de contato.
- Cinco eixos de alisamento de ligaçãoO movimento contínuo de cinco eixos é adotado na área da superfície curva para manter o ângulo de inclinação do eixo principal constante (por exemplo, 45°-60°), melhorar a rigidez da ferramenta e reduzir a vibração de suspensão, de modo a obter uma qualidade de perfil mais uniforme.
A otimização do caminho da ferramenta também deve considerar a reserva do processo de rebarbação. Na borda afiada ou no canto da cavidade profunda, a ranhura de pré-rebarbação ou o chanfro podem ser projetados para evitar danos à superfície causados pela rebarbação manual subsequente. A máquina-ferramenta de cinco eixos não precisa virar a peça de trabalho durante o posicionamento, o que reduz o estresse de fixação e é benéfico para manter a estabilidade dimensional.
Comparação do processo de rebarbação e ajuste estéril
A rebarbação é um pré-processo para a qualificação de peças médicas. Diferentes métodos têm um impacto significativo na integridade da superfície, biocompatibilidade e compatibilidade de materiais de embalagem estéreis. A tabela a seguir compara três opções de rebarbação convencionais:
| Método | Cenários aplicáveis | Risco de resíduos superficiais | Adequação de material de embalagem estéril | Custos e eficiência |
|---|---|---|---|---|
| Vibração Deburring | Poro interno poroso, profundo, complexo | Baixo, mas o tamanho do grão abrasivo (≤325 mesh) deve ser controlado para evitar arranhões | Alta e fácil limpeza de abrasivos residuais | Médio, boa consistência de tamanho de lote |
| Laser Deburring (em inglês) | Sharp edges, thin-wall, superligas | Muito baixo, sem contato, sem zona afetada pelo calor | Extremamente alto, sem resíduos consumíveis | alto e adequado para peças médicas de alta precisão |
| Debroca Eletroquímica (ECM) | Buracos profundos, fendas, materiais condutores | Baixa, mas precisa controlar a proporção de eletrólitos e a densidade de corrente | Médio, limpeza completa de resíduos eletrolíticos | Médio, adequado para ligas de titânio/aço |
A seleção do processo de rebarbação deve combinar as propriedades do material com o método de esterilização subsequente.(por exemplo, óxido de etileno ou esterilização por radiação). A rebarbação a laser tem o menor risco de contaminação de materiais de embalagem estéreis devido à falta de contato e consumíveis e é adequada para requisitos de alta limpeza. A rebarbação por vibração é adequada para lúmens complexos, mas requer triagem rigorosa do tamanho do grão abrasivo para evitar que resíduos de micropartículas afetem o teste de biocompatibilidade. A rebarbação eletroquímica é eficaz para materiais condutores, mas os resíduos eletrolíticos devem ser removidos por limpeza ultrassônica múltipla e enxaguamento com água pura, e é necessário detectar se os resíduos iônicos estão abaixo do limite padrão médico.
Verificação da compatibilidade do tratamento de superfície e materiais de embalagem estéreis
Após a rebarbação, as cavidades médicas geralmente requerem tratamento de superfície para melhorar ainda mais a resistência à corrosão e a biocompatibilidade.
- Explosão de areiaAlumina de malha 150-325 ou grânulos de vidro devem ser usados, a pressão deve ser controlada dentro de 0,3 - 0,5 MPa e a rugosidade da superfície deve ser direcionada para Ra0, 8 - 1,6 μm. Após o jateamento de areia, decapagem ácida e passivação devem ser realizadas para remover a camada de contaminação da superfície.
- Anodização (liga de alumínio)É adequado para peças médicas à base de alumínio, com espessura de filme de 5-10μm, que podem ser tingidas ou seladas. Certifique-se de que o processo de vedação esteja completo para evitar que a solução de limpeza permaneça nos poros.
- GalvanizaçãoPor exemplo, o revestimento de liga de níquel-fósforo (2-5μm) pode melhorar a resistência ao desgaste e a resistência à corrosão. Após o revestimento, a liberação de fragilização por hidrogênio (por exemplo, 200℃/4h) e o teste de névoa salina devem ser realizados para verificação.
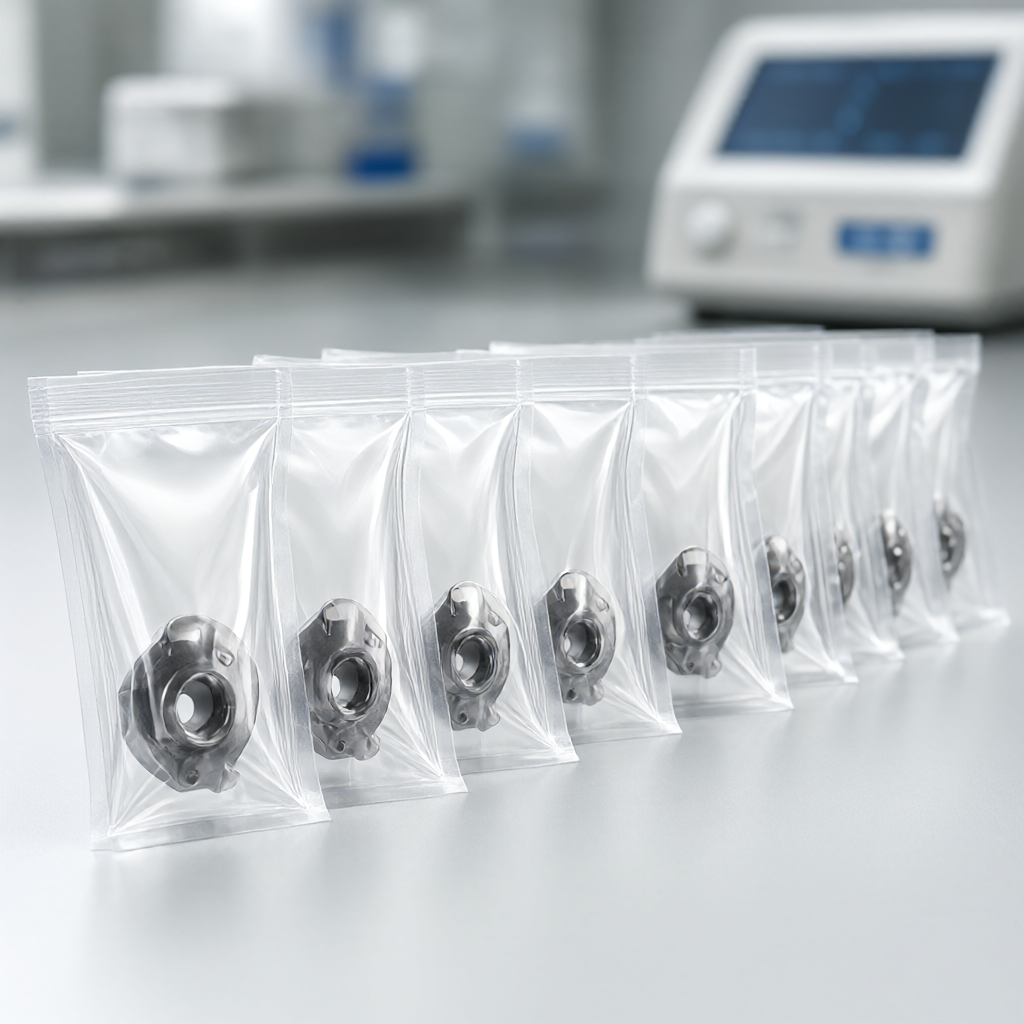
Após a conclusão de todos os processos de tratamento de superfície, a verificação da adequação do material de embalagem estéril deve ser realizada. Os materiais de embalagem (como sacos de PE de grau médico ou sacos compostos de papel-plástico) devem garantir que não haja danos ou contaminação devido a micro-solavancos, eletricidade estática ou resíduos na superfície das peças. Recomenda-se realizar testes de simulação de transporte e testes de estanqueidade para verificar se a integridade da superfície das peças permanece inalterada e não há precipitados após o ciclo de esterilização.
Critérios de detecção e prevenção de falhas
A aceitação final das peças da cavidade médica está sujeita a rigorosos padrões de teste de qualidade. Os principais itens de teste incluem:
- Teste de dimensãoA máquina de medição por coordenadas (CMM) ou o projetor óptico devem ser usados para detectar a tolerância do ponto-chave, com o alvo de ± 0,01 mm. O diâmetro da esfera de rubi (R0, 5 mm) deve ser selecionado para a sonda CMM para melhorar a precisão da medição da cavidade profunda.
- Superfície rugosidade: Use interferômetro de luz branca ou rugosidade de contato, alvo Ra0.4μm (acabamento) ou Ra0.8μm (após jateamento de areia).
- Testes de limpezaContagem de partículas de acordo com a ISO 16232-1 ou teste de resíduos químicos de acordo com a VDA 19. As peças rebarbadas e acabadas devem ser limpas ultrassonicamente para garantir que não haja resíduos de metal, abrasivos ou eletrólito.
- BiocompatibilidadeO produto final deve passar pela série de testes ISO 10993 (citotoxicidade, sensibilização, irritação, etc.) para garantir que os materiais e o processo de processamento não tenham precipitação tóxica.
Os modos de falha comuns incluem rebarbas residuais nos cantos da cavidade profunda, bolhas na camada de tratamento de superfície, arranhões na superfície após a rebarbação e pequenas alterações dimensionais após o ciclo de esterilização. As soluções de prevenção incluem: permitir a rebarbação durante o processamento de cinco eixos; realizar a ativação de decapagem ácida antes do tratamento de superfície; usar rebarbação a laser ou vibratória em vez de operação manual; e realizar testes de estabilidade dimensional a alta temperatura (temperatura de esterilização simulada ±10℃) antes da esterilização.
FAQ: Perguntas chave sobre usinagem CNC de cinco eixos de cavidades médicas
A usinagem CNC de cinco eixos pode atender aos requisitos de adaptação de materiais de embalagem estéreis para cavidades médicas?
A usinagem de cinco eixos pode reduzir o estresse de fixação e os defeitos de superfície, otimizando o caminho da ferramenta e cooperando com a rebarbação a laser ou vibração e o rigoroso processo de limpeza, de modo a garantir que não haja contaminação residual na superfície das peças e atender aos requisitos de vedação e limpeza de materiais de embalagem estéreis.
Qual método de rebarbação é o mais adequado para cavidades médicas de aço inoxidável 316L?
A rebarbação a laser é a solução preferida para a cavidade médica de aço inoxidável 316L devido à sua falta de contato, sem resíduos de consumíveis e pequena zona afetada pelo calor. Se a cavidade interna for complexa, a rebarbação por vibração pode ser combinada, mas o tamanho do grão abrasivo deve ser controlado e limpo completamente.
Como a usinagem de cinco eixos atinge a rugosidade da superfície de Ra0.4μm?
Parâmetros de acabamento (passo de 0,02 - 0,05 mm, velocidade de corte moderada) devem ser adotados em combinação com a estratégia de alisamento de ligação de cinco eixos, e a nitidez da ferramenta e a estabilidade térmica da máquina-ferramenta devem ser mantidas. Após o acabamento, o re-aperto deve ser evitado para reduzir o risco de arranhões na superfície.
Como verificar se o eletrólito residual atende aos padrões após a rebarbação?
A cromatografia iônica ou o ICP-OES podem ser usados para detectar resíduos de íons de superfície, e o valor-alvo deve atender aos padrões de limpeza médica (por exemplo, resíduos totais).



