





na fabricação de peças CNC de precisão,Narrow Groove MaquinaçãoMuitas vezes, o sucesso ou fracasso não depende da rigidez da máquina-ferramenta, masRelação de correspondência entre o raio da ferramenta e a largura da ranhuraMuitos engenheiros descobriram que a força de corte real aumenta rapidamente e a vibração da haste da ferramenta aumenta após a seleção da ferramenta de acordo com o tamanho teórico, o que pode até levar a cantos arredondados muito grandes ou arranhões na parede lateral. Com base nos dados reais da ShowyMetal na fresagem de 3/4/5 eixos, este artigo analisará profundamente o coeficiente de raio da ferramenta, o envelope de interferência e a lógica de compensação, de modo a ajudar o pessoal técnico de compras e P & D a estabelecer uma base científica para a seleção do tipo e evitar o modo de falha da fonte.
Análise do gargalo do processo e do modo de falha na usinagem de ranhuras estreitas
Quando a largura da ranhura é inferior a 1,2 vezes o diâmetro da ferramenta, o moinho final convencional entra na "área de ranhura estreita". Neste momento, apenas a parte da aresta de corte da ferramenta está envolvida no corte, e a parte do corpo que não está envolvida no corte é muito suscetível a interferência com a peça de trabalho ou fixação.
- Raspagem lateral (Gouging)Quando o cortador recua ou avança, a alça ou o ombro colide com a parede da ranhura, resultando em arranhões irreparáveis.
- Dobre a faca e as costasQuando a relação profundidade/diâmetro é muito grande, a rigidez da ferramenta não é suficiente, resultando em largura de ranhura e tamanho fora da tolerância, geralmente desvio para a frente (ranhura se torna mais larga).
- Vibrações (Chatter)A área de corte da ranhura estreita é pequena, o amortecimento é baixo, a vibração do modo principal é fácil de excitar e a rugosidade da superfície se deteriora rapidamente.
A chave para resolver esses problemas é reexaminar a relação de acoplamento entre a geometria da ferramenta e o caminho de usinagem, que não pode ser resolvido simplesmente "mudando a faca", mas requer uma consideração abrangente baseada na mecânica de elementos finitos e na mecânica de corte.
Fator de raio da ferramenta: um parâmetro central que determina a viabilidade
DefiniçãoFator de raio de ferramenta $\alpha$é a razão entre a largura da ranhura $W$e o raio da ferramenta $R_c$($ \alpha = W / 2R_c $).
Características do processo em diferentes intervalos de coeficientes
Com base em nossos dados medidos em 72 máquinas CNC, diferentes valores de $\alpha$correspondem a estados de usinagem muito diferentes:
- $em alpha< 1.0$O fundo da ferramenta interfere com o fundo da ranhura e não pode ser usinado fisicamente, portanto, o raio da ferramenta deve ser reduzido ou a largura da ranhura aumentada.
- R $1,00 em alpha< 1.5$Zona de segurança: A ferramenta está totalmente localizada na ranhura, sem risco de interferência da parede lateral, adequada para fresas finais convencionais.
- R $1,50 milhões\alpha< 2.0$Zona de transição: Embora não haja interferência geométrica, mas a ferramenta de corte tem grande quantidade de suspensão e rigidez reduzida, a velocidade de alimentação deve ser reduzida e a aderência da alça deve ser otimizada.
- $\alpha > 2,0 milhõesÁrea de ranhura larga. Neste momento, não é mais o problema de "ranhura estreita", mas o problema de emenda de caminho de faca múltipla, precisa prestar atenção ao padrão de faca.
O que isso significa para o compradorAo enviar a consulta de desenho, se a proporção de ranhura estreita $\alpha$estiver entre US $1,0 e US $1,5, recomenda-se perguntar ativamente ao fornecedor se ele possui um "banco de ferramentas dedicado a ranhura estreita", que é um indicador-chave para testar sua capacidade de encaixe de engenharia.
Faca de bola vs. faca de nariz bovino: uma comparação de profundidade de dois esquemas de slot estreito
Os moinhos de extremidade geralmente não são adequados quando as ranhuras estreitas exigem um alto nivelamento da base ou acabamento da parede lateral. Neste caso, o Ball End e o Bull Nose / Radius End são os principais candidatos, com diferenças significativas de custo, eficiência e qualidade da superfície.
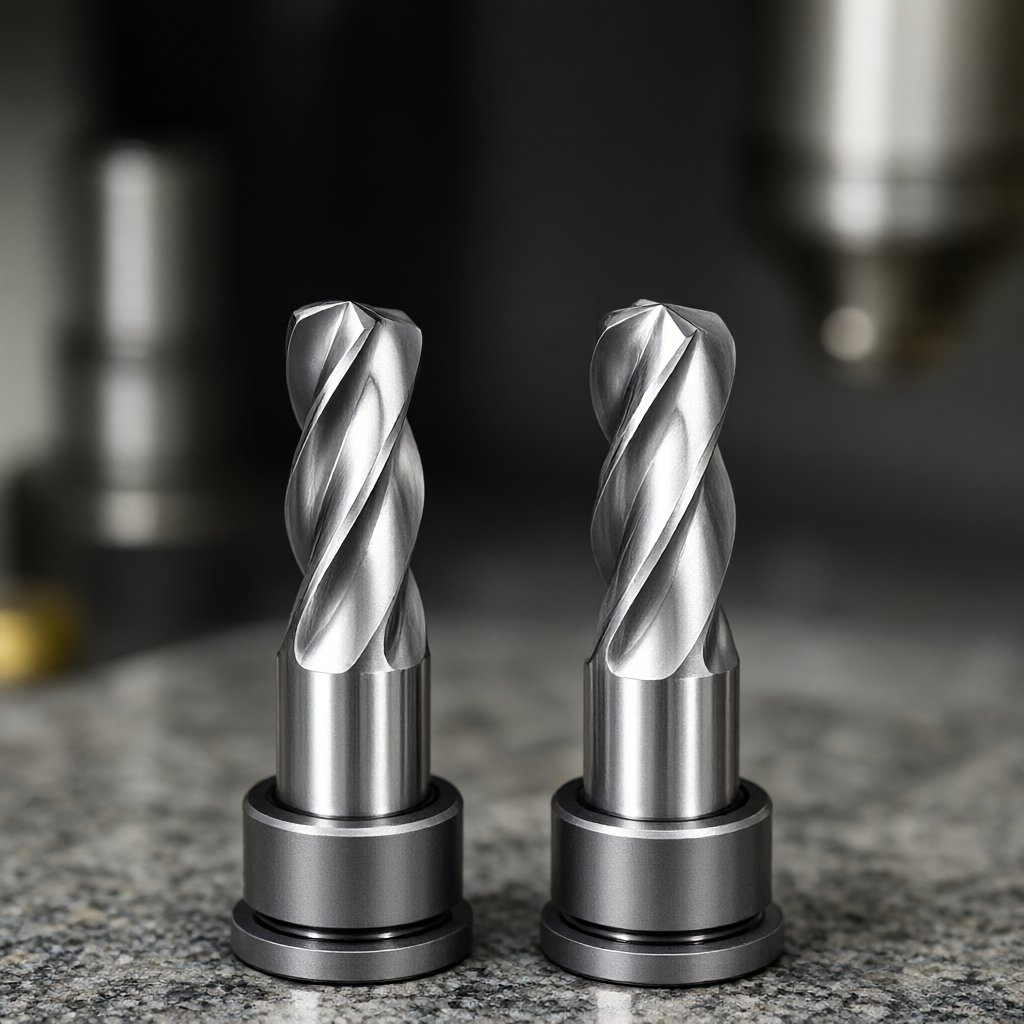
| Dimensões de avaliação | Avaliações sobre o Ball End Cutter | PRODUÇÃO Bull Nose Cutter |
|---|---|---|
| Capacidade de formação de base | Aperfeiçoe o arco, não precisa de acabamento secundário, adequado para superfície orgânica ou fundo de ranhura R | Apenas toque a borda, a altura teórica permanece no centro da base, exigindo um segundo movimento da faca ou aceitação do plano | Parede lateral do acabamento | A linha de corte muda com o raio e é fácil produzir padrão de ventilador, e o valor de Ra é geralmente> 0,8 μm. | Excelente. Contato cilíndrico lateral, padrão uniforme, Ra0.4μm ou superior |
| PRODUÇÃO Cutter Life | Curto. Baixa velocidade linear, baixa dissipação de calor e desgaste rápido em pequenos caminhos | Longo, corte em grande raio, boa dissipação de calor, forte rigidez, adequado para corte a longo prazo |
| Cenários aplicáveis | Cavidade do molde, perfil 3D complexo, peça com valor R inferior necessário | Paredes laterais com requisitos de alto acabamento, ranhuras planas, peças de aparência, produtos com requisitos de alta consistência do lote |
| Controle de custos | Alto preço unitário da ferramenta e substituição frequente | Médio baixo, alta durabilidade da ferramenta, baixo custo abrangente |
Sugestões de EngenhariaSe a sua parte forVisível externamenteAlém disso, as paredes laterais da ranhura devem apresentar um efeito de "superfície brilhante e sem arranhões".Faca de nariz de vacaNa produção em massa, a ShowyMetal recomendará preferencialmente o cortador de nariz de boi R0.5-R1.0mm para esses requisitos, juntamente com a máquina-ferramenta composta de torneamento e fresagem de alta velocidade, para garantir a consistência da aparência do lote.
Lógica de compensação e pontos-chave da operação prática de programação
A seleção da ferramenta certa é apenas o primeiro passo, e a configuração correta de compensação é necessária para evitar a superação dimensional.
1. Seleção de direção para compensação de raio
Deve ser ativado ao usinar a parede lateral esquerdaCompensação do Raio Esquerdo (Left Offset)Ativado durante a usinagem da parede lateral direitaCompensação do Raio Direito (Right Offset)Muitos novatos confundem a esquerda e a direita na usinagem de ranhuras estreitas, o que leva à quebra da ferramenta devido à quantidade excessiva de corte. Sugere-se iniciar a simulação no software CAM para verificar se o envelope da ferramenta excede o valor teórico da largura da ranhura.
2. Evite a estratégia de "cortar a faca".
Na profundidade da ranhura estreita, o corte vertical é fácil de causar flexão da ferramenta.Ramp In (tradução)ouArc In (em inglês)Estratégia. Usando um cortador de nariz bovino de 3mm de diâmetro para usinagem de uma ranhura de 5mm de largura e 10mm de profundidade como exemplo: usando um ângulo de inserção inclinado de 15° a uma profundidade de 0-5mm e mantendo uma alimentação vertical de 5-10mm, o pico de força de corte pode ser reduzido em mais de 30% e a flexão traseira é significativamente reduzida.
3. Separação de equilíbrio e acabamento
Deixe uma margem de 0,2 - 0,3 mm para o desbaste e use um passo mais fino para o acabamento.< 15% 刀径)。精修阶段务必使用Moagem diretaUse o lado rígido da ferramenta para empurrar a peça de trabalho, melhorar o acabamento da superfície e reduzir o desgaste da ferramenta.
Critérios de aceitação e meios de teste
A qualidade da ranhura estreita é difícil de julgar visualmente e deve depender de equipamentos de teste de precisão.
- Teste de dimensão:: UtilizaçãoInstrumento de medição de imagemLargura da ranhura de teste, os pontos-chave incluem o centro da parte inferior da ranhura e 1/3 de ambas as paredes laterais. A tolerância padrão é geralmente ± 0,01 mm, para maior precisão, pode ser realizada de acordo com o desenho.
- Profundidade e planicidade.:: UtilizaçãoMáquina de medição por coordenadas (CMM)Colete os pontos da grade na parte inferior da ranhura para avaliar se a planicidade excede 0,05 mm. A ranhura profunda é propensa a deformação e deve ser inspecionada principalmente.
- Superfície rugosidade:: UtilizaçãoAparelho de rugosidadeMeça o valor Ra da parede lateral. Para peças externas, Ra ≤ 0,4 μm; para peças funcionais, Ra ≤ 0,8 μm geralmente atende aos requisitos.
- Verificação de interferênciaDurante a primeira fase do artigo, utiliza-se oGauge do GaugeouProbe SimulaçãoInspecione o cortador quanto ao risco potencial de colisão com as características circundantes, especialmente se houver áreas de transição chanfradas ou arredondadas.
Transparência na entregaA ShowyMetal fornece relatórios de inspeção completos para cada lote, incluindo dados de coordenadas CMM, medições de rugosidade e fotos de aparência. Esta não é apenas uma prova de qualidade, mas também uma base de dados para ajudar os clientes a estabelecer a estabilidade do processo.
Perguntas frequentes (FAQ)
Quão pequena é a ferramenta necessária para usinar uma ranhura estreita de 0,5 mm de largura?
O raio mínimo teórico da ferramenta deve ser inferior a 0,25 mm, mas, considerando a rigidez, recomenda-se o uso de um moinho de extremidade em miniatura de precisão de 0,5 mm ou 0,6 mm. Se a profundidade da ranhura exceder 3mm, recomenda-se fortemente o uso de um cortador de nariz de boi e a redução da velocidade de rotação para evitar o risco de linhas de vibração e quebra da ferramenta.
Por que minha parede lateral de sulco estreito sempre tem linhas espirais, o que fazer?
As linhas espirais são causadas principalmente por um passo excessivo ou desgaste da ferramenta. Verifique o "Passo de corte fino" nos parâmetros CAM, recomenda-se definir para 10%-15% do diâmetro da ferramenta. Enquanto isso, confirme se há rachaduras nas bordas laterais da ferramenta e ative a compensação de chanfragem (Lead-in/Lead-out), se necessário.
Quais são os requisitos específicos para a rigidez da máquina-ferramenta para usinagem de ranhuras estreitas?
Slot estreito para máquinas-ferramentasPRODUÇÃO Spindle RunningSensível, o runout radial do eixo principal deve ser ≤ 0,005 mm. Ao mesmo tempo, a máquina-ferramenta deve ter alta velocidade e alta rigidez. Recomenda-se usar ferramentas de torneamento de fixação rígida ou garras ER para evitar o afrouxamento causado pelo suporte de mola. As máquinas-ferramentas de 5 eixos da ShowyMetal adotam o sistema de haste de tração ER de alta precisão para garantir a fixação estável de ferramentas de micro-diâmetro.
Como garantir a consistência do tamanho da ranhura estreita na produção em massa?
O ponto é,Monitoramento automático da compensação de ferramentasO uso de uma cabeça de medição com função de medição de comprimento e medição de círculo compensa automaticamente o desgaste após cada troca de ferramenta. Ao mesmo tempo, a sequência do caminho de corte é fixa para evitar a deriva de erro causada pelo acúmulo de calor. Para pedidos com requisitos de alta consistência, aumentamos a primeira peça e a frequência de inspeção e monitoramos o gráfico de tendência das dimensões críticas do CMM.
Qual é a diferença entre o processo de processamento de ranhuras estreitas de peças plásticas e metálicas?
Plásticos de engenharia (por exemplo, PEEK, PEI) são fáceis de aderir à faca durante o corte e precisam ser usados.Ângulo de inclinação grande, borda afiadaAs peças de metal (por exemplo, alumínio 6061) prestam mais atenção à remoção de cavacos e dissipação de calor, e recomenda-se usar ferramentas com mais ranhuras de remoção de cavacos em espiral. Não há diferença essencial na lógica de compensação entre os dois, mas os parâmetros de corte (velocidade de rotação/alimentação) são muito diferentes, por isso é necessário estabelecer cartões de processo separadamente.
Conclusões e convite à cooperação
A usinagem de ranhuras estreitas pode parecer simples, mas é um teste abrangente de gerenciamento de armazenamento de ferramentas, capacidade de programação CAM e controle rígido da máquina-ferramenta. Seja para ranhuras de vedação de estruturas aeroespaciais ou para ranhuras decorativas de alta aparência de eletrônicos de consumo, a correspondência precisa do raio da ferramenta é a pedra angular para reduzir a taxa de rejeição e melhorar a pontualidade da entrega.
Se você está enfrentando problemas de consistência de aparência para usinagem de ranhuras estreitas ou precisa de validação de processo para materiais e profundidades específicos, envie seus desenhos 2D/3D para a equipe de engenharia da ShowyMetal.Relatório de análise DFMAjude-o a fazer as coisas certas de uma só vez na fase de produção em massa e entregá-las com eficiência.



