





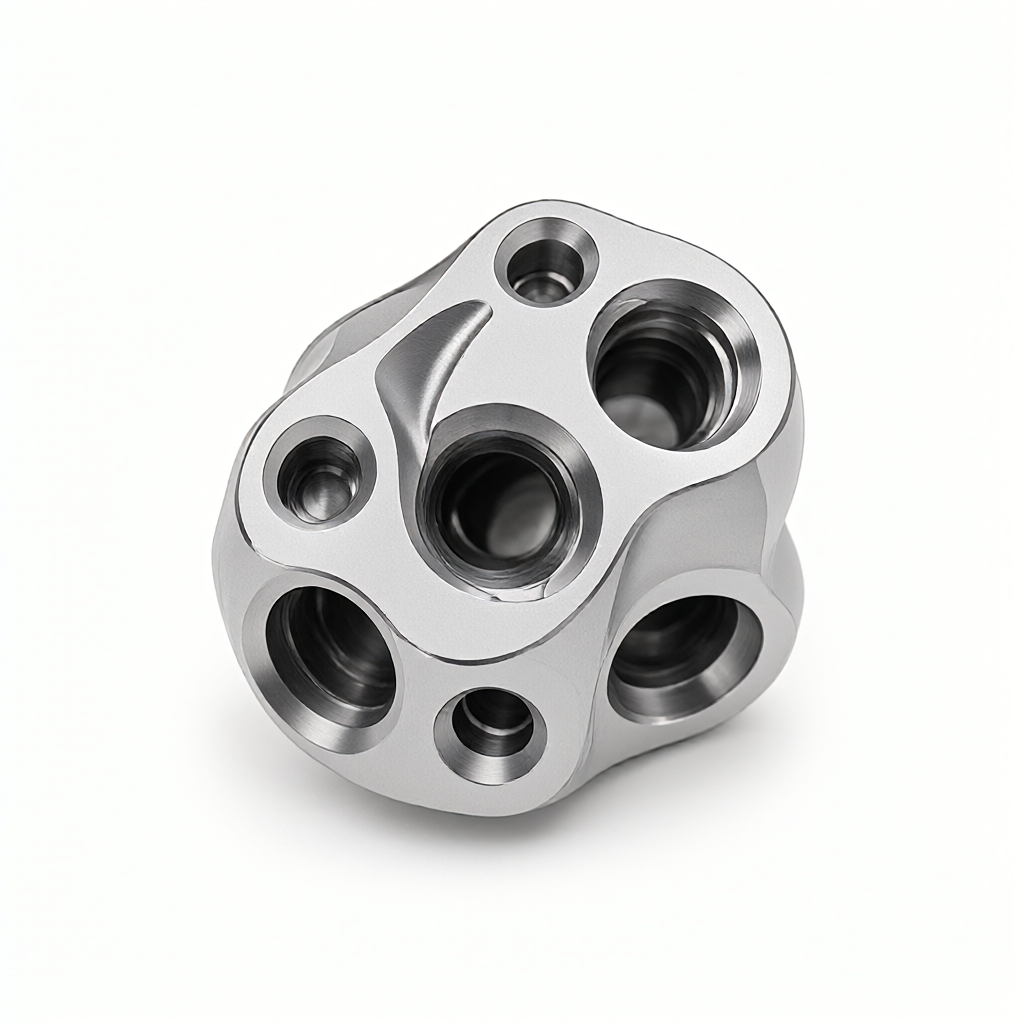
O desafio da relação profundidade/diâmetro do furo interno e da relação esbelta da ferramenta para usinagem CNC de cinco eixos do núcleo da válvula de precisão
em sistemas pneumáticos, hidráulicos e de circuitos de gás semicondutores,Precisão valve coreÉ o componente central para controlar o fluxo de fluido on-off e regulação de fluxo.Maquinação CNC de cinco eixosno tratamento de cavidades profundas e furos oblíquos de forma especial, especialmenteProfundidade do furo interno (L/D)Com oPRODUÇÃO Cutter Thin Ratiorigidez insuficiente, vibração de corte e dificuldade de remoção de cavacos. Para engenheiros de P & D, entender esses dois parâmetros é importante para a engenharia de P & D.Estabilidade de tolerânciaCom oSuperfície FinalizaçãoSe a atribuição de papel é baseada apenas no desenho e a estratégia de compensação de caminho de ferramenta no caminho do processo é ignorada, a consistência do lote geralmente falha ou o atraso na entrega é causado.
A limitação física da relação de profundidade e diâmetro do furo interno para a precisão do núcleo da válvula
O núcleo da válvula geralmente requer uma relação profundidade/diâmetro do furo (L/D) de 3:1 ou mesmo 5:1.Maquinação CNC de cinco eixosO processo de perfuração e reaming em:
- Deslocamento da faca e transferência da faca:A deformação elástica da ferramenta sob compressão aumenta exponencialmente à medida que a relação de magreza aumenta. Em L/D=4, o desvio dimensional na direção diametral pode exceder a janela de tolerância de ± 0,01 mm com suportes rígidos convencionais.
- Acumulação de calor e deformação térmica:Na usinagem de furos profundos, o calor de corte não pode ser conduzido através da alça, o que leva ao aumento da temperatura local, o que leva ao estresse residual e à deformação de encolhimento após o resfriamento.
- Risco de bloqueio de remoção de detritos:em particular, quando esse material de aço inoxidável ou liga de titânio é processado, os chips de corte são fáceis de se acumular no fundo do furo, resultando em quebra de lâmina ou mesmo corte.
Portanto, durante a fase DFM (Design for Manufacturing), o engenheiro precisa definir o limite superior de L/D. Por exemplo, para furos de núcleo de válvula de Ø6 mm com profundidade superior a 24 mm (L/D=4), recomenda-se que a usinagem por etapas ou o processo de perfuração sejam usados em vez de uma única broca para controlar o erro cumulativo.
A estratégia de correspondência entre a razão de esbelto da ferramenta e os parâmetros de corte
A relação de esbelto da ferramenta (S/L) afeta diretamente a fresagem e a perfuraçãoSuperfície rugosidadeCom oEstabilidade dimensionalNão. inMaquinação CNC de cinco eixosO chanfro entre a superfície curva e o orifício é geralmente realizado com faca de cabeça esférica ou faca de nariz redondo, e seu S/L é geralmente de 5:1 a 8:1.
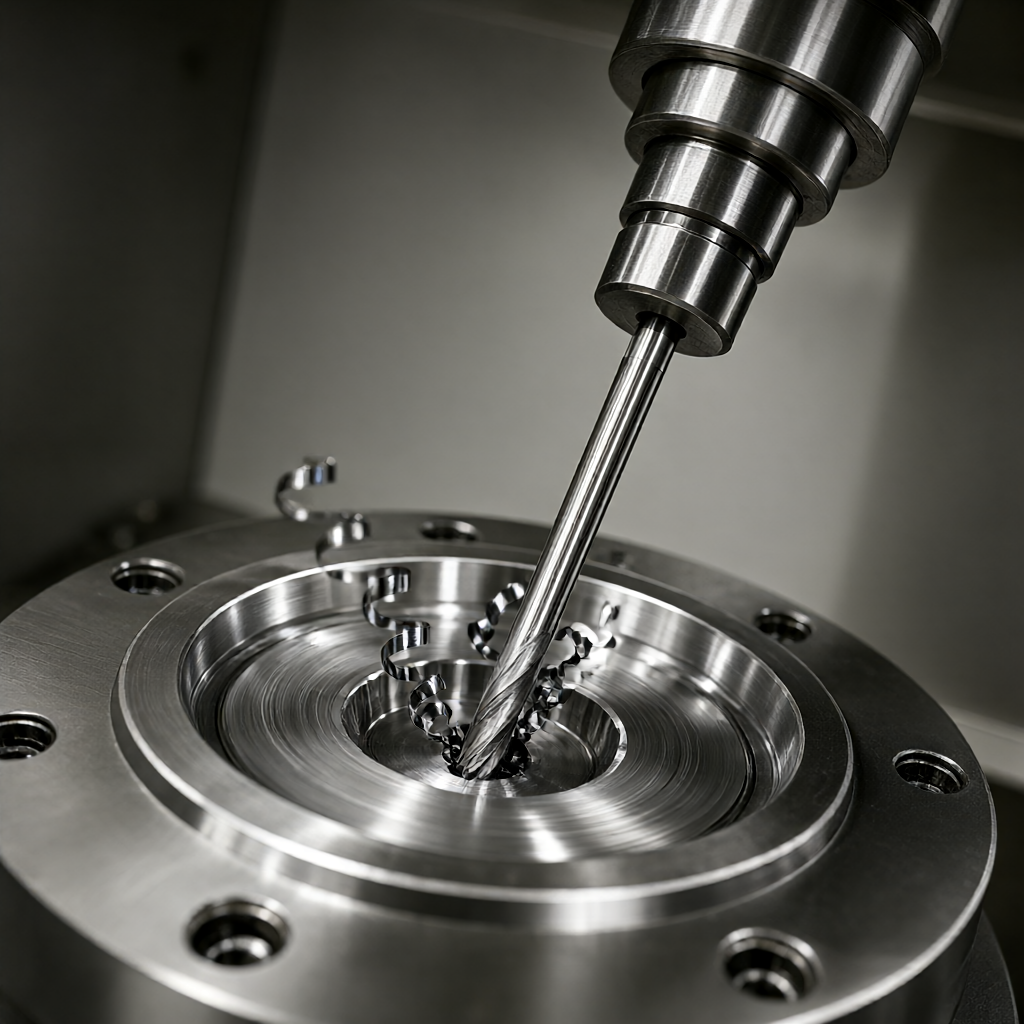
- Velocidade de rotação e otimização de alimentação:As ferramentas de alto S/L devem reduzir a velocidade de corte (Vc) e a alimentação (Fz) para suprimir a vibração. Por exemplo, para as ferramentas de ponta de esfera Ø4 mm (S/L=6), recomenda-se que o Vc seja controlado a 60 - 80 m/min em vez dos 200 m/min convencionais ao usinar a liga de alumínio 6061.
- Revestimento de ferramentas e geometria:A escolha de ferramentas revestidas com PCD (diamante policristalino) ou CBN (nitreto de boro cúbico) pode melhorar a vida útil da rigidez, mas requer uma estratégia de compensação de erro térmico correspondente ao fuso.
- Seleção de Spindle Taper:O fuso de cone de alta rigidez HSK ou BT50 é preferido para usinagem de furos profundos, de modo a reduzir a influência da deriva térmica da interface na precisão da posição do furo.
Planejamento de caminho de ligação de cinco eixos e controle de eixo de ferramenta
o núcleo da válvula geralmente contém orifícios oblíquos, furos cegos e recursos de posicionamento multifacetados,Maquinação CNC de cinco eixosA vantagem é que ele pode manter um bom ângulo de trabalho da ferramenta através da rotação de ligação e evitar o corte suspenso na parte inferior.
- Método do piso fixo (Normal):O cortador é sempre perpendicular à superfície de usinagem, adequado para superfícies planas e retas, mas o orifício é fácil de aparecer marcas de contato.
- Método do Lado Normal (Side Normal)A inclinação do cortador de 5° a 10° pode melhorar a redondeza do orifício e o acabamento da superfície, mas os requisitos para o cortador S/L são mais rigorosos.
- Inclinação Dinâmica (Dynamic Tilt):O ângulo de inclinação é ajustado automaticamente de acordo com a curvatura da posição da ferramenta, que é adequada para o núcleo da válvula de superfície curva complexa. O software CAM deve ter a capacidade de interpolação contínua do eixo G5.
Para furos profundos com L/D > 3, recomenda-se definir em um programa de cinco eixosPRODUÇÃO Layer CuttingCom oPRODUÇÃO Bick DrillAção, cada corte 2 - 3 mm, ou seja, levantar 1 mm para evitar o emaranhamento de cavacos. Ao mesmo tempo, use fluido de cavaco de temperatura constante (pressão 40 - 60 bar) para lavar diretamente o fundo do furo, reduzindo o risco de deformação térmica.
Influência da seleção de materiais e tratamento de superfície na estabilidade de furos profundos
Os materiais comuns para o núcleo da válvula incluem aço inoxidável SUS316L, Inconel 718 e aço de rolamento GCr15.Condutividade térmicaCom oIntensidadeEfeito diretoMaquinação CNC de cinco eixosDesgaste da ferramenta e deformação da peça de trabalho em:
| Designação de material | Típico L/D Limite | Principais pontos difíceis | Pós-tratamento recomendado |
|---|---|---|---|
| SUS316L em | 3.5 - 4.0 milhões | Faca de alta tenacidade e fácil aderência | Blasting + Passivação |
| Inconel em 718 | 2.5 - 3.0 milhões | Alta dureza e baixa condutividade térmica | Tratamento Térmico a Vácuo + Eletrolimento |
| GCr15 em | 3.0 - 3.5 milhões | tratamento térmico grande deformação | Grinding + Grinding (Tradução) |
Atenção especial: O estresse residual do núcleo da válvula de aço inoxidável após o processamento de furos profundos pode facilmente levar à deriva da forma do furo. Recomenda-se aumentar a forma do furo após a fresagem ásperaEnvelhecimento stressingProcesso (480℃/2h) seguido de acabamento e inspeção final. Para o tratamento de superfície, a anodização é adequada para o carretel de alumínio, mas não para o aço inoxidável; se for necessário um alto acabamento, o eletrolimento pode reduzir Ra abaixo de 0,2 μm, mas recuará 0,02 - 0,05 mm de tamanho, exigindo uma compensação no programa CAM.
Meios de ensaio e critérios de aceitação
A verificação da precisão de furos profundos e oblíquos não pode depender apenas da detecção de pontos de três coordenadas (CMM), mas deve ser combinada com a verificação de precisão de furos profundos e oblíquos.Instrumento de medição pneumáticaCom oComparação Ótica:
- Profundidade do buraco e grau de localização:A relação L/D e a coaxialidade são medidas em tempo real com uma sonda pneumática Rayleigh ou Keenis, com uma tolerância recomendada de ± 0,005 mm.
- Superfície rugosidade:Use o medidor de rugosidade da série SJ-2100, o comprimento da amostra é de 1,25 mm, a superfície de vedação Ra do núcleo da válvula deve ser ≤ 0,4 μm e a superfície não selada deve ser ≤ 0,8 μm.
- Tolerância de forma e posição:A redondeza e a cilindricidade do furo inclinado são digitalizadas por um profilômetro a laser para gerar uma nuvem de pontos, que é comparada com o modelo CAD, e o desvio<0.01 mm 判定合格。
Antes do envio, realize 100% de inspeção em tamanho real com relatório CMM e gráfico de rugosidade. Para pedidos em lote, recomenda-se que, após a primeira peça ser confirmada pelo cliente, os principais furos sejam amostrados a cada 50 peças e o gráfico de controle SPC seja estabelecido para monitorar a tendência de desgaste da ferramenta.
Perguntas frequentes e sugestões de evasão de processo
Q1: Como o furo profundo com L/D=4 do núcleo da válvula garante a consistência na produção em massa?
AdoçãoMaquinação CNC de cinco eixosA estratégia de reaming de perfuração em camadas, que permite a remoção de cavacos a cada 2 mm e a restrição de fixação de coaxialidade, substitui a broca a cada 200 unidades em lotes para evitar o desgaste da ponta, resultando em aumento gradual do furo.
Q2: O que devo fazer quando a fresagem de alta velocidade ocorre com a ferramenta S/L=8?
Diminua a velocidade do fuso para a área de lóbulo estável (consulte o banco de dados de dinâmica de ferramentas) ou use uma ferramenta de corte curta em duas etapas. Se for necessário usar uma faca longa, aumente o suporte intermediário ou reduza a espessura de corte (ap) para menos de 0,5 mm.
Q3: rebarbas e concentração de tensão aparecem no orifício após o processamento do núcleo da válvula de aço inoxidável. Como removê-los?
Realizado com uma faca de ponta de bola de 0,5 mmDebroca do Chamfer, ângulo 15°-30°, taxa de alimentação Fz= 0,02 mm/rev. Evite aparar manualmente com arquivos, etc., de modo a não danificar o acabamento da superfície e a precisão dimensional.
Q4: De quais links vem principalmente o erro de posicionamento do furo inclinado da ligação de cinco eixos?
A principal causa é a deriva térmica do eixo C da máquina-ferramenta, a deformação da fixação da peça de trabalho e o desvio de compensação do eixo da ferramenta. Sugere-se pré-aquecer o fuso por 30 minutos antes da usinagem, substituir o clipe de mola por gabarito de expansão hidráulica e ativar a função de atualização dinâmica de compensação do raio da ponta da ferramenta no CAM.
Q5: Como avaliar se o fornecedor tem a capacidade de usinagem de furos profundos de cinco eixos reais?
O mesmo material e parâmetros L/D devem ser fornecidos.Relatório de teste do primeiro artigo, incluindo dados de nuvem de pontos CMM e perfil de rugosidade. Observe se ele possui uma oficina de temperatura constante, medidor pneumático e processo de gerenciamento de desgaste da ferramenta. Consulte nossa descrição do processo de tratamento de superfície para verificar se o processo de desestressar e polir está completo.
Conclusões e recomendações de ação
Precisão Valve-CoreMaquinação CNC de cinco eixosO sucesso depende da compreensãoProfundidade do furo internoCom oPRODUÇÃO Cutter Thin RatioDefinir o limite de L/D, a seleção de ferramentas e a estratégia de compensação no estágio DFM podem reduzir significativamente o risco de lote. Se o seu núcleo de válvula envolve L/D > 3 ou S/L > 6 furos profundos e características alongadas, recomenda-se enviar desenhos 3D e designação de material, podemos fornecer avaliação de caminho de processo e cotação rápida com base em cluster de 72 equipamentos CNC e capacidade de precisão de ± 0,01 mm para garantir a entrega e qualidade estáveis.



