A planicidade é o principal índice de qualidade na usinagem CNC de peças de chapa metálica, que afeta diretamente a folga de montagem, o desempenho de vedação e a aparência visual. Este artigo analisa sistematicamente a fonte de erro de planicidade, a diferença de processo entre a fresagem de 5 eixos e a fresagem de 3 eixos, a influência da seleção de material na deformação e fornece os pontos-chave da operação prática do projeto do processo à inspeção de entrega, o que pode ajudá-lo a evitar o risco de exceder a tolerância e alcançar a consistência do lote de alta precisão.
Requisitos de tolerância de planicidade e modos de falha comuns
Em peças de placas de precisão, as tolerâncias de planicidade são geralmente controladas na faixa de 0,01 - 0,05 mm, dependendo do cenário de aplicação. Por exemplo, a base em equipamentos semicondutores requer ≤ 0,02 mm, enquanto os painéis de acabamento de gabinete 3C podem ser relaxados para 0,05 mm.(devido à liberação de tensão interna), bordas levantadas (tensão residual de fixação), ondulações (caminho inadequado da ferramenta ou salto do fuso). Esses defeitos são frequentemente predeterminados após o desbaste e antes do acabamento, e o polimento subsequente ou o acabamento podem ampliar os defeitos visuais se não forem interferidos no estágio do processo.
Influência das propriedades do material no plano da placa CNC
O coeficiente de expansão linear, o módulo de elasticidade e a sensibilidade ao calor de corte de diferentes metais e plásticos de engenharia influenciam significativamente a estabilidade da planicidade do alumínio.(por exemplo, 6061-T6) boa condução de calor, corte leve, mas fácil de produzir recuperação elástica, após o descarregamento pode rebote; aço inoxidável (por exemplo, 303) alta dureza, alta tenacidade, fácil de causar deformação térmica devido ao calor de corte; latão (por exemplo, C360) fácil de aderir à faca, precisa otimizar o resfriamento; plásticos de engenharia (por exemplo, POM, PEEK) grande encolhimento térmico, precisa de pré-compensação de tamanho.
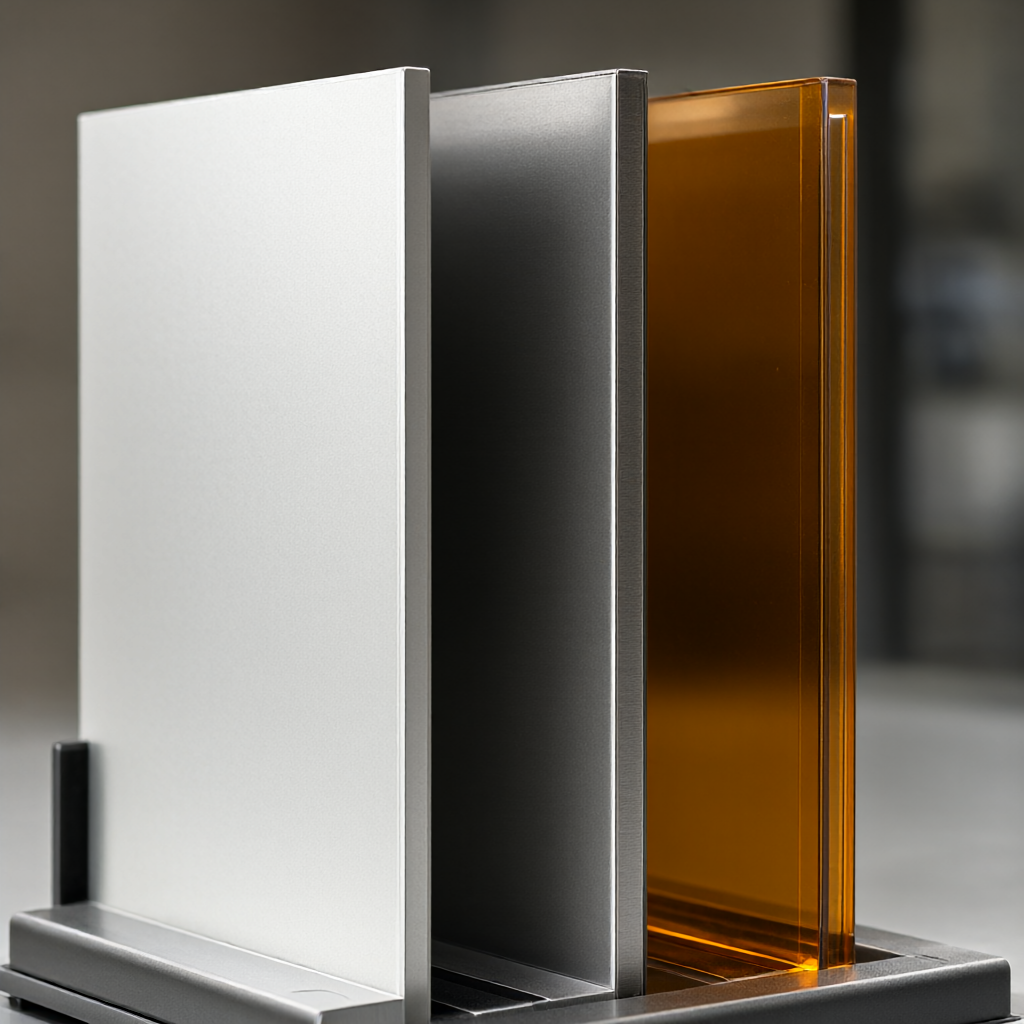
Comparação de materiais de placas CNC comuns
Comparação do processo de fresagem de 3 eixos e 5 eixos no controle de planicidade
A usinagem de ligação de 5 eixos pode melhorar significativamente a planicidade de placas de paredes finas ou com revestimento inclinado (≤15°), otimizando a postura do eixo da ferramenta, de modo que a ferramenta seja sempre perpendicular à superfície da peça de trabalho, reduzindo o componente de força lateral. A fresagem de 3 eixos é altamente eficiente para grandes superfícies planas, mas em cavidades profundas ou áreas de borda, a flexão da ferramenta pode causar "folga", resultando em convexidade ou concavidade média.
Diferenças críticas no controle de planicidade de chapas metálicas por fresagem de 3 eixos versus 5 eixos
Dimensões
3-Axis Vertical Moagem
Moagem de ligação de 5 eixos
Espessura da placa aplicável
≥5 mm (boa rigidez)
≥3 mm (suporte de parede fina)
Planicidade máxima atingível
± 0,03 mm (placa grande)/ ± 0,02 mm (placa pequena)
± 0,01 mm (consistente em todo o mundo)
Tool Atitude
Fixação Z-Vertical
Inclinação dinâmica, mantendo o corte normal
Controle do Edge/Bead
Fácil de aparecer passo ou corte excessivo
Transições suaves, sem sensação de escada
Clipping Complexidade
Baixo para tamanho de lote
Alto, precisa de fixação para cooperar e posicionar
Risco de falha típico
Convexo/côncavo, ondulado
Interferência do eixo da ferramenta, colisão de caminho (verificação CAM necessária)
Principais pontos de operação para fixação e alívio de tensão residual
O modo de fixação determina diretamente a quantidade de deformação da peça de trabalho no processo de corte. Recomenda-se o uso de adsorção a vácuo ou almofada de fixação flexível para evitar a deformação elástica causada pela compactação local. Para a placa de alumínio, recomenda-se liberar a força de fixação após a usinagem áspera, esperar mais de 30 minutos para que a tensão se estabilize e, em seguida, realizar a usinagem de acabamento. As peças de aço inoxidável podem ser compensadas pela expansão térmica: de acordo com o coeficiente de expansão linear do material (Se 304 for 17,3 ×10
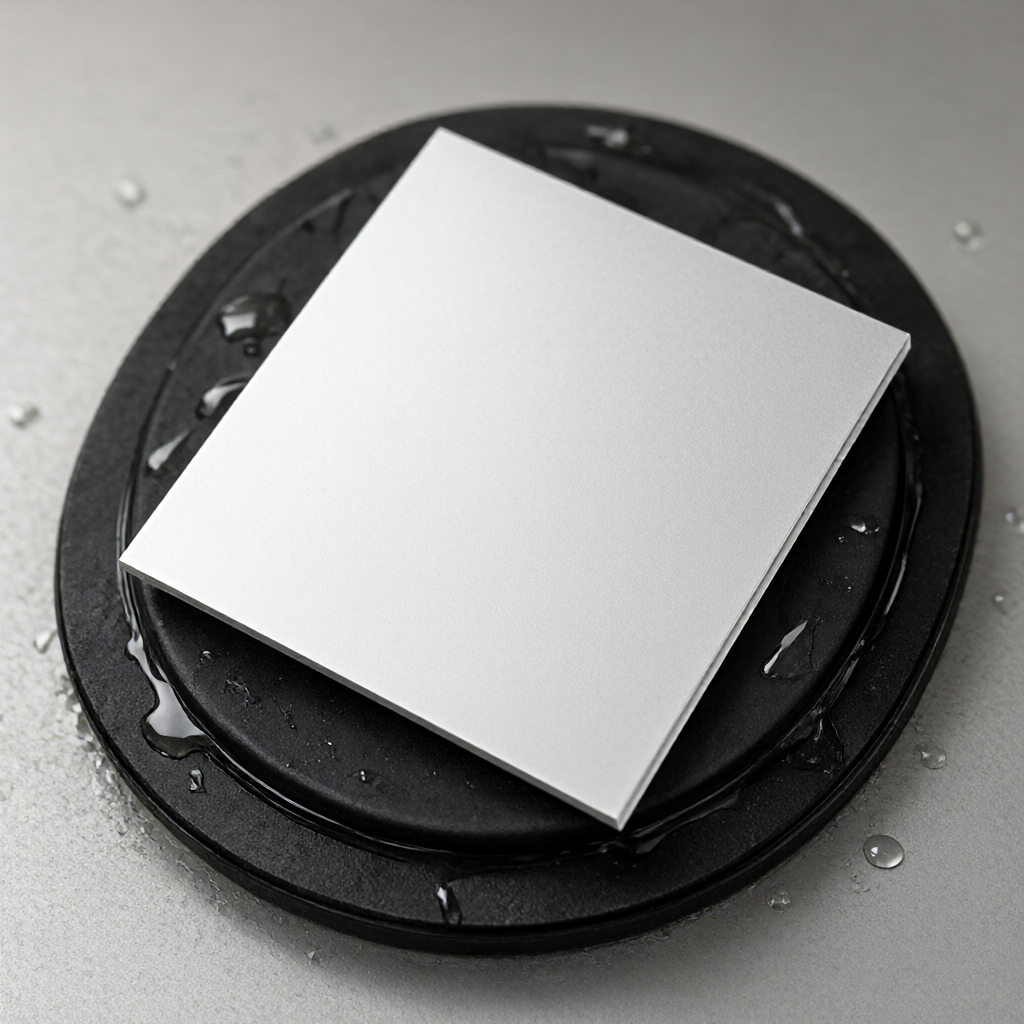
Diagrama esquemático do modo de fixação de adsorção a vácuo
Controle cooperativo de acabamento superficial e planicidade
A alta planicidade geralmente acompanha a necessidade de alto acabamento (por exemplo, Ra≤ 0,4 μm). 0,1 - 0,2 mm deve ser reservado para o desbaste e uma pequena profundidade de corte deve ser usada para o acabamento (ap≤ 0,2 mm), alta velocidade de rotação (alumínio 8000 - 12000 rpm), grande taxa de alimentação (f/z 0,1 - 0,15 mm) estratégia para evitar o acúmulo de calor. Seleção de ferramentas, fresas de extremidade de carboneto cimentado revestidas (por exemplo, AlTiN) para peças de aço e lâminas brancas de alumínio puro para peças de alumínio para evitar a aderência. Inspeção em grande escala deve ser realizada após cada acabamento, com foco especial na alta diferença entre os quatro cantos e o centro, em vez de apenas planicidade de ponto único.
Critérios de inspeção de embarque e armadilhas comuns de aceitação
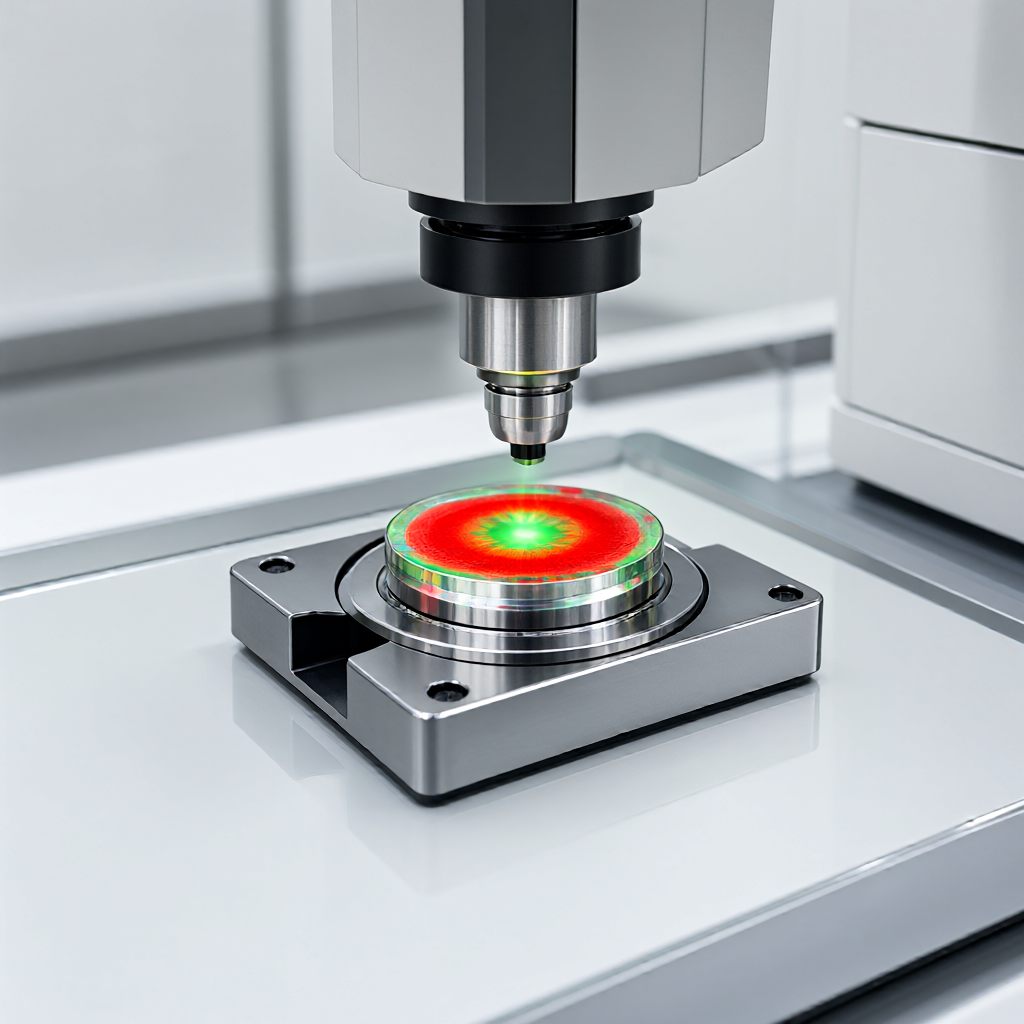
A aceitação deve basear-se no símbolo de planicidade (por exemplo, 0,02) e no método de teste especificado nos desenhos do cliente. Recomenda-se usar máquina de medição por coordenadas (CMM) ou interferômetro óptico planar em vez de placa plana + medidor de sensor. O método do medidor de sensor é propenso a erros de julgamento devido à pressão humana, especialmente para Ra
cena de detecção de planicidade óptica de alta precisão
Envie seu desenho STEP / DWG / PDF e nossos engenheiros retornarão em 2 horas com um orçamento detalhado que inclui análise DFM gratuita e recomendações de processo — sem compromisso.
Envie seu desenho STEP / DWG / PDF e receba em 2 horas um orçamento detalhado com análise DFM gratuita e consultoria de processo. Sem pedido mínimo – a partir de 1 peça.