





PRINCÍPIOS CHAVE DE DESIGN DE FERRAMENTAS EM MÁQUINA CNC DE GRANDE TIPO
em customização de peças CNC de precisão,Grande usinagem CNCO maior desafio não é o corte em si, mas como garantir que peças grandes permaneçam consistentes durante a fixação, flangeamento e operações subsequentes. Para estruturas de alumínio ou aço com mais de 500mm de comprimento ou mais de 50kg de peso, mandris de três mandíbulas convencionais ou placas de pressão simples tendem a causar deformação por estresse que afeta as tolerâncias dimensionais finais (geralmente na faixa de ± 0,01 mm a ± 0,05 mm).
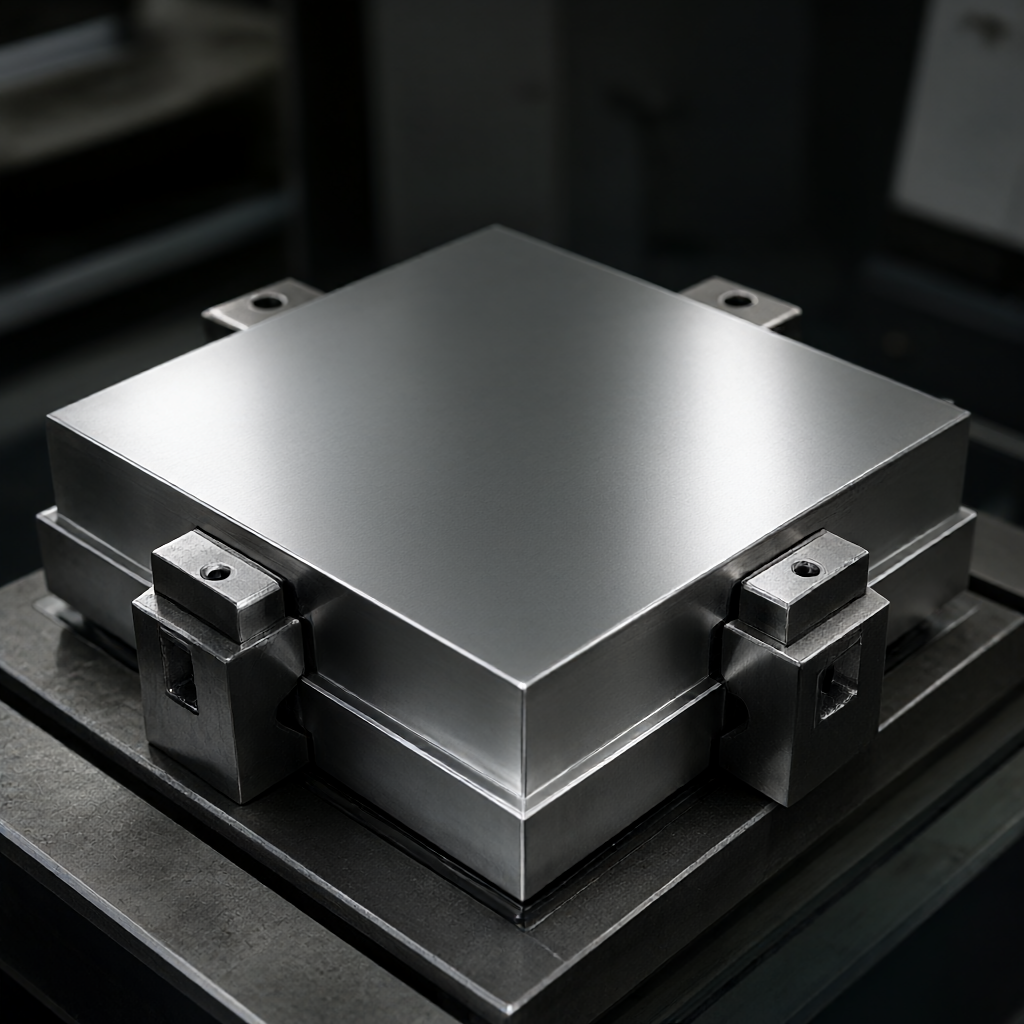
O núcleo do projeto de ferramentas é o equilíbrio de "apoiar e ceder". Para peças de paredes finas de grande porte, recomenda-se o uso de suporte de contato pontual em vez de contato de superfície para reduzir a deformação causada pela força de adsorção. O coeficiente de expansão térmica deve ser simulado durante o projeto.(cerca de 23 μm/m·K para alumínio e 12 μm/m·K para aço), com folga de montagem de 0,1 mm-0,2 mm reservada para evitar que as peças não possam ser retiradas ou superdimensionadas devido ao acúmulo de calor de corte. Além disso, a ferramenta em si deve ter rigidez suficiente e sua frequência natural deve evitar a frequência de corte do fuso principal. Geralmente, recomenda-se que a frequência natural da ferramenta seja superior a 30% da frequência de excitação de corte, de modo a evitar o Chatter causado pela ressonância.
Conversão de referência e estratégia de fixação secundária
o processamento de peças grandes geralmente requer várias etapas, como moagem da superfície inferior e, em seguida, torneamento da parede lateral e da superfície superior. neste caso,Precisão de posicionamento de repetição de referênciaTorna-se um indicador-chave. Recomenda-se o uso de pinos de localização spline personalizados ou blocos de localização de quatro lados, em vez de um único pino cilíndrico, para restringir os cinco principais dos seis graus de liberdade. Para grandes conchas com cavidades internas, recomenda-se que as dimensões principais externas sejam usinadas primeiro, com uma margem de 0,2 mm, viradas e acabadas internamente e, finalmente, uniformemente polidas ou rebarbadas.
Se uma superfície complexa é usinada com uma ligação de quatro ou cinco eixos, o projeto da ferramenta deve considerar a prevenção da ferramenta. Para o centro de usinagem de cinco eixos fornecido pela ShowyMetal, recomendamos que você se comunique com o engenheiro na fase de revisão de desenho (DFM) e marque a área de interferência da ferramenta. Para costela fina (



