





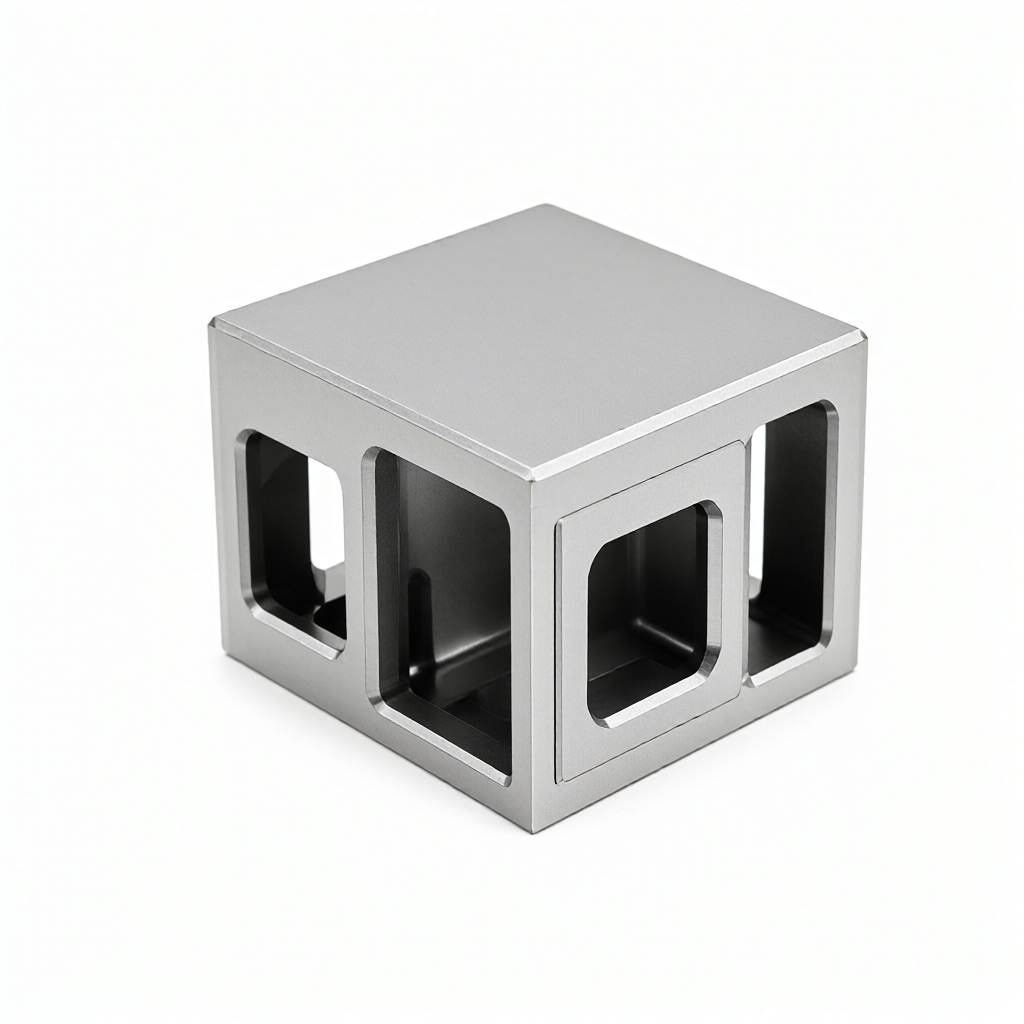
Para resolver os problemas de alívio de tensão, envelhecimento e rebote de peças de suporte complexas devido à liberação de tensão de corte na usinagem CNC de peças aeronáuticas, a fabricação de precisão precisa ser controlada em conjunto com as características de tratamento térmico do material e o processo de ligação multi-eixo. Este guia analisa a lei de distribuição de tensão residual do suporte de liga de alumínio e liga de titânio após a composição de torneamento e fresagem de 5 eixos, fornece curva específica de temperatura do forno de envelhecimento, configuração de referência de fixação e estratégia de compensação de dimensão, garante que a tolerância final da peça de trabalho seja estável dentro de ± 0,01 mm e realiza o padrão de entrega de aparência de acabamento superficial Ra0, 4 μm.
Fontes de tensão residual e mecanismo de deformação de stents complexos
O suporte aeronáutico é geralmente feito de liga 7075-T6 ou Ti-6Al-4V. Quando a camada endurecida de usinagem de superfície e o estresse de fundição/forjamento dentro da peça são removidos por usinagem áspera, a redistribuição de estresse será causada. Se não for tratado efetivamente, a peça de trabalho após a usinagem de acabamento terá um rebote de fluência lento ao longo do tempo, resultando em tamanho excessivo do orifício de posicionamento crítico e da superfície de montagem.
- Corte do stressA área de deformação plástica produzida pela fresagem de alta velocidade é comprimida, a superfície é puxada após a descarga e a pressão interna é comprimida, resultando em deformação da borda.
- Calor em stressA diferença de temperatura local causada pelo calor de corte forma uma distribuição gradiente de tensões residuais térmicas após o resfriamento da peça de trabalho.
- Stress tecidualA transformação de fase microcósmica da liga não é uniforme, e a mudança de tamanho ocorre devido ao ajuste lento da distorção da rede após a colocação a longo prazo.
A experiência de engenharia mostra que os suportes de paredes finas complexas mudam mais drasticamente em tamanho dentro de 24-48 horas após a fresagem de acabamento e, em seguida, gradualmente se estabilizam.
Especificação para parâmetros do processo de envelhecimento por estresse
O envelhecimento sem estresse não é um fortalecimento da solução, seu núcleo é o relaxamento do estresse a alta temperatura. Para o stent de liga de alumínio 7055-T6, a temperatura de envelhecimento recomendada é de 410℃-425℃, o tempo de retenção é calculado de acordo com a espessura da parede, geralmente 2-4 horas por 10mm de espessura da parede.
Nota: Temperaturas de envelhecimento muito altas podem levar à diminuição da resistência do material (redução da dureza em 2-3HBS), afetando as propriedades mecânicas finais; tempo de retenção insuficiente pode levar a uma taxa de alívio de tensão inferior a 80%, o que não pode efetivamente inibir o rebote.
Para a liga de titânio Ti-6Al-4V, a temperatura de recozimento de alívio de tensão é geralmente de 520℃ a 540 ℃, realizada sob vácuo ou atmosfera protetora para evitar a oxidação da superfície.
Comparação de processos antes e depois do envelhecimento sob tensão
A tabela a seguir compara três esquemas principais de envelhecimento natural, envelhecimento forçado e alívio de tensão de vibração.
| Esquema de redução de stress | Materiais aplicáveis | Ciclo/Consumo de Energia | Taxa de alívio de stress | Estabilidade dimensional | Cenários aplicáveis |
|---|---|---|---|---|---|
| Envelhecimento natural | alumínio liga | 7-30 Senhor. | 60-70% dos | Médio | Peças estruturais não críticas, com prazo de entrega generoso |
| Stress Degradação Forçada | Alumínio/titânio liga | 8-12 horas | 85-95% dos | Alto | Suporte crítico de aviação, requisitos de alta precisão |
| Vibração stress | Aço/Stainless Steel | 1-2 Hora do | 40-60% dos | Médio baixo | Grande suporte de solda para aliviar o estresse de solda |
Na produção em massa, embora o envelhecimento forçado de alívio de estresse aumente o consumo de energia do tratamento térmico, ele reduz muito o tempo de ciclo e pode atingir uma taxa de alívio de estresse de mais de 85%, por isso é a primeira escolha para suportes de aviação de precisão. Para suportes pesados com espessura de parede superior a 50mm, recomenda-se combinar o envelhecimento natural com o acabamento para evitar o risco de engrossamento de grãos causado pelo envelhecimento forçado.
A estratégia de fixação anti-deformação na usinagem composta de torneamento e fresagem de cinco eixos
O suporte complexo tem muitas faces e características de forma especial, e a deformação de fixação é outra grande fonte de distorção de usinagem. Ao usar o centro de usinagem de 5 eixos, o princípio de "fixação única, posicionamento múltiplo" deve ser seguido, e a adsorção a vácuo, fixação hermética ou suporte de mandíbula macia deve ser preferido para reduzir a influência da força de corte na extremidade do modilhão.
- Soft Claw Auto-TensionamentoUse a deformação elástica do material para prender peças de parede fina para evitar a concentração de tensão local.
- Apoio ao ThimbleAo processar a cavidade profunda, use o pino ejetor hidráulico para suportar a partir do fundo, eliminando a faca de folga.
- Optimização de caminhosAdote a estratégia de fresagem direta para reduzir a força de corte radial e evitar a deterioração da ondulação da superfície causada pelo tremor da parede fina.
Entre os 72 equipamentos CNC da ShowyMetal, o centro composto de torneamento e fresagem é especialmente adequado para o tratamento de suportes com características de corpo rotativo e plano. Através de uma fixação, vários processos de torneamento, fresagem e perfuração são concluídos para reduzir o acúmulo de erros de posicionamento repetidos.
Compensação de tamanho e circuito fechado de detecção on-line
A usinagem pode gerar novas tensões de corte, apesar do envelhecimento sem estresse. Um modelo de compensação dimensional deve ser estabelecido: a deformação real é medida após a usinagem da primeira peça e o coeficiente de compensação é calculado para ser aplicado aos lotes subsequentes.

- Inspeção em escala completa do primeiro artigo: Os principais pontos de recurso são capturados usando uma máquina de medição por coordenadas (CMM).
- Comparação de dados: Compare o valor medido com o valor nominal CAD para gerar o vetor de desvio.
- Pós-processamento CAM: compensação de desvio sobreposta no caminho da ferramenta para micro-corte.
- Monitoramento de lotes: inspeção de amostragem é realizada uma vez a cada 50 peças de produção. Se o valor de Cpk for inferior a 1,33, ajuste imediatamente o valor da compensação.
Este controle de circuito fechado garante a estabilidade da precisão de ± 0,01 mm na produção em massa e, em combinação com a detecção de 100% em escala total antes do envio, intercepta efetivamente o fluxo de produtos defeituosos.
Tratamento de superfície e controle de qualidade de aparência
A integridade da superfície do suporte aeronáutico é muito alta. Após o envelhecimento sem estresse, a superfície é propensa a incrustação ou salinização e precisa ser cuidadosamente limpa. A anodização subsequente (por exemplo, padrão QAQ-300) deve ser controlada a uma espessura de 10-25μm e o incremento da camada de óxido deve ser reservado.

- Blasting e desenho de arameUnifique a textura da aparência, elimine as linhas de corte usinadas e melhore a consistência visual.
- Brilhante polonêsPara a superfície hermética ou a superfície de acoplamento, o polimento do espelho deve ser realizado após a fresagem de acabamento para atingir Ra0, 4 μm, de modo a evitar o ponto de partida da concentração de tensão.
- InspeçãoUse um medidor de rugosidade para detectar o acabamento da superfície e um interferômetro de luz branca para detectar micro-arranhões para garantir que não haja arranhões e defeitos.
A qualidade da aparência não é apenas uma questão de estética, mas também de suscetibilidade à corrosão sob tensão. Superfícies de alto acabamento reduzem defeitos microscópicos e melhoram a vida útil da fadiga no ambiente da aviação.
Perguntas Frequentes
O envelhecimento de alívio de estresse é necessário antes do acabamento do suporte de liga de alumínio de aviação?
Para stents complexos com espessuras de parede superiores a 20mm ou requisitos de tolerância superiores a ± 0,02 mm, o envelhecimento forçado de alívio de tensão é altamente recomendado para eliminar as tensões residuais de desbaste e garantir a estabilidade dimensional a longo prazo após o acabamento.
Quais são as consequências de uma temperatura de envelhecimento de estresse muito alta?
Temperaturas muito altas podem causar envelhecimento excessivo e diminuição da resistência da liga de alumínio, enquanto a liga de titânio pode causar transformação de fase e reduzir as propriedades de fadiga. As especificações de tratamento térmico correspondentes à designação do material devem ser rigorosamente seguidas e a uniformidade da temperatura do forno deve ser monitorada.
Como determinar se o envelhecimento por estresse é suficiente?
A distribuição da tensão superficial pode ser medida por um medidor de tensão residual, que é considerado suficiente se o valor da tensão for inferior a 50MPa e uniformemente distribuído em todos os pontos de medição, ou pode ser verificado diretamente por um teste de estabilidade dimensional após o acabamento (por exemplo, reteste de 72 horas).
O processamento de 5 eixos pode evitar completamente a deformação do stent?
A usinagem de 5 eixos pode reduzir significativamente a deformação do mandril, otimizando a postura da ferramenta e reduzindo os tempos de mandril, mas não pode eliminar completamente o estresse interno no corte.
Como a produção em série garante a consistência visual?
Estabelecer parâmetros padronizados do processo de tratamento de superfície (densidade de corrente, temperatura, tempo) e realizar uma inspeção visual completa antes do envio, usando ferramentas de fresagem de acabamento de alto acabamento e afiação regular para garantir que os lotes não tenham arranhões e aberrações cromáticas.
Conclusões e propostas de ação
A fabricação de precisão de suportes aeroespaciais complexos é uma combinação de ciência de materiais, tratamento térmico e tecnologia de controle numérico multi-eixo. Através de envelhecimento de tensão científica, usinagem composta de torneamento e fresagem de cinco eixos e compensação de tamanho de circuito fechado, o rebote pode ser efetivamente controlado para atender aos rigorosos requisitos de tolerância e aparência. Se o seu projeto envolve usinagem CNC de precisão de suportes aeroespaciais, por favor, forneça desenhos ou modelos 3D. Nossa equipe de engenharia fornecerá análise DFM e sugestões de otimização de processos para ajudar a implementar o projeto de forma eficiente.



