





A principal causa do erro de posição do sistema de furos de pinos na usinagem CNC de peças aeronáuticas
na fabricação de componentes aeroestruturais, esse grau de posição do sistema de furos de pinos A tolerância positiva é um indicador-chave que determina a interferência de montagem, a uniformidade da distribuição de tensão e a vida de fadiga.(por exemplo, 7075-T6, 2024-T3) ou peças de liga de alta temperatura, muitas vezes exigem a distribuição de vários furos ou furos cegos em superfícies curvas complexas, e sua tolerância posicional é geralmente controlada entre Ø 0,1 mm e Ø 0,25 mm, ou ainda mais rigorosa. Se houver erros acumulados durante o processamento, é fácil forçar o pino durante a montagem, causando concentração de tensão local e encurtando a vida de fadiga das peças sob carga cíclica diferencial de alta pressão em alta altitude. Entender as fontes de erro é o primeiro passo para desenvolver uma estratégia de controle.
Ligação de cinco eixos e deformação de fixação: o principal mecanismo físico da posição fora da tolerância
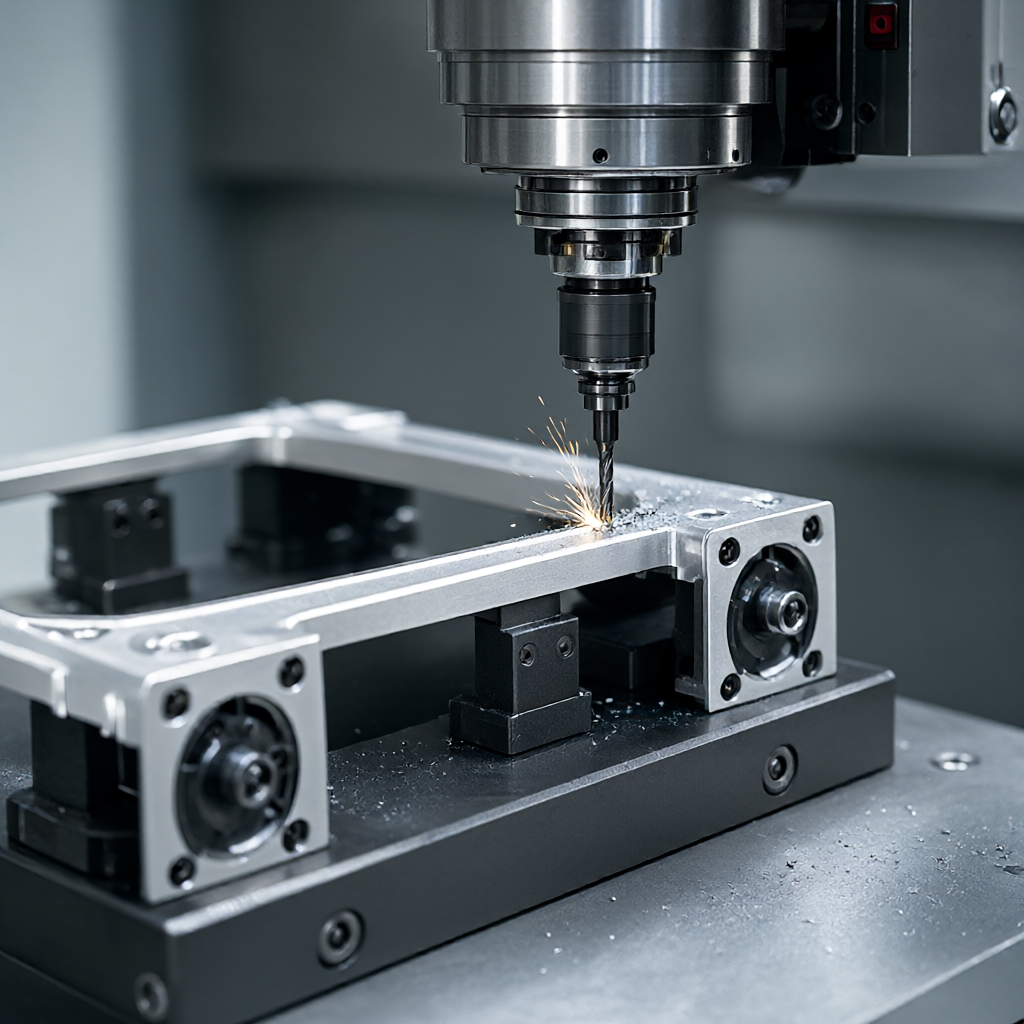
Diferente da usinagem tradicional de três eixos, a maioria das peças de aviação precisa de usinagem multi-face através de ligação de cinco eixos.Erro geométrico da máquina-ferramenta(por exemplo, erro de balanço do eixo B/eixo C, deformação térmica do eixo principal),Deformação de fixação da peça de trabalho(deformação elástica de peças de paredes finas devido a forças de corte) eErro de conversão de dadosPor exemplo, quando uma linha de furos de pinos Φ10 com um intervalo de 20mm é usinada em uma estrutura de parede fina de liga de alumínio 7075, se a força de fixação for desigual, a deformação de nível micrométrico ocorrerá após a liberação de tensão das peças, o que levará diretamente ao desvio de posição relativa entre os furos que excede o padrão. Além disso, se o erro não linear do eixo oscilante da máquina-ferramenta de cinco eixos não for calibrado regularmente por um instrumento de taco ou interferômetro a laser, o desvio de posicionamento também será ampliado durante a rotação espacial.
Influência do projeto de fixação de alta rigidez e do processo de pré-alongamento na precisão
Para peças estruturais aeroespaciais de paredes finas, o torno inflável tradicional ou a adsorção a vácuo muitas vezes não são rígidos o suficiente. Na prática de engenharia, é frequentemente usadoFixação elástica de liga de alumínio personalizadaouSistema de posicionamento de ponto zero de mudança rápidaA força de aperto é controlada dentro de uma faixa de distribuição uniforme em combinação com o acionamento hidráulico.Processo pré-tensionadoAntes da usinagem, uma ferramenta especial é usada para aplicar uma força de pré-tensão reversa às peças para neutralizar a deformação de alívio de tensão durante o processo de usinagem. Por exemplo, para um certo tipo de placa de nervura da asa, uma força de tração uniforme de 0,5 - 1,0 MPa é aplicada à superfície da placa durante a fresagem do furo da costela de reforço e, em seguida, a tensão é liberada após o equilíbrio de tensão, o que pode reduzir significativamente a deformação.
Comparação de vários esquemas: análise de vantagens e desvantagens da ligação tradicional de três eixos e cinco eixos e posicionamento assistido por laser
Existem diferenças significativas na capacidade de controlar a posição do sistema de furos de pinos entre diferentes esquemas de usinagem. A tabela a seguir compara o desempenho de três esquemas principais na produção em massa de peças aeronáuticas:
| Tipo de protocolo | Equipamento/Processo Típico | Características das peças aplicáveis | Capacidade de controle de posição | Principais limitações |
|---|---|---|---|---|
| Três eixos tradicionais mais várias voltas | fresadora de alta velocidade de três eixos + fixação personalizada | a estrutura é relativamente simples e esse orifício de saída de um lado | O erro acumulado é grande (± 0,05 - 0,1 mm), dependendo da referência de inversão manual | Múltiplos tempos de fixação, alto risco de deformação e baixa eficiência |
| Ligação de cinco eixos de fixação única | Centro de usinagem de ligação de 5 eixos + posicionamento zero | Superfície curva complexa, orifício de saída multi-face, peça de parede fina | Complete todos os furos com uma única braçadeira e boa consistência de referência (± 0,02 - 0,05 mm) | alta exigência de precisão geométrica da máquina-ferramenta e programação complicada |
| Cinco eixos + interferência a laser/assistência visual | Máquina de 5 eixos + sistema de posicionamento de visão on-line | Componentes aeroespaciais de ultraprecisão, primeira prova de artigo | Compensação em tempo real da deformação térmica e do erro de fixação (± 0,01 - 0,02 mm) | Alto investimento em equipamentos, alto custo de manutenção, adequação a lotes a serem avaliados |
Para a produção em massa, a ligação de cinco eixos e o posicionamento de ponto zero são o ponto de equilíbrio entre desempenho de custo e precisão, enquanto o sistema de assistência visual on-line é mais adequado para verificação de protótipos de alto valor e pequenos lotes ou cenários de precisão extrema.
Otimização do caminho da ferramenta e compensação térmica: garantia de precisão no nível de software;
Software de programação CNC (por exemplo, UG NX, PowerMill)Estratégia de caminho de ferramenta multi-eixoO grau de posição é diretamente afetado. Deve ser usado preferencialmenteMétodo de cabeça de balanço de eixo fixoouMétodo do eixo B fixo de quatro eixosem ord para reduzir esse erro de posicionamento dinâmico, o eixo oscilante deve ser impedido de se mover violentamente durante a usinagem do sistema de furos chave.Modelo de compensação de calorAs oficinas de aviação geralmente mantêm temperatura e umidade constantes (20±1℃), mas o eixo principal da máquina-ferramenta ainda pode produzir alongamento térmico após o corte contínuo. O erro térmico pode ser controlado na ordem de mícron por um programa de motor térmico no turno da manhã (por exemplo, o eixo principal é acelerado para 3000-5000rpm ocioso por 15 minutos) e uma tabela de compensação de deformação térmica no software. Além disso, o furo deve ser usinado usando o método de usinagem de furos.Separação de duas ordens de grosso e finoEstratégia: Deixe uma margem de 0,1 - 0,2 mm para fresagem áspera, substitua a broca nova durante a fresagem de acabamento, use uma pequena alimentação (0,05 - 0,1 mm/rev) e alta velocidade de rotação (de acordo com a seleção de material) para garantir o acabamento da parede do furo e a estabilidade dimensional.
Meios de detecção e critérios de aceitação: como quantificar o erro de posição
A detecção da posição não pode depender apenas do paquímetro e deve ser realizada usandoMáquina de medição por coordenadas (CMM)ouSistema óptico de medição por coordenadasOs critérios de aceitação devem especificar o Datum: geralmente a superfície de montagem principal da peça é tomada como referência A, e o eixo do furo central é tomado como referência B/C. Durante a inspeção, as coordenadas espaciais axiais de cada furo de pino devem ser medidas, a diferença de diâmetro sagital entre a posição teórica e a posição medida deve ser calculada e o valor máximo deve ser comparado com a faixa de tolerância. Por exemplo, se o desenho exigir um grau de posição de Ø 0,15, o comprimento do vetor de desvio axial de qualquer furo não deve exceder 0,15 mm.Go/No Go Gauge (Tradução)Verifique o tamanho limite do furo para evitar que o excesso de abertura devido ao desgaste da ferramenta obscureça o problema de posição. Para peças em lote, recomenda-se realizar uma verificação pontual em tamanho real de acordo com o AQL 1.0 e manter o relatório de teste CMM completo e o gráfico de tendência do SPC como evidência crítica para a revisão do cliente da aviação.

Orientado a consultas: fornecer sugestões de avaliação rápida para desenhos e escala de lote
Se você está procurando um fornecedor com capacidade de usinagem de furos de pinos de grau aeronáutico, é fundamental avaliar a precisão do equipamento, o controle de estabilidade térmica e a capacidade de circuito fechado de inspeção de sua planta. ShowyMetal possui 72 instalações CNC, cobrindo centros de usinagem de 3/4/5 eixos e centros de laminação de torneamento, que suportam usinagem de precisão de materiais como alumínio, aço, aço inoxidável e superligas. Nossos pedidos de volume são entregues rapidamente em 15-25 dias com precisão de ± 0,01 mm e acabamento superficial Ra0, 4 μm. Para os requisitos especiais de peças de aviação, oferecemos um serviço completo de aconselhamento DFM, design de fixação, programação de cinco eixos para inspeção em grande escala CMM para garantir a consistência do lote. Bem-vindo ao envio de seus desenhos 3D e desenhos de engenharia 2D, forneceremos soluções de processo personalizadas e cotações precisas de acordo com a espessura da parede, designação de material e tolerância posicional da peça.
Na usinagem CNC de peças aeronáuticas, o grau de posição do sistema de furos do eixo do pino está fora da tolerância, quais links devem ser verificados primeiro?
Os dados de calibração do eixo oscilante da máquina-ferramenta, a deformação da fixação da peça de trabalho e a compensação do alongamento térmico da ferramenta devem ser verificados com prioridade. Sugere-se que a referência em branco seja testada novamente pela CMM para eliminar o acúmulo de tolerância de entrada e, em seguida, analisar se o registro do motor térmico e o caminho da ferramenta são razoáveis durante o processo de usinagem.
A usinagem de ligação de 5 eixos pode eliminar completamente o erro de acumulação de grau de posição do sistema de furos de pinos e eixos?
Não pode ser "completamente" eliminado, mas pode reduzir significativamente o erro de conversão de referência causado por várias fixações. A principal vantagem de 5 eixos é "uma fixação, usinagem de vários lados", mantendo a referência unificada. Ainda precisa cooperar com o sistema de posicionamento de ponto zero de alta precisão e compensação térmica para controlar o erro no nível de mícron.
Como garantir o grau de posição sem sacrificar as horas de trabalho após a deformação da peça de estrutura aeronáutica de liga de alumínio de parede fina após o processamento?
A estratégia de "pré-alongamento + acabamento de pequena profundidade de corte" pode ser adotada. Uma força de pré-alongamento uniforme é aplicada na fase de fixação para neutralizar o estresse residual, reduzindo a profundidade de corte de cada ferramenta para 0,05 - 0,1 mm durante o acabamento e permitindo que o estresse seja totalmente liberado após 24 horas de repouso após o acabamento/fresagem. A inspeção de processo da ShowyMetal inclui um estágio de re-teste após o repouso, que pode efetivamente controlar a deformação.
Na produção em massa, como garantir a consistência do grau de posição de centenas de sistemas de furos de pinos?
A chave é o controle do processo. O mesmo lote de ferramentas calibradas deve ser usado, o programa de motor térmico padronizado deve ser executado e os valores medidos dos principais furos devem ser monitorados usando o SPC (Controle Estatístico de Processo). Uma vez que os dados do CMM se desviem, pare imediatamente para verificar a precisão geométrica da máquina ou o desgaste da fixação para evitar a sucata do lote.
Quais materiais especiais e acabamentos comumente usados na aviação são suportados pela ShowyMetal?
Suporta liga de alumínio 7075/2024/6061, aço inoxidável 316L, aço endurecido por precipitação 17-4PH e ligas de alta temperatura, como Inconel. Tratamentos de superfície, incluindo anodização, jateamento de areia, revestimento de níquel não eletrolítico, etc., podem ser combinados com tratamento térmico subsequente ou requisitos de testes não destrutivos para fornecer soluções de suporte para garantir que as peças atendam aos padrões de montagem de aviação.



