





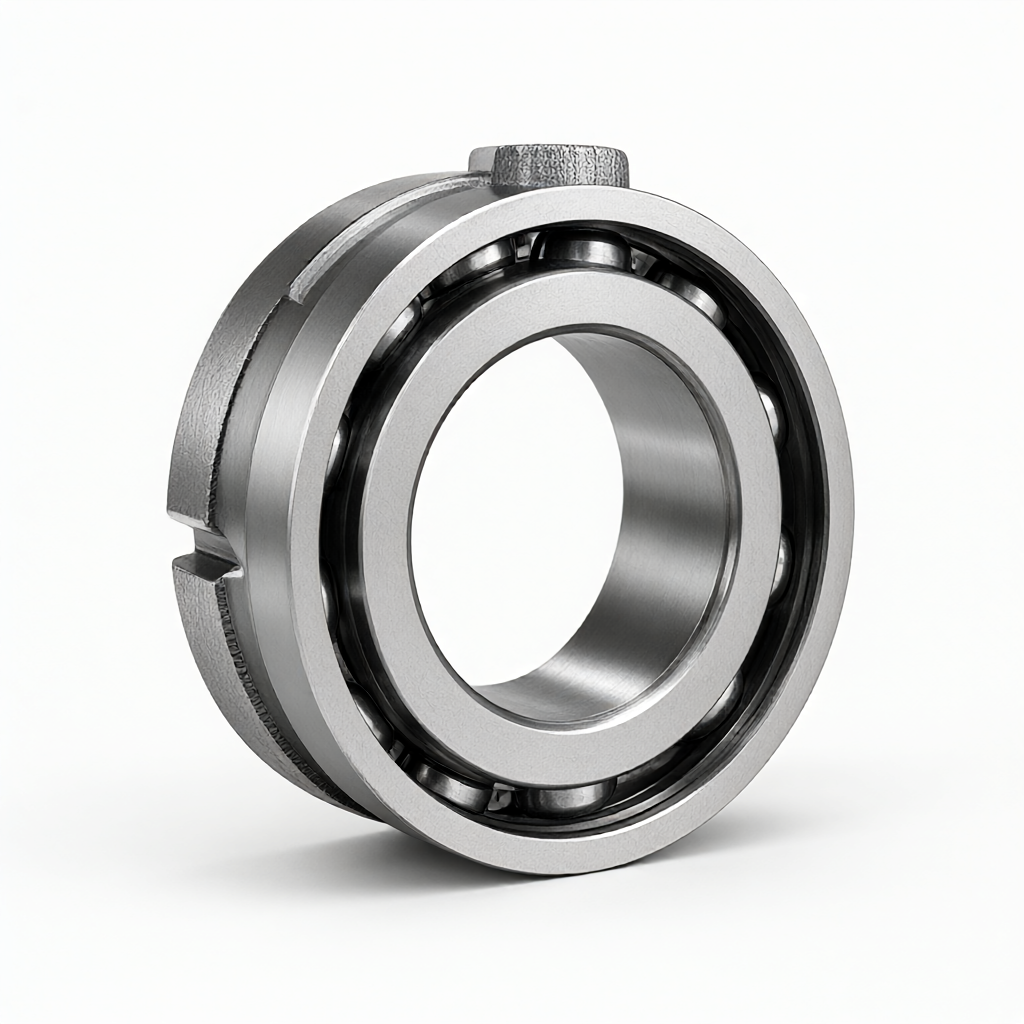
A usinagem de torneamento CNC de peças de ferro fundido do assento do rolamento do fuso da máquina-ferramenta CNC é adequada para a montagem precisa da caixa do fuso da máquina-ferramenta de médio e grande porte. A ShowyMetal fornece ferro fundido cinza de alta tenacidade HT250 ou ferro fundido nodular QT450-10 feito sob medida. Combinado com o processo composto de torneamento e fresagem CNC, a usinagem de alta precisão com a circularidade do furo interno ≤ 0,005 mm e a concentricidade ≤ 0,01 mm pode ser realizada. Após o tratamento de alívio de estresse por jateamento de areia, a superfície pode ser opcionalmente cromada ou Dacromet anticorrosivo para garantir a operação silenciosa e a estabilidade a longo prazo do rolamento. Nós apoiamos a prova de desenho, entrega em lote de 15-25 dias, todo o processo de confirmação da primeira peça e inspeção completa de três coordenadas, para ajudá-lo a reduzir a taxa de reparo da montagem da caixa do fuso.
Especificação e capacidade de processamento
De acordo com as características estruturais do suporte do rolamento do eixo principal, oferecemos as seguintes capacidades personalizadas para garantir a resistência estrutural e a precisão dimensional:
- Seleção de materiais:HT250 (ferro fundido cinzento, boa propriedade de absorção de choque, adequado para requisitos de alta rigidez), QT450-10 (ferro fundido nodular, resistência à tração ≥450MPa, adequado para condições de impacto de carga pesada); preparar o material de acordo com a marca especificada nos desenhos e fornecer o relatório de material.
- Tamanho Range:Diâmetro externo Ø120-Ø350mm, espessura de parede 8 - 25mm, peso 2 - 15kg (valores típicos, ajustáveis conforme o projeto).
- Tolerância crítica:Tolerância de furo interno h5-h6 (valor típico Φ50H6 ± 0,013 mm), coaxialidade ≤ 0,01 mm e paralelismo ≤ 0,02 mm/100 mm.
- Superfície rugosidade:O furo do assento do rolamento Ra0.8μm, a superfície externa Ra3.2μm; a posição de alta demanda pode atingir Ra0.4μm.
- Acabamento de superfície:jateamento de areia (desincrustação, aumento da adesão do revestimento), galvanização, dacromo (resistência a altas temperaturas, sem fragilização por hidrogênio), chapeamento de cromo duro (resistência ao desgaste, espessura 25 - 50μm).
- Customização de apoio:Aceita arquivos STEP/IGES 3D e desenhos de engenharia 2D e fornece otimização de espessura de parede, recomendação de ângulo de desenho e recomendação de procedimento de recozimento de alívio de estresse no estágio DFM.
Processo e configuração de equipamentos
Devido ao seu grande volume e massa concentrada, o assento do rolamento do eixo principal é fácil de produzir deformação de torneamento e estresse interno, por isso é necessário um controle coordenado de vários procedimentos. Nossas 72 linhas de produção CNC estão equipadas com tubos especiais, e os principais procedimentos de trabalho adotam o processo de "torneamento áspero-envelhecimento-torneamento fino-fresagem semi-fina-fresagem fina" para garantir a estabilidade dimensional:
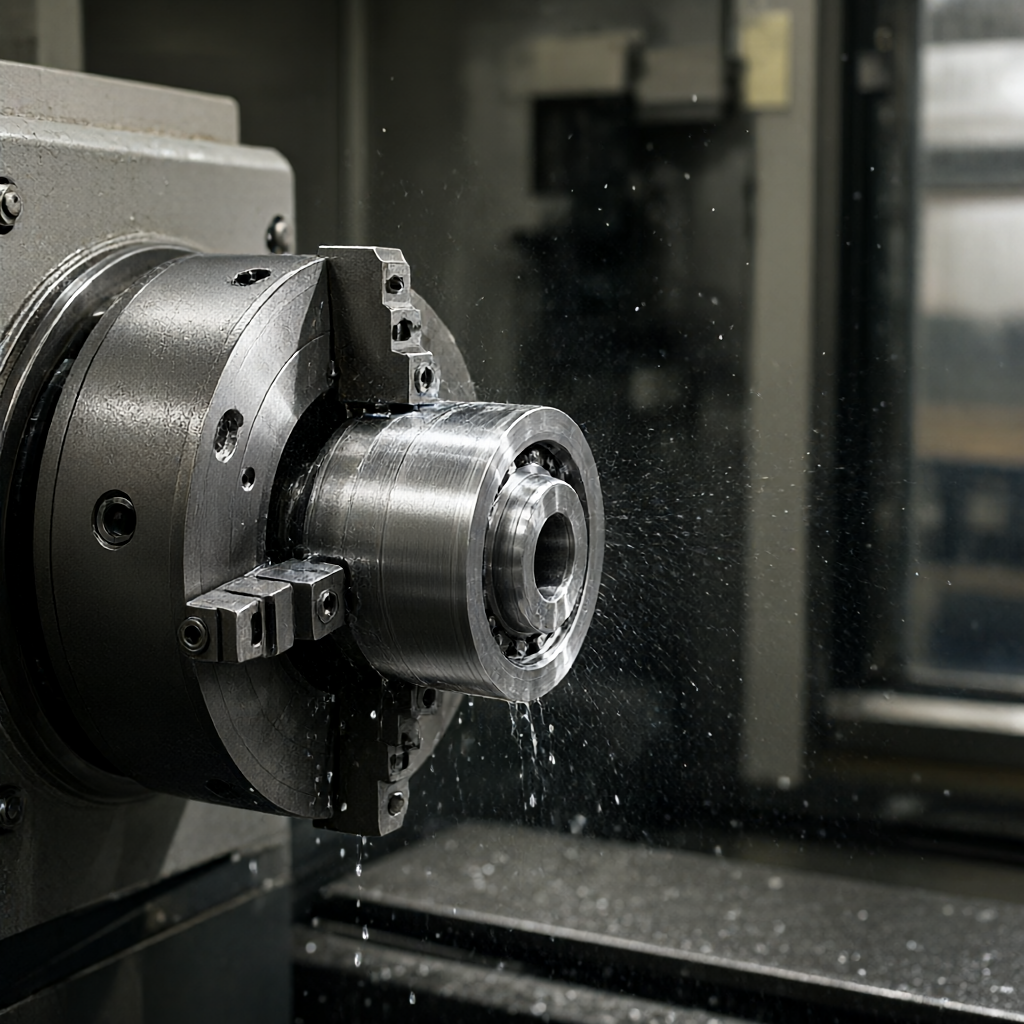
- CNC em torno de:Usado para o acabamento áspero do círculo externo, face final e furo interno, velocidade de rotação 1200 - 1800 rpm, alimentação 0,15 - 0,25 mm/rev (fase de acabamento), garantindo a redondeza e cilindricidade.
- Moagem de 4 eixos/5 eixos:Usado para usinagem composta de flange de montagem de assento de rolamento, furo de pino de posicionamento e ranhura de óleo, com uma fixação para reduzir o erro acumulado e a coaxialidade superior a ± 0,008 mm.
- Tratamento de stressação:As peças em branco, bem como após o desbaste, são envelhecidas artificialmente (550 - 570°C, mantidas em isolamento por 4 - 6 horas) para eliminar o estresse residual e evitar a deriva dimensional posterior.
- Assistência de movimento cardíaco:Para as peças, como pequenos postes de guia e pinos de posicionamento que suportam o assento do rolamento, a máquina de deslocamento é usada para corte contínuo, o que aumenta a eficiência em 30% e tem maior consistência dimensional.
- Sinergia do tratamento de superfície:Os processos de galvanoplastia e jateamento de areia devem ser operados em oficinas independentes para evitar a contaminação cruzada e a uniformidade da espessura do revestimento deve estar dentro de ±5μm.
Capacidade, qualidade e entrega
A estabilidade da entrega e a rastreabilidade da qualidade estão no centro da tomada de decisões de compra. Estabelecemos um sistema de inspeção de três níveis de "entrada-processo-entrega", todos os dados são mantidos em arquivo por 5 anos e o relatório de inspeção CMM pode ser acessado a qualquer momento:
- Período da prova:Dentro de 5 - 7 dias úteis (incluindo envelhecimento e tratamento de superfície), forneça o relatório de inspeção completa da primeira dimensão do artigo e o certificado de material.
- Data de entrega do batch:15 a 25 dias (faixa típica de 50 a 500 peças), com flexibilidade de capacidade para flutuações de pedidos de ±20%.
- Equipamento de inspeção:ZEISS Contura 3-coordenada (precisão 2,5 + 0,002 L mm), medidor de rugosidade Mitutoyo, medidor pneumático (teste on-line de furo interno), testador de dureza (Rockwell/Brinell).
- Padrão de navegação:Inspeção aleatória 100% em tamanho real, inspeção rigorosa de acordo com AQL 0.65 para as principais dimensões; caixa de madeira + dessecante + filme antiferrugem para embalagem para evitar a corrosão por transporte marítimo ou transporte de longa distância.
- Suporte do DFM:Revisão de processo gratuita, apontando possíveis áreas de risco de defeitos de fundição, recomendando o fortalecimento do layout da barra, otimizando o esquema de fixação e reduzindo o custo de tentativa e erro.
Comparação entre seleção de materiais e tratamento de superfície
Sob diferentes condições de trabalho, a combinação de material e superfície do assento do rolamento do eixo principal afeta diretamente a vida útil e o ciclo de manutenção. A comparação a seguir é fornecida para referência de projeto. A seleção final do tipo deve ser determinada em combinação com velocidade de rotação, carga e umidade ambiente:
| Item de comparação | Discussão: HT250 + Dacromet | QT450-10 + chapeamento de cromo duro | HT250 + galvanização por jateamento |
|---|---|---|---|
| Tensão Strength | Tamanho: 250 MPa | ≥450 milhões de MPa | Tamanho: 250 MPa |
| Absorção de choque | Excelente (estrutura de folha de grafite) | Bom (precisa de almofada de absorção de choque) | Excelência |
| Corrosão Resistente | Resistência a altas temperaturas a 850°C, névoa salina 720h | Resistente a ácidos e álcalis, spray de sal 480h, resistente ao desgaste | Geral, névoa salina 120h, econômico |
| Aplicações típicas | Oficina de alta temperatura de baixa velocidade de carga pesada | Alta velocidade e carga pesada, alta resistência ao desgaste | Velocidade média e baixa, ambiente seco, sensível a custos |
| Impacto da data de entrega | Padrão 15 - 25 dias | +3 dias (fila de galvanoplastia) | Padrão 15 - 20 dias |
Nota: Após o chapeamento de cromo duro, a dureza da superfície HV800 - 1000, o coeficiente de atrito reduzido para 0,1 - 0,15, adequado para partida e parada frequentes do eixo principal; Dacromet não tem risco de fragilização por hidrogênio, mais adequado para o uso combinado de eixos de aço de liga.
Perguntas frequentes
A tolerância do furo interno do assento do rolamento do eixo principal pode atingir o nível h5 de forma estável?
Sim, o processo de fixação única composto de torneamento e fresagem de 4 eixos deve ser adotado. A concentricidade do furo interno deve ser controlada para ser ≤ 0,008 mm e a taxa de qualificação do lote de grau h5 (como Φ60H5 + 0,039/0mm) deve ser superior a 99%. Antes do envio, o medidor pneumático deve ser inspecionado peça por peça e o registro de dados deve ser anexado.
O envelhecimento por estresse de peças de ferro fundido afeta o tempo de entrega?
O processo de envelhecimento é organizado em paralelo com o tratamento térmico/tratamento de superfície após o desbaste e antes do acabamento, sem tempo de calendário adicional; somente quando o volume de pedidos aumenta acentuadamente, ele pode ser adiado por 1 - 2 dias e será informado com antecedência na fase DFM.
A personalização não padrão e a otimização de desenho são suportadas?
Suporte. Aceita o arquivo STEP/IGES/SolidWorks, a equipe de engenharia deve fornecer feedback DFM dentro de 24 horas, incluindo equalização de espessura de parede, filete de fundição, ângulo de desenho da matriz, sugestão de ponto de fixação, e pode fornecer uma versão otimizada do desenho gratuitamente.
Como escolher o tratamento de superfície? Existe algum risco de fragilização por hidrogênio?
Não há risco de fragilização por hidrogênio em Dacromet e galvanização por jateamento de areia; após o chapeamento de cromo duro, a fragilização por hidrogênio deve ser removida (200°C/2h) e inspecionada. Se o eixo for de aço de liga de alta resistência, Dacromet ou jateamento de areia + revestimento epóxi são preferidos para evitar a fratura do eixo principal causada pela fragilização por hidrogênio.
Qual é a quantidade mínima de pedidos (MOQ)?
MOQ 1 peça (prova), recomenda-se que o tamanho do lote seja ≥50 peças para diluir o custo de depuração do molde e do processo; o prazo de entrega entre 100 - 500 peças é estável em 15 - 20 dias, ≥500 peças podem ser divididas em vários lotes para entrega e o primeiro lote de amostras deve ser enviado para confirmação dentro de 7 dias.
Inicie seu projeto de personalização de mancal de eixo principal
Envie desenhos 3D ou desenhos de engenharia 2D para o e-mail de negócios, indicando material, quantidade e data de entrega alvo, responderemos à cotação e comentários da DFM dentro de 4 horas. Apoiar a verificação de prova, reduzir o risco de produção em massa e fazer a montagem do cabeçote do fuso bem-sucedida.



