





A carcaça do redutor de junta do robô industrial é o principal componente de carga do sistema de transmissão de precisão, que determina diretamente a precisão de posicionamento repetido e a estabilidade de operação do robô. A ShowyMetal oferece fresagem CNC personalizada em liga de alumínio 7075 ou aço inoxidável. Através de usinagem de ligação de cinco eixos e tratamento de superfície refinado, a cavidade de engrenagem planetária interna da caixa e o flange de montagem externa são integralmente moldados com precisão, fornecendo suporte de componentes estruturais de alta rigidez, peso leve e consistência de lote para fabricantes de robôs.
Parâmetros de especificação e capacidade de personalização
Visando a excelente busca de redução de peso e resistência da junta do robô, a liga de alumínio 7075 de grau de aviação é usada principalmente na seleção de materiais para esta peça, que leva em conta o peso leve e a resistência à vibração; para alta carga ou requisitos especiais de anticorrosão, aço inoxidável 316L ou aço 45 #também podem ser selecionados. A dimensão de usinagem geralmente cobre a faixa de comprimento, largura e profundidade de 50mm a 500mm, com controle de tolerância rigoroso, a tolerância de dimensão linear geralmente pode chegar a ± 0,01 mm e a rugosidade da superfície de acoplamento é controlada dentro de Ra0, 4 μm, reduzindo efetivamente o erro de transmissão causado pela folga de malha da engrenagem.
- Marca do material:Liga de alumínio 7075-T65, aço inoxidável 304/316L, aço 45 #, 42CrMo, suporta uma variedade de personalização de plásticos de engenharia.
- Dimensões de processamento:O envelope total mede 50-500mm e permite a personalização completa da estrutura de forma especial de acordo com o desenho 3D.
- Critérios de tolerância:A tolerância normal é de ± 0,02 mm e a superfície de ajuste de precisão é de ± 0,01 mm.
- Acabamento de superfície:Oxidação anódica (10-20μm), oxidação dura, jateamento de areia, desenho de arame e oxidação de microarco, etc., sem arranhões e impurezas na aparência.
Indústrias aplicáveis e cenários típicos de aplicação
A carcaça é amplamente utilizada na fabricação de robôs industriais, sistema de classificação logística inteligente, equipamentos automáticos de imagem médica e equipamentos semicondutores high-end. Seu valor central é resolver o problema de deformação da carcaça causada por forças de movimento complexas em partes articulares. A usinagem de cinco eixos do orifício do eixo de suporte da engrenagem interna e da superfície de posicionamento do flange externo é concluída por fixação única, o que reduz o erro acumulado causado pelo posicionamento múltiplo e melhora a estabilidade da operação do redutor. O acabamento de alta qualidade da aparência também faz com que ele atenda aos rigorosos requisitos da linha de produção de automação high-end para estética visual e prevenção de ferrugem.
Processo principal e configuração de equipamentos de fabricação
A usinagem de precisão depende da correspondência entre a precisão do equipamento e a lógica do processo. Baseando-se em 72 conjuntos de equipamentos CNC de diferentes especificações, a equipe de fabricação personaliza o esquema de processo para diferentes estruturas de caixa. Para a caixa do redutor com várias linhas de interseção espacial ou furos de eixo angulares, o centro de usinagem de cinco eixos deve ser usado para corte conjunto, e a borda lateral da ferramenta pode se encaixar na parede da cavidade esférica para evitar a área cega de usinagem; Para a estrutura com corpo rotativo, a máquina de núcleo de controle numérico ou a máquina-ferramenta composta de torneamento e fresagem são usadas para girar de forma síncrona os círculos interno e externo, de modo a melhorar a concentricidade. Para o controle de qualidade da aparência, a fixação especial é usada para posicionamento, a superfície externa é virada após a usinagem das características internas, o caminho de corte e a velocidade de rotação do fuso são estritamente controlados para garantir que a superfície do casco exiba alta luz uniforme após a oxidação anódica, sem efeito de casca de laranja e danos por esmagamento de cavacos.
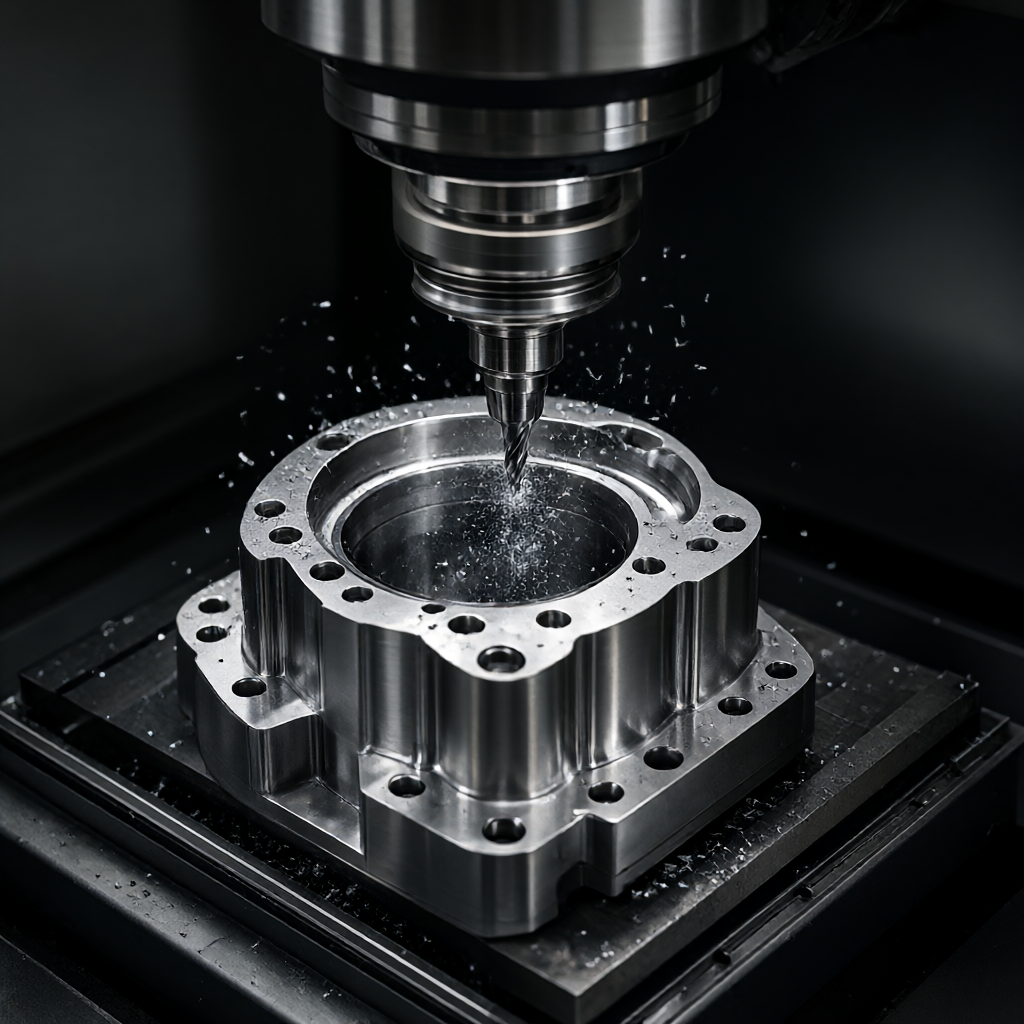
Comparação de esquemas: usinagem combinada de fresagem de cinco eixos e torneamento
| Dimensão de contraste | Moagem de cinco eixos | Rotação e fresagem de usinagem composta |
|---|---|---|
| Características das partes aplicáveis | incluem cavidade de forma especial complicada, furo de eixo inclinado e estrutura de superfície não rotativa | A fresagem interna, externa e final deve ser concluída por fixação única. |
| Controle de coaxialidade | Dependendo do posicionamento do dispositivo elétrico, a conversão de referência de projeto precisa ser rigorosa | A fresagem de torneamento é integrada para garantir naturalmente a alta coaxialidade entre o furo do eixo e o círculo externo |
| Eficiência de usinagem | Mudança frequente de ferramentas, adequada para uma única peça de estrutura complexa ou pequenos e médios lotes | A haste de lâmina única completa vários processos e reduz muito o tempo de rotatividade |
| Controle de qualidade visual | Corte multi-face, controle estritamente a marca de contato da superfície | O acabamento da superfície pode atingir mais facilmente Ra0.4μm por torneamento contínuo. |
Sistema de inspeção e data de entrega em lote
A qualidade é a linha de fundo da indústria de manufatura. Cinco pontos de verificação devem ser realizados desde o armazenamento em branco até o envio de produtos acabados. A inspeção de entrada deve verificar a composição do material e a metalografia através do espectrômetro. Na fase de confirmação do primeiro artigo, o engenheiro e o inspetor de qualidade devem verificar conjuntamente o relatório de três coordenadas. A inspeção de processo deve verificar a profundidade do furo do eixo chave e o tamanho correspondente proporcionalmente. A inspeção completa deve ser realizada antes do envio, com foco na verificação da qualidade da superfície usando projetor óptico e medidor de rugosidade. O prazo de entrega da produção em lote é geralmente controlado dentro de 15-25 dias. O período de prova é curto, o que pode responder rapidamente às mudanças de design da equipe de P & D. O sistema de agendamento de produção pode ser ajustado de forma flexível para corresponder aos nós do projeto multi-frequência do cliente.
Perguntas Frequentes (FAQ)
Qual é a tolerância da superfície de ajuste de precisão da caixa do redutor?
A tolerância dimensional da superfície de acoplamento é geralmente controlada dentro de ± 0,01 mm através da cooperação do centro de usinagem de cinco eixos com fixação de alta precisão, e a cilindricidade e a coaxialidade podem ser personalizadas de acordo com os requisitos específicos dos desenhos.
Como garantir que nenhuma marca de faca seja deixada após o processamento da cavidade profunda dentro da casca?
Adote a estratégia de fresagem direta e a ferramenta de corte de borda multi-face, coopere com a estratégia de pequena profundidade de corte e grande quantidade de movimento da ferramenta, melhore a qualidade da superfície sob a premissa de garantir a rigidez e refine o canto morto difícil de usinar após a conclusão da usinagem.
Quanto tempo dura o ciclo de prova?
O ciclo de prova de estrutura convencional é curto, geralmente a análise do processo e a usinagem podem ser concluídas dentro de 3-5 dias úteis, e o relatório de revisão do modelo 3D DFM deve ser fornecido dentro de 48 horas.
Quantos dias são necessários para a entrega da produção em massa?
Com base na capacidade atual de 72 unidades, os prazos de entrega de pedidos de alto volume são geralmente concluídos dentro de 15 a 25 dias, dependendo da complexidade da estrutura e dos requisitos do processo de acabamento.
O escurecimento anodizado de conchas de liga de alumínio 7075 pode ser fornecido?
Suporta cores de anodização convencionais, como preto e verde militar, e a espessura do filme é controlada em 10-20μm, o que pode atender aos requisitos de resistência à corrosão e uniformidade visual, e o contraste do cartão de cor pode ser fornecido para confirmação.
Obtenha um protocolo customizado
Se você está desenvolvendo uma nova geração de caixas de redutor de juntas ou enfrentando flutuações na qualidade visual da produção em massa, envie desenhos ou modelos 3D para a equipe de engenharia. Com base nas características estruturais específicas, forneceremos recomendações de DFM, incluindo designação de material ideal, roteamento, otimização de ferramentas e garantia de qualidade visual, para ajudá-lo a encurtar o ciclo de verificação de P & D. Envie desenhos agora para uma avaliação precisa.



