





W dziedzinie lotnictwa i kosmonautykiObróbka części ze stopów tytanuKontrola tolerancji i jakość warstwy tlenku powierzchni bezpośrednio decydują o dokładności montażu i trwałości zmęczeniowej. Biorąc za przykład powszechnie stosowany TC4 (Ti-6Al-4V), kontrola odkształceń termicznych podczas skrawania, zużycie narzędzi i jednolitość grubości warstwy po obróbce powierzchni to podstawowe wskaźniki, na których najbardziej skupiają się pracownicy działu zaopatrzenia w technologię i działy badawczo-rozwojowe. W oparciu o rzeczywiste doświadczenia produkcyjne, artykuł ten zawiera dogłębną analizę strategii zarządzania tolerancjami od surowców po gotowe części oraz sposobu zapewnienia konsystencji i odporności na korozję warstwy tlenku na cienkościennych lub skomplikowanych zakrzywionych powierzchniach poprzez optymalizację procesu, zapewniając weryfikowalną podstawę techniczną do wyboru projektów i oceny ofert.
Wpływ właściwości materiału stopu tytanu na tolerancje obróbki precyzyjnej
Trudności w skrawaniu i ryzyko odchylenia tolerancji stopu TC4
TC4 (Ti-6Al-4V) to najczęściej stosowany stop tytanu w przemyśle lotniczym. Jego przewodność cieplna wynosi tylko około 1/7 stali. Nagromadzenie ciepła skrawania może łatwo doprowadzić do lokalnego wzrostu temperatury przedmiotu obrabianego, powodując w ten sposób dryft wymiarowy. W wysokich temperaturach stopy tytanu wykazują silne powinowactwo do narzędzi skrawających i są podatne na przywieranie, co prowadzi do przyspieszonego zużycia narzędzi i zmniejszenia integralności powierzchni. W przypadku części konstrukcyjnych przemysłu lotniczego o rygorystycznych wymaganiach dotyczących tolerancji, jeśli parametry cięcia są niewłaściwe, w partii będą kumulować się odchylenia wymiarowe na poziomie mikronów, co będzie miało wpływ na końcowy montaż.
- Sztywne wymagania:Podczas obróbki części cienkościennych (grubość ścianki <2 mm) należy stosować mocowania i podpory o dużej sztywności, aby uniknąć odchyleń w płaskości lub pionowości spowodowanych ugięciem spowodowanym siłami skrawania.
- Wybór narzędzia:Zaleca się stosowanie narzędzi skrawających z węglika spiekanego i stosowanie powłok TiN lub AlTiN w celu zmniejszenia współczynnika tarcia i zmniejszenia wpływu siły skrawania na dokładność wymiarową.
- Tolerancja zastrzeżona:W przypadku wymiarów krytycznych zaleca się zarezerwowanie naddatku na szlifowanie lub wykańczanie w wysokości 0,02-0,05 mm na podstawie rysunku, aby wyeliminować naprężenia szczątkowe wynikające z odkształcenia termicznego po frezowaniu.
Strategie łagodzenia stresu i stabilizacji tolerancji
Wewnątrz odkuwek lub odlewów ze stopów tytanu występują duże naprężenia szczątkowe. Jeśli nie zostanie uwolniony w odpowiednim czasie po obróbce, w ciągu tygodni lub miesięcy nastąpi powolna relaksacja naprężeń, co spowoduje deformację części. W przypadku precyzyjnych części lotniczych zaleca się zastosowanie procesu „obróbki zgrubnej – starzenia – wykańczania – ponownego starzenia – wykończenia końcowego”. Ponad 80% naprężeń jest uwalnianych poprzez pośrednią obróbkę cieplną, a ostateczną stabilność wymiarową można kontrolować w zakresie ± 0,01 mm, spełniając rygorystyczne wymagania montażu w przemyśle lotniczym.
Standard kontroli warstwy tlenku powierzchniowego klasy lotniczej
Funkcja warstwy tlenkowej i podstawy doboru grubości warstwy
Chociaż naturalna warstwa tlenku (folia pasywacyjna) stopu tytanu jest odporna na korozję, łatwo ulega uszkodzeniu w wysokiej temperaturze, wysokiej wilgotności lub w środowisku uderzeniowym. Anodowanie elektrochemiczne pogrubia warstwę tlenku, zapewniając dodatkową odporność na zużycie i izolację. W przypadku części lotniczych wybór grubości folii zwykle opiera się na wymaganiach dotyczących izolacji lub wymagań dotyczących odporności na zużycie:
- Membrana standardowa (Typ II):Grubość wynosi około 5-25 μm, co głównie poprawia odporność na korozję i jest odpowiednia dla nieizolowanych części przewodzących.
- Twarde utlenianie (typ III):Grubość może osiągnąć 50-250 μm, a mikrotwardość ulega znacznej poprawie. Nadaje się do części o wysokim tarciu i zużyciu, ale należy zwrócić uwagę na kruchość warstwy folii.
Należy zauważyć, że na grubość warstwy tlenku duży wpływ ma temperatura podłoża. Stopy tytanu powoli przewodzą ciepło. Jeśli cyrkulacja płynu w kąpieli jest słaba lub gęstość prądu jest ustawiona na zbyt dużą, lokalne przegrzanie spowoduje, że warstwa folii stanie się luźna i porowata, a nawet matryca zmięknie. Dlatego w przypadku dużych części należy zastosować technologię prądu pulsacyjnego lub dynamicznego chłodzenia, aby zapewnić jednolitą grubość powłoki.
Unikanie defektów warstwy tlenkowej i kontrola jakości
Typowe wady warstwy tlenkowej obejmują przypalenia, pęcherze, łuszczenie się i nierówny kolor, które są najczęściej spowodowane niekompletną obróbką wstępną, nadmiernymi zanieczyszczeniami w kąpieli utleniającej lub ekranowaniem prądowym pomiędzy częściami. Aby uniknąć takich problemów:
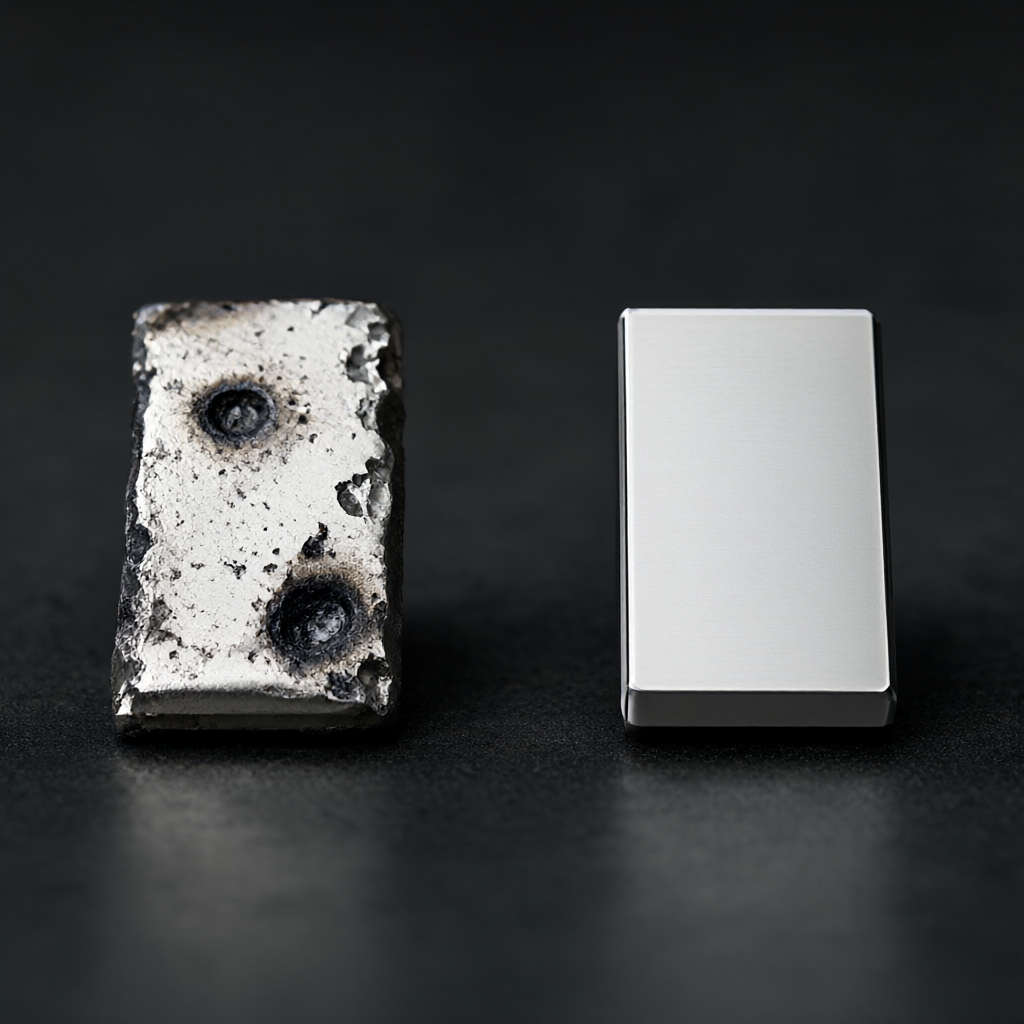
- Klucz przetwarzania wstępnego:Zanieczyszczenia olejowe i warstwę pasywacyjną należy całkowicie usunąć. W celu zapewnienia stałej aktywności powierzchni zaleca się zastosowanie procesu mycia alkalicznego + trawienia + pasywacji.
- Konstrukcja urządzenia:Oprawa przewodząca musi mieć wystarczającą powierzchnię przekroju poprzecznego, aby uniknąć nadmiernej lokalnej gęstości prądu; część nieprzewodząca musi być owinięta materiałami izolacyjnymi, aby zapobiec ablacji zwarciowej.
- Monitorowanie procesu:Każda partia produkcyjna musi monitorować przewodność, wartość pH i temperaturę cieczy do kąpieli oraz rejestrować krzywą napięcie-czas podczas procesu utleniania, aby upewnić się, że grubość warstwy spełnia tolerancję ciągnienia.
Kluczowe parametry procesu i dopasowanie tolerancji/chropowatości
Różne etapy obróbki i procesy obróbki powierzchni mają bezpośredni wpływ na końcowe tolerancje i chropowatość powierzchni. Poniżej przedstawiono zalecany zakres parametrów stopu tytanu TC4 w typowej obróbce części lotniczych, który może być wykorzystany jako punkt odniesienia przy ocenie DFM i planowaniu procesu:
| etap procesu | Kluczowe parametry/zakres | Wpływ na tolerancję/jakość | Obowiązujące scenariusze |
|---|---|---|---|
| zgrubne frezowanie | Ilość cięcia wstecznego ap 1,5-2,5 mm, posuw f 0,1-0,15 mm/ząb | Po usunięciu większości naddatku, początkowe uwolnienie naprężeń spowoduje duże wahania wymiarowe. | Szorstkowanie prętów/kuć |
| Frezowanie półwykończeniowe/frezowanie wykańczające | Wielkość skrawania wstecznego ap 0,1-0,2 mm, posuw f 0,05-0,1 mm/ząb | Rozmiar jest zwykle stabilny, a głębokość skrawania musi być kontrolowana, aby zapobiec drganiom, które mogą osiągnąć Ra 1,6–0,8 μm. | Powierzchnie niepasujące i ogólne powierzchnie konstrukcyjne |
| Zakończ toczenie/szlifowanie | Posuw f ≤0,05mm/obr., duża ilość chłodziwa chłodzącego | Wyeliminuj deformacje frezarskie, ustabilizuj rozmiar na poziomie ± 0,01 mm, gładkość Ra 0,4-0,2 μm | Precyzyjne powierzchnie współpracujące, takie jak miejsca łożyskowania i powierzchnie uszczelniające |
| anodowanie | Napięcie 10-20V, temperatura 20-35°C, gęstość prądu 3-5 A/dm² | Zwiększa się grubość folii o 0,2-0,5 mm (wymagana rezerwacja), zwiększa się twardość warstwy folii i poprawia się izolacyjność | Złącza izolacyjne, odporne na zużycie części konstrukcyjne |
Uwaga: Grubość warstwy tlenku będzie proporcjonalna do rozmiaru części. Rysunki projektowe muszą wyraźnie wskazywać wymiary „przed utlenianiem” lub „po utlenieniu” i zastrzegać odpowiedni naddatek na obróbkę. Zwykle wymagany jest jednostronny naddatek 0,5-1,0 mm w przypadku twardego utleniania i 0,2-0,5 mm w przypadku folii standardowych.
Metody detekcji i analiza trybów awaryjnych
Wymiary krytyczne i metody wykrywania grubości folii
Aby zapewnić jakość części lotniczych, należy ustanowić wielopoziomowy system kontroli:
- Wykrywanie rozmiaru:Do kontroli na pełną skalę używana jest trójwymiarowa współrzędnościowa maszyna pomiarowa (CMM), a pneumatyczne przyrządy pomiarowe lub projektory optyczne są stosowane na kluczowych powierzchniach współpracujących, aby zapewnić identyfikowalność tolerancji ± 0,01 mm.
- Wykrywanie grubości folii:Do pomiaru grubości w wielu miejscach części (w tym w narożnikach i rowkach) używa się miernika grubości wiroprądowego (nieniszczącego), a do oceny wykorzystuje się wartość minimalną, zgodnie z normami AMS 2472.
- Test wiązania:W przypadku twardych folii tlenkowych wymagana jest próba zginania lub próba stu siatek, aby upewnić się, że warstwa folii nie odkleja się.
Typowe tryby awarii i rozwiązania pozwalające ich uniknąć
- Pękanie folii:Występuje częściej po twardym utlenianiu, ponieważ warstwa folii jest krucha i kurczy się po ochłodzeniu. Unikanie: Zmniejsz napięcie utleniania, przesuwaj folię etapami i wydłużaj czas powolnego chłodzenia; unikać późniejszej obróbki w wysokich temperaturach.
- Ablacja warstwy tlenkowej:Spowodowane nadmierną lokalną gęstością prądu lub kontaktem pomiędzy częściami. Unikanie: Zoptymalizuj izolację armatury i użyj prądu impulsowego, aby zapewnić wystarczającą cyrkulację płynu do kąpieli.
- Rozmiar poza tolerancją:Niewystarczający naddatek na obróbkę odkształcenia termicznego lub naddatek na utlenianie. Unikanie: Wdrożyć pośrednie starzenie, sprawdzić naddatek na utlenianie na etapie DFM i potwierdzić pełny rozmiar pierwszego elementu.
Porównanie rozwiązań: frezowanie CNC vs kombinacja tokarsko-frezarska
W przypadku części ze stopu tytanu w przemyśle lotniczym o charakterystyce przypominającej wał wybór frezowania 3-osiowego/5-osiowego lub frezowania tokarsko-tokarskiego bezpośrednio wpływa na możliwości kontroli tolerancji i wydajność produkcji. Poniżej znajduje się analiza porównawcza obu opcji:
| Wymiary oceny | Frezowanie CNC 3/5 osi | Pasta do toczenia i frezowania (wrzeciono centrujące/sztywne) |
|---|---|---|
| Możliwość kontroli tolerancji | Dobry w przypadku skomplikowanych kształtów, powierzchnia współpracująca musi być zaciśnięta dwukrotnie, a skumulowany błąd jest nieco wyższy | Toczenie, frezowanie, wiercenie i gwintowanie można wykonać w jednym mocowaniu, z lepszą współosiowością i pozycjonowaniem. |
| wykończenie powierzchni | Ścieżka frezu kulowego/freza palcowego jest ograniczona, Ra wynosi zwykle 0,8–1,6 μm | Ścieżka skrętu jest ciągła, a Ra może osiągnąć 0,4-0,8 μm, co jest bardziej odpowiednie do uszczelniania powierzchni. |
| Wstępna obróbka oksydacyjna | Konieczne jest uniknięcie pozostałości śladów narzędzi oraz wysokie wymagania dotyczące obróbki wstępnej i czyszczenia. | Powierzchnia cięcia jest gęsta, łatwiejsza do czyszczenia, a warstwa folii jest bardziej jednolita |
| Obowiązujące typy części | Żebra skrzydeł, przeguby, złożone skorupy, elementy konstrukcyjne o specjalnych kształtach | Wał tarczy turbiny, korpus zaworu hydraulicznego, wał napędowy, przegub precyzyjny |
| spójność partii | W zależności od programu i powtarzalności mocowania wahania są nieco większe przy dużej wielkości partii. | Wysoka sztywność, lepsza konsystencja partii, odpowiednia do dużych ilości precyzyjnych części |
Wniosek: W przypadku części lotniczych o wyjątkowo wysokich wymaganiach dotyczących współosiowości i gładkości preferowane jest frezowanie toczne; w przypadku skomplikowanych części konstrukcyjnych o specjalnych kształtach frezowanie 3/5-osiowe jest bardziej elastyczne. W rzeczywistej produkcji można rozważyć proces hybrydowy „toczenie podstawy + frezowanie wykańczające”, aby zrównoważyć wydajność i dokładność.
Kluczowe punkty i często zadawane pytania dotyczące oceny zamówień publicznych
Jak ocenić możliwości kontroli tolerancji dostawców obróbki stopów tytanu?
Wymagaj od dostawców dostarczenia raportu CPK (wskaźnik zdolności procesu), ukierunkowanego na krytyczne wymiary CPK ≥ 1,33; sprawdzić, czy posiadają możliwości przetwarzania pośredniego starzenia i sprzęt do badań trójwymiarowych; potwierdzić protokoły kontroli zarządzania cieczami w zbiorniku utleniającym i pobierania próbek grubości warstwy.
Czy grubość tlenku jest uwzględniana w całkowitym rozmiarze części?
Tak. Warstwa tlenku jest przymocowana do materiału podstawowego, a wymiary „przed utlenianiem” muszą być wyraźnie podane na rysunkach. Zwykle konieczne jest pozostawienie naddatku na utlenianie na powierzchni współpracującej, w przeciwnym razie utlenianie spowoduje zakłócenia lub zakłócenia.
Czy warstwa twardego tlenku wpłynie na właściwości przewodzące?
Twarda warstwa tlenku (typ III) jest wyjątkowo izolująca. Jeżeli części muszą być przewodzące, należy wybrać folię standardową (Typ II) i kontrolować grubość folii w granicach 10 µm lub częściowo usunąć warstwę tlenku z powierzchni styku.
Jak długo po obróbce występuje odkształcenie naprężeniowe w cienkościennych częściach tytanowych?
Odkuwki niestarzone mogą ulec znacznemu odkształceniu w ciągu 1-4 tygodni po obróbce. Zaleca się przeprowadzenie starzenia próżniowego bezpośrednio po obróbce i pozostawienie go w stanie stabilnym na 72 godziny przed wykończeniem i testowaniem.
Jakie są minimalne limity grubości ścianek do przygotowania powierzchni?
Twarde utlenianie jest odpowiednie dla części o grubości ścianki> 2 mm; folia standardowa nadaje się do grubości ścian > 1 mm. W przypadku części wyjątkowo cienkościennych (<1mm) zaleca się zastosowanie powłoki PVD lub wzmocnienie chłodzenia przed anodowaniem, aby uniknąć uszkodzeń termicznych.
podsumowując
Jakość przetwarzania części ze stopu tytanu w przemyśle lotniczym zależy od systematycznej kontroli właściwości materiału, parametrów procesu i obróbki powierzchni. Od rezerwacji marginesu na etapie DFM, przez odprężanie podczas przetwarzania, po zarządzanie kąpielą utleniającą – każdy etap wpływa na ostateczną tolerancję i integralność folii. Wybierając dostawców oferujących możliwości przetwarzania wieloosiowego, procesy pośredniego starzenia i rygorystyczne systemy wykrywania grubości folii, można skutecznie zmniejszyć ryzyko związane z partiami i zapewnić niezawodność części w trudnych warunkach eksploatacyjnych.
Jeśli Twój projekt obejmuje precyzyjne części ze stopu tytanu lub kontrolę warstwy tlenku powierzchni, możesz przesłać rysunki i wymagania techniczne. Dostarczymy ukierunkowane sugestie i wyceny DFM w oparciu o wykonalność procesu i możliwości tolerancji.



