





W przemyśle lotniczym części ze stopów aluminium często przenoszą złożone obciążenia zmienne, a naprężenia szczątkowe powstające podczas obróbki są główną przyczyną deformacji, dryftu wymiarowego, a nawet wczesnych uszkodzeń zmęczeniowych. Dlatego mistrzuObróbka CNC części lotniczych ze stopów aluminium i wyżarzanie odprężająceRzemiosło ma kluczowe znaczenie. W tym artykule przedstawiono dogłębną analizę okna temperaturowego, kontroli szybkości chłodzenia, metody wykrywania naprężeń szczątkowych i strategii połączenia z procesem obróbki cieplnej wyżarzania wyżarzania CNC, aby pomóc inżynierom i personelowi zaopatrzeniowemu opracować solidną ścieżkę procesu zapewniającą, że części konstrukcyjne zachowują wyjątkowo wysoką stabilność wymiarową i niezawodność przez cały cykl życia.
Mechanizm fizyczny i podstawowe cele wyżarzania odprężającego
Podczas procesów cięcia stopów aluminium, takich jak frezowanie i toczenie, kontakt narzędzia z przedmiotem obrabianym z dużą prędkością powoduje lokalne odkształcenie plastyczne i powstawanie stref wysokiej temperatury. Podczas chłodzenia tendencja struktury powierzchni do ulegania martenzytycznej lub podobnej przemianie fazowej jest ograniczona, a skurcz struktury wewnętrznej zostaje zablokowany, blokując w ten sposób resztkowe naprężenia rozciągające lub ściskające. W przypadku stopów aluminium klasy lotniczej (takich jak 7055, 2024, 6061 itp.), jeśli naprężenia te przekraczają 20–30% granicy plastyczności materiału, łatwo jest spowodować zainicjowanie pęknięć pod nałożonymi obciążeniami użytkowymi.
- Zmniejsz wewnętrzne szczyty naprężeń: Podgrzewając materiał w strefie odzyskiwania dynamicznego, zniekształcenia sieci są eliminowane, a poziom naprężeń zmniejsza się zwykle o 80–95%.
- Zapobiegaj deformacjom podczas przetwarzania: Wyeliminuj nierównowagę naprężeń, zapewnij dokładność wymiarową precyzyjnych profili po wykończeniu i unikaj odkształceń większych niż 0,02 mm, które mogą wystąpić w kolejnych miesiącach.
- Popraw życie zmęczeniowe: Wyeliminuj źródła naprężeń rozciągających i popraw odporność zmęczeniową, która jest jednym z głównych wskaźników akceptacji części konstrukcyjnych przemysłu lotniczego.
Uwaga: Wyżarzanie odprężające zwykle nie jest stosowane w celu zmiany makroskopowych właściwości mechanicznych stopów aluminium (takich jak wytrzymałość na rozciąganie). Jego istotą jest raczej „utrzymanie rozmiaru” i „zachowanie bezpieczeństwa”, a nie wzmacnianie materiału.
Okna temperatur odprężania dla powszechnie stosowanych stopów aluminium lotniczego
Różne gatunki stopów aluminium mają ogromne różnice w wrażliwości na obróbkę cieplną. Niewłaściwa temperatura może spowodować nadmierne naturalne starzenie (w przypadku stopów utwardzalnych wydzieleniowo) lub spowodować gruboziarniste ziarna. Poniżej przedstawiono zalecane parametry odprężania dla kilku popularnych stopów aluminium lotniczego:
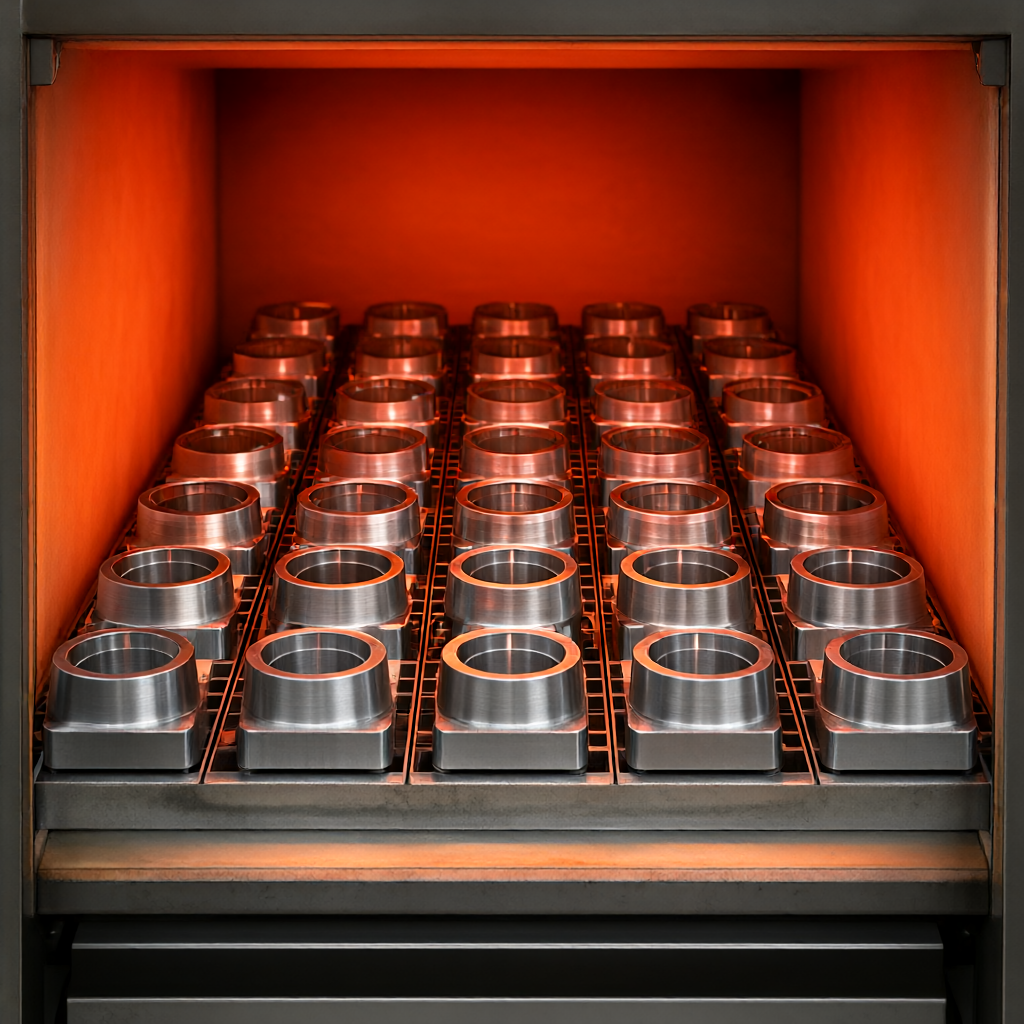
- Seria 2xxx (np. 2024-T3): Zalecana temperatura 250°C ± 10°C. Stop ten zawiera miedź i jest wrażliwy na temperaturę. Surowo zabrania się przekraczania 260°C, w przeciwnym razie spowoduje to korozję granic ziaren i zmniejszy odporność na zmęczenie korozyjne. Czas utrzymywania wynosi zazwyczaj 1 godzinę/cal grubości.
- Seria 6xxx (np. 6061-T6, 400°C): Ostudzić za pomocą pieca lub kontrolować prędkość wentylatora, aby różnica między temperaturą rdzenia a temperaturą powierzchni nie przekraczała 15°C.
- Strefa szybkiego chłodzenia (temperatura 100 szt
Całkowicie eliminuje naprężenia tnące; wymiary wykończenia są bardziej stabilne; nadaje się do masowej produkcji Po wyżarzaniu twardość spada, a narzędzia wykańczające szybko się zużywają; może zaistnieć potrzeba ponownego zamocowania, co stwarza ryzyko kumulacji błędów. Plan B: Zgrubna półwykańczająca obróbka, a następnie miejscowe wyżarzanie Wykrawanie → zgrubne/półwykończone → miejscowe odprężanie (niska temperatura i krótki czas) → dokładne Stop aluminium 7xxx o wysokiej twardości, małe partie części o wysokiej wartości Zachowuje większość siły T6/T7; niewielka zmiana w wydajności cięcia; wysoka precyzja Niepełne odprężenie; jeśli część ma strefę zmiany grubości, może nadal się odkształcać; okno procesu jest wąskie i trudne do ujednolicenia Plan C: Tłoczenie na zimno zamiast wyżarzania Wykrawanie → Obróbka zgrubna → Głębokie walcowanie/śrutowanie → Wykańczanie Otwory na śruby nośne i części o wysokich wymaganiach zmęczeniowych Wprowadź korzystne naprężenie ściskające; nie ma potrzeby stosowania sprzętu do obróbki cieplnej; krótki proces Nie można wyeliminować ogólnego stresu termicznego; nadaje się tylko do obszarów wrażliwych na zmęczenie powierzchni; trudne do dostosowania parametry procesu W przypadku większości masowych akcesoriów lotniczych (takich jak wsporniki czujników, złącza rurowe) oferowanych przez ShowyMetal jest to zalecanePlan A. Chociaż wydajność wykańczania nieznacznie spada po wyżarzaniu, optymalizując powłoki narzędzi (takie jak PVD TiAlN) i strategie mikroposuwu, wpływ ten można zrównoważyć i zamienić na 100% przepustowość i stabilność wymiarową produktu końcowego.
Często zadawane pytania (FAQ)
Czy stop aluminium wymaga obróbki starzenia po wyżarzaniu odprężającym?
Zależy to od serii stopu. W przypadku serii 1xxx lub 5xxx, które nie są utwardzane wydzieleniowo, po odprężeniu nie jest wymagane żadne dodatkowe starzenie. W przypadku utwardzalnych wydzieleniowo serii 2xxx, 6xxx i 7xxx, jeśli stosowane są materiały o odpuszczaniu T6 lub T73, wyżarzanie odprężające może częściowo odwrócić efekt wzmocnienia. Zwykle proces jest nastawiony na „powolne chłodzenie izolacji”, a nie na proces całkowitego wytrącania. Jeśli trzeba będzie później przywrócić siłę, należy ponownie przeprowadzić sztuczne starzenie, ale spowoduje to ponowne wprowadzenie stresu. Dlatego najlepszą strategią jest kontrolowanie temperatury wyżarzania, tak aby eliminując naprężenia wewnętrzne, faza wydzieleń (strefa GP itp.) nie uległa gruboziarnistości, zachowując w ten sposób pierwotny poziom wytrzymałości.
Jak ocenić, czy wyżarzanie odprężające jest „wystarczające”?
Opiera się głównie na dwóch wskaźnikach: Po pierwsze, czy szczątkowe naprężenie rozciągające powierzchni wykryte metodą dyfrakcji promieni rentgenowskich jest niższe niż wartość określona w specyfikacji (zwykle



