





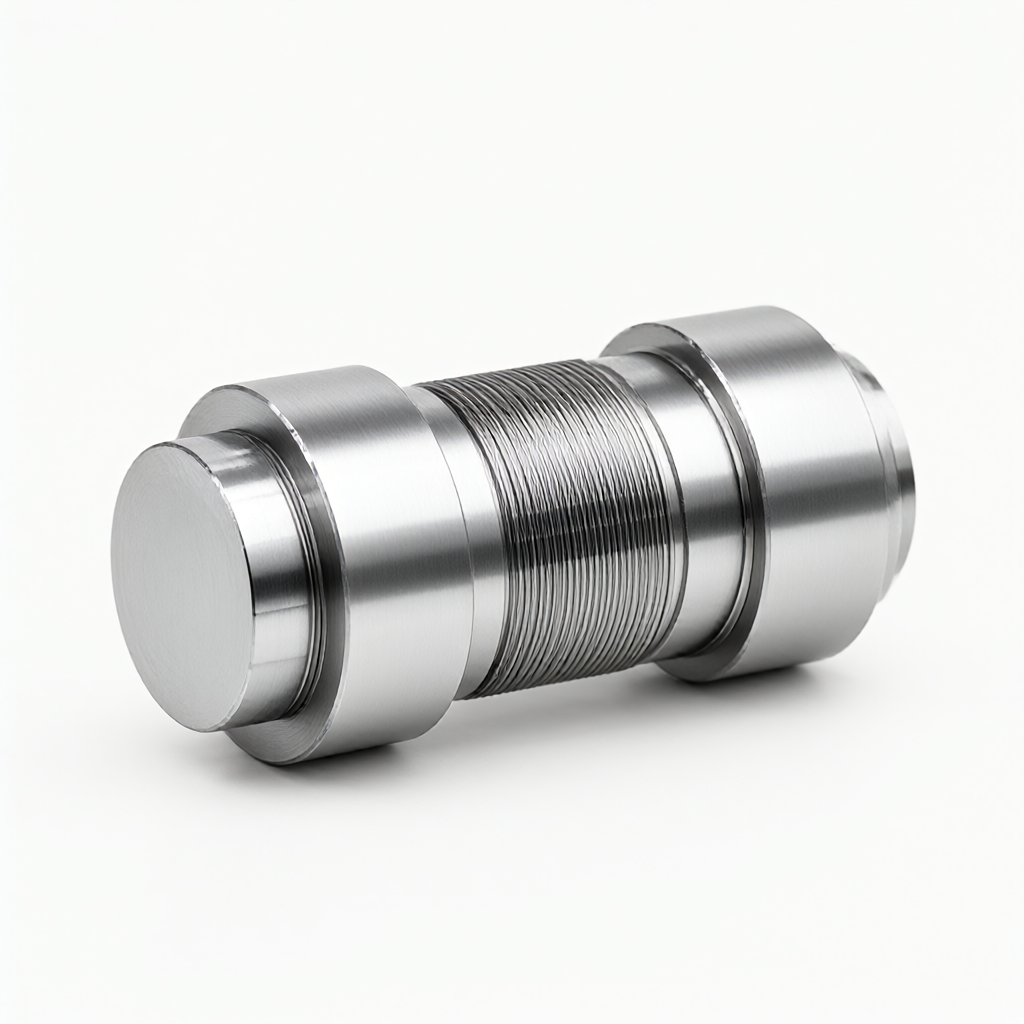
Synchroniczny wał koła robota przemysłowego jest głównym elementem obrotowym łączącym silnik i mechanizm przekładni. Dokładność profilu zęba, okrągłość czopa i chropowatość powierzchni bezpośrednio decydują o wydajności przenoszenia momentu obrotowego i długoterminowej stabilności pracy złącza. ShowyMetal świadczy usługi niestandardowego przetwarzania synchronicznych osi kół w oparciu o procesy kompozytowe toczenia oraz toczenia i frezowania CNC. Obsługuje typowe materiały wałów, takie jak stal 45 #, 40Cr, SK5 itp. Tolerancja wymiarowa jest kontrolowana w zakresie ± 0,01 mm, a wykończenie powierzchni może osiągnąć Ra0,4 μm. Dzięki obróbce powierzchni, takiej jak chromowanie, czernienie lub pasywacja, spełnia podwójne wymagania dotyczące precyzji i wyglądu producentów korpusów robotów w przypadku przegubowych części przekładni. Zapraszamy do dostarczenia rysunków do zapytania.
Specyfikacje i możliwości przetwarzania
W przypadku osi synchronizacji przegubów robotów nasza fabryka koncentruje się na rozwiązywaniu trzech głównych problemów związanych z symetrią zębodołową, biciem czopów i spójnością obróbki powierzchni. Oferta 72 urządzeń CNC obejmuje wiele tokarek CNC o wysokiej sztywności oraz obrabiarek tokarsko-frezarskich. Ścieżki mocowania i obróbki są zoptymalizowane dla części o umiarkowanych proporcjach, wałów wielostopniowych i struktur zębatych.
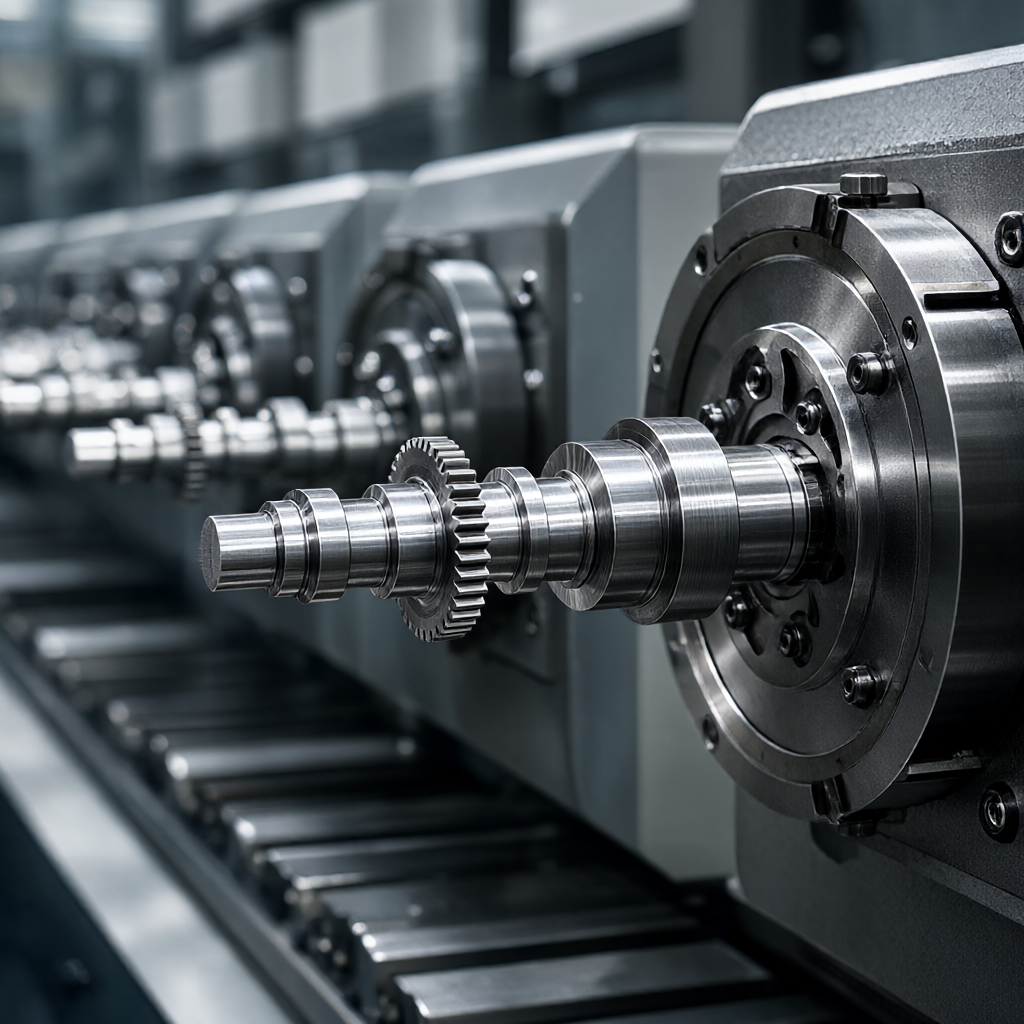
- Klasa materiału:stal 45# (hartowana i odpuszczana), 40Cr (nawęglanie i hartowanie), SK5 (stal sprężynowa), 40MnCr (stal niskowęglowa); obsługuje dostosowywanie stali nierdzewnej 304/316 i stopu tytanu.
- Zakres rozmiarów:Średnica wału Ø2mm - Ø60mm, długość całkowita 5mm - 200mm, szerokość zęba 3mm - 30mm (wartości typowe, można dostosować według rysunków).
- Wskaźnik dokładności:Bicie czopa ≤0,005mm, poziom tolerancji profilu zęba 8-9, chropowatość powierzchni Ra0,4-0,8μm.
- Obróbka powierzchniowa:Chromowanie, czarna pasywacja, fosforanowanie; obsługuje anodowanie (tylko synchronizowane koła aluminiowe).
- Grubość i waga ścianki:Głównie wał pełny, minimalna grubość ścianki 1 mm, waga pojedynczego elementu 0,05 kg - 1,5 kg.
Obowiązujące branże i typowe zastosowania
Część ta stosowana jest głównie w obrotowych modułach przegubowych robotów współpracujących, sześcioosiowych robotów przemysłowych i podwozi robotów mobilnych. Konkretne miejsca instalacji obejmują:
- Wejście reduktora:Służy jako przedłużenie wału wyjściowego silnika do bezpośredniego napędzania reduktora harmonicznych lub RV.
- Grupa przekładni kół synchronicznych:Stosowany w połączeniu z pasami płaskimi lub paskami klinowymi do równoległego, wieloosiowego ruchu synchronicznego.
- Wałek montażowy enkodera:Czopy o wysokiej precyzji służą do mocowania rezolwerów lub enkoderów fotoelektrycznych.
W warunkach obciążenia przy dużych prędkościach równowaga dynamiczna i dokładność styku części wału z powierzchnią zębów bezpośrednio wpływają na powtarzalną dokładność pozycjonowania robota. Dzięki ścisłej optymalizacji ścieżki procesu można skutecznie zredukować wibracje i hałas powstający podczas wysokich prędkości obrotowych.
Jakość wyglądu i spójność partii
Oś synchronizacji przegubu często jest odsłonięta wewnątrz lub w widocznym obszarze osłony przegubu robota, a jakość wyglądu bezpośrednio wpływa na klasę całej maszyny. ShowyMetal uważa kontrolę wyglądu za swój główny punkt konkurencyjności:
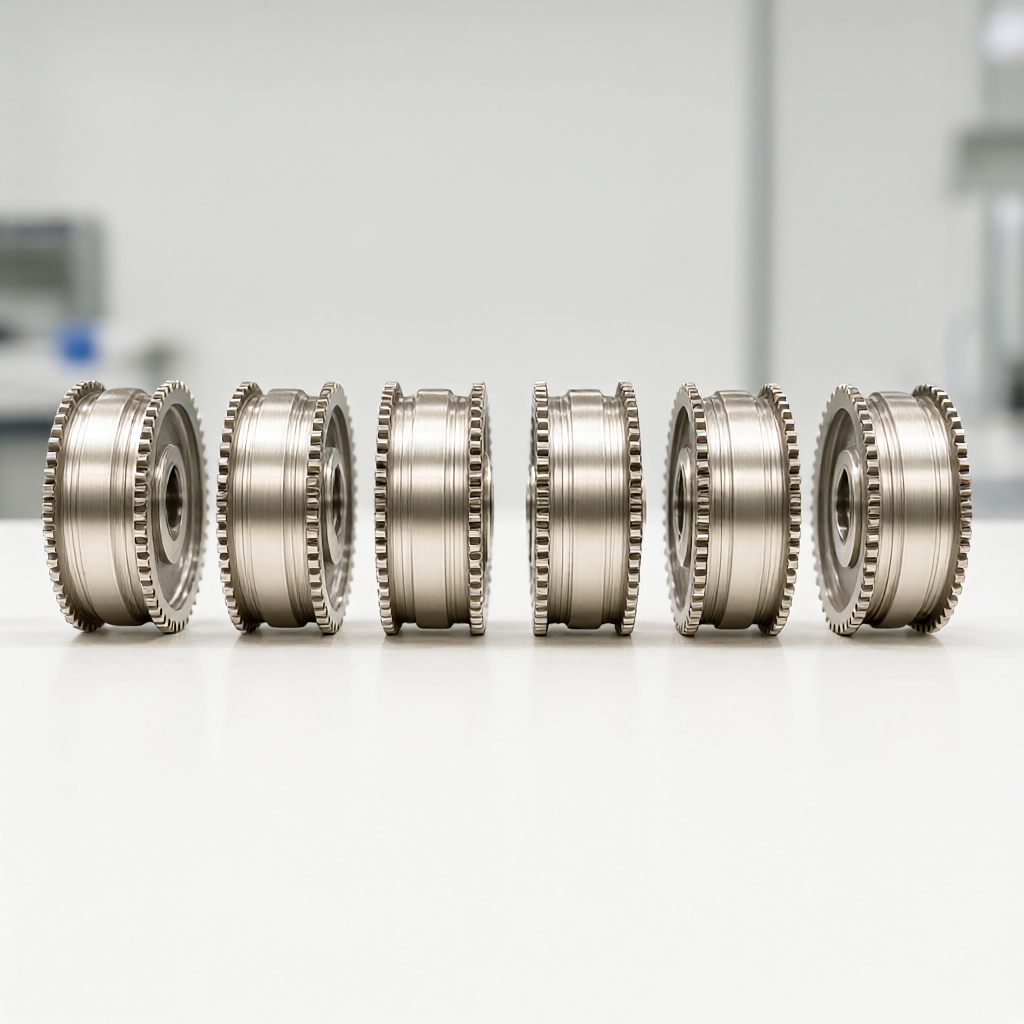
- Wysokie wykończenie:Czop jest precyzyjnie szlifowany, a następnie polerowany, aby uzyskać efekt lustrzany bez widocznych linii samochodu.
- Bezbłędna kontrola:Do mocowania w trakcie całego procesu używaj przyssawek próżniowych lub miękkich pazurów, aby uniknąć śladów zaciskania; powierzchnia jest wolna od oleju, zadziorów i rdzy.
- Spójność między partiami:Parametry procesu są blokowane poprzez pełną trójwymiarową kontrolę pierwszej sztuki, a Cpk kolejnych partii wynosi ≥1,33, co gwarantuje, że nie ma widocznej różnicy w wyglądzie pomiędzy pierwszą sztuką a 10-tysięczną sztuką.
Układ procesów i urządzeń
Ze względu na charakterystykę geometryczną synchronicznego wału koła przyjmuje się łączony proces „toczenia CNC + toczenia i frezowania + szlifowania precyzyjnego”:
- obróbka zgrubna:Tokarka CNC z podwójnym napędem wykonuje cięcie prętów wału, toczenie zgrubne cylindryczne i wstępne kształtowanie przestrzeni między zębami.
- wykończeniowy:Pięcioosiowe centrum tokarsko-frezarskie uzupełnia precyzyjne frezowanie powierzchni zęba, osiowego układu otworów i rowka wpustowego oraz zapewnia współosiowość przy jednym mocowaniu.
- Sterowanie strefą wpływu ciepła:W przypadku wałów hartowanych stosuje się specjalną szlifierkę z wyważonym trzpieniem, aby wyeliminować odkształcenia termiczne podczas szlifowania.
W przypadku zamówień seryjnych wykorzystuje się możliwości planowania równoległego 72 urządzeń CNC w celu zrównoleglenia linii montażowych procesów toczenia, frezowania i szlifowania oraz skrócenia całkowitego czasu obiegu.
Kontrola jakości i dostawa mocy produkcyjnych
Proces kontroli obejmuje cały etap, od surowców po wysyłkę:
- Kontrola materiału przychodzącego:Analiza spektralna składu materiału i wstępna kontrola twardości.
- Potwierdzenie pierwszego artykułu:Trójwymiarowa współrzędnościowa maszyna pomiarowa (CMM) przeprowadza kontrolę na pełną skalę, a miernik chropowatości losowo sprawdza kluczowe powierzchnie.
- Kontrola procesu:Sprawdzaj kluczowe wymiary średnicy wału i grubości zęba co 4 godziny.
- Pełna kontrola przesyłki:100% kontrola wyglądu i kluczowych wymiarów, lista materiałów i raport z kontroli wymiarów dostarczony wraz z towarem.
Zdolność produkcyjna i czas dostawy:Czas dostawy przy regularnych zamówieniach hurtowych (500-5000 sztuk) wynosi 15-25 dni; pierwsza sztuka może zostać dostarczona w ciągu 3-5 dni w celu zabezpieczenia awaryjnego. Konkretny harmonogram produkcji opiera się na miesięcznym obciążeniu sprzętu i zapewnia przejrzyste węzły wykresu Gantta.
| Stopień materiału | Twardość (HRC) | Typowe cechy zastosowań | Zalecenia dotyczące przygotowania powierzchni |
|---|---|---|---|
| Stal 45# | 28-35 | Niższy koszt, średnie obciążenie, ogólna przekładnia | Czernione/fosforanowane |
| 40Kr | 58-62 | Hartowanie powierzchniowe poprzez nawęglanie, złącze odporne na zużycie, o dużym obciążeniu | Olej do chromowania/antykorozyjny |
| SK5 | 58-64 | Stal sprężynowa, dobra wytrzymałość, odporność na uderzenia | czernienie/pasywacja |
Proces dostosowywania i często zadawane pytania
Dostarcz rysunki 2D/3D (formaty DXF, STEP, IGES), a zespół inżynierów dokona przeglądu DFM w ciągu 24 godzin. Jeśli istnieją ograniczenia procesu dotyczące modułu zęba lub kąta nacisku, zostaną podane alternatywne sugestie. Po potwierdzeniu zorganizuj sprawdzenie i zaplanuj partie produkcyjne po zakwalifikowaniu pierwszej sztuki.
Jaka jest zwykle kontrolowana tolerancja profilu zębów zsynchronizowanych półosi kół?
Konwencjonalne części przekładni przemysłowych mają klasę 8, a precyzyjne złącza robotów zwykle wymagają klasy 7 lub wyższej. Detale są oznaczone zgodnie z rysunkami i wspierana jest realizacja zgodnie z normami ISO 1328.
Jaka jest minimalna średnica wału i maksymalna długość?
Minimalna średnica wału tokarskiego wynosi 2mm, a maksymalna długość wału to 200mm (można wydłużyć w zależności od wymagań sztywności); poza tym zakresem zalecane są konstrukcje wałów spawane lub łączone.
Czy poradzi sobie z twardymi materiałami, takimi jak stal formierska?
Obsługuje konwencjonalną obróbkę szlifowania poniżej HRC45; do wałów twardych powyżej HRC60 należy zastosować specjalne supertwarde ściernice, a czas dostawy wydłuży się o 3-5 dni, a koszt zostanie obliczony osobno.
Jaki jest odpowiednio cykl pobierania próbek i czas dostawy partii?
Sprawdzanie pojedynczej sztuki trwa 3-5 dni roboczych; zamówienie partii 500 sztuk zajmuje 15 dni, a zamówień powyżej 1000 sztuk zajmuje 20-25 dni. Pilne zamówienia są obsługiwane.
Czy dostarczane są atesty materiałowe i pełnowymiarowe raporty?
Każda partia przesyłki jest objęta gwarancją materiałową strony trzeciej i raportem z kontroli CMM o krytycznych wymiarach. Format raportu można dostosować do wymagań klienta.
Jeśli napotykasz wąskie gardła w dostawach lub problemy ze spójnością części przekładni robota,Prosimy o przesłanie rysunków technicznych na adres e-mail z zapytaniemlub prześlij pliki CAD w tle, aby uzyskać ocenę DFM i dokładną wycenę.



