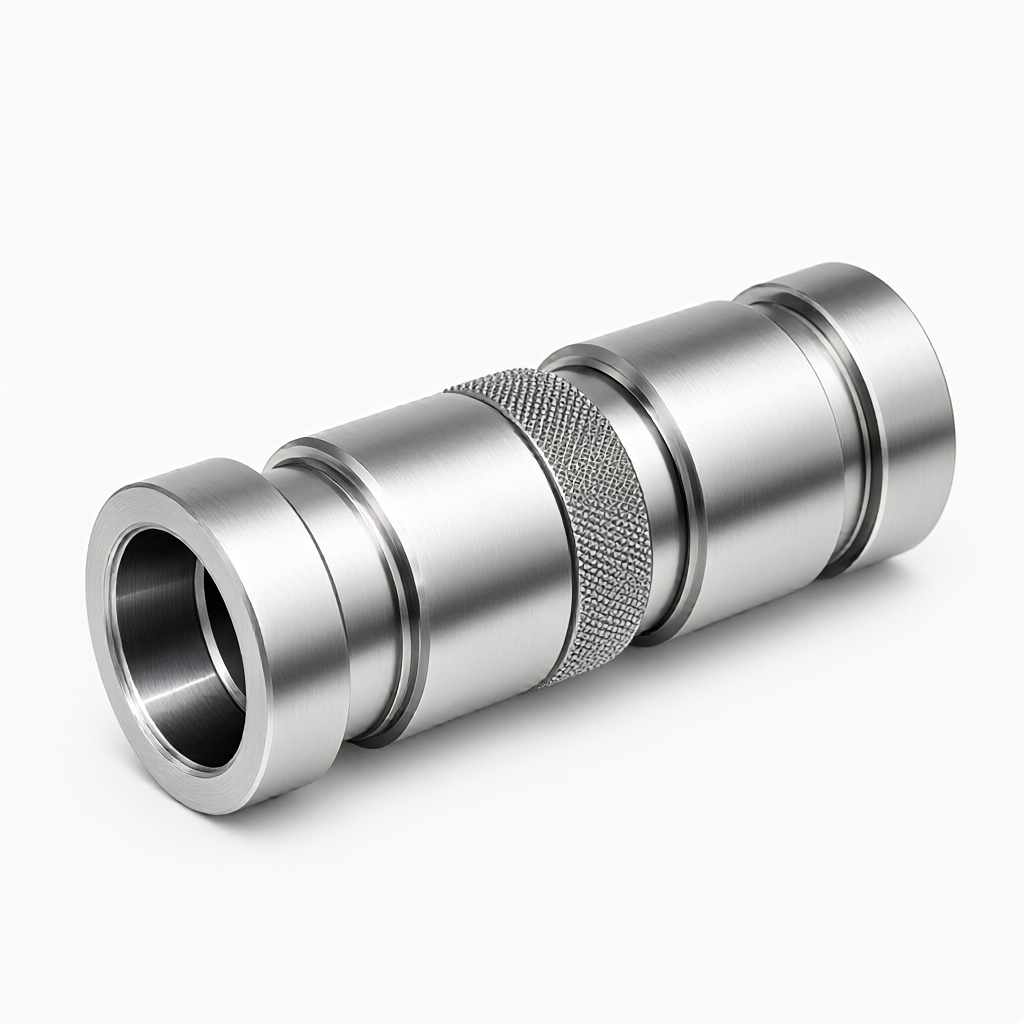
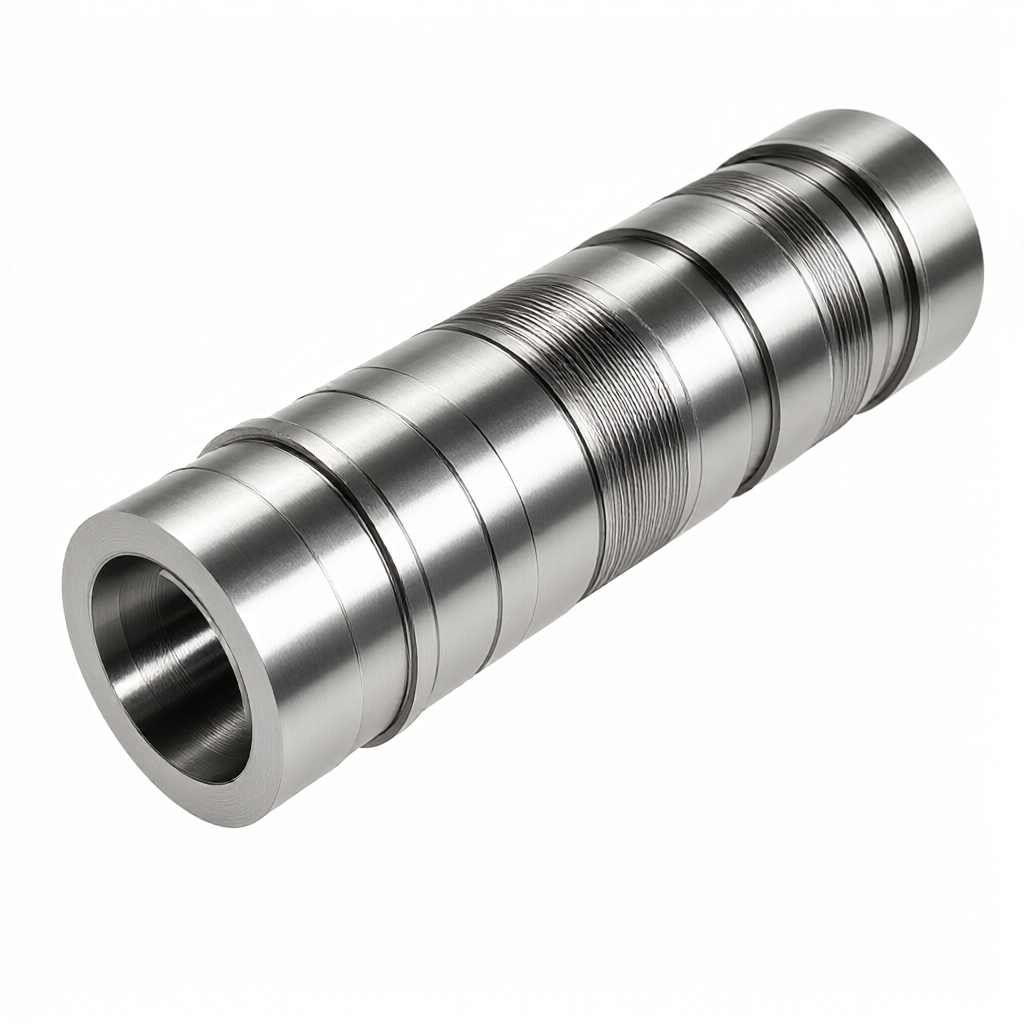
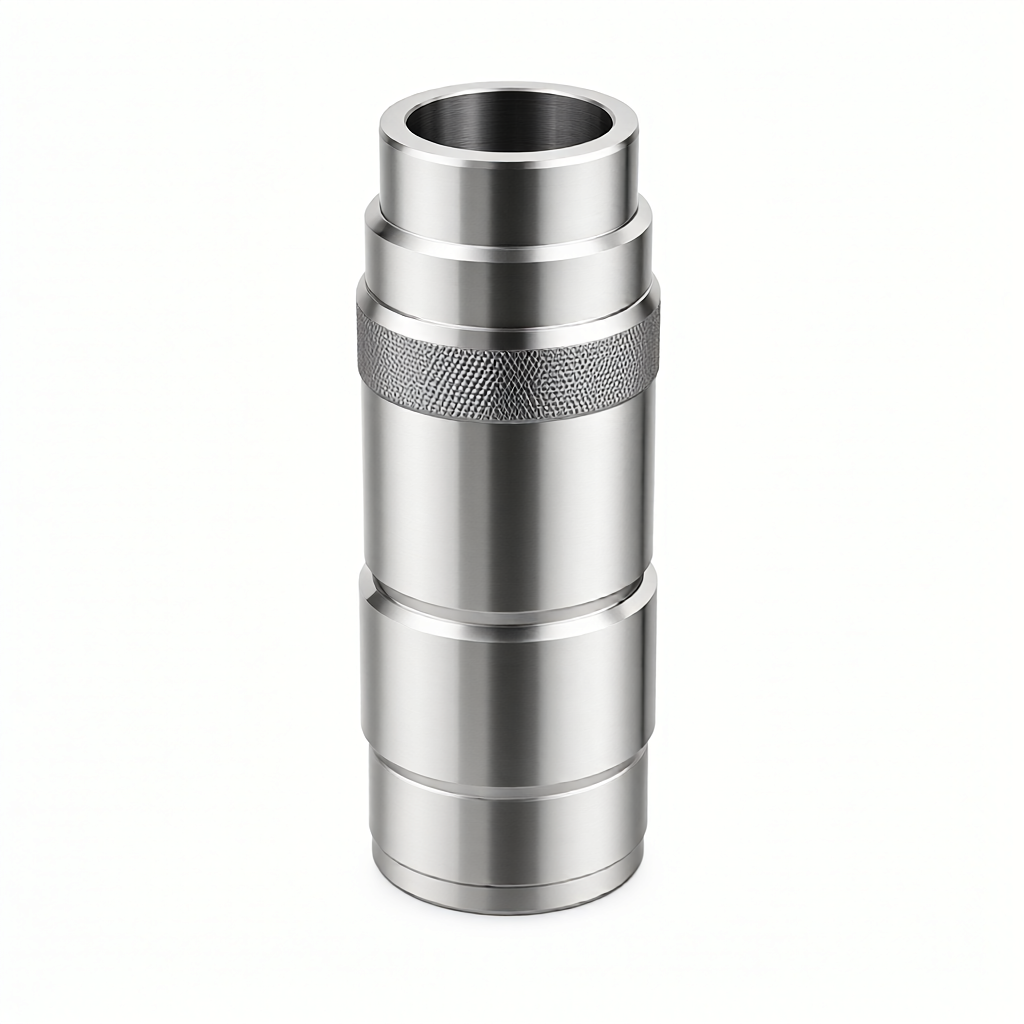
Toczenie CNC cylindra hydraulicznego koparki bez szwu z rury stalowej
Beczka cylindra koparki hydraulicznej ma rygorystyczne wymagania dotyczące dokładności ścianki wewnętrznej, wytrzymałości materiału i trwałości zmęczeniowej. Nasza fabryka świadczy usługi obróbki tokarskiej CNC. Jako półfabrykaty wykorzystuje wysokiej jakości rury stalowe bez szwu. Dzięki połączonemu procesowi tokarek CNC i centratorów kontrola wielkości otworu wewnętrznego wynosi ± 0,01 mm, a wykończenie powierzchni wynosi Ra0,4 μm. Obsługuje dostosowywanie różnych średnic cylindrów i specyfikacji skoku zgodnie z rysunkami.
Specyfikacje i możliwości przetwarzania
W przypadku cylindrów hydraulicznych koparek rdzeń leży w okrągłości, cylindryczności i jednolitości twardości powierzchni otworu wewnętrznego. Łączymy możliwości toczenia o dużej średnicy i precyzyjnego szlifowania, aby zapewnić, że cylinder cylindra nie ulegnie deformacji ani wyciekom w warunkach wysokiego ciśnienia.Specyfikacje i możliwości przetwarzania
Stopień materiału: Powszechnie stosowane są okrągłe rury stalowe lub stalowe o średnicy 20 # i 45 #. 40Cr, 42CrMo i inne stale konstrukcyjne stopowe można również wybierać zgodnie z potrzebami klienta w celu poprawy odporności zmęczeniowej.
Zakres rozmiarów: Typowa średnica wewnętrzna wynosi 60–350 mm, średnica zewnętrzna 80–400 mm, długość 500–3000 mm, możliwe jest niestandardowe dostosowanie.
Normy tolerancji: Tolerancja wielkości otworu wewnętrznego jest kontrolowana na poziomie ± 0,01 mm, a współosiowość wynosi ≤0,02 mm, co spełnia wymagania dotyczące precyzyjnego uszczelnienia.
obróbka powierzchni: Ściana wewnętrzna może być chromowana, fosforanowana lub azotowana, a ściana zewnętrzna może być malowana, polerowana lub odkamieniana w celu poprawy odporności na korozję.
Kontrola grubości ścianki: Minimalna grubość ścianki wynosi 5 mm, maksymalna grubość ścianki wynosi 50 mm, a ciężar konstrukcyjny jest zoptymalizowany zgodnie z wymaganiami dotyczącymi ciśnienia skoku.
Obowiązujące branże i typowe zastosowania
Produkt ten jest stosowany głównie w rdzeniowym układzie hydraulicznym maszyn inżynieryjnych. Konkretne miejsce montażu i funkcje są następujące:
Ramię koparki i cylinder ramienia: Jako główna część ruchoma wytrzymuje zmienne obciążenia udarowe, a wewnętrzna ściana cylindra musi być odporna na zużycie i rozdarcie, aby zapobiec przedwczesnemu uszkodzeniu uszczelnienia tłoka.
Silnik hydrauliczny mechanizmu obrotu: Służy do obracania wysięgnika koparki, co wymaga stabilności i niskiego współczynnika tarcia przy dużych prędkościach.
Cylinder przyłączeniowy osprzętu: Dzięki osprzętowi takiemu jak młoty i chwytaki do drewna może wytrzymać ruchy o bardzo dużej częstotliwości i ma wyjątkowo wysokie wymagania dotyczące trwałości zmęczeniowej cylindra.
Specjalny hydrauliczny mechanizm podnoszący pojazdu: Nadaje się do ciężkiego sprzętu, takiego jak pojazdy do prac lotniczych i wywrotki, ze szczególnym uwzględnieniem szczelności przy długotrwałym utrzymywaniu ciśnienia statycznego.
Wsparcie procesów i sprzętu
Aby zapewnić stabilność całego procesu cylindrów, od obróbki zgrubnej po szlifowanie dokładne, polegamy na zestawie 72 urządzeń CNC do wspólnej produkcji.
Technologia przetwarzania rdzenia
Rozładunek i wstępne podgrzewanie: Bezszwowe, grubościenne rury stalowe są wybierane i wyżarzane odprężająco, aby wyeliminować naprężenia szczątkowe i zapobiec późniejszej deformacji podczas obróbki.
Toczenie CNC: Za pomocą wytrzymałej tokarki CNC obrócić zgrubnie okrąg zewnętrzny i powierzchnię czołową cylindra cylindra, pozostawiając grubość szlifowania 0,2–0,5 mm.
Wiercenie i wytaczanie otworów wewnętrznych: W przypadku otworów o dużych średnicach należy użyć wiertarki do głębokich otworów lub wytaczarki do półwykańczającej, aby zapewnić prostoliniowość ścianki otworu.
Precyzyjne szlifowanie: To kluczowy proces. Precyzyjna szlifierka bezkłowa służy do szlifowania lustrzanego wewnętrznej ścianki w celu uzyskania gładkości Ra0,4-0,8 μm, co zapewnia trwałość uszczelnienia.
obróbka powierzchni: Ściana wewnętrzna jest pokryta twardym chromem galwanicznym (grubość 10-25 μm) lub fosforanowana w celu zwiększenia odporności na zużycie i zapobiegania rdzy.
Wydajność, dostawa i kontrola jakości
Zapewniamy kompleksową obsługę, od rysunków po gotowe części i ściśle kontrolujemy spójność partii.
Odniesienie do cyklu produkcyjnego dla różnych wymagań partii
Typ zamówienia
oczekiwany cykl
Cechy
Produkcja próbna/próbna
5-7 dni
Szybka reakcja w celu sprawdzenia wykonalności rysunku i zaleceń DFM
Mała partia (100-500 sztuk)
15-20 dni
Elastyczny harmonogram produkcji, odpowiedni do testów badawczo-rozwojowych lub uzupełniania awaryjnego
Duże ilości (ponad 1000 sztuk)
25-35 dni
Produkcja na dużą skalę, optymalizacja kosztów i duża spójność partii
Proces kontroli jakości:
Kontrola przychodzącego materiału: Przeprowadzić analizę spektralną i wykrywanie wad ultradźwiękowych rur stalowych bez szwu, aby upewnić się, że nie występują wewnętrzne pęknięcia.
Potwierdzenie pierwszego artykułu: Pierwszy element jest sprawdzany w pełnym rozmiarze, łącznie z konturem otworu wewnętrznego i skosem powierzchni czołowej. Po przejściu kontroli można przeprowadzić wyłącznie przetwarzanie wsadowe.
Kontrola procesu: Losowo sprawdzaj kluczowe wymiary co 50 sztuk, aby monitorować wpływ wzrostu temperatury szlifierki na dokładność.
Pełna kontrola przesyłki: 100% w pełni sprawdzone pod kątem średnicy wewnętrznej, chropowatości i wyglądu powierzchni, z dołączonym raportem z pomiarów w trzech współrzędnych.
Często zadawane pytania (FAQ)
Jak twarda może być wewnętrzna ściana cylindra hydraulicznego?
Po hartowaniu powierzchniowym lub chromowaniu twardym twardość ścianki wewnętrznej można ustabilizować w zakresie HV800-1000, co znacznie poprawia odporność na zużycie i wydłuża żywotność uszczelnienia tłoka.
Czy obsługuje obróbkę głębokich otworów i dostosowywanie otworów gwintowanych?
wsparcie. Dysponujemy 4-osiowym centrum obróbczym, które pozwala na precyzyjną obróbkę otworów na kołki, otwory na śruby oraz złącza gwintowane na ściance cylindra, z tolerancjami położenia kontrolowanymi w zakresie ±0,05 mm.
Jaka jest minimalna ilość zamówienia (MOQ)?
Indywidualne proofingi są obsługiwane już od 1 sztuki i nie ma ścisłego minimalnego limitu ilościowego w przypadku produkcji masowej, którą można elastycznie układać zgodnie ze strategią magazynowania klienta.
Jak poradzić sobie z zarysowaniami lub szorstkościami na wewnętrznej ściance cylindra?
Posiadamy niezależne stanowisko wykańczające po polerowaniu. Dzięki połączeniu optycznej kontroli wizualnej i ręcznej ponownej kontroli usuwamy wady powierzchniowe i zapewniamy, że przesyłki nie zawierają żadnych wad.
Czy mogę udzielić gwarancji na materiały (MTC)?
Móc. Do wszystkich butli stalowych dołączona jest oryginalna gwarancja na materiał i informacje dotyczące identyfikowalności numeru cieplnego, a także raporty z testów przeprowadzanych przez strony trzecie lub z samokontroli w celu zapewnienia zgodności materiałowej.
Otrzymuj wyceny i niestandardowe rozwiązania
Jeśli szukasz dostawcy cylindrów hydraulicznych oferujących zalety wysokiej jakości wykończenia i spójności partii, możesz udostępnić zespołowi biznesowemu rysunki CAD lub modele 3D. W ciągu 24 godzin przeprowadzimy analizę DFM i przedstawimy szczegółową wycenę obejmującą przebieg procesu, zalecenia materiałowe i termin dostawy. Wyślij rysunki, aby rozpocząć proces szybkiego prototypowania, który pomoże w planowym uruchomieniu projektu koparki.Otrzymuj wyceny i niestandardowe rozwiązania
Wyślij rysunek STEP / DWG / PDF, a nasi inżynierowie zwrócą w ciągu 2 godzin szczegółową wycenę wraz z bezpłatną analizą DFM i doradztwem technologicznym — bez zobowiązań.
Wyślij rysunek STEP / DWG / PDF i uzyskaj w ciągu 2 godzin szczegółową wycenę z bezpłatną analizą DFM i doradztwem technologicznym. Bez minimalnego zamówienia – od 1 sztuki.