





Obudowa reduktora przegubu robota przemysłowego jest głównym elementem nośnym precyzyjnego układu przeniesienia napędu, który bezpośrednio określa dokładność powtarzalnego pozycjonowania robota i stabilność operacyjną. ShowyMetal świadczy niestandardowe usługi frezowania CNC dla stopu aluminium 7075 lub stali nierdzewnej. Dzięki pięcioosiowej jednoczesnej obróbce i udoskonalonej obróbce powierzchni realizuje zintegrowane, precyzyjne formowanie wnęki przekładni planetarnej wewnątrz obudowy i zewnętrznego kołnierza montażowego, zapewniając producentom robotów wsparcie części konstrukcyjnych o wysokiej sztywności, lekkości i dużej konsystencji partii.
Specyfikacje i możliwości dostosowywania
Ze względu na wyjątkowe dążenie do zmniejszenia masy i wytrzymałości połączeń robotów, dobór materiału tej części obejmuje głównie stop aluminium 7075 klasy lotniczej, który uwzględnia zarówno lekkość, jak i odporność na wibracje. W przypadku dużych obciążeń lub specjalnych wymagań antykorozyjnych można również zastosować stal nierdzewną 316L lub stal 45 #. Wymiary obróbki obejmują zwykle zakres długości, szerokości i głębokości od 50 mm do 500 mm, a tolerancje są ściśle kontrolowane. Liniowa tolerancja wymiarowa może zwykle sięgać ± 0,01 mm, a chropowatość powierzchni współpracującej jest kontrolowana w granicach Ra0,4 μm, co skutecznie zmniejsza błąd przekładni spowodowany luzem zazębienia przekładni.
- Klasa materiału:Stop aluminium 7075-T65, stal nierdzewna 304/316L, stal 45#, 42CrMo, umożliwia dostosowywanie różnych tworzyw konstrukcyjnych.
- Rozmiar przetwarzania:Całkowity rozmiar koperty wynosi 50-500 mm, a konstrukcje o specjalnych kształtach można w pełni dostosować do rysunków 3D.
- Normy tolerancji:Normalna tolerancja wynosi ± 0,02 mm, a precyzyjna powierzchnia współpracująca może osiągnąć ± 0,01 mm.
- Obróbka powierzchniowa:Anodowanie (10-20 μm), twarde utlenianie, piaskowanie, czernienie, ciągnienie drutu i utlenianie mikrołukiem itp. Wygląd jest wolny od zadrapań i zanieczyszczeń.
Obowiązujące branże i typowe scenariusze zastosowań
Obudowa jest szeroko stosowana w produkcji korpusów robotów przemysłowych, inteligentnych systemach sortowania logistycznego, zautomatyzowanym sprzęcie do obrazowania medycznego i wysokiej klasy sprzęcie półprzewodnikowym. Jego podstawowa wartość polega na rozwiązaniu problemu deformacji powłoki spowodowanej złożonymi ruchami stawów. Pięcioosiowa obróbka wewnętrznego otworu wału nośnego przekładni oraz powierzchni pozycjonującej kołnierza zewnętrznego realizowana jest poprzez jedno mocowanie, co zmniejsza błąd kumulacyjny powodowany wielokrotnym pozycjonowaniem oraz poprawia płynność pracy reduktora. Wykończenie zewnętrzne na wysoki połysk sprawia również, że spełnia on rygorystyczne wymagania dotyczące estetyki wizualnej i zapobiegania rdzy, stawiane przez wysokiej klasy zautomatyzowane linie produkcyjne.
Proces podstawowy i konfiguracja sprzętu produkcyjnego
Precyzyjna obróbka polega na dopasowaniu dokładności sprzętu i logiki procesu. Opierając się na 72 urządzeniach CNC o różnych specyfikacjach, zespół produkcyjny dostosował plany procesów dla różnych konstrukcji skorupy. W przypadku obudów redukcyjnych z wieloma przecięciami przestrzennymi lub wewnętrznymi otworami kątowymi wału, do wycinania połączeń należy zastosować pięcioosiowe centrum obróbcze. Krawędzie boczne narzędzia mogą pasować do kulistej ściany wnęki, aby uniknąć przetwarzania martwych punktów; w przypadku konstrukcji, w których dominują korpusy obrotowe, do synchronicznego toczenia kół wewnętrznych i zewnętrznych w celu poprawy współosiowości stosuje się centrarkę CNC lub tokarsko-frezarkę złożoną. W zakresie kontroli jakości wyglądu do pozycjonowania stosuje się specjalne urządzenie. Po obróbce cech wewnętrznych powierzchnia zewnętrzna jest odwracana i obrabiana. Ścieżka cięcia i prędkość wrzeciona są ściśle kontrolowane, aby zapewnić, że powierzchnia skorupy po anodowaniu prezentuje jednolity wysoki połysk bez efektu skórki pomarańczy lub kruszenia wiórów.
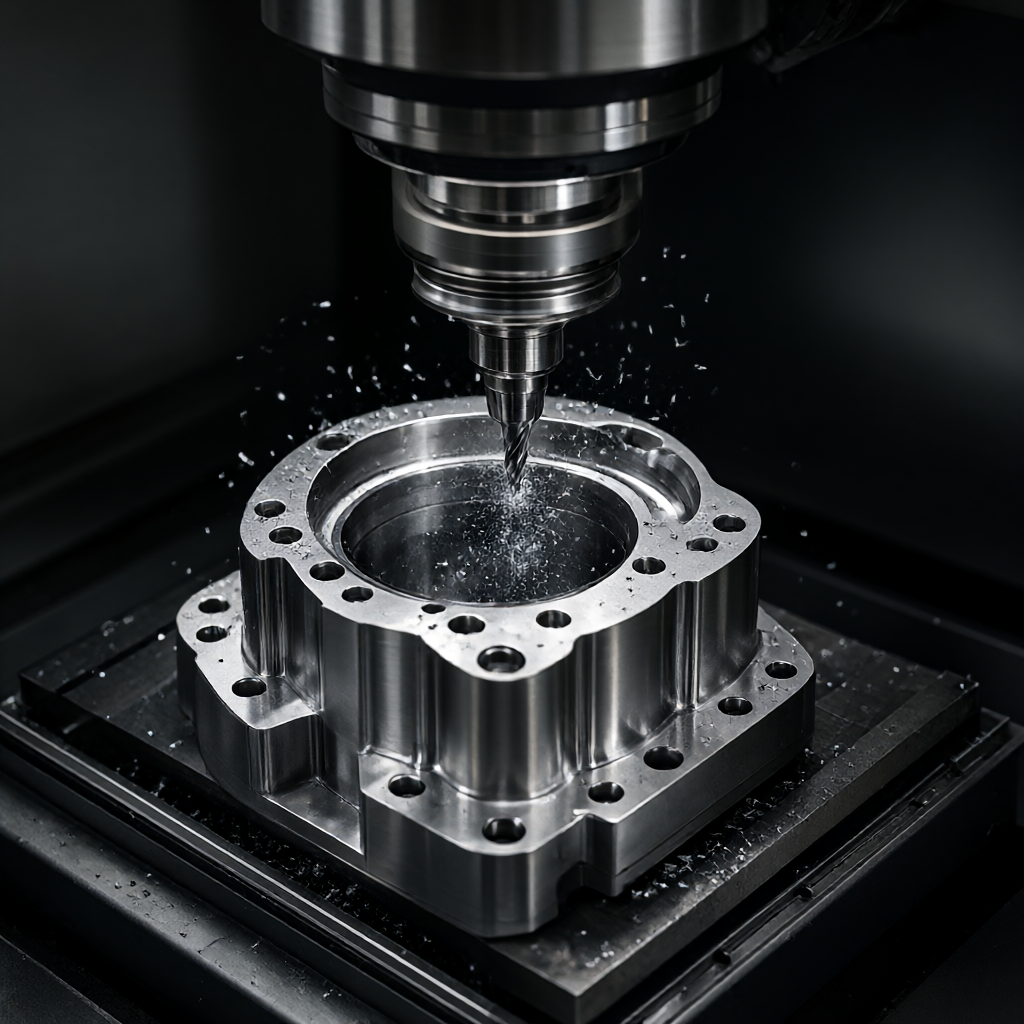
Porównanie rozwiązań: frezowanie pięcioosiowe i kombinowana obróbka tokarsko-frezarska
| Wymiary kontrastowe | Frezowanie pięcioosiowe | Łączone przetwarzanie toczenie i frezowanie |
|---|---|---|
| Odpowiednie cechy części | Zawiera złożone wnęki o specjalnym kształcie, nachylone otwory w wale i nieobrotowe struktury powierzchniowe | Powierzchnia głównie cylindryczna, wymaga jednego mocowania do wykonania frezowania wewnętrznego, zewnętrznego i walcowo-czołowego |
| Kontrola współosiowości | Zależy od rozmieszczenia opraw i wymaga ścisłej konwersji podstaw projektowych | Toczenie i frezowanie są zintegrowane, aby w naturalny sposób zapewnić wysoką współosiowość pomiędzy otworem wału a kołem zewnętrznym. |
| Wydajność przetwarzania | Częsta wymiana narzędzi, odpowiednia dla pojedynczych części o złożonej strukturze lub małych i średnich partii | Pojedynczy pasek narzędzi realizuje wiele procesów, znacznie skracając czas realizacji |
| Kontrola jakości wyglądu | Cięcie wielopłaszczyznowe wymaga ścisłej kontroli śladów cięcia powierzchniowego | Przy toczeniu ciągłym wykończenie powierzchni może łatwiej osiągnąć Ra0,4 μm lub więcej. |
System kontroli i czas dostawy partii
Jakość jest podstawą produkcji. Od magazynowania surowców po wysyłkę gotowych produktów, realizowanych jest pięć poziomów. Kontrola przychodzącego materiału wykorzystuje spektrometr do sprawdzenia składu materiału i metalografii; na pierwszym etapie potwierdzania artykułu inżynierowie i inspektorzy jakości wspólnie weryfikują trójwymiarowe raporty współrzędnych; inspekcje procesu losowo sprawdzają głębokość i dopasowanie wymiarów otworów wału klucza na zasadzie proporcjonalnej; przed wysyłką przeprowadzana jest pełna kontrola, skupiająca się na użyciu projektorów optycznych i mierników chropowatości w celu sprawdzenia jakości powierzchni. Czas dostawy produkcji masowej jest zwykle kontrolowany w ciągu 15-25 dni, cykl pobierania próbek jest krótki, a zespół badawczo-rozwojowy może szybko reagować na zmiany projektowe. System planowania produkcji można elastycznie dostosować do wieloczęstotliwościowych węzłów projektowych klientów.
Często zadawane pytania (FAQ)
Jaka jest tolerancja precyzyjnej powierzchni współpracującej obudowy reduktora?
Dzięki współpracy pięcioosiowego centrum obróbkowego i precyzyjnego uchwytu tolerancja wymiarowa powierzchni współpracującej jest zwykle kontrolowana w zakresie ± 0,01 mm, a cylindryczność i współosiowość można dostosować do specyficznych wymagań rysunków.
Jak po obróbce głębokiego wgłębienia wewnątrz skorupy nie pozostawić śladów noża?
Przyjęcie strategii frezowania współbieżnego i wielopłaszczyznowych narzędzi skrawających w połączeniu ze strategią małej głębokości skrawania i dużego posuwu narzędzia poprawia jakość powierzchni przy jednoczesnym zapewnieniu sztywności. Po zakończeniu obróbki trudne do obróbki martwe narożniki są poddawane obróbce.
Jak długo trwa zazwyczaj cykl sprawdzający?
Konwencjonalne prototypowanie strukturalne ma krótszy cykl. Analizę procesu i uzgodnienia dotyczące obróbki można zwykle zakończyć w ciągu 3-5 dni roboczych, a raport z przeglądu modelu 3D DFM można dostarczyć w ciągu 48 godzin.
Ile dni zajmuje czas realizacji masowej produkcji?
W oparciu o istniejącą zdolność produkcyjną wynoszącą 72 jednostki, dostawa zamówień wielkoseryjnych jest zwykle realizowana w ciągu 15-25 dni, w zależności od złożoności konstrukcji i wymagań procesu obróbki powierzchni.
Czy możesz zapewnić anodowaną czarną obróbkę obudowy ze stopu aluminium 7075?
Obsługuje konwencjonalne kolory anodowania, takie jak czarny i zieleń wojskowa, a grubość folii jest kontrolowana na poziomie 10–20 μm, co może spełnić wymagania dotyczące odporności na korozję i jednolitości wizualnej, a także może zapewnić porównanie kart kolorów w celu potwierdzenia.
Uzyskaj niestandardowe rozwiązania
Jeśli opracowujesz nową generację obudowy reduktora przegubowego lub napotykasz wahania jakości wyglądu w produkcji masowej, możesz przesłać zespołowi inżynieryjnemu rysunki lub modele 3D. W oparciu o konkretne cechy konstrukcyjne przedstawimy sugestie DFM, w tym lepsze gatunki materiałów, podział tras procesów, optymalizację narzędzi i zapewnienie jakości wyglądu, aby pomóc Ci skrócić cykl weryfikacji badań i rozwoju. Natychmiast wyślij rysunki w celu dokładnego oszacowania.



