





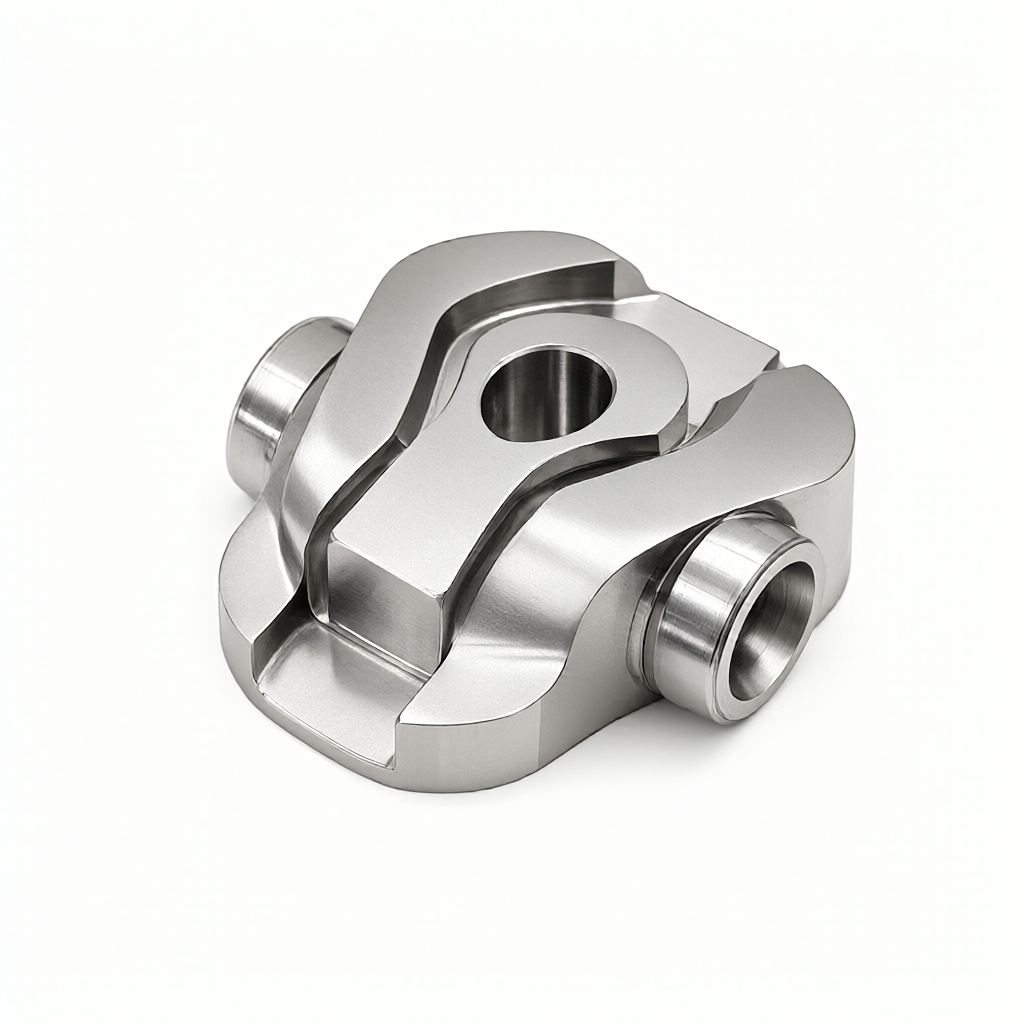
Analyse af bearbejdningsydelse og værktøjsslidmekanisme af 155PH rustfrit stål
155PH rustfrit stål er et udfældningshærdende martensitisk rustfrit stål af flykvalitet, kendt for sin høje styrke og gode korrosionsbestandighed. Dens ekstremt høje hærdningstendens og skæremodstand gør dens bearbejdningsbesvær meget højere end konventionelle rustfrit stål som 303 og 316L. Som en specialfremstillet producent af præcisions-CNC-dele er vi nødt til at udføre en omfattende evaluering fra metallurgiske egenskaber, værktøjsvalg til parameterstrategier, når vi har at gøre med materialer, der er svære at bearbejde. Kernen i hovedsøgeordet "besvær ved bearbejdning af 155PH rustfrit stål" ligger i balancering af hårdhed (HRC 40-45) og overfladeintegritet for at undgå udmattelsesfejl på grund af resterende trækspænding. Denne artikel vil analysere dens skæremekaniske egenskaber og optimeringsvej baseret på ingeniørpraksis.
Specifik indflydelse af materialeegenskaber på skærekræfter
Hårdheden af 155PH i fast opløsningstilstand (udglødet tilstand) er omkring HRC 30, som stiger til HRC 40-45 efter ældningsbehandling, ledsaget af betydelig arbejdshærdning. Dens trækstyrke kan nå mere end 2000 MPa og dens flydespænding er tæt på 1800 MPa. Denne højforstærkende egenskab får direkte skærekraften til at stige med 30%-50%, og spånerne er intermitterende, hvilket nemt kan forårsage vibrationer og værktøjsspåner. Derudover har materialet en lav varmeledningsevne (ca. 14 W/m·K), så skærevarmen er svær at tage væk gennem spånerne. Omkring 80 % af varmen forbliver på overfladen af emnet, hvilket let kan forårsage termisk slid på værktøjet og termisk deformation af emnet. For luft- og rumfartskonstruktionsdele, hvis denne termiske effekt ikke kontrolleres, vil det føre til dimensionelle afvigelser og udvidelse af overfladens mikrorevner.
- Høj sejhed:Forlængelsen af 155PH er lav (ca. 4-6%), men brudenergien er stadig højere end sprøde materialer, hvilket resulterer i stor plastisk deformation af skærelaget og højt energiforbrug.
- Tendens til knivstik:Ved høje temperaturer er jerngruppeelementer tilbøjelige til diffusionsbinding med højhastighedsstål eller almindeligt hårdmetal, hvilket forværrer klæbende slid.
- Reststressfølsomhed:Luftfartsdele har ekstremt høje krav til overfladeintegritet. Forkert skæring vil forårsage resterende trækspænding og reducere træthedslevetiden.
Værktøjsmaterialevalg og belægningsmatchningsstrategi
I lyset af 155PH's høje slibende slid og oxidative slidegenskaber bestemmer valget af værktøjsmateriale direkte forarbejdningsomkostningerne og effektiviteten. Selvom konventionel hårdmetal (type K eller N) har høj styrke, mangler den sejhed ved høje temperaturer og er tilbøjelig til at flise. Derfor anbefaler vi at bruge hårdmetalværktøjer med PVD AlTiN eller TiAlN belægninger. Disse belægninger kan danne et tæt Al 2 O 3 beskyttende lag ved høje temperaturer, effektivt modstå oxidation og reducere friktionskoefficienten. Til kompleks hulrumsbearbejdning viser CBN-værktøjer (kubisk bornitrid) fremragende dimensionsstabilitet under højhastigheds-tørskæring, men deres omkostninger er høje, og de bruges normalt kun til efterbehandling eller flaskehalsprocesser. Med hensyn til værktøjets geometriske parametre anbefales det desuden at bruge en negativ spånvinkel (-6° til -8°) for at øge kantstyrken og indstille hovedafbøjningsvinklen til 45° eller 58° for at optimere spånfjernelsesrummet.

| Værktøjstype | Gældende scenarier | Fordele | begrænsning |
|---|---|---|---|
| Fast hårdmetal+TiAlN | Grov bearbejdning, halvbearbejdning | Høj omkostningsydelse og god holdbarhed | Lidt mindre termisk stabil ved høje hastigheder |
| CBN mikropartikel skæreværktøj | Fin bearbejdning, højglans finish | Fremragende dimensionsstabilitet og oxidationsbestandighed | Ekstremt høje omkostninger og risiko for skørhed |
| Carbid+AlCrN | Efterbehandling med høj hårdhed (HRC45+) | Høj temperatur modstand er bedre end TiAlN | Effekten af overfladerestspænding skal overvåges |
Skæreparameteroptimering og køle- og smøreløsninger
Ved bearbejdning af 155PH skal du følge skrubningsprincippet "lav hastighed, stor skæredybde" og efterbehandlingsprincippet "høj hastighed, lille skæredybde". Den anbefalede skærehastighed (Vc) til grovbearbejdning er 80-120 m/min, tilspændingshastighed (fz) 0,08-0,12 mm/tand, og brug lavtemperaturskærevæske eller MQL-system (minimumsmængdesmøring). I efterbehandlingsstadiet kan Vc øges til 150-200 m/min for at kontrollere overfladeruheden til Ra 0,4-0,8 μm, men det skal kombineres med tilstrækkelig køling for at undertrykke slid på værktøjsspidsens radius. Det er værd at bemærke, at 155PH er følsom over for kølemetoder. Traditionelle store mængder skærevæske kan forårsage ujævn termisk belastning på emnet. Det anbefales at bruge en intern køleboremaskine under tryk eller MQL, som ikke kun kan fjerne varme, men også undgå mikrorevner forårsaget af pludselig afkøling af emnet. For slanke skaftdele skal støttestrukturer bruges for at forhindre skravering, hvilket vil reducere værktøjets levetid betydeligt og forringe overfladekvaliteten.
Forslag til indstilling af nøgleparametre
- Spindelhastighed:Baseret på beregningen af værktøjets diameter skal du sikre dig, at Vc er inden for det anbefalede område for at undgå varmeakkumulering forårsaget af lav rotation og høj skæredybde.
- Antal snit på bagsiden (ap):Skrub kan være 4-6 mm, efterbehandling kan være 0,3-0,5 mm.
- Tørskæring/vådskæring:Luftfartsdele kræver normalt ingen olierester eller specifikke smørekrav, og kundens processpecifikationer skal præciseres.
Overfladeintegritetskontrol og Residual Stress Management
I rumfartsforsyningskæden skal dele ikke kun dimensioneres, men skal også have nogen overfladefejl og ingen resterende trækspænding. Overfladelaget af 155PH vil undergå mikrostrukturelle ændringer efter bearbejdning. Hvis den resterende trækspænding er for stor, vil der opstå spændingskorrosionsrevner (SCC). Vi reducerer overfladetoppe og dale ved at kontrollere efterbehandlingstillægget (anbefalet 0,2-0,5 mm) og bruge værktøjer med høj finish. Med hensyn til detektion bruges røntgendiffraktion (XRD) til at måle restspænding for at sikre, at den er i en kompressionsspændingstilstand eller tæt på nul. Derudover kræver overfladeruhedstest brug af et interferometer for hvidt lys eller en kontaktruhedsmåler til at indstille parameteren S-parameter for at undgå vildledning med en enkelt Ra-værdi. Hvis der konstateres lokal trækspænding, er det normalt nødvendigt at tilføje lavtemperatur-temperering eller laserchokforstærkende (LSP) behandling i den efterfølgende proces, men dette skal bekræfte procesruten med kunden.

Almindelige fejltilstande og løsninger til at undgå tekniske løsninger
I den faktiske produktion omfatter almindelige fejltilstande for 155PH dele overførsel af værktøjsmærker, overfladebrænding og spændingsrevner. Overførsel af knivmærker er ofte forårsaget af passivering af værktøjet eller ukorrekte parametre. Det er nødvendigt at etablere et værktøj online overvågning eller regelmæssig udskiftning system. Overfladeforbrændinger skyldes ofte utilstrækkelig afkøling eller for lav omdrejningshastighed, hvilket får den lokale temperatur til at overstige materialets anløbningstemperatur og ændre hårdheden. Løsningen er at indføre infrarød termisk billedbehandling for at overvåge temperaturen i skærezonen eller justere positionen af MQL-dysen. For batchkonsistensproblemer anbefaler vi at etablere et SPC-diagram (statistisk proceskontrol) for at overvåge Cpk-værdierne for kritiske dimensioner og overfladeruhed og straks gribe ind i procesjusteringer, når Cpk er lavere end 1,33. Denne form for forebyggende vedligeholdelse sikrer pålideligheden af dele i rumfartskvalitet bedre end inspektioner efter slagtning.
Hovedpunkter for nøjagtighed vedligeholdelse og inspektion i masseproduktion
Ved masseproduktion af rumfartsdele kan små forskelle i materialer mellem partier føre til udsving i forarbejdningsadfærd. Vi implementerer indgående materialeinspektion (IQC) for at verificere hårdhedsværdien og den kemiske sammensætning i materialecertifikatet. I den første artikelbekræftelsesproces kræves en tredimensionel koordinatmålemaskine (CMM) til fuldskalainspektion med fokus på kontrol af koaksialitet, fladhed og andre form- og positionstolerancer. Under fremstillingsprocessen udføres en fuld inspektion eller prøveudtagning af kritiske dimensioner for hver 50-100 stykker, og en optisk projektor eller laserscanner bruges til berøringsfri måling for at undgå at ridse den højglansoverflade med en kontaktpen. Før forsendelse skal der ud over konventionel dimensionsinspektion udføres penetranttest (PT) eller magnetisk partikeltestning (MT) for at kontrollere for mikrorevner. Til efterfølgende overfladebehandlinger såsom anodisering eller galvanisering er det nødvendigt at reservere tilsvarende forarbejdningskvoter og kommunikere indvirkningen af komponenterne i behandlingsbadet på 155PH overfladepassiveringsfilmen.

FAQ FAQ
Hvad skal jeg gøre, hvis overfladen af 155PH rustfrit stål bliver sort efter bearbejdning?
Overfladesværtning skyldes normalt højtemperaturoxidation eller skærevæskerester. Det anbefales at kontrollere, om skærehastigheden er for lav, hvilket gør det vanskeligt at fjerne den opbyggede kant, eller om MQL-flowhastigheden er utilstrækkelig. Juster afkølingsmetoden og øg efterbehandlingstillægget. Hvis det er opstået, kan det repareres gennem mekanisk polering eller laserrensning.
Hvilken del af værktøjet slides hurtigst ved behandling af 155PH?
Normalt i værktøjsspidsbuen og flankeslidområdet. På grund af materialets høje hårdhed og dårlig varmeledningsevne er det svært at aflede varme og er tilbøjeligt til termisk revnedannelse. Det anbefales at bruge værktøj med en lille spidsradius (R0,2-R0,3 mm) og en skarp kantvinkel for at reducere skærekræfterne.
Hvordan vurderer man risikoen for træthedslevetid for 155PH dele?
Ud over dimensionstolerancer skal man være opmærksom på overfladens resterende spændingstilstand. Bekræft, at overfladen har trykspænding eller lav trækspænding gennem XRD-inspektion. Hvis der er tegn på mikroskopisk revneudvidelse, kræves metallografisk analyse for at kontrollere den strukturelle integritet, og magnetisk partikeltestning er påkrævet for at udelukke overfladerevner, hvis det er nødvendigt.
Kan 155PH svejses med andre metalmaterialer?
155PH har dårlig svejsbarhed og er tilbøjelig til kolde revner. Det kræver forvarmning og streng kontrol med brintindhold. Normalt bruger luftfartsdele mekanisk forbindelse eller diffusionssvejsning. Hvis svejsning er nødvendig, anbefales det at bruge nikkelbaserede fyldmaterialer og udføre eftersvejsnings-ældningsbehandling for at eliminere stress.
Hvordan kontrollerer man den dimensionelle drift af 155PH i masseproduktion?
Dimensionsforskydning er for det meste forårsaget af ukompenseret værktøjsslid eller materialehårdhedsudsving. Implementer streng værktøjslevetid og online kompensationsprocedurer. Samtidig skal du sikre dig, at materialeleverandører leverer stabile hårdhedspartier, udfører tykkelsesmåling eller hårdhedsprøvekontrol af emner før bearbejdning, og finjuster skæreparametre baseret på faktisk målt hårdhed.
Konklusion og forslag til samarbejde
Udfordringen ved at bearbejde 155PH rustfrit stål er at balancere effektivitet, præcision og overfladeintegritet. Gennem videnskabeligt værktøjsvalg, parameteroptimering og strengt inspektionssystem kan risikoen for fejl effektivt undgås, og de strenge krav til dele af luftfartskvalitet kan opfyldes. ShowyMetal har 72 CNC-maskiner og komplette inspektionsmuligheder og er god til at håndtere så vanskelige materialer. Hvis du har behov for behandling af 155PH eller andre speciallegeringsdele, er du velkommen til at levere tegninger for at kommunikere med vores ingeniørteam. Vi vil give dig gratis DFM-analyse og procesforslag for at hjælpe dig med at optimere din designplan og sikre sammenhængen og pålideligheden af masseproduktion. Send dine designfiler nu for at starte den hurtige tilbudsproces.



