





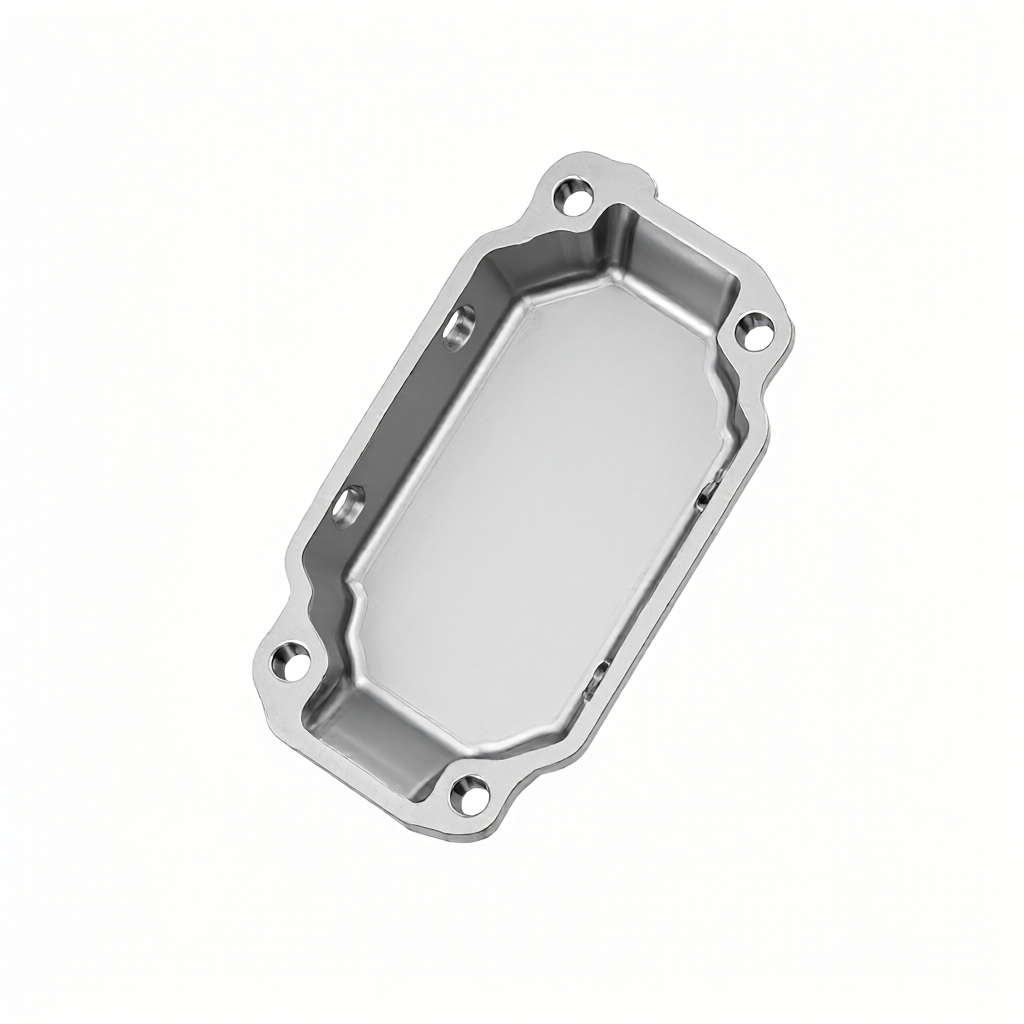
Årsager til og undertrykkelsesstrategier for vibrationsmærker i CNC-bearbejdning af tyndvæggede dele til luftfart
I luft- og rumfartsområdet er tyndvæggede konstruktionsdele af aluminiumslegering (såsom motorkapper, skrogrammer, brændstoftankskillevægge) ekstremt følsomme over for vægt og stivhed, og vægtykkelsen kontrolleres ofte i området 1,5-4 mm. Sådanne dele er let tilbøjelige til at ryste (vibrationsmærker) forårsaget af utilstrækkelig stivhed af værktøj-stykke-fikstur-systemet under CNC-fræsning, hvilket manifesterer sig som periodiske fordybninger, forringelse af overfladebølger (WR > 6,3 μm) og endda dimensionelle afvigelser på mere end ±0,05 mm. Vibrationsmærker påvirker ikke kun aerodynamisk overfladekvalitet og udmattelseslevetid, men fører også til en stigning i batchskrotrater og en stigning i omarbejdningsomkostninger. Kernemekanismen er: den periodiske excitation af skærekraften er tæt på systemets naturlige frekvens (fn). Når dæmpningsforholdet ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Klemmedesign: Logik til forbedring af stivhed fra "punkttryk" til "overfladefastgørelse"
Begrænsninger af traditionelle stift + afstandsholdere
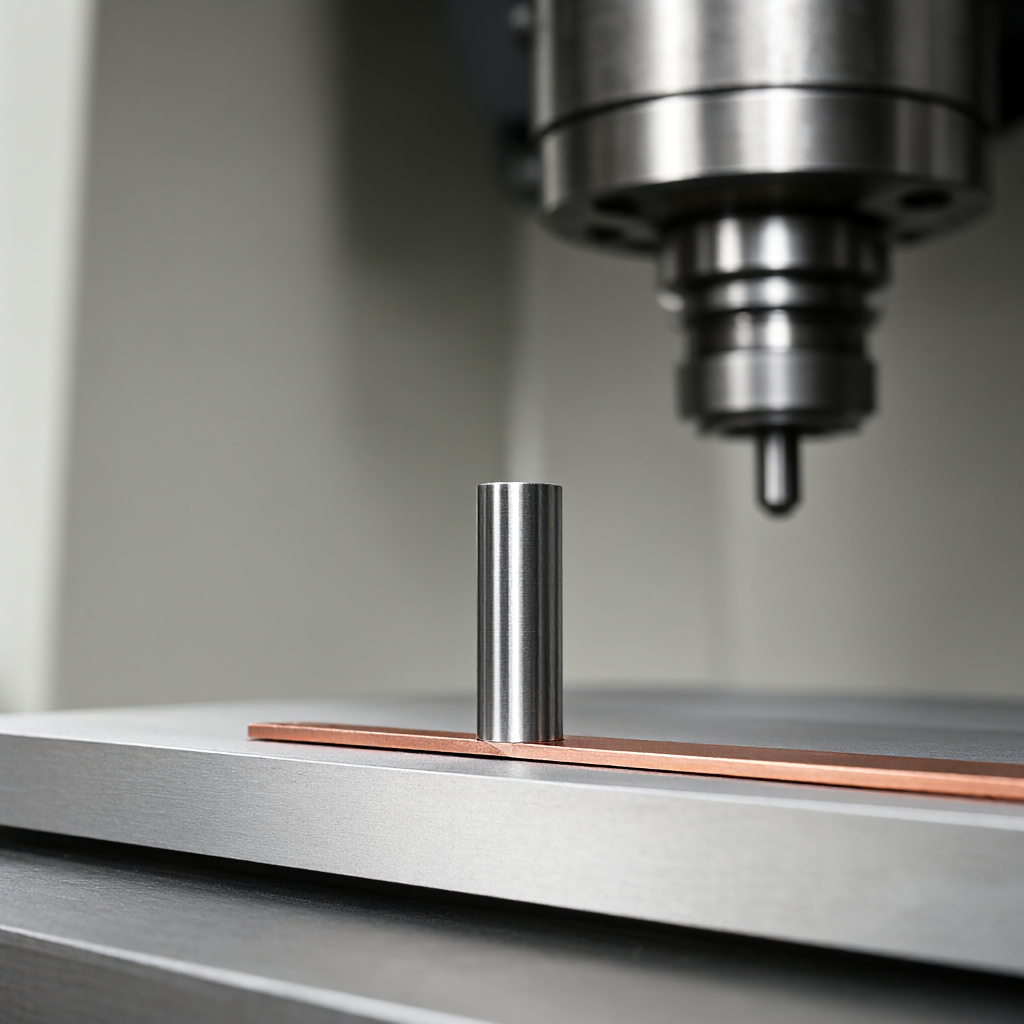
De fleste maskinværksteder fortsætter med at bruge en Ø8×40 mm stålstift + 0,1 mm kobberafstands-kombination til at påføre en 2,5 kN nedadgående kraft på et 3 mm tykt 6061-T6 aluminiumslegeringspanel. Den målte FEA-model viser, at under 8 kHz-excitationen af denne struktur er spændingskoncentrationskoefficienten ved stiftens rod Kt = 2,8, og den lokale plastiske deformation akkumuleres i tre stykker, hvilket resulterer i en pakningsdislokation på 0,02 mm, som direkte fører til den for store parallelitet i X-Y-retningen. Et mere skjult problem er: stift-emne-kontaktfladen er en overflade-linje omtrentlig kontakt, og det faktiske effektive støtteområde< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Kompositopløsning af vakuumadsorption + lokal support
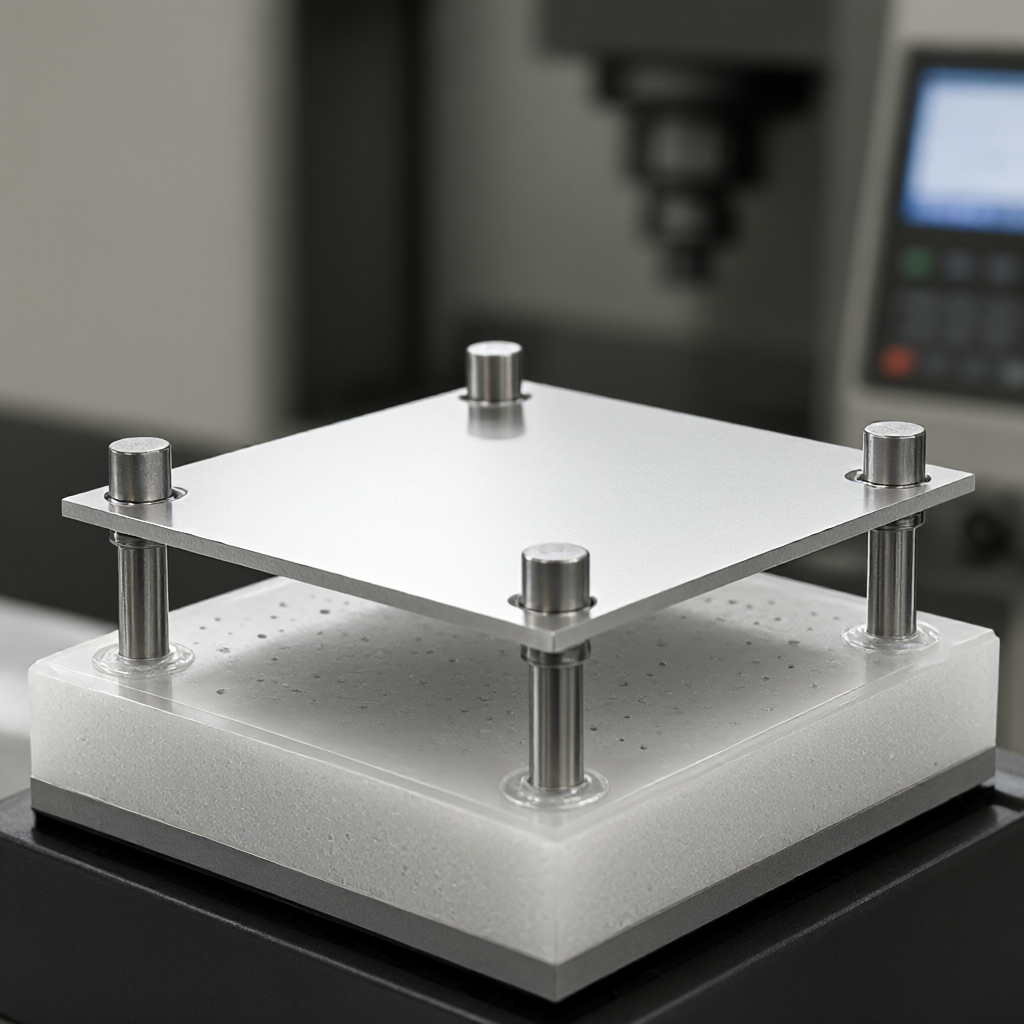
Til tyndvæggede dele såsom 2-4 mm tykke flade plader fremmer vi brugen af "vakuumadsorption + diskrete stift" kompositarmaturer. Det nederste lag er en polyurethanpude med et Ø2 mm mikrohul-array (hulafstand 12 mm, dækning 8%), dækket med et 0,5 mm tykt PTFE-isoleringslag, og hele panelet er adsorberet af 60 kPa undertryk; 4–6 Ø5×20 mm elastiske stifter (materiale 17-7PH) fastholdes i de fire hjørner og under nøglefunktioner H900, elasticitetsmodultilpasning), spiller kun rollen som positionering og anti-vridning og bærer ikke hovedkraften nedad. Denne struktur øger systemets egenfrekvens fn fra 3,2 kHz til 9,8 kHz, undgår hovedfrekvensbåndet (5-8 kHz) af spindelværktøjstransmission og øger chatter-tærsklen med omkring 40 %. Det målte 2,8 mm tykke 7075-T7351 skot blev præcisionsfræset på en 5-akset central maskine ved 12000 rpm, ae=0,5 mm, f=0,12 mm/omdr. Overfladebølgen WR var stabil ved 2,1-2,8 μm, paralleliteten ≤ 0,008 mm og CPK ≥ 1,33 for en batch på 200 stykker. Denne løsning er særligt velegnet til rammedele med flere monteringshuller og tætte ribber. Det er nødvendigt at bekræfte med designeren under DFM-stadiet, at adsorptionsoverfladen undgår efterfølgende monteringskontaktområder.
Værktøjsparametre og skærestrategier: Kvantitative metoder til at undgå resonanszoner
Undertrykkelse af vibrationsmærker kan ikke udføres uden blind justering af parametre uden konceptet "Stable Machining Domain". I drift bør chatter-frekvensen fc for en specifik værktøj-maskine-kombination først kalibreres med en 0,2 mm sonde eller laserinterferometer, og derefter kan det sikre hastighedsvindue udledes ud fra dette. Empirisk formel: nsafe ∈ [fc/40, fc/25] × 60 rpm, afrundet for at undgå ±10 % frekvensbånd. For eksempel, hvis en 5-akset central maskine bruger en Ø10 mm belagt hårdmetal pindfræser, fc = 7,5 kHz, er den sikre hastighed omkring 11250–18000 rpm. Hvis den er lavere end 10000 rpm, vil den let falde ind i den subharmoniske chatterzone. Valget af tilspænding f skal opfylde: f ≥ 0,05 × Dc mm/omdrejninger (Dc er værktøjets diameter) for at undgå "antal tænder - pulsfrekvens" resonans. Specifikt for 2-3 mm tynd væg efterbehandling, anbefalede parametre:
- Værktøj: Ø6–Ø8 mm mikrodiameter belagt fræser (TiAlN eller AlTiN), 4E riller, geometri med positiv spånvinkel på 15°, skarphed Ra ≤ 0,2 μm
- Hastighed n: 10000–14000 rpm (finjusteret baseret på fc-kalibreringsresultater)
- Skæredybde ae: 0,3–0,6 mm (sidste snit af finfræsning overstiger ikke 0,5 mm)
- Aksial skæredybde ap: ≤ 0,8 × Dc, undgå for dyb udkragning
- Fremføring f: 0,08–0,15 mm/omdrejninger, der sikrer tilstrækkelig penetration af hver tand, men ingen rivning
Nøgledetaljer: Før det sidste snit af finfræsning af tyndvæggede dele, skal du sørge for at bruge en 0,2–0,3 mm margin til halvfærdig fræsning, og værktøjsbanen vedtager en "lige højde + adaptiv" hybridstrategi for at holde skærebelastningen ensartet. Brug bue R ≥ 1,5 mm eller B-spline overgang til skæring/tilbagetrækning, og deaktiver G01 lige skæring for at undgå lokale vibrationer forårsaget af øjeblikkelig stød. Kølemetoden anbefales at bruge minimumsmængdesmøring MQL (olieforstøvning 0,1–0,3 L/h) i stedet for stor vandkøling for at undgå vridning af aluminiumslegeringens tynde væg på grund af temperaturændringer (ΔT > 15°C, hvilket betyder mulig deformation på 0,01–0,02 mm/100 mm spændvidde).
Behandlingssekvens og udglødningsproces: kontrol af kumulativ deformation
De fleste fly-tyndvæggede dele er integreret fræset eller slidset efter svejsning af rammen, hvilket resulterer i ujævn intern spændingsfordeling. Anbefalet sekvens: Grov fræsning (efterlader 0,8–1,2 mm margin) → Hvile for spændingsaflastning (naturlig ældning i 24 timer eller kunstig ældning ved 175°C×2 timer) → Halvfinfræsning (efterlader 0,2–0,3 mm) → Finfræsning (slut 0,1–0,1 mm). Efter hver fræsning detekteres ændringerne i længden af den tredimensionelle X-Y-Z diagonal. Hvis ΔL/L > 0,005 %, er det nødvendigt at tilføje en pause eller justere skæreparametrene. For 7075-T7351 forstærket aluminiumslegering kan ae afspændes til 1,0-1,5 mm under grovfræsning, men den pludselige ændring i skæredybden (såsom ribbens rod) skal skæres i 3 lag, hvert lag er 0,5 mm, for at undgå spændingskoncentration, der fører til revneinitiering. ShowyMetal implementerer fire porte i masseproduktion: "Indgående materialeinspektion → Første artikelbekræftelse → Procesinspektion → Fuld forsendelsesinspektion". I det første artikeltrin skal der bruges en tre-koordinat CMM til at måle placeringen af nøglens monteringsflade. Hvis afvigelsen overstiger ±0,015 mm, vil den øjeblikkeligt blive suspenderet og sporet tilbage til fiksturens forspænding eller værktøjsforskydning for at forhindre batchskrotning.
Sammenligning af forskellige armaturer: anvendelige scenarier og omkostningseffektivitet
| plan | Gældende vægtykkelse (mm) | Maksimal sikker hastighed (rpm) | Typisk bølgethed WR (μm) | Amortiseret pris pr. armatur (relativ værdi) | Batchkonsistens CPK | Typiske fejltilstande |
|---|---|---|---|---|---|---|
| Stift + pakning | ≥ 8 | ≤ 4000 | 4,5-8,0 | 1.0 | 1,0-1,2 | Pakningsforskydning og positioneringsafdrift |
| Vakuumadsorption + elastisk stift | 2-6 | 10000-15000 | 1,8-3,2 | 3.5 | ≥ 1,33 | Forurening af adsorptionsoverfladen og ældning af PTFE-laget |
| Fleksibel pasform vakuum + lokaliseret oppustning | 1,5-4 | 12000-18000 | 1,2-2,0 | 5,0 | ≥ 1,5 | Oppustningsventilen er tilstoppet, og tætningen er forringet |
Bemærk: Den relative pris er baseret på stift + pakning 1.0; WR er det målte gennemsnit af præcisionsfræsning ved 12000 rpm; CPK er baseret på 200 stykker masseproduktionsdata. Den fleksible lamineringsvakuumløsning kræver specialfremstillede armaturer, og de oprindelige formomkostninger er høje, men den er velegnet til et enkelt materialenummer på lang sigt; hvis projektcyklussen er kort og materialetallene er blandede, er vakuumadsorption + elastiske stifter balancepunktet. Ved købsbeslutninger anbefales det at angive WR ≤ 3,0 μm og parallelitet ≤ 0,01 mm som accepttærskel i den tekniske aftale, og aftale andelen af tre-koordineret prøveudtagningsinspektion (såsom 10 % fuld kontrol af kritiske dimensioner).
Acceptstandarder og detektionsmetoder: gør vibrationsmønstre "synlige"
Vibrationsmærker kan ikke bedømmes ved visuel inspektion alene, men skal kvantificeres. Anbefalede testkombinationer:
- Overfladebølgethed WR: Interferometer for hvidt lys eller laserscanningsprofilometer, prøveudtagningslængde 10 mm, prøveudtagningsafstand 0,01 mm, rapporterer WRmax og WRavg. Luftfartsstandarder kræver typisk WRavg ≤ 3,2 μm for finfræsede overflader og ≤ 2,0 μm for højglans montageoverflader.
- Parallelisme/Fladhed: Tre-koordinat CMM måler mindst 9 punkter, og den maksimale afvigelsesværdi efter montering af planet. Tyndvæggede dele er tilbøjelige til at "tromme" afvigelser på grund af armaturets deformation, og maksimum/minimum værdier skal rapporteres i stedet for gennemsnitsværdier.
- Dimensionel tolerance: Placeringerne af nøglemonteringshuller er markeret i henhold til GD&T (såsom Ø0,02 A B C), og er fuldt inspiceret med CMM; ikke-kritiske dimensioner kan overvåges online med et pneumatisk måleinstrument og kan kun frigives, når CPK ≥ 1,33.
- intern spændingsrest: Røntgendiffraktion (XRD) måling af overflade 20-50 μm lag, resterende trækspændingsrespons af 7075 aluminiumslegering tyndvæggede dele< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal udfører 100 % fuld inspektion inden forsendelse (højglans overflade, ingen ridser, ingen defekter) + 100 % fuld størrelse inspektion af kritiske dimensioner + 5 % tilfældig inspektion for bølger. CMM inspektionsrapport og ruhedsmålerdata er inkluderet med varerne. Køber kan i kontrakten fastsætte retten til tredjemands eftersyn, og i tilfælde af uenighed er det voldgiftsmandens måling, der har forrang.
FAQ
Hvad er den mindste vægtykkelse, der kan opnås ved CNC-bearbejdning af fly-tyndvæggede dele?
Konventionel 3/5-akset fræsning kan stabilt behandle 1,5 mm tyk 7075 eller 6061 aluminiumslegering. Ved brug af vakuumadsorption + fleksibel fitting kan den nedre grænse nå 1,0 mm, men den skal kombineres med lav rotationshastighed (≤ 8000 rpm) og MQL-smøring. Det anbefales at teste 3 stykker for at verificere deformationsmængden.
Hvordan forudsiger man risikoen for vibrationsmærker fra tegnestadiet og skriver en teknisk aftale?
DFM scene markerer alle godstykkelser< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
Er vakuumklemmer velegnede til rumfartsdele med dybe hulrum eller lukkede strukturer?
Ikke direkte anvendelig. Dybe hulrumsdele kræver en blandet løsning af "punkttryk + luftoppustning": vakuumadsorption på planet uden for hulrummet og løft af den lokale luftblære inde i hulrummet. Denne løsning kræver tilpasset inventar og har høje amortiseringsomkostninger. Det anbefales kun at komme i betragtning, når det årlige forbrug af et enkelt materialetal er > 500 stk.
Hvad er forskellene i skæreparametre mellem 7075-T7351 og 6061-T6 tyndvæggede dele?
7075 har højere hårdhed (HRC 35–40). Det anbefales at bruge CBN- eller PCD-pindfræsere til slidstærkt værktøj. ae reduceres til 0,3-0,5 mm og f er 0,06-0,10 mm/omdrejninger; 6061 har god sejhed og belagt hårdmetal kan anvendes. ae er afslappet til 0,5–0,8 mm. Begge skal undgå oversvømmelseskøling og prioritere MQL.
Hvordan planlægges leverings- og inspektionscyklussen for et parti på 200 stykker flyvede tyndvæggede dele?
ShowyMetal bulklevering inkluderer test på 15-25 dage. Det anbefales at reservere 3 dage til den første artikelbekræftelse, 2 dage til fixturfejlretning og 1 dag til tilfældig inspektion og geninspektion. Hvis WR er uden for tolerance, vil efterbearbejdningscyklussen være omkring 2-3 dage (genopskæring + geninspektion), så batch-omarbejdning kan undgås ved at acceptere WR ≤ 3,0 μm på det første stykke fase.
Konklusioner og anbefalinger til handling
Essensen af vibrationsmærkekontrol af fly-tyndvæggede dele er systemteknik: armaturets stivhed bestemmer den øvre grænse, værktøjsparametrene bestemmer effektiviteten, behandlingssekvensen bestemmer deformationen, og detektionsmetoden bestemmer pålideligheden. Hvis en af de fire mangler, vil batch-konsistensen kollapse. Som leverandør har ShowyMetal muligheden for at tilpasse 5-aksede centrale maskiner, vakuumadsorption + fleksible fittings, med en nøjagtighed på ±0,01 mm, Ra0,4 μm og batchlevering på 15-25 dage. Har du 2–4 mm tykke 7075 eller 6061 luftfartsdele, som skal masseproduceres, er du velkommen til at sende 3D-modeller (STEP) og tegninger (PDF). Vi giver DFM-feedback og skitser til inventarplaner inden for 24 timer. Efter at have bekræftet processen, kan vi planlægge produktion og korrektur. Efter det første stykke er bekræftet, vil vi følge op i partier.



