Optimering af skærebaner til CNC-bearbejdning af specialformede huller og dybe hulrumsriller i rumfartsdele
Skærebaneoptimeringsstrategi for specialformede huller og dybe hulrumsriller i CNC-bearbejdning af rumfartsdele
I lyset af de strenge krav til præcisions-CNC-dele i luft- og rumfartsområdet er optimering af skærebanerne for specialformede huller og dybe hulrumsriller det centrale led til at balancere bearbejdningseffektivitet, værktøjslevetid og geometrisk nøjagtighed. Effektiv stiplanlægning kan reducere overfladeruheden betydeligt og forbedre dimensionsstabiliteten af dybe kavitetsstrukturer. For dele, der skal opnå en tolerance på ±0,01 mm og en overfladefinish på Ra0,4μm, bestemmer videnskabeligt værktøjsbanedesign direkte acceptgraden af det endelige produkt.
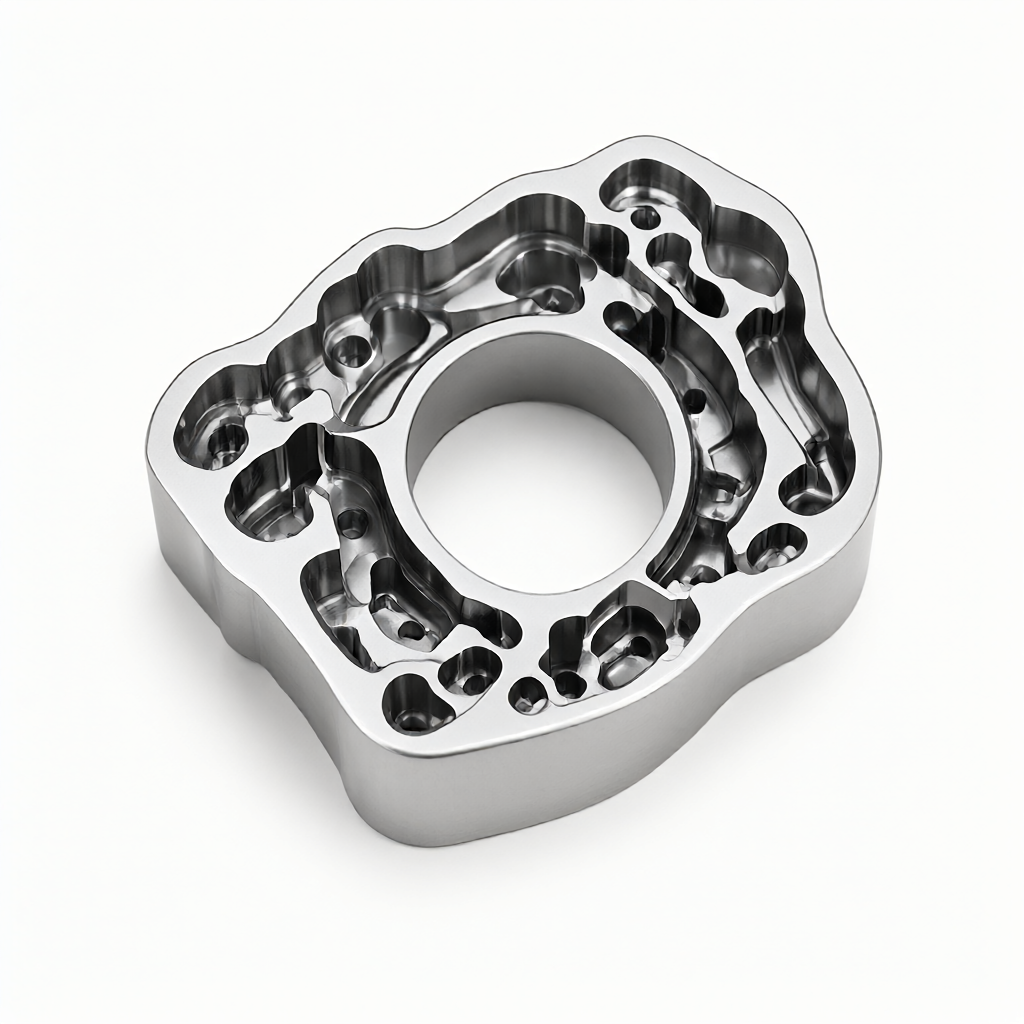
Specialformede huller i luft- og rumfartskvalitet er ofte ledsaget af asymmetriske konturer, snævre vinkelspalter og ekstremt dybe blindhulsstrukturer. Når traditionelle nedfræsnings- eller opfræsningsstrategier bruges til at håndtere sådanne strukturer, får ujævn sidekraft på værktøjet ofte værktøjet til at give efter, hvilket påvirker lodretheden af hulvæggen. Samtidig, i et miljø med begrænset spånfjernelse, kan dybe hulrumsriller nemt forårsage termisk slid eller afslag på værktøjet, hvis banetilførselshastigheden ikke justeres trinvist. Ved vurdering af leverandører skal indkøbere fokusere på, om de har multi-akse koblingssimuleringsevner til sådanne vanskeligheder, i stedet for udelukkende at stole på generelle parametertabeller.
Effekter af multi-akse kobling og værktøjsholderstivhed på skæreeffektivitet
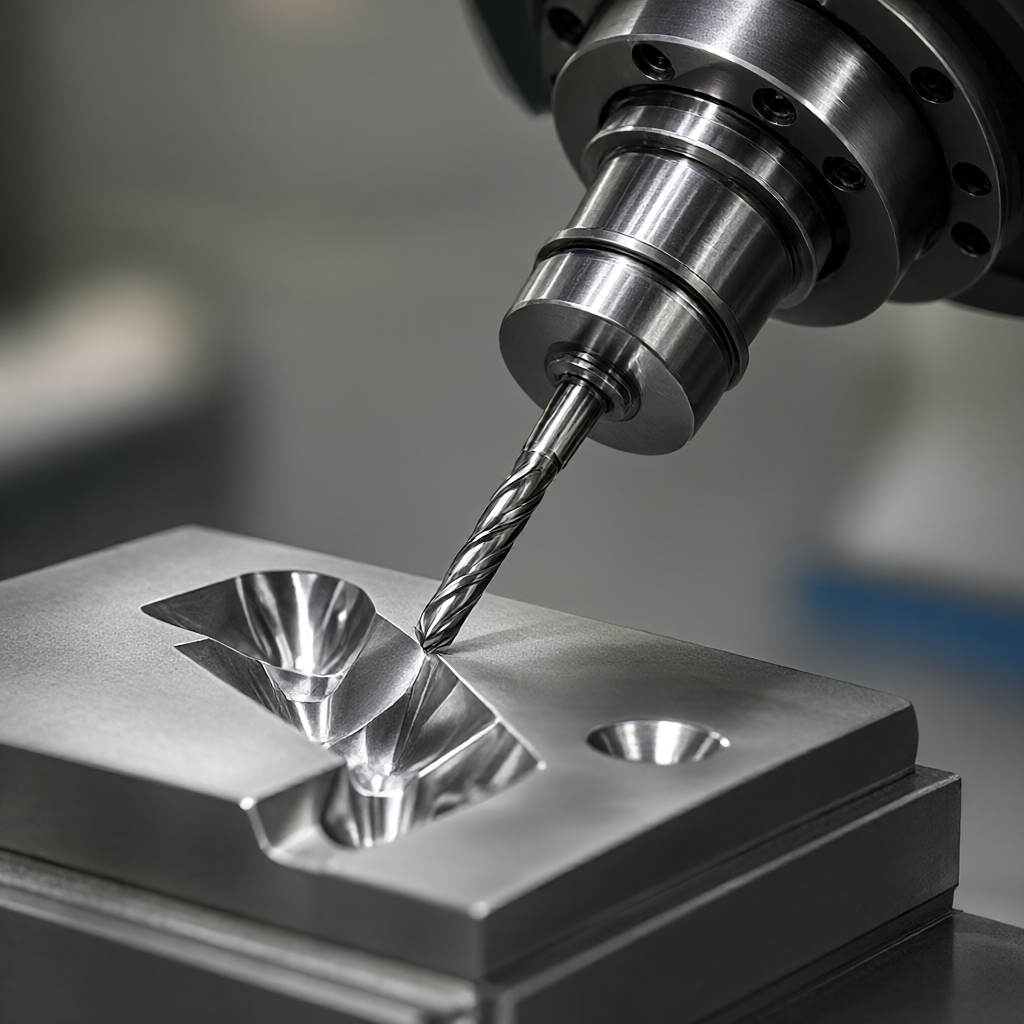
Anvendelsen af 4-aksede eller 5-aksede bearbejdningscentre er en forudsætning for effektiv optimering. Flerakset kobling gør det muligt for værktøjet altid at opretholde en bedre skærevinkel og reducere udhænget, hvilket i høj grad forbedrer stivheden ved bearbejdning af dybe kaviteter. For eksempel, når der bearbejdes et dybt hulrum med en skrå overflade, vipper et 5-akset værktøj spindlen for at minimere vinklen mellem værktøjsaksen og den normale linje på den bearbejdede overflade, hvilket effektivt reducerer vibrationer.Fem-akset forbindelse forbedrer stivheden af dybe hulrumsriller
Nøgleparametre for valg af værktøjsmateriale og belægning
Carbid materiale: Velegnet til højhastigheds præcisionsfræsning, stærk slidstyrke, velegnet til aluminium og aluminiumslegeringsdele.
Koboltholdigt højhastighedsstål: God sejhed, slagfasthed, velegnet til grovbearbejdning af specialformede huller med komplekse konturer.
belægningsteknologi: TiAlN-belægning kan forbedre modstandsdygtigheden over for høje temperaturer og er velegnet til materialer, der er svære at bearbejde, såsom rustfrit stål; DLC-belægning reducerer friktionskoefficienten og hjælper med at forbedre overfladefinish.
Trintilførsel og varmeafledningsstyring til dybe lommeskæringsbaner
Ved bearbejdning af dybe hulrumsriller (størrelsesforhold større end 10), vil enkelt-pas fulddybdeskæring forårsage varmeakkumulering. Den optimerede strategi er at opdele den samlede dybde i flere trin og udføre tilstrækkelig afkøling efter hvert lag er skåret.
Spiral kniv: Sammenlignet med Z-akse lige penetration kan spiralbanen undgå spændingskoncentration ved startpunktet og beskytte værktøjets lidt stumpe vinkel.
adaptiv margin: Juster dynamisk skæredybden af den næste proces i henhold til det bearbejdede område for at sikre ensartet skæremængde og undgå lokal overbelastning.
Spånfløjtedesign og skærevæskesprayvinkel
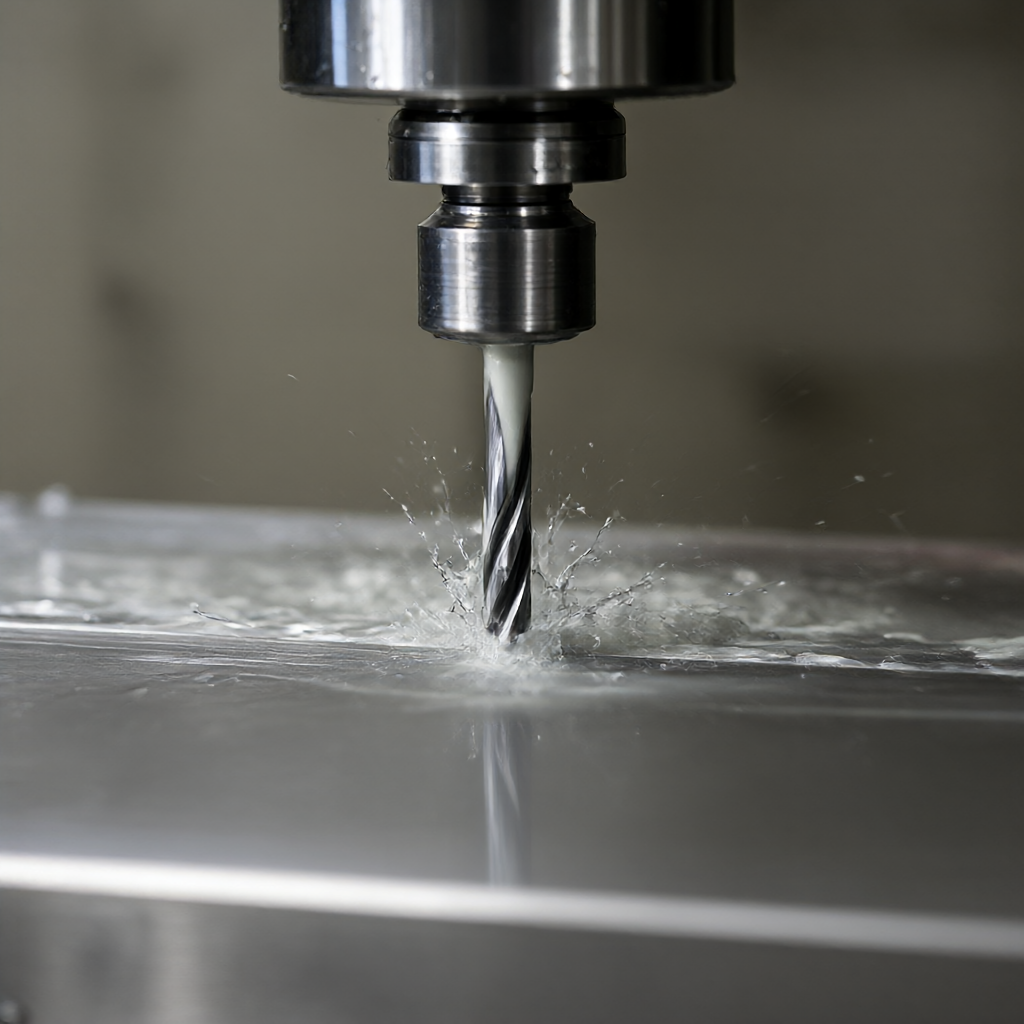
Rimeligt design af spånfjernelse kan forhindre spåner i at blive viklet ind på værktøjet. Ved skrivning af CNC-programmer skal der reserveres tilstrækkelig plads til sidelæns tilbagetrækning. Samtidig sprøjtes kølevæsken med den retningsbestemte skærevæske dyse direkte til kontaktpunktet mellem skærekanten og emnet, hvilket fjerner spånerne og reducerer temperaturstigningen, hvilket er afgørende for at opretholde Ra0,4μm finish.Retningsbestemt spray optimerer spånfjernelse og afkøling
Overfladeintegritetskontrol til profilbearbejdning af specialformede huller
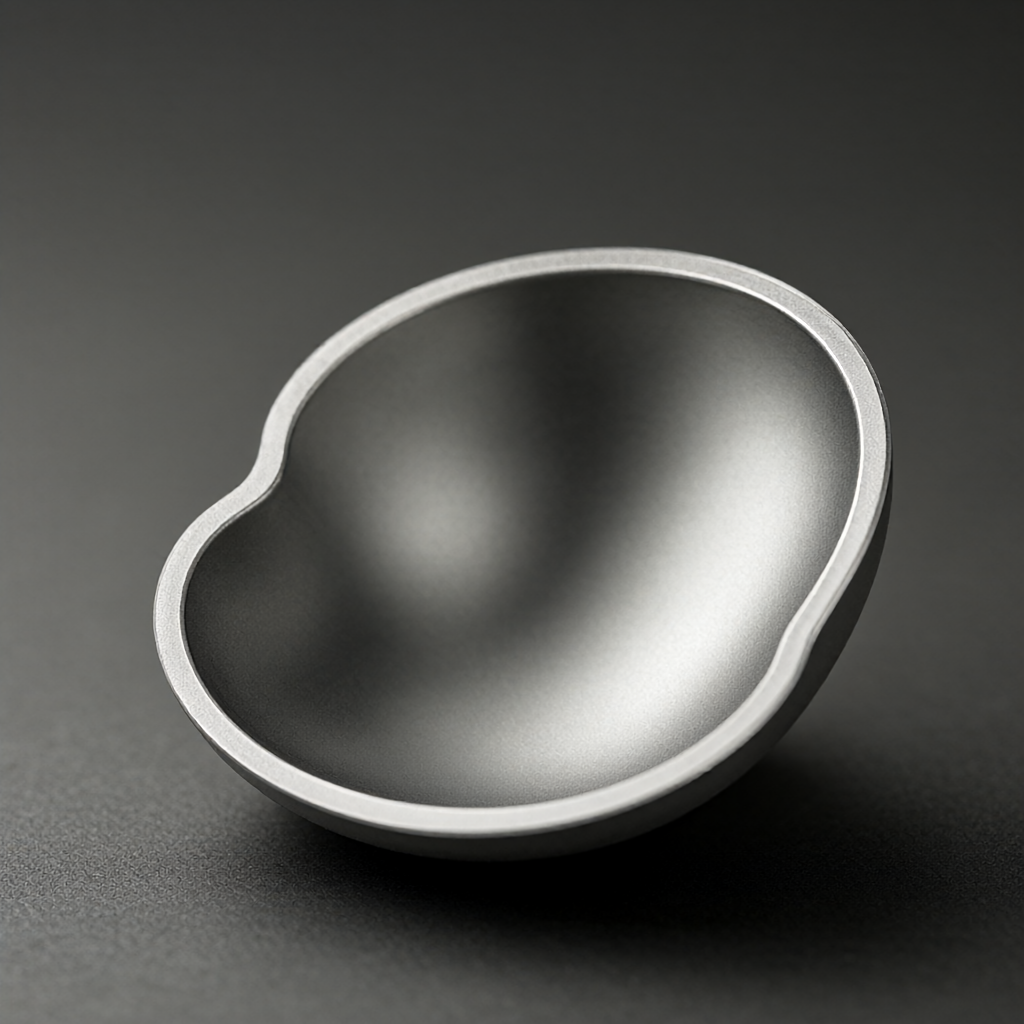
Efterbehandlingsfasen af specialformede huller fokuserer på overfladeintegritet, herunder resterende spænding, mikrorevner og glathed. Brug af en mikroskæringsstrategi med lille skæredybde (såsom 0,1-0,2 mm) og høj rotationshastighed (over S12000) kan effektivt undertrykke sekundær hærdning forårsaget af plastisk deformation.Mikroskæring opnår Ra0,4μm finish
Værktøjssvingningsbane og overskæringsverifikation
Brug den 5-aksede efterbehandlingsfunktion i CAM-software til at generere værktøjssvingbaner. Når du behandler overgangszonen med R-vinkel, skal du sørge for at udføre værktøjsbanesimulering for at eliminere stier, der kan forårsage overskæring eller interferens. For specialformede huller med underskårne riller skal der anvendes en speciel kuglefræser eller rodrenser for at sikre, at der ikke er restmateriale i bunden af rillen for at opfylde kravene til monteringsinterferens.
Sammenligning af bearbejdningsløsninger: afvejningen mellem fræsning og EDM
For luftfartsdele med specifikke strukturer påvirker valget af den passende behandlingsløsning direkte omkostningerne og leveringstiden. Følgende tabel sammenligner ydeevnen af CNC-fræsning og langsom trådskæring/EDM ved behandling af specialformede huller og dybe hulrumsriller:
Der kan være et omstøbt lag på den mikroskopiske overflade, som kræver efterbehandling.
Komplekse kavitetsegenskaber
Begrænset af værktøjets tilgængelighed og stivhed
Kan behandle ethvert ledende specialformet indre hulrum uden restriktioner for spånfjernelse
Bearbejdningseffektivitet
Middel til høj hastighed, velegnet til batches
Lavere, velegnet til små dele eller prototyper med høj hårdhed
I den faktiske produktion, for komplekse dele, der indeholder titanlegeringer, bruges 5-akset fræsning normalt som hovedløsningen. Til ekstremt dybe smalle sømme, der er svære at nå med fræseværktøjer, bruges EDM-boring som et middel til underskæring. Denne hybride processtrategi maksimerer behandlingsfriheden og sikrer samtidig præcision.
Kvalitetsacceptstandarder og testmetoder
For at sikre pålidelig levering af luftfartsdele skal der etableres et fuld-proces inspektionssystem fra den første artikel til forsendelsen.
Dimensionsnøjagtighed: Brug en tredimensionel koordinatmålemaskine (CMM) til at udføre fuldskalainspektion af vigtige specialformede huller og dybe hulrumsriller for at sikre, at tolerancen er inden for ±0,01 mm.
overfladeruhed: Brug en ruhedsmåler til at detektere den færdige overflade for at kontrollere, om den opfylder Ra0,4μm-kravet.
Udseende inspektion: Bekræft gennem visuel inspektion og forstørrelsesglas, at der ikke er ridser, grater og termisk misfarvning for at sikre konsistensen af højglansfinishen.
Konklusion og forslag til samarbejde
Fremragende CNC-bearbejdning er ikke kun stabling af udstyr, men også den dybe integration af skærebaner, værktøjsstyring og procesparametre. Som svar på udfordringerne med specialformede huller og dybe hulrumsriller er den eneste måde at forbedre kvaliteten på ved at anvende trinfremføring, flerakset forbindelse og strategier til fjernelse af finspåner. Hvis du har et rumfartskomponentprojekt, der involverer komplekse indre hulrum og mangefacetterede specialformede huller, anbefales det at levere tegninger for at diskutere den specifikke værktøjsbaneplan og materialevalg med os. Professionel teknisk docking kan hjælpe dig med at undgå potentielle behandlingsrisici og sikre stabil nøjagtighed og udseendekonsistens under batchlevering. Velkommen til at sende tegninger for at få detaljeret procesevaluering og tilbud.
Send din STEP / DWG / PDF-tegning, så vender vores ingeniører tilbage inden for 2 timer med et detaljeret tilbud inkl. gratis DFM-analyse og procesrådgivning — uden forpligtelse.
Send din STEP / DWG / PDF-tegning og få et detaljeret tilbud med gratis DFM-analyse og procesrådgivning inden for 2 timer. Ingen minimumsordre — fra 1 stk.