





I købsbeslutningen af strukturelle dele til rumfart og præcisionsbevægelsesdele,304 rustfrit stålog6061-T6 aluminiumslegeringDet er to substrater, der optræder meget hyppigt. Der er betydelige forskelle i densitet, styrke, forarbejdningsydelse og overfladebehandlingskompatibilitet mellem de to, som direkte bestemmer delenes vægtreduktionspotentiale, korrosionsbestandighedsvindue, batchomkostninger og tolerancevedligeholdelseskapaciteter. Denne artikel tager udgangspunkt i materialets iboende parametre, kombinerer CNC-skæreegenskaber, toleranceakkumulering og fejltilstande for at analysere grænserne for det gældende anvendelsesområde for 304 og 6061, hvilket giver ingeniører og indkøb et praktisk udvælgelsesgrundlag.
Sammenligning af grundlæggende egenskaber af 304 rustfrit stål og 6061 aluminium
Materialevalg skal baseres på kvantificerede parametre. Følgende er de vigtigste fysiske egenskabsdata for de to materialer ved stuetemperatur. Alle værdier henviser til standardkvalitetsmanualen. De faktiske værdier svinger med omkring 3-5% fra batch til batch.
| Parameterelement | 304 rustfrit stål | 6061-T6 aluminiumslegering |
|---|---|---|
| Massefylde (g/cm³) | ~7,93 | ~2,70 |
| Trækstyrke (MPa) | 515-720 | 310-345 |
| Flydestyrke (MPa) | 205-310 | 241-260 |
| Forlængelse (%) | ≥40 | 8-11 |
| Hårdhed (HV) | ~80-120 (udglødet tilstand) | ~95 (T6 tilstand) |
| Korrosionsbestandighed | Fremragende (grubekorrosionsbestandighed i kloridmiljø med normal temperatur) | God (overfladeoxidfilm, bange for stærk alkali) |
Teknisk fortolkning:Tætheden på 6061 er kun 1/3 af 304. Hvis delene er vægtfølsomme (såsom dronebeslag, satellitmonteringer), har aluminiumslegering naturlige fordele. Dog er trækstyrken på 304 næsten det dobbelte af 6061. Hvis delene bærer høj statisk belastning eller stødbelastning (såsom fastgørelseselementer, drivaksler), skal 304 eller højere kvaliteter foretrækkes. Med hensyn til forlængelse er duktiliteten af 304 meget bedre end den for 6061, og den er mere hård i formningsprocesser såsom kold heading og dybtrækning.
Forskelle i CNC skæreydelse og procesparametre
Der er stor forskel på skæreproceskoefficienten (Kc) for de to materialer, som direkte bestemmer værktøjslevetid, forarbejdningseffektivitet og overfladekvalitet. Kc på 6061 er omkring 60-80 N/mm², mens Kc på 304 er så høj som 200-280 N/mm².
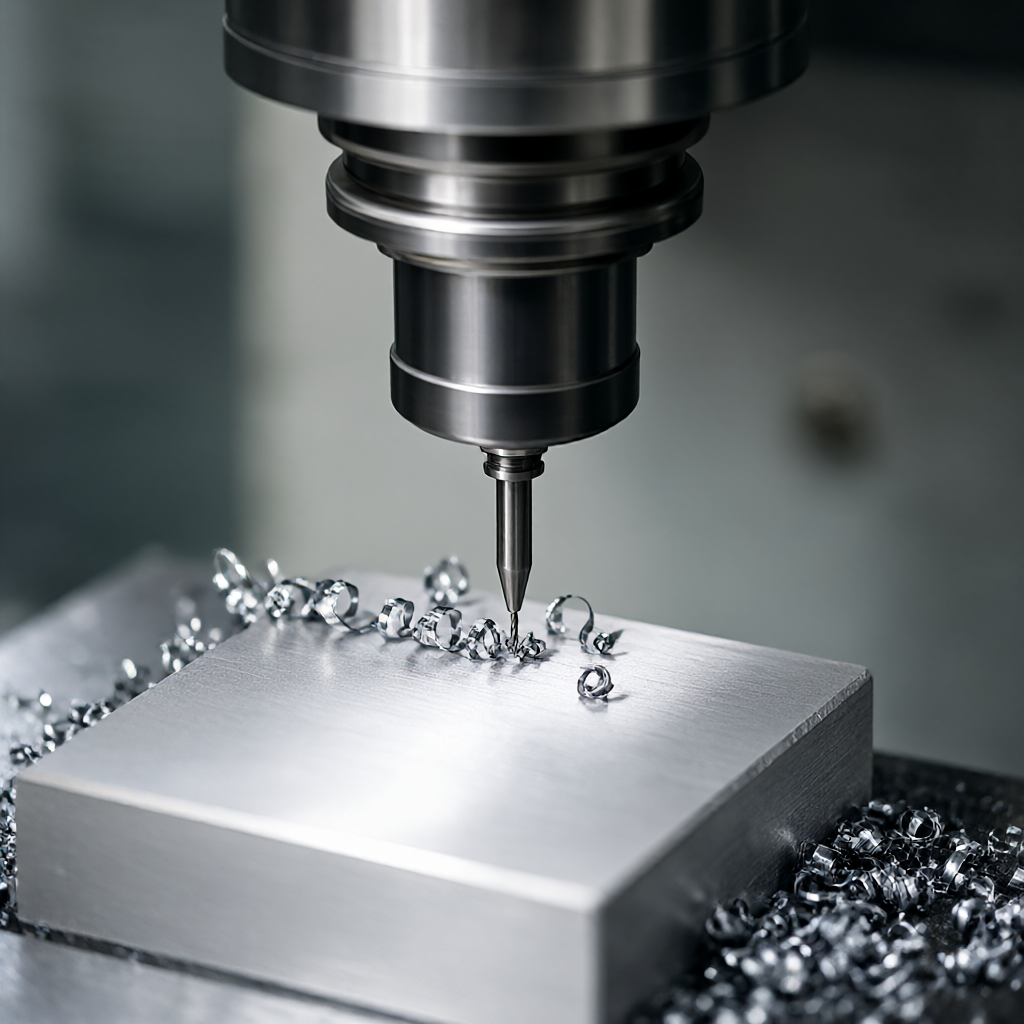
- 6061 aluminiumslegering:Skæring er blød, spånfjernelse er glat, og værktøjsslid er lille. Værktøjer belagt med hårdmetal eller højhastighedsstål anbefales med spindelhastigheder på op til 8000-15000 rpm. Skæredybden kan være større, og skrubbearbejdningseffektiviteten er ekstrem høj.
- 304 rustfrit stål:Den har høj sejhed, tydelig arbejdshærdningstendens og høj skæretemperatur. Det anbefales at bruge koboltholdige eller CBN skæreværktøjer. Det er nødvendigt at øge skråvinklen og reducere den radiale gennemtrængning. Foderhastigheder skal typisk reduceres med 30-50% for at undgå opbygget kant.
For ShowyMetals 3-aksede og 5-aksede bearbejdningscentre skal værktøjsbanestrategien ved bearbejdning af 304 dele være særlig opmærksom på "glathed" for at undgå vibrationsmærker forårsaget af afbrudt skæring. Når du behandler 6061, skal du være opmærksom på kølevæskeforholdet. En for høj koncentration kan forblive og forårsage farveforskelle ved efterfølgende anodisering. Det anbefales, at 6061 dele tilføjes med en affedtnings- og renseproces efter CNC, og derefter gå ind i overfladebehandlingsprocessen.
Tolerancekontrol og dimensionsstabilitet
Præcisionsdeles toleranceevne påvirkes af materialets termiske ekspansionskoefficient og forarbejdningsafspring.
Termisk effektkompensation
Den termiske ledningsevne af 6061 er omkring 200 W/(m·K), hurtig varmeafledning, lille bearbejdning af termisk deformation og nem at vedligeholde±0,01 mmtolerance. Den termiske ledningsevne på 304 er kun ~16 W/(m·K), og skærevarme er let at akkumulere, hvilket forårsager lokal udvidelse af emnet. Ved behandling af 304 er det nødvendigt at reservere en større mængde termisk kompensation eller arrangere naturlig afkøling før behandling af kritiske dimensioner, ellers er det let at forårsage ude af tolerance.
Fjedereffekt og rebound
6061 har et højt stivhedsmodul (~69 GPa), men det er tilbøjeligt til et "kniv eftergivende" fænomen i behandlingen af tyndvæggede dele, hvilket resulterer i en mindre indre hulstørrelse. På grund af den høje hårdhed på 304 er fjedereffekten relativt lille, men restspændingsfrigivelsesperioden er lang. For statiske dele til luftfart anbefales det, at der tilføjes 304 dele med en ældnings- eller spændingsudglødningsproces efter CNC for at stabilisere dimensionerne.
Hvis delene involverer drejning og fræsning kombineret bearbejdning, gør multi-akse koblingen på 6061 det lettere at sikre geometrisk nøjagtighed; mens det på 304 compound bearbejdningscenteret er nødvendigt at fokusere på at overvåge virkningen af spindeltermisk drift på koaksialiteten.
Sammenligning af overfladebehandlingskompatibilitet
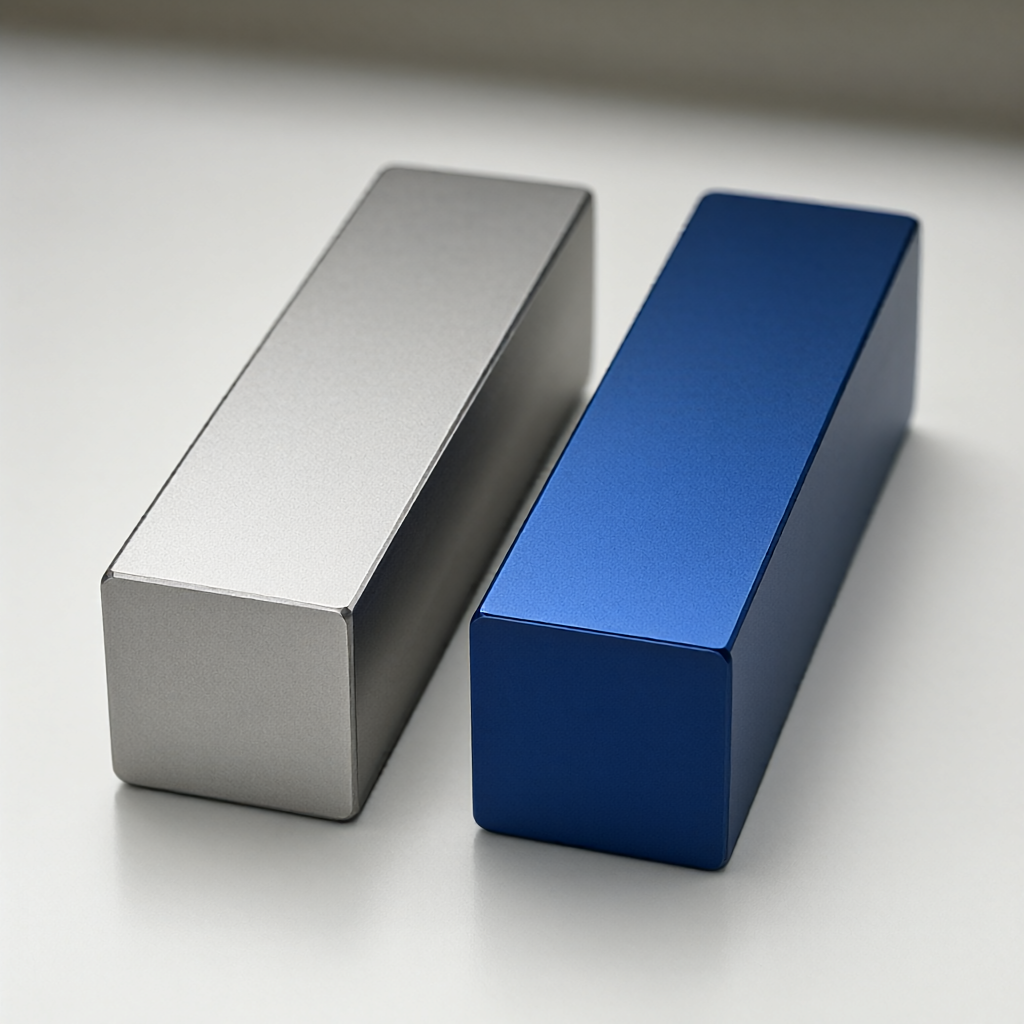
Udseendekvalitet er nøglen til volumenlevering. De almindelige overfladebehandlingsveje for de to materialer er helt forskellige og gensidigt udelukkende (dvs. 304 kan ikke anodiseres, og 6061 kan ikke fornikles. Omkostningerne skal tages i betragtning ved udskiftning af krav til korrosionsbestandighed).
| Procestype | 304 rustfrit stål | 6061 aluminiumslegering |
|---|---|---|
| anodisering | ikke gældende | Anbefalet (10-20μm tykkelse) |
| Sandblæsning/børstning | Anbefalet (udføres efter fjernelse af olie) | Anbefalet (kræver ridsefasthed) |
| Galvanisering (nikkel/krom) | Almindeligt brugt (for at forbedre korrosionsbestandigheden) | Tilgængelig (kræver streng affedtning) |
| PVD belægning | Almindelig brugt (dekoration + dura mater) | Tilgængelig (sort/farvet film) |
Nøgletips:Hvis kravet er "højglans og ingen ridser", kan 6061 opnå et spejlagtigt udseende gennem præcisionspolering + hård anodisering; mens poleringseffekten af 304 er afhængig af slibepræcision, hvilket er dyrt og kræver ekstremt højt udstyr. I masseproduktion er udseendets konsistens af 6061 lettere at sikre gennem automatiseret rengøring og oxidationstankparameterkontrol.
Fejltilstandsanalyse og undgåelsesstrategier
Fejl forårsaget af forkert materialevalg er ofte skjult i batchbrug. Indkøb skal afklare følgende risikopunkter med leverandører:
Spændingskorrosionsrevner (SCC) på 304
I miljøer, der indeholder chloridioner (såsom kystområder og områder med kemisk industri), kan der forekomme intergranulære spændingskorrosionsrevner i 304. Undgåelsesplan: Vælg 316L (indeholdende molybdæn) i stedet for, eller eliminer skarpe huller i designet for at reducere spændingskoncentrationen.
Brintskørhed og intergranulær korrosion af 6061
I et surt eller alkalisk miljø, hvis overfladeoxidfilmen af 6061 er beskadiget, er intergranulær korrosion tilbøjelig til at forekomme. Hvis galvaniserings- eller bejdseprocessen ikke er korrekt kontrolleret, kan brintatomer desuden trænge ind i substratet og forårsage brintskørhed, hvilket får dele til pludselig at gå i stykker under brug. Undgåelsesplan: Gennemfør strengt brintfjernende varmebehandling (200°C/4 timer) efter bejdsning, og brug neutral elektrolyt.
Som reaktion på ovenstående risici vil ShowyMetal udføre 100 % fuld inspektion gennem tredimensionelle koordinat- og ruhedsmålere før forsendelse, og yderligere XRF-materialesammensætning gentestning for nøglepartier for at sikre, at materialekvaliteten er korrekt.
Udvælgelsesbeslutningstræ: Hvornår skal man vælge 304, og hvornår skal man vælge 6061?
Baseret på ovenstående parametre kan følgende enkle beslutningslogik etableres:
- Miljøvurdering:Er der ætsende medier? Hvis ja → 304; hvis ikke → gå til næste trin.
- Vægtvurdering:Er du følsom over for vægt? Hvis følsomme → 6061; hvis ikke følsomme → gå til næste trin.
- Belastningsevaluering:Vil den modstå høje statiske belastninger eller stød? Hvis belastningen er >500N og dimensionerne er begrænsede → 304; hvis belastningen er let → 6061.
- Evaluering af udseende:Har du brug for en bestemt farve eller spejlfinish? Hvis farveoxidation er påkrævet → 6061; hvis sølvhvid metallisk glans er påkrævet → 304.
De fleste strukturelle dele til rumfart har en tendens til at være 6061 på grund af vægtbegrænsninger; mens bærende sæder, klemmer og andre bærende dele i bevægelsesmekanismer for det meste er 304. Hvis du ikke er i stand til at træffe en beslutning, anbefales det først at lave en prototype af små partier af de to materialer, sammenligne behandlingsgebyrer, overfladebehandlingsgebyrer og endelige vejedata og derefter lave en batchaftale.
FAQ
Q1: Hvor meget dyrere er 304 rustfrit stålbehandling end 6061 aluminium?
Generelt er skæreeffektiviteten på 304 40-60% lavere end for 6061, og værktøjsforbruget er hurtigt, og behandlingstidsomkostningerne er ofte 20-35% højere. Dette inkluderer dog ikke prisforskellen på selve materialet, som skal beregnes udtømmende.
Q2: Kan 6061 øges til styrken af 7075 gennem varmebehandling?
ikke kan. 6061 er en friskærings-/smedet kvalitet og kan ikke ældes til den ultrahøje styrke, som 7075 kan gennem T6-ældning. Hvis der kræves højere styrke, skal materialekvaliteten udskiftes direkte med 7075-T6 eller 7050 i stedet for at udføre yderligere behandling på 6061.
Q3: I fugtige omgivelser, hvilken er mere korrosionsbestandig, 6061 eller 304?
304 fungerer mere stabilt i fugtige omgivelser. Selvom der er en oxidfilm på overfladen af 6061, er lokal grubetæring tilbøjelig til at opstå, hvis filmen er beskadiget (såsom ridset under transport) og ikke repareres i tide.
Q4: Hvilket materiale har bedre udseendekonsistenskontrol til masseproduktion af mere end 1.000 stykker?
Anodiseringsfarveensartethed på 6061 er generelt bedre end polering på 304. 304-polering er meget afhængig af manuel eller fuldautomatisk poleringsnøjagtighed, og glansen svinger meget mellem batcherne; 6061 oxidationstankparametre er kontrollerbare, og risikoen for farveforskelle er lav.
Q5: Tegningen angiver ikke materialet, der står kun "rustfrit stål" og "aluminiumslegering". Hvilken klasse skal jeg vælge?
Det anbefales at bruge 304 (1.4301) og 6061-T6 (6061-T651) som standard. Hvis tegningerne involverer særlige arbejdsforhold (såsom lav temperatur eller højt tryk), skal du bekræfte med kunden, om du vil opgradere til 316L eller 7075.
Konklusioner og anbefalinger til handling
Der er ingen relativ fordel mellem 304 og 6061, kun matchning af arbejdsforhold. 304 er overlegen i styrke og korrosionsbestandighed, mens 6061 er overlegen med hensyn til lav vægt og omkostningseffektivitet. Som præcisionsproducent anbefaler vi, at kunder afklarer materialekvalitet, toleranceniveau og overfladebehandlingsprocessen på tegningsstadiet for at reducere senere ændringsomkostninger.
Opfordring til handling:Hvis du vurderer materialealternativer til en rumfarts- eller robotkomponent, er du velkommen til at sende 3D-tegninger til ShowyMetals ingeniørteam. Vi vil levere DFM-analyse, skæresimulering og prissammenligning af de to materialer inden for 24 timer for at hjælpe dig med at træffe bedre beslutninger.



