





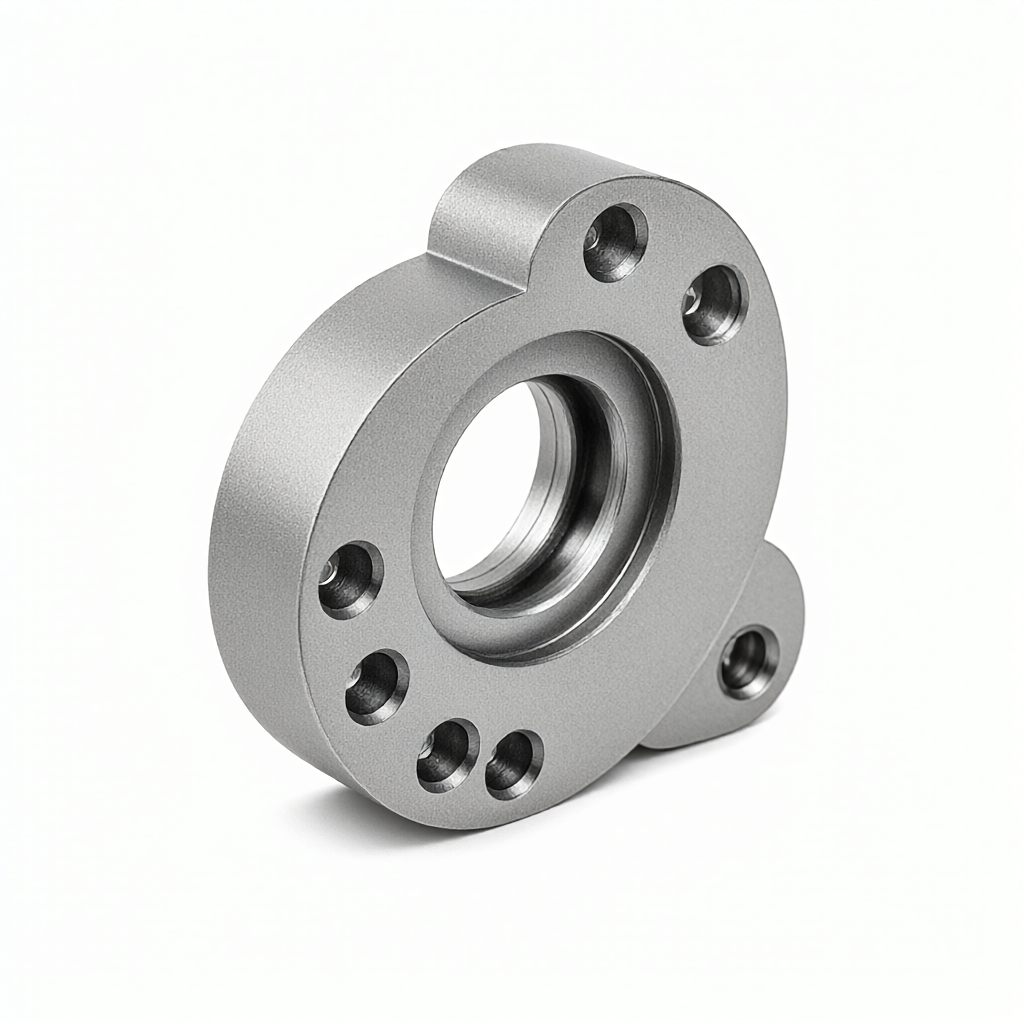
Při zpracování dílů pro letectví a kosmonautiku je elektrolytické leštění (EP) před eloxováním klíčovým krokem předúpravy, aby se eliminovaly zvlnění povrchu zanechané frézováním, soustružením nebo vrtáním. U konstrukčních dílů z hliníkové slitiny po mechanické úpravě často zůstávají mikroskopické čáry Ra 0,8–1,6 μm. Je-li přímo eloxována, vrstva filmu se bude jevit nerovnoměrná ve světle a tmě a neuspořádaná distribuce pórů kvůli nerovným substrátům. V závažných případech bude ovlivněna vzduchotěsnost a odolnost proti korozi. Prostřednictvím řízeného elektrolytického leštění lze drsnost povrchu snížit na méně než Ra 0,4 μm, což výrazně zlepšuje konzistenci vzhledu oxidového filmu. Tento článek kombinuje přesné CNC obrábění a inženýrské postupy pro povrchovou úpravu k analýze okna procesních parametrů EP, vhodnosti materiálu a kolaborativních kontrolních bodů s eloxováním, což pomáhá nákupu a inženýrům vyhodnotit jeho použitelné hranice a kritéria přijatelnosti.
Fyzikální mechanismus a rozsah použití elektrolytického leštění k odstranění zvlnění povrchu
Podstatou elektrolytického leštění je „mikrořezání“: pod stejnosměrným nebo střídavým elektrickým polem se kovové mikroboule přednostně rozpouštějí díky vysoké proudové hustotě, čímž se dosahuje makroskopického odstranění špiček a vyplnění prohlubní. U běžně používaných leteckých jakostí, jako je Al 7075-T6, kdy substrát Ra ≤ 1,2 μm, může EP snížit Ra na 0,3-0,5 μm za 1-3 minuty, čímž eliminuje více než 90 % směrových řezných stop. Pokud je počáteční Ra > 2,0 μm, je třeba jej předem ošetřit brusným papírem 320# nebo vibračním leštěním, jinak EP snadno vytvoří místní přebytečné důlky. Nerezová ocel 316L je také vhodná, ale systém elektrolytu je jiný (směs kyseliny fosforečné a kyseliny sírové) a je potřeba vyšší napětí (12–15 V). Slitiny mědi, jako je Cu-Ni 90/10, mají extrémně silnou elektrickou vodivost a musí přísně omezovat proudovou hustotu na ≤ 20 A/dm², aby se zabránilo deformaci tepelného napětí.
Porovnání klíčových procesních parametrů elektrolytického leštění slitin leteckého hliníku
Výběr parametrů musí být spojen s jakostí slitiny, geometrickou složitostí součásti a následnou tloušťkou oxidového filmu. Následuje typické okno procesu (založené na skutečných naměřených datech výrobní linky ShowyMetal):
| parametr | 7075-T6 (složité konstrukční díly) | 2024-T4 (kůže/rám) |
|---|---|---|
| elektrolyt | Kyselina fosforečná 40–60 % hmotn., kyselina sírová 10–20 % hmotn. | Kyselina fosforečná 50–70 % hmotn., kyselina chromová 2–5 % hmotn. |
| teplota | 60–70 °C | 50–60 °C |
| Hustota proudu | 25–40 A/dm² | 15–25 A/dm² |
| Napětí | 8-12 V | 10–15 V |
| doba zpracování | 60–180 s | 90–240 s |
| Očekávaný Ra | ≤0,4 μm | ≤0,5 μm |
Poznámka: 7075 je náchylný k vodíkové křehkosti. Ihned po EP je třeba jej neutralizovat a opláchnout a kontrolovat dobu zdržení.< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
Tři klíčové body synergického řízení elektrolytického leštění a eloxování
1. Tloušťka filmu odpovídá rovinnosti podkladu
Letecká těsnění vyžadují oxidový film 8–12 μm a úroveň vzduchotěsnosti ≥ AS9102C Třída B. Substrát Ra musí být ≤ 0,4 μm. Pokud je Ra po EP stále > 0,6 μm, tloušťka filmu oxidu je ve zvlněných prohlubních tenká a je náchylný ke vzniku mikrotrhlin. Po EP se doporučuje přidat 30 sekund alkalického čištění (5 % NaOH, 40 °C), aby se odstranily zbytky elektrolytu, a poté moření a aktivace (2 % HNO₃), aby se zajistilo čisté rozhraní.
2. Vliv kolísání napětí na rovnoměrnost pórů membrány
Pokud je zvlnění napájecího zdroje během EP > 5 %, proudová hustota v mikro oblastech bude nerovnoměrně rozložena, což povede k místnímu nadměrnému nebo nedostatečnému rozpuštění, což vytváří defekt „rybího oka“. Vyberte zdroj konstantního proudu místo zdroje konstantního napětí a ovládejte zvlnění uvnitř< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. Strategie kontroly konzistence šarže
Na výrobní lince CNC se 72 jednotkami jsou 2 vyhrazené nádrže nezávisle nastaveny pro proces EP, aby se zabránilo interferenci s více dutinami. První kus každé šarže byl měřen Ra pomocí interferometru s bílým světlem (10x zvětšení, 5bodový průměr) a byla zaznamenána Cpk ≥ 1,33. Elektrolyt je aktualizován každých 20 dávek a koncentrace iontů Fe/Al je monitorována tak, aby byla ≤ 10 g/l, aby se zabránilo hromadění nečistot, které by snižovaly účinnost leštění.

Běžné způsoby selhání a řešení pro předcházení
- místní jámy: Důvod - proudová hustota překračuje limit nebo je elektrolyt lokálně přehřátý; Vyhýbání se – snižte J na 25 A/dm² a zvyšte rychlost míchací lopatky na 300 ot./min.
- Zamlžení povrchu: Důvod - neúplné oplachování po EP, zbytková kyselá mlha je oxidovaná; Zamezení - třístupňové protiproudé oplachování (čistá voda → deionizovaná voda → čistá voda), celková doba ≥ 2 minuty.
- Špatná přilnavost filmu: Příčina - Moření a aktivace nebyly provedeny včas po EP a povrchový pasivační film to zablokoval; Zamezení - Moření by mělo být dokončeno do 10 minut po EP, aby se zabránilo přirozené oxidaci.
Rozdílné účinky různých technik zpracování na účinky elektrolytického leštění
Povrch po CNC frézování (5osé spojení) je většinou izotropní krátké čáry, Ra 0,8–1,2 μm a odezva EP je dobrá; axiální dlouhé čáry Ra soustružených dílů mohou dosáhnout 1,5–2,0 μm a před EP je třeba je směrově brousit 400# brusným pásem; hřídele s malým průměrem (Ø3–Ø10 mm) zpracovávané centrovacím strojem jsou náchylné na stopy po nástroji kvůli špatnému odvodu třísky a doporučuje se místo toho použít 320#. Mikrometrické broušení nahrazuje přímé EP a zabraňuje koncentraci mikrovrubového napětí. Pokud ohýbaný plech obsahuje R< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

Přejímací standardy a doporučení zkušebních metod
Zákazníci z oblasti letectví a kosmonautiky často uvádějí AMS 2750 nebo firemní specifikace vyžadující Ra ≤ 0,4 μm, žádné viditelné důlky a žádný barevný rozdíl po EP. Doporučená testovací kombinace: ① Interferometr s bílým světlem (ZMap3D) pro měření Ra a Rz, vzorkovací plocha 3×3 mm, ≥5 bodů; ② 10× stereo mikroskop pro kontrolu distribuce mikropórů; ③ Test stovkou mřížky (ASTM D3363) k ověření následné pevnosti spojení oxidového filmu ≥ 5B. ShowyMetal je vybavena trojrozměrnými souřadnicemi, měřiči drsnosti a optickým měřicím zařízením a může poskytnout kompletní inspekční zprávy a post-EP Ra distribuční mapy na základě požadavků objednávky.

Kdy je nutné elektrolytické leštění místo chemického nebo mechanického leštění?
Mechanické leštění (vibrace/broušení) je účinné u plochých dílů, ale je neefektivní a snadno se deformuje u hlubokých dutin a dílů speciálního tvaru; chemické leštění (CP) zvládne složité geometrie, ale horní kontrolní limit Ra je asi 0,5–0,8 μm a náklady na zpracování odpadních kapalin jsou vysoké; EP je nákladově efektivnější ve scénářích, kde je vyžadována Ra ≤ 0,4 μm a vysoká povrchová úprava (vizuální stupeň A). Pokud jsou díly vyrobeny z titanové slitiny, EP nelze použít a místo toho je třeba použít kombinaci mechanická + CP. Doporučuje se učinit komplexní rozhodnutí na základě materiálu, geometrické složitosti, cílového Ra a velikosti šarže.
Je elektrolytické leštění vhodné pro všechny druhy leteckých slitin hliníku?
Vysokopevnostní řady jako 7050 a 7085 mohou být EP, ale je třeba snížit proudovou hustotu o 10–15 % a zkrátit čas; díky vysokému obsahu hořčíku 5086 je EP náchylný k usazování hořečnaté soli, takže je třeba zvýšit teplotu elektrolytu na 75 °C a posílit oplachování. Konkrétní parametry je potřeba ověřit malými experimenty.
Mohu po elektrolytickém leštění vynechat moření a přímo eloxovat?
Nedoporučuje se. Na povrchu EP je mikropasivační film a přímá oxidace způsobí nerovnoměrnou tloušťku filmu a kolísání pórovitosti. Standardní proces je EP→neutralizace a oplach→aktivace mořením (2% HNO₃, 20–30 s)→předelektrolýza→oxidace, která může zlepšit vazbu membrány a odolnost proti korozi.
Jak určit frekvenci výměny elektrolytické leštící kapaliny při sériové výrobě?
Na základě celkové koncentrace Al/Fe iontů ≤ 10 g/L, monitorování pH 0,5–1,0. Obvykle je třeba kapalinu měnit každých 20-25 kusů v dávce 7075. Protože fáze 2024 obsahující měď se sráží rychle, je třeba přidávat kyselinu chromovou každých 15-18 kusů a je třeba sledovat vodivost.
Může elektrolytické leštění odstranit póry v horkých tlakově litých hliníkových dílech?
nemůže. EP působí pouze na mikroskopické obrysy povrchu a vnitřní póry je třeba eliminovat vakuovým litím nebo tepelným zpracováním. Pokud jsou na povrchu vysrážené póry, EP rozšíří jejich otvory. Před hodnocením proveditelnosti EP se doporučuje podstoupit ošetření tuhým roztokem při 200–240 °C.
Jak navrhnout dodavatelům jasné technické požadavky na elektrolytické leštění + eloxování?
Označte na výkrese: ① Cíl Ra ≤ 0,4 μm; ② EP procesní parametry (napětí, čas, typ elektrolytu); ③ Tloušťka oxidového filmu (např. 10±1 μm) a požadavky na těsnění; ④ Testovací standardy (interferometr bílého světla + test set mřížky); ⑤ Konzistence šarže Cpk ≥ 1,33. Poskytněte rizikové položky související s EP v DFMEA, abyste dodavatelům usnadnili vypracování plánů kontroly.
Stručně řečeno, elektrolytické leštění je klíčovou předúpravou před eloxováním slitin leteckého hliníku. Jeho hlavní hodnota spočívá ve stabilní kontrole drsnosti povrchu pod Ra 0,4 μm, čímž je zajištěna konzistentnost vzhledu a funkční spolehlivost oxidového filmu. Při výběru je třeba vzít v úvahu jakost materiálu, geometrickou složitost, velikost šarže a kritéria přijatelnosti. Pokud máte po ruce díly z leteckého hliníku s hlubokými dutinami nebo speciálně tvarovanými strukturami, můžete poslat 2D/3D výkresy technickému týmu ShowyMetal. Doporučíme okna parametrů EP a plány celého procesu založené na analýze DFM a podpoříme prototypování malých sérií a 15–25denní dávkové dodávky.



