





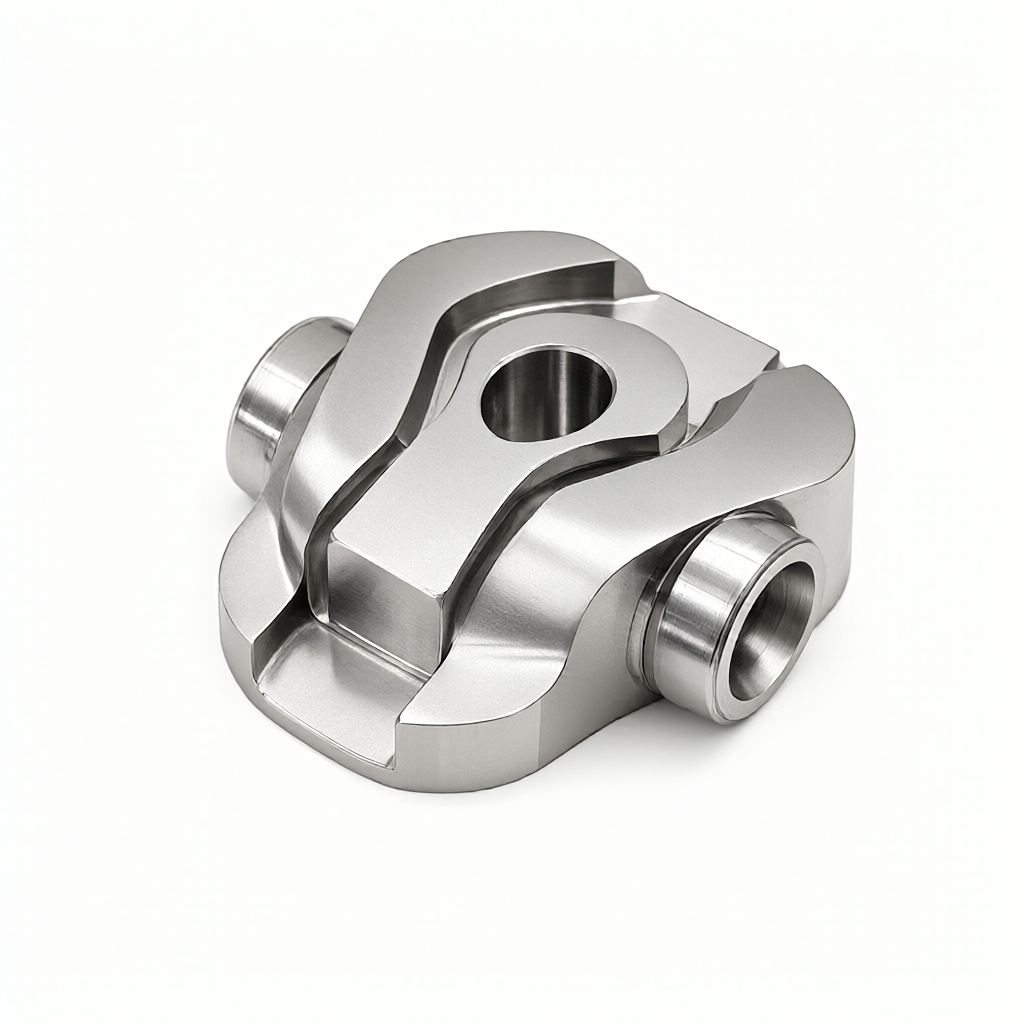
Analýza výkonu obrábění a mechanismu opotřebení nástroje nerezové oceli 155PH
Nerezová ocel 155PH je martenzitická nerezová ocel s precipitačním kalením pro letectví, známá svou vysokou pevností a dobrou odolností proti korozi. Avšak jeho extrémně vysoká tendence k mechanickému zpevnění a řezná odolnost činí jeho obrábění mnohem vyšší než u konvenčních nerezových ocelí, jako jsou 303 a 316L. Jako zakázkový výrobce přesných CNC dílů potřebujeme provést komplexní hodnocení od metalurgických vlastností, přes výběr nástrojů až po parametrické strategie, když se zabýváme takto obtížně obrobitelnými materiály. Jádro hlavního klíčového slova „obtížnost obrábění nerezové oceli 155PH“ spočívá ve vyvážení tvrdosti (HRC 40-45) a celistvosti povrchu, aby se zabránilo únavovému selhání v důsledku zbytkového tahového napětí. Tento článek bude analyzovat jeho řezné mechanické vlastnosti a cestu optimalizace na základě inženýrské praxe.
Specifický vliv vlastností materiálu na řezné síly
Tvrdost 155PH ve stavu tuhého roztoku (žíhaný stav) je asi 30 HRC, která po ošetření stárnutím, doprovázeném výrazným zpevněním, stoupá na 40-45 HRC. Jeho pevnost v tahu může dosáhnout více než 2000 MPa a mez kluzu se blíží 1800 MPa. Tato vysoce zpevňující charakteristika přímo způsobuje zvýšení řezné síly o 30%-50% a třísky jsou přerušované, což může snadno způsobit vibrace a vylamování nástroje. Materiál má navíc nízkou tepelnou vodivost (asi 14 W/m·K), takže řezné teplo se obtížně odvádí třískou. Asi 80 % tepla zůstává na povrchu obrobku, což může snadno způsobit tepelné opotřebení nástroje a tepelnou deformaci obrobku. U leteckých konstrukčních dílů, pokud tento tepelný efekt není řízen, povede k rozměrovým odchylkám a rozšiřování povrchových mikrotrhlin.
- Vysoká houževnatost:Tažnost 155PH je nízká (asi 4-6 %), ale lomová energie je stále vyšší než u křehkých materiálů, což má za následek velkou plastickou deformaci řezné vrstvy a vysokou spotřebu energie.
- Tendence k přilepení nože:Při vysokých teplotách jsou prvky skupiny železa náchylné k difúznímu spojování s rychlořeznou ocelí nebo běžným slinutým karbidem, což zhoršuje lepivé opotřebení.
- Citlivost na zbytkový stres:Letecké díly mají extrémně vysoké požadavky na celistvost povrchu. Nesprávné řezání způsobí zbytkové tahové napětí a sníží únavovou životnost.
Výběr materiálu nástroje a strategie přizpůsobení povlaku
S ohledem na vlastnosti vysokého abrazivního opotřebení a oxidačního opotřebení 155PH, výběr materiálu nástroje přímo určuje náklady na zpracování a efektivitu. Přestože konvenční slinutý karbid (typ K nebo N) má vysokou pevnost, postrádá houževnatost při vysokých teplotách a je náchylný k vylamování. Proto doporučujeme používat monolitní tvrdokovové nástroje s povlaky PVD AlTiN nebo TiAlN. Tyto povlaky mohou při vysokých teplotách vytvořit hustou ochrannou vrstvu Al203, která účinně odolává oxidaci a snižuje koeficient tření. Pro komplexní obrábění dutin vykazují nástroje CBN (kubický nitrid boru) vynikající rozměrovou stabilitu při vysokorychlostním suchém řezání, ale jejich náklady jsou vysoké a obvykle se používají pouze pro dokončovací procesy nebo procesy s úzkým hrdlem. Kromě toho se s ohledem na geometrické parametry nástroje doporučuje použít negativní úhel čela (-6° až -8°) pro zvýšení pevnosti břitu a nastavit úhel hlavního vychýlení na 45° nebo 58° pro optimalizaci prostoru pro odvod třísek.

| Typ nástroje | Použitelné scénáře | Výhody | omezení |
|---|---|---|---|
| Pevný karbid+TiAlN | Hrubé opracování, polodokončování | Vysoká cena a dobrá životnost | Trochu méně tepelně stabilní při vysokých rychlostech |
| CBN nástroje pro řezání mikročástic | Jemné opracování, vysoký lesk | Vynikající rozměrová stabilita a odolnost proti oxidaci | Extrémně vysoká cena a riziko křehkosti |
| Karbid+AlCrN | Povrchová úprava s vysokou tvrdostí (HRC45+) | Vysoká teplotní odolnost je lepší než TiAlN | Je třeba sledovat vliv povrchového zbytkového napětí |
Optimalizace řezných parametrů a řešení chlazení a mazání
Při zpracování 155PH dodržujte princip hrubování „nízká rychlost, velká hloubka řezu“ a dokončovací princip „vysoká rychlost, malá hloubka řezu“. Doporučená řezná rychlost (Vc) pro hrubovací obrábění je 80-120 m/min, rychlost posuvu (fz) 0,08-0,12 mm/zub a použití nízkoteplotní řezné kapaliny nebo systému MQL (minimální mazání). Ve fázi dokončování, aby se řídila drsnost povrchu na Ra 0,4-0,8 μm, může být Vc zvýšeno na 150-200 m/min, ale musí být kombinováno s dostatečným chlazením, aby se potlačilo opotřebení poloměru hrotu nástroje. Stojí za zmínku, že 155PH je citlivý na způsoby chlazení. Tradiční velké množství řezné kapaliny může způsobit nerovnoměrné tepelné namáhání obrobku. Doporučuje se použít tlakový vrták na vnitřní chlazení nebo MQL, který dokáže nejen odebírat teplo, ale také se vyhnout mikrotrhlinám způsobeným náhlým ochlazením obrobku. U štíhlých dílů hřídele je třeba použít podpůrné konstrukce, aby se zabránilo vibracím, které výrazně sníží životnost nástroje a zhorší kvalitu povrchu.
Návrhy klíčových parametrů
- Rychlost vřetena:Na základě výpočtu průměru nástroje se ujistěte, že Vc je v doporučeném rozsahu, aby se zabránilo akumulaci tepla způsobené nízkou rotací a velkou hloubkou řezu.
- Počet řezů na zádech (ap):Hrubování může být 4-6 mm, dokončovací práce může být 0,3-0,5 mm.
- Řezání za sucha/řezání za mokra:Letecké díly obvykle nevyžadují žádné zbytky oleje nebo specifické požadavky na mazání a je třeba objasnit specifikace procesu zákazníka.
Kontrola integrity povrchu a řízení zbytkového napětí
V dodavatelském řetězci pro letectví a kosmonautiku musí být díly nejen dimenzovány, ale také nesmí mít žádné povrchové vady a žádné zbytkové napětí v tahu. Povrchová vrstva 155PH projde po obrábění mikrostrukturálními změnami. Pokud je zbytkové napětí v tahu příliš velké, dojde k vyvolání korozního praskání (SCC). Omezujeme povrchové vrcholy a prohlubně kontrolou přídavku na dokončení (doporučeno 0,2-0,5 mm) a použitím nástrojů s vysokou povrchovou úpravou. Pokud jde o detekci, rentgenová difrakce (XRD) se používá k měření zbytkového napětí, aby se zajistilo, že je ve stavu tlakového napětí nebo blízko nule. Kromě toho testování drsnosti povrchu vyžaduje použití interferometru s bílým světlem nebo kontaktního drsnoměru pro nastavení parametru S, aby nedošlo k zavádějícímu jedinou hodnotu Ra. Pokud je zjištěno místní tahové napětí, je obvykle nutné v následném procesu přidat ošetření nízkoteplotním popouštěním nebo laserovým šokovým zpevněním (LSP), ale to si musí potvrdit cestu procesu se zákazníkem.

Běžné způsoby poruch a technická řešení pro zamezení
Ve skutečné výrobě patří mezi běžné režimy poruch dílů 155PH přenos stop po nástroji, vypálení povrchu a praskání pod napětím. Přenos stop po noži je často způsoben pasivací nástroje nebo nesprávnými parametry. Je nutné zavést nástroj online sledování nebo systém pravidelné výměny. Povrchové popáleniny často vznikají v důsledku nedostatečného chlazení nebo příliš nízké rychlosti otáčení, což způsobuje, že místní teplota překročí teplotu popouštění materiálu a změní tvrdost. Řešením je zavedení infračerveného tepelného zobrazování pro sledování teploty řezné zóny nebo nastavení polohy trysky MQL. Pro problémy s konzistencí šarže doporučujeme vytvořit graf SPC (statistical process control) pro sledování hodnot Cpk kritických rozměrů a drsnosti povrchu a okamžitě zasáhnout do úprav procesu, když je Cpk nižší než 1,33. Tento typ preventivní údržby zajišťuje spolehlivost dílů leteckého průmyslu lépe než prohlídky po porážce.
Hlavní body údržby a kontroly přesnosti v sériové výrobě
Při hromadné výrobě dílů pro letectví a kosmonautiku mohou nepatrné rozdíly v materiálech mezi šaržemi vést ke kolísání chování při zpracování. Zavádíme vstupní kontrolu materiálu (IQC) pro ověření hodnoty tvrdosti a chemického složení v materiálovém certifikátu. V procesu potvrzení prvního výrobku je pro kontrolu v plném rozsahu vyžadován trojrozměrný souřadnicový měřicí stroj (CMM) se zaměřením na kontrolu souososti, rovinnosti a dalších tolerancí tvaru a polohy. Během výrobního procesu se každých 50-100 kusů provádí úplná kontrola nebo vzorkování kritických rozměrů a pro bezkontaktní měření se používá optický projektor nebo laserový skener, aby se zabránilo poškrábání vysoce lesklého povrchu kontaktním perem. Před odesláním musí být kromě konvenční kontroly rozměrů provedeno penetrační testování (PT) nebo testování magnetických částic (MT), aby se zkontrolovaly mikrotrhliny. Pro následné povrchové úpravy, jako je eloxování nebo galvanické pokovování, je nutné vyhradit si odpovídající zpracovatelské přídavky a sdělit vliv složek upravovací lázně na povrchovou pasivační fólii 155PH.

Nejčastější dotazy
Co mám dělat, když povrch nerezové oceli 155PH po opracování zčerná?
Černění povrchu je obvykle způsobeno vysokoteplotní oxidací nebo zbytky řezné kapaliny. Doporučuje se zkontrolovat, zda není řezná rychlost příliš nízká a nezpůsobuje potíže s odlupováním nahromaděného okraje nebo zda je průtok MQL nedostatečný. Upravte způsob chlazení a zvyšte přídavek na dokončení. Pokud k ní došlo, lze ji opravit mechanickým leštěním nebo laserovým čištěním.
Která část nástroje se při zpracování 155PH opotřebovává nejrychleji?
Obvykle v oblasti oblouku špičky nástroje a opotřebení hřbetu. Vzhledem k vysoké tvrdosti materiálu a špatné tepelné vodivosti je obtížné odvádět teplo a je náchylný k tepelnému praskání. Pro snížení řezných sil se doporučuje používat nástroje s malým poloměrem hrotu (R0,2-R0,3 mm) a ostrým úhlem břitu.
Jak posoudit riziko únavové životnosti dílů 155PH?
Kromě rozměrových tolerancí je třeba věnovat pozornost stavu zbytkového napětí povrchu. Pomocí XRD kontroly ověřte, že povrch má tlakové napětí nebo nízké napětí v tahu. Pokud se objeví známky mikroskopické expanze trhlin, je nutná metalografická analýza ke kontrole strukturální integrity a testování magnetických částic, aby se v případě potřeby vyloučily povrchové trhliny.
Lze 155PH svařovat s jinými kovovými materiály?
155PH má špatnou svařitelnost a je náchylný k prasklinám za studena. Vyžaduje předehřívání a přísnou kontrolu obsahu vodíku. Obvykle letecké díly používají mechanické spojení nebo difúzní svařování. Pokud je nutné svařování, doporučuje se použít přídavné materiály na bázi niklu a provést ošetření stárnutím po svařování, aby se eliminovalo pnutí.
Jak řídit rozměrový drift 155PH v hromadné výrobě?
Rozměrový posun je většinou způsoben nekompenzovaným opotřebením nástroje nebo kolísáním tvrdosti materiálu. Implementujte přísné řízení životnosti nástrojů a online kompenzační postupy. Zároveň zajistěte, aby dodavatelé materiálů poskytovali stabilní šarže tvrdosti, prováděli měření tloušťky nebo odběr vzorků tvrdosti polotovarů před zpracováním a dolaďovali řezné parametry na základě skutečně naměřené tvrdosti.
Závěr a návrhy na spolupráci
Výzvou obrábění nerezové oceli 155PH je vyvážení účinnosti, přesnosti a integrity povrchu. Prostřednictvím vědeckého výběru nástrojů, optimalizace parametrů a přísného kontrolního systému lze účinně předejít riziku selhání a splnit přísné požadavky na díly letecké třídy. ShowyMetal má 72 CNC strojů a kompletní kontrolní schopnosti a umí dobře manipulovat s tak obtížnými materiály. Pokud potřebujete zpracování 155PH nebo jiných speciálních slitinových dílů, rádi vám poskytneme výkresy pro komunikaci s naším inženýrským týmem. Poskytneme vám bezplatnou analýzu DFM a návrhy procesů, které vám pomohou optimalizovat váš návrhový plán a zajistit konzistenci a spolehlivost hromadné výroby. Odešlete své soubory návrhů nyní, abyste mohli zahájit proces rychlé nabídky.



