





Inženýrská logika pro dosažení drsnosti povrchu Ra0,2 při CNC obrábění leteckých dílů
U přesných dílů pro letectví a kosmonautiku není drsnost povrchu CNC obrábění Ra0,2 pouhým hledáním číselných hodnot, ale výsledkem systematické kontroly řezných parametrů, stavu nástroje, vlastností materiálu a tuhosti obráběcího stroje. Ve většině případů se tento indikátor objevuje na těsnící ploše, dosedací ploše ložiska a vzduchotěsné struktuře titanové slitiny, vysokopevnostní oceli nebo speciální hliníkové slitiny. Základem dosažení Ra0,2 je potlačení zbytků otisků nože a mikroskopických chvění, což vyžaduje jasnou cestu procesu od fáze návrhu DFA. Následující text rozebere klíčové proměnné, které ovlivňují tento parametr, a poskytne praktický plán srovnání procesů.
Čtyři základní proměnné ovlivňující kvalitu povrchu CNC přesného obrábění
Mnoho inženýrů připisuje nadměrné hodnoty Ra přesnosti obráběcího stroje, ale ve skutečnosti je vazebný efekt mezi stavem nástroje a řeznými parametry významnější. Zde jsou čtyři proměnné, které je třeba ovládat společně:
- Úhel čela nástroje a poloměr špičky nástroje:Malý poloměr hrotu nástroje je náchylný ke zborcení nástroje, zatímco velký poloměr hrotu nástroje způsobuje velké zbytkové teoretické zvlnění. Ra0,2 obvykle doporučuje R0,5-R1,0mm a úhel čela je potřeba plasticky upravit podle materiálu, s velkými úhly čela pro hliníkové díly a středními úhly čela pro slitiny titanu.
- Přizpůsobení posuvu a rychlosti:Drsnost povrchu je úměrná rychlosti posuvu. Snížení posuvu je nejpřímější způsob, jak zlepšit hladkost, ale současně se musí zvýšit rychlost otáčení, aby se rychlost řezání udržela v optimálním rozsahu (například Vc titanové slitiny TC4 je obvykle 15-30 m/min).
- Minimální množství mazání (MQL) nebo koncentrace řezné kapaliny:Suché řezání nebo MQL se běžně používá pro letecké díly ke snížení znečištění olejovou mlhou, ale je nutné zajistit, aby povlak nástroje byl odolný proti suchému tření. Například povlak TiAlN je stabilní při řezání za sucha.
- Tepelná deformace a vibrace obráběcích strojů:Tepelné prodloužení vřetena při vysokorychlostním obrábění povede k chybám na úrovni mikronů, které vyžadují více než 1 hodinu předchlazení před obráběním klíčových povrchů; chvění způsobené nedostatečnou tuhostí upevnění jsou běžným neviditelným zabijákem Ra překračujícího standard.
Porovnání procesních cest Ra0,2: kompromis mezi jemným frézováním a superfinišováním
Existují dva hlavní způsoby, jak dosáhnout Ra0,2: přímé jemné frézování pro vytvoření formy v jednom kroku, nebo jemné frézování následované procesem superfinišování (jako je broušení nebo superfinišovací soustružení). Mezi těmito dvěma je obrovský rozdíl v nákladech a použitelných scénářích a je třeba jej posuzovat na základě vlastností dílů.
| Kontrastní rozměry | Plán A: Vysokorychlostní přesné frézování | Plán B: Frézování + Přesné broušení |
|---|---|---|
| Použitelná geometrie | 3osé dosažitelné roviny, stupně a jednoduché zakřivené povrchy | Uzavřená hluboká dutina, složitý pětiosý zakřivený povrch, karbidové části |
| Typické parametry | Posuv ≤ 0,1 mm/ot., vřeteno ≥ 8000 ot./min | Průměr brusného zrna menší než 1μm, chladící broušení |
| Cena nástroje | Vysoká (vyžaduje vícebřitou karbidovou stopkovou frézu) | Střední (spotřební materiál brusných kotoučů je relativně nízký, ale amortizace zařízení je vysoká) |
| Materiálová omezení | 7075 hliníková slitina, Al7075, obyčejná ocel | Titanová slitina TC4, žáruvzdorná ocel Inconel718 |
| Doporučené scénáře | Vzhledový povrch, protilehlý povrch, velikost šarže více než 1 000 kusů | Vysokoteplotní slitiny, těsnicí kroužky, malé série nebo velmi vysoká rovinnost |
Praktické body o nastavení řezných parametrů a výběru nástroje
Vezmeme-li jako příklad letecký hliník 7075-T6, je použita monolitní karbidová stopková fréza se 4 břity se zkosením D8 mm a R1 mm a povlakem je TiAlN. Specifický parametr nastavený pro dosažení Ra0,2 je: rychlost vřetena 12 000 ot./min., rychlost posuvu 400 mm/min (tj. 0,033 mm/ot.) a hloubka řezu nepřesahující 0,5 mm. Pokud se materiál změní na titanovou slitinu TC4, je třeba snížit rychlost otáčení na 2 000 ot./min., rychlost posuvu je třeba snížit na 100 mm/min a zvýšit průtok chlazení, aby se zabránilo hromadění.
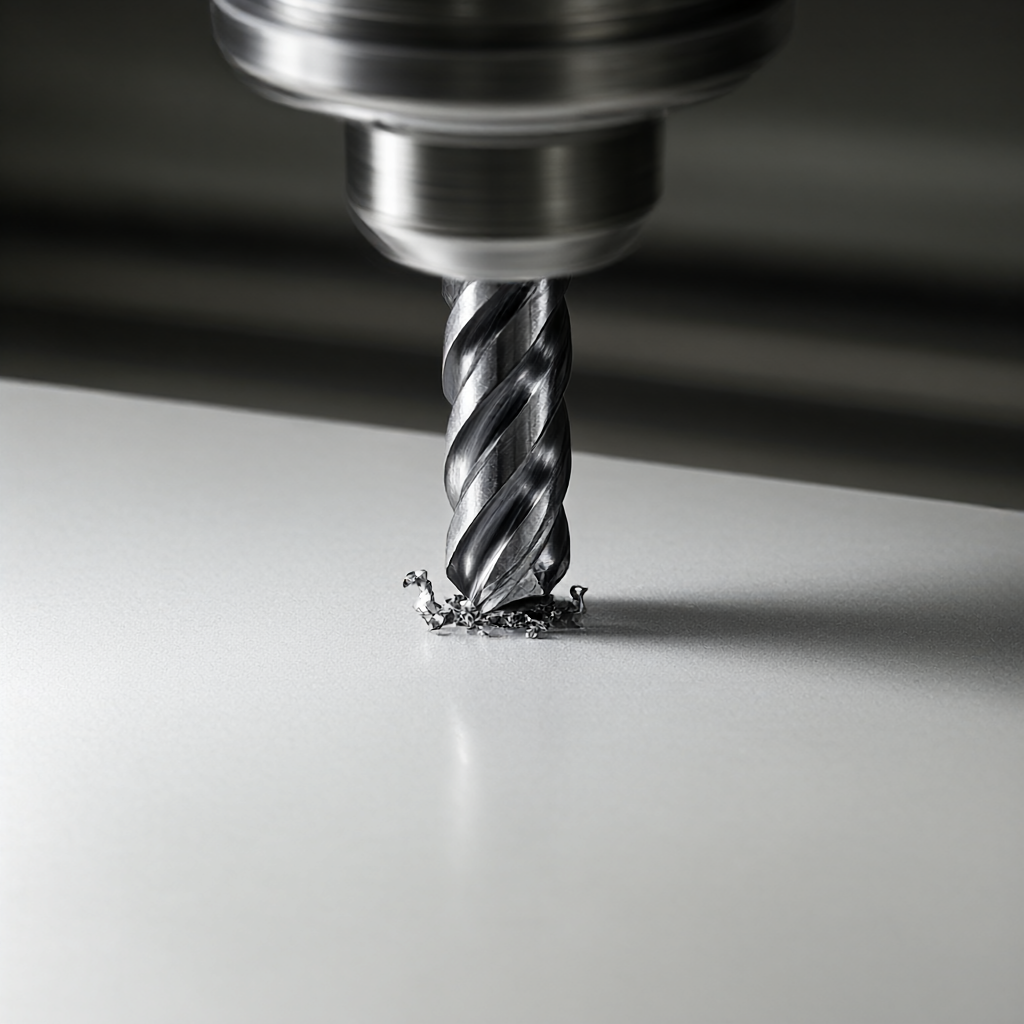
Klíčem jeOptimalizace dráhy nástroje. Vyvarujte se zastavování při náhlých změnách povrchu a použijte strategii spirálové interpolace ke zkrácení doby prodlevy hrotu nástroje. Pro frézování hlubokých dutin se doporučuje používat vrstvené řezání, přičemž hloubka řezu každé vrstvy nepřesahuje 20 % průměru nástroje, aby se řídila radiální síla a vibrace. Pokud jsou na povrchu detekovány pravidelné zvlnění, je třeba nástroj okamžitě zkontrolovat, zda neobsahuje mikročipy. Pokud velikost čipu přesáhne 20 μm, je potřeba jej přebrousit nebo vyměnit.
Metody kontroly povrchů a implementace akceptačních kritérií
Ra0,2 je vysoce přesná drsnost a metoda optického kontaktu (jako je měřič drsnosti) je standardní detekční metoda, ale je třeba věnovat pozornost směru měření. Součásti pro letectví a kosmonautiku často vyžadují zprůměrování měření napříč více směry zrn. Před nanesením povlaku a následného leštění se doporučuje zkontrolovat díly, aby nedošlo k zakrytí skutečných linií obrábění.
Mezi běžné režimy selhání patří:
- Lokální deprese:Je to většinou způsobeno erozí nebo kolizí řezné kapaliny, proto je potřeba zkontrolovat polohu trysky.
- Pravidelný vzor nože:Pokud signalizuje abnormální dynamické vyvážení vřetena nebo házení nástroje >5 μm, je vyžadována detekce házení vřetena.
- Zbytky otřepů:Poslední fréza jemného frézování není na svém místě, takže je třeba optimalizovat výšku zdvihu frézy na konci dráhy frézy.
FAQ: Často kladené otázky o leteckém CNC obrábění Ra0.2
Může CNC obrábění titanové slitiny dosáhnout Ra0,2?
Ano, ale je to obtížnější než slitina hliníku. Titanová slitina TC4 má špatnou tepelnou vodivost a je náchylná k akumulaci nádorů. Vyžaduje nízkou rychlost a vysoké chlazení a odolnost nástroje proti opotřebení je extrémně vysoká. Doporučuje se používat nástroje CBN nebo karbid s vysokou tvrdostí v kombinaci s technologií mazání minimálním množstvím.
Jaký je rozdíl mezi Ra0,2 a Ra0,4 v leteckých částech?
Ra0,2 se obvykle používá pro těsnicí povrchy, ložiskové oběžné dráhy nebo vysoce přesné aerodynamické povrchy s přísnějšími požadavky; Ra0.4 se většinou používá pro obecné lícované povrchy nebo vzhledové povrchy. Pokud to výkres neuvádí, výchozí je Ra1,6, ale klíčové funkční plochy musí být jasně označeny Ra0,2 a způsob detekce.
Jak se vyhnout stopám po vibracích na CNC obráběných plochách?
Stopy chvění pocházejí z rezonance vlastní frekvence nástroje nebo obrobku. Protiopatření zahrnují: úpravu úhlu posuvu, aby se zabránilo jediné frekvenci, snížení řezných parametrů, zvýšení tuhosti upínacího přípravku, použití vložek tlumícího materiálu nebo predikce modálních frekvencí v simulačním softwaru a vyloučení rezonančních zón.
Které ze 72 CNC zařízení jsou vhodné pro zpracování Ra0,2?
Ne všechny obráběcí stroje mohou stabilně dosahovat Ra0,2. Je nutné zvolit 5osé obráběcí centrum s vysokou tuhostí a vysokou rychlostí (≥10 000 ot./min) a házivost vřetena je lepší než 5μm. 72 kusů vybavení vybavených ShowyMetal zahrnuje špičkové 5osé modely, které splňují požadavky na povrchovou úpravu letecké třídy. Konkrétní vybavení je potřeba sladit podle velikosti a složitosti dílu.
Může dodací lhůta 15-25 dní zahrnovat povrchovou úpravu Ra0,2?
Může. 15-25denní dodací lhůta pro hromadnou výrobu zahrnuje dokončení a testování. Pokud je geometrie součásti složitá, je třeba si vyhradit další čas na ověření procesu a potvrzení prvního kusu. Doporučuje se sdělit klíčové požadavky na povrch předem.
Závěry a doporučení k činnosti
Dosažení drsnosti povrchu při CNC obrábění Ra0,2 je v podstatě systematické inženýrství parametrů, nástrojů, materiálů a kontrol, spíše než schopnosti jednoho obráběcího stroje. Na základě shluku 72 zařízení má ShowyMetal možnosti úplného řízení procesu od 3 os po 5 os, od frézování po soustružení a frézování, s tolerancí ±0,01 mm a podporuje následné povrchové úpravy, jako je eloxování a pískování. Pokud máte díly z titanové slitiny nebo hliníkové slitiny pro letectví a kosmonautiku, které potřebují dosáhnout povrchu Ra0,2, doporučujeme poskytnout výkresy CAD a technické požadavky. Poskytneme bezplatné návrhy DFM a procesní plány, které vám pomohou stabilně dosáhnout konečného indexu v hromadné výrobě. Odešlete výkresy nyní, abyste získali přizpůsobené nabídky a hodnocení procesů.



