





Základní logika CNC obrábění leteckých dílů s mimotolerančními rozměry
V oblasti letectví a kosmonautiky rozměrová stabilita přesného CNC obrábění přímo souvisí s bezpečností letu a spolehlivostí montáže. Mnoho inženýrů zjistilo, že i když jsou výkresové tolerance jasně vyznačeny, ve skutečné hromadné výrobě stále často dochází k rozměrovým odchylkám. Obvykle se nejedná o chybu jednoho článku, ale o výsledek kombinace materiálových charakteristik, procesních strategií a metod detekce. Slitiny hliníku letecké kvality (jako je 7075-T6) a slitiny titanu (jako je Ti-6Al-4V) jsou vysoce tuhé, ale snadno se deformují. Pokud není zpětné odpružení po uvolnění řezného tepla a upínacího napětí správně odhadnuto, mohou se konečné rozměry snadno odchýlit od teoretické hodnoty. Pochopení systematických příčin rozměrové netolerance je proto kritičtější než pouhé nastavení parametrů obráběcího stroje. Pro výrobce zodpovědné za klíčové konstrukční díly je vytvoření uzavřeného systému od řízení materiálových dávek až po komplexní kontrolu základním kamenem, aby bylo zajištěno, že každý letecký díl splňuje přísné normy přijatelnosti.
Mechanismus uvolnění deformace materiálu a řezného napětí
Nelineární deformace způsobená uvolněním zbytkového napětí
Konstrukční díly pro letectví a kosmonautiku často používají tlustostěnné výkovky nebo odlévané polotovary a uvnitř jsou složité rozložení zbytkového napětí. Když CNC frézování odstraňuje povrchový materiál, ničí původní stav rovnováhy napětí. Když je součást odstraněna z upínače, zbytková napětí se přerozdělují, což způsobí, že se součást ohne nebo zkroutí. Tato deformace je obvykle nelineární a hromadí se s rostoucí hloubkou obrábění. Například při zpracování velkých žeber křídel z hliníkové slitiny, pokud je najednou odstraněno příliš mnoho přebytků, může uvolnění napětí ve spodní části způsobit vyboulení kořene křídla, což způsobí, že velikost špičky křídla překročí horní limit. Aby se tomuto riziku zabránilo, musí být přijata strategie vrstveného frézování, která rozděluje celkový přídavek do tří fází: hrubování, polotovar a jemné. Mezi každou vrstvou je vyhrazena 2-5 mm "stress buffer layer", aby se obrobek mohl plně stabilizovat před pokračováním k další vrstvě řezání.
Sekvenční efekty tepelného zpracování a obrábění
Třída materiálu určuje jeho deformační citlivost. Stav 7075-T651 je anizotropní. Pokud je po obrábění požadováno žíhání pro odlehčení pnutí, rozměrové změny se výrazně zvýší. Obvykle se doporučuje provádět dokončovací obrábění po ošetření odlehčením pnutí, aby se eliminoval rozměrový posun způsobený tepelným zpracováním. U dílů z titanové slitiny se díky jejich nízké tepelné vodivosti snadno akumuluje teplo generované řezným třením, což má za následek místní tepelnou roztažnost. Pokud je rychlost posuvu příliš vysoká nebo hloubka řezu příliš velká, může velikost tepelné deformace dosahovat desítek mikronů, což daleko překračuje rozsah kontroly na úrovni mikronů požadovaný pro přesné formy. Proto je použití vysokoteplotních řezných nástrojů a konstrukce velkých utvařečů třísek pro titanové slitiny klíčovými procesními prostředky pro kontrolu tepelných chyb.
Analýza kolize upínacího přípravku a svěrné deformace
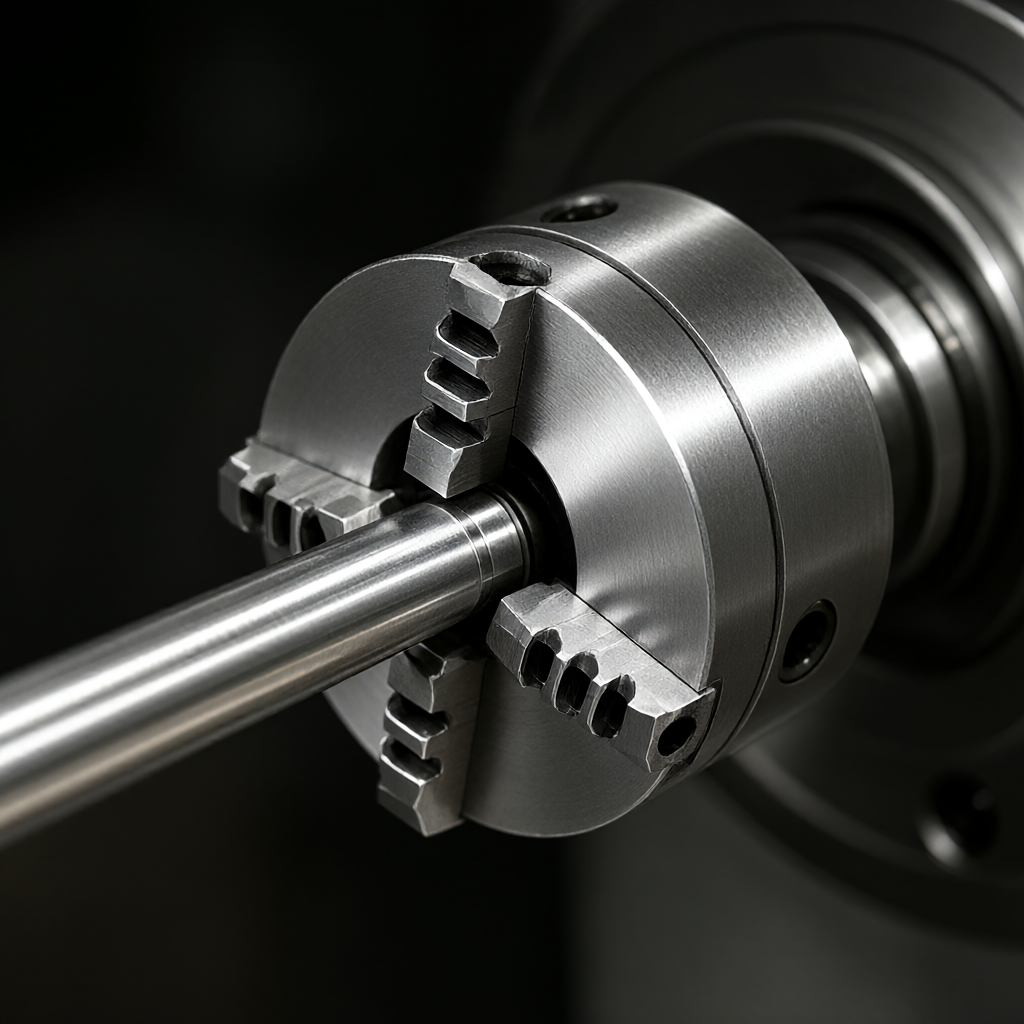
Letecké díly mají složité tvary a často vyžadují vícestranné soustružení. Nevhodná konstrukce přípravku je častou příčinou rozměrových odchylek. Svěrky s nedostatečnou tuhostí nebo nerovnými kontaktními plochami způsobí působením řezných sil pružnou deformaci. Tato deformace neovlivňuje pouze aktuální proces, ale stává se také zdrojem chyby pomocné roviny po převrácení, to je „chyba převodu datového bodu“. Například tříramenné sklíčidlo se používá k upnutí štíhlých částí hřídele. V důsledku omezení souososti samotného mechanismu se třemi čelistmi a několika kontaktních bodů čelistí je přímost částí hřídele snadno ovlivněna nerovnoměrnou upínací silou. Pro kontrolu deformace upnutí v rozmezí 0,005 mm pomocí vícebodového rovnoměrného tlaku nebo podtlaku se doporučuje používat hydraulické svěrky nebo speciální přizpůsobené svěrky. Současně by měl být kontaktní povrch mezi přípravkem a obrobkem udržován v čistotě, aby se zabránilo posunu osy Z způsobenému nekonzistentní tloušťkou těsnění. U tenkostěnných krabicových dílů se k podepření vnitřní stěny otvoru používá vzduchový roztažný trn, který může účinně kompenzovat smršťovací deformaci způsobenou vnějšími řeznými silami a zajistit rovnoměrnou tloušťku stěny.
Strategie kompenzace opotřebení nástroje a řezných parametrů
Optimalizace dráhy nástroje a dynamická kompenzace opotřebení
Nástroje se budou i nadále opotřebovávat při vysokorychlostním řezání, zejména mikroskopické vylamování břitu a odlupování povlaku. U slitin leteckého hliníku způsobí špatné dynamické vyvážení držáku nástroje vysokofrekvenční vibrace, urychlí opotřebení nástroje a zanechá na povrchu stopy vibrací. Ve fázi programování by měla být přijata strategie frézování, aby se omezily náhlé změny tloušťky řezu a zabránilo se nadměrné síle na nástroj. Moderní CNC systémy podporují funkce kompenzace poloměru nástroje a kompenzace opotřebení hrotu nástroje, ale operátor musí upravit hodnotu kompenzace v reálném čase na základě skutečných výsledků zkušebního řezání. Pokud je životnost nástroje při hromadné výrobě nestabilní, povede to k gradientnímu posunu velikosti dílů ve stejné dávce. Doporučuje se vytvořit model monitorování životnosti nástroje, předpovídat zbývající životnost na základě signálů proudu vřetena nebo akustických emisí a vynutit si výměnu dříve, než opotřebení nástroje dosáhne kritické hodnoty, než se spoléhat pouze na pevné počty. Pro proces dokončování je obvykle vyhrazena rezerva 0,01-0,02 mm a spodní limit velikosti je zajištěn dokončováním posledního nového nástroje. Tato strategie „pojistné marže“ se může účinně zajistit proti rozměrovým výkyvům způsobeným opotřebením nástroje.
Technologie CNC systémové chyby a tepelné kompenzace
Geometrické chyby a tepelné chyby CNC obráběcích strojů jsou neviditelnými zabijáky nadměrných rozměrových tolerancí. Tepelné chyby pocházejí především z axiálního posunutí způsobeného vřetenovým motorem, třením vodicí kolejnice a změnami teploty mazacího oleje. Během dlouhodobého obrábění může teplota vřetena stoupnout až na 10-20°C, což způsobí systematický posun chyby polohování osy Z. Pokročilý systém tepelné kompenzace využívá laserové interferometry nebo teplotní senzory k monitorování teploty každé vodicí kolejnice os v reálném čase a dynamicky koriguje hodnoty souřadnic pomocí softwarových algoritmů. U starého zařízení může obráběcí stroj vstoupit do stavu tepelné rovnováhy nastavením stabilního programu předehřívání při spuštění (jako je nepřetržitý provoz po dobu 30 minut). Navíc následující chyba (Servo Lag) CNC systému způsobí chyby obrysu během zrychlování a zpomalování. Snížením hodnoty nastavení zrychlení nebo optimalizací parametrů dopředné rychlosti lze snížit dopad následující chyby na přesnost složitých zakřivených povrchů. Při zpracování leteckých dílů, zejména pokud jde o složité pětiedrické konfigurace, se doporučuje provádět pravidelné Rayleighovy testy, aby se vyhodnotila kolmost mezi osami a zajistilo se, že geometrické chyby jsou v povoleném rozsahu.
Porovnání běžných důvodů netolerance a nápravných plánů
Různé režimy poruch odpovídají různé logice korekcí. Následující tabulka shrnuje analýzu základních příčin a cílená řešení pro čtyři typické jevy rozměrové netolerance v leteckém CNC obrábění, pro referenci procesních inženýrů:
| Fenomén selhání | hlavní základní příčina | Typické vlastnosti | Opravný plán a způsob ověřování |
|---|---|---|---|
| Deformace luku ve volném stavu | Nerovnoměrné uvolňování zbytkového napětí | Po převrácení je rovinnost extrémně špatná a střed je konvexní. | Přijetí krok za krokem frézování + přirozené stárnutí; použití bloků ve tvaru V na podporu zpracování; třísouřadnicová kontrola v plné velikosti |
| Velikosti dávek se postupně zvětšují | Hromadění opotřebení nástroje | První část stejné šarže je kvalifikovaná, ale poslední část je mimo toleranci. | Implementujte upozornění na životnost nástroje; rezervní rezerva pro dokončení; náhodně zkontrolujte klíčové rozměry každých 10 kusů |
| Rozměry jsou po upnutí normální, ale po uvolnění jsou mimo toleranci. | Upínací síla je příliš velká nebo pružná deformace | Rozdíl souososti mezi přípravkem a obrobkem | Optimalizujte tuhost svorky; použijte hydraulické/vakuové svorky; vypočítat upínací deformaci a zpětnou kompenzaci |
| Periodická chyba specifická pro polohu | Radiální házení vřetena nebo předpětí ložiska | Na povrchu se objevují periodické vlnky | Laserový interferometr detekuje axiální/radiální chybu vřetena; přebrousí nebo vymění ložiska; kontroluje čistotu kuželové plochy držáku nástroje |
Přesná detekce a systém kontroly kvality s uzavřenou smyčkou
Trojrozměrné měření souřadnic a potvrzení prvního článku
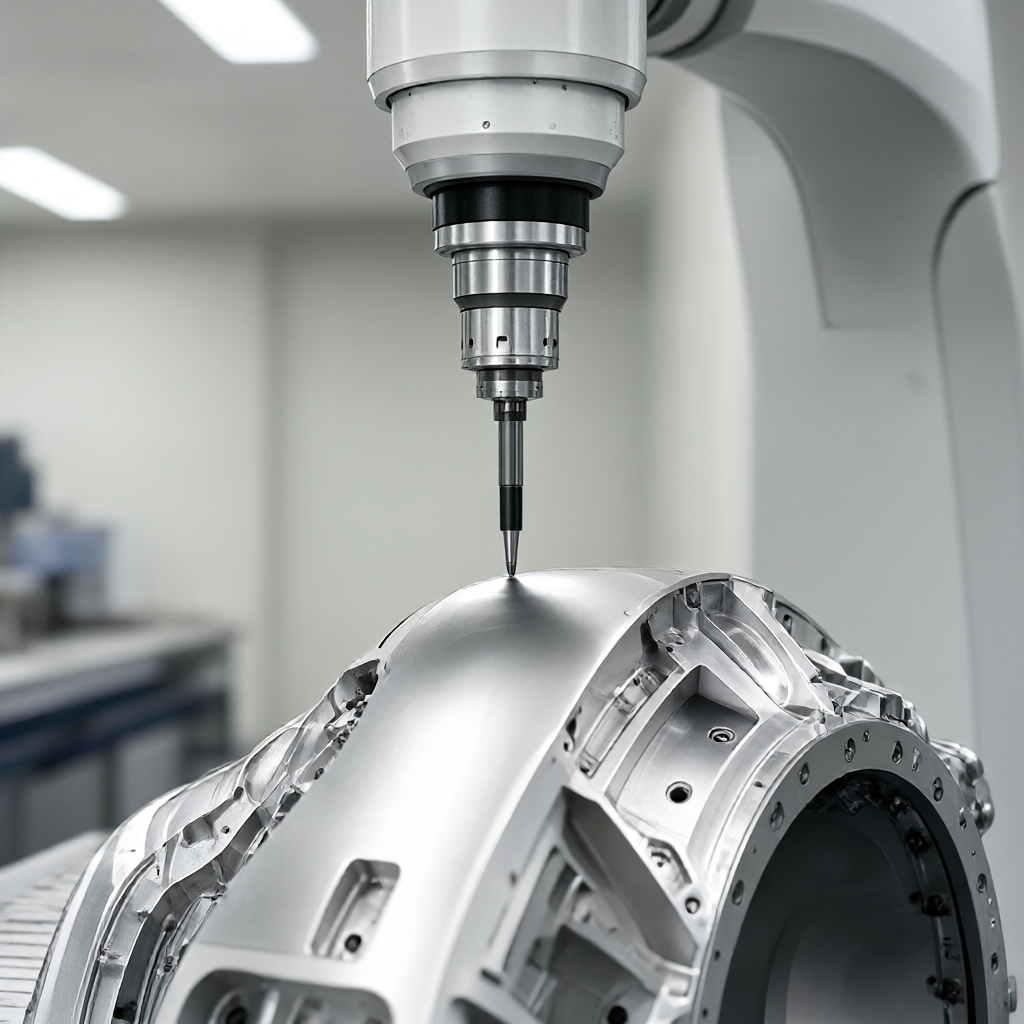
Přejímka leteckých dílů je obvykle založena na požadavcích systému AS9100 se 100% kontrolou klíčových charakteristik (KC). Použití pětiosého spojovacího CMM (souřadnicového měřicího stroje) je spolehlivějším prostředkem pro ověření rozměrů složitých prostor. Před měřením je vyžadována konstantní kontrola teploty a rozdíl okolní teploty by měl být řízen v rozmezí ±0,5 °C, aby se zabránilo dalším chybám způsobeným tepelnou roztažností a kontrakcí. První kontrola výrobku není pouze rozměrová kontrola, ale zahrnuje také komplexní posouzení správnosti dráhy nástroje, rizika interference upínače a kvality povrchu. Doporučuje se zpevnit měřicí body klíčových rozměrů do programovacího souřadnicového systému, aby se dosáhlo automatické detekce a snížily se chyby lidského čtení. U vnitřních skrytých funkcí lze k získání dat mračna bodů použít technologii optického skenování a diagram mračna odchylek lze porovnat s modelem CAD, aby se vizuálně zobrazily místní oblasti mimo toleranci a poskytla se datová podpora pro zlepšení procesu.
Konzistence dávky a index způsobilosti procesu
Nestačí spoléhat pouze na výstupní kontrolu, musíte věnovat pozornost indexu způsobilosti procesu (Cpk). Pro součásti kritické pro letectví se obvykle vyžaduje Cpk≥1,33. Analýzou grafů SPC (statistické řízení procesu) je možné identifikovat, zda jsou fluktuace procesu způsobeny zvláštními příčinami (jako jsou rozdíly v šarži nástrojů, kolísání tvrdosti materiálu). V hromadné výrobě ShowyMetal zablokuje řezné parametry prostřednictvím standardizovaných provozních pokynů (SOP) a vytvoří databázi týkající se tvrdosti materiálu a životnosti nástroje. Když je zjištěna odchylka v trendu procesu, systém automaticky spustí mechanismus kontroly vypnutí. Tato preventivní kontrola kvality založená na datech může účinně zachytit riziko rozměrových odchylek před odesláním a zajistit, aby každá šarže leteckých dílů dodaných zákazníkům měla vysoký stupeň konzistence a sledovatelnosti.
Časté dotazy k nejčastějším problémům s velikostí CNC v letectví
Jaký je normální rozsah pro velikost odskoku leteckých hliníkových dílů po frézování?
Velikost odpružení závisí na okraji polotovaru, tloušťce stěny a době chlazení. Obvykle bude velikost stabilnější po umístění po dobu 24 hodin po jemném frézování. Pokud není provedeno žíhání pro odlehčení pnutí, může množství odpružení tenkostěnných dílů dosáhnout 0,02-0,05 mm. Doporučuje se stanovit koeficient odrazu tohoto specifického tvaru zkušebním řezáním prvního kusu a provést zpětnou kompenzaci v následujících procesech.
Jak se vyhnout přeřezávání pětiosých obráběcích center při komplexním zpracování povrchů v leteckém průmyslu?
Přeřezání je často způsobeno nesprávnou definicí délky základny nástroje nebo kolize úhlu hřbetu. K provedení striktní simulace kolize a kontrole úhlu mezi koulí nástroje a normálou obrobku je třeba použít CAM software. Zajistěte, aby parametr délky základny byl větší než přesah nástroje za nejnepříznivějších pracovních podmínek, a před vlastním obráběním proveďte ověření chodu nasucho, zejména dráhy přísuvu v blízkosti rohu dutiny.
Jaké jsou hlavní faktory způsobující rozměrové odchylky při zpracování slitiny titanu?
Hlavními problémy slitin titanu jsou tepelná deformace a opotřebení nástroje. Nízká tepelná vodivost má za následek vysoké teploty v řezné zóně a významnou lokální tepelnou roztažnost obrobku. Zároveň se nástroj rychle opotřebovává a rozměrová stabilita je špatná. Pro kontrolu tepelných chyb a hromadění opotřebení je nutné používat silné chladicí kapaliny (mírně rozpustné ve vodě nebo stopové vodní mazání), snížit řeznou rychlost a zvýšit počet dokončovacích operací.
Mohou být rozměry CNC obrábění opraveny opravou, pokud jsou rozměry mimo toleranci?
Je přísně zakázáno libovolně opravovat klíčové letecké díly. Rozměrová netolerance obvykle znamená selhání procesu. Mírné přeřezy (povrchová vrstva) lze zakrýt leštěním nebo pískováním, ale funkční rozměry, které ovlivňují pevnost nebo lícování, je nutné zlikvidovat a předělat. Oprava naslepo zničí původní rozložení napětí a únavovou životnost dílů, čímž poruší předpisy pro bezpečnost letectví.
Jak zajistit rozměrovou konzistenci pro malé série leteckých dílů?
Malé šarže čelí problémům se správou životnosti nástrojů. Doporučuje se přijmout strategii „jeden nástroj, jedna kontrola“, zpracovat jeden kus každého nového nástroje a zkontrolovat jej v plné velikosti, aby se zaznamenal trend opotřebení. Nebo si nechte velkou rezervu a použijte poslední vysoce stabilní nástroj pro jednotné dokončování. Současně je posílena detekce opakované přesnosti polohování přípravku, aby byla zajištěna konzistence vícenásobného upnutí.
Závěr a odborná podpora
Řešení problému rozměrové netolerance při CNC obrábění dílů pro letectví a kosmonautiku vyžaduje multidisciplinární spolupráci vědy o materiálech, inženýrství přípravků, CNC systémů a přesné kontroly. Neexistují žádné univerzální parametry procesu, pouze přizpůsobená řešení pro specifické vlastnosti produktu. Pokud čelíte problémům s rozměrovou stabilitou při hromadné výrobě konstrukčních dílů pro letectví a kosmonautiku, rádi vám zašleme výkresy a technické specifikace. Náš inženýrský tým zkombinuje 72 vysoce výkonných clusterů CNC zařízení a zkušenosti s kontrolou kvality v celém procesu, aby pro vás vytvořil plán přesného obrábění včetně doporučení DFM, designu upínacích přípravků a zamezení rizik, aby byl projekt dodán včas a ve vysoké kvalitě.



