





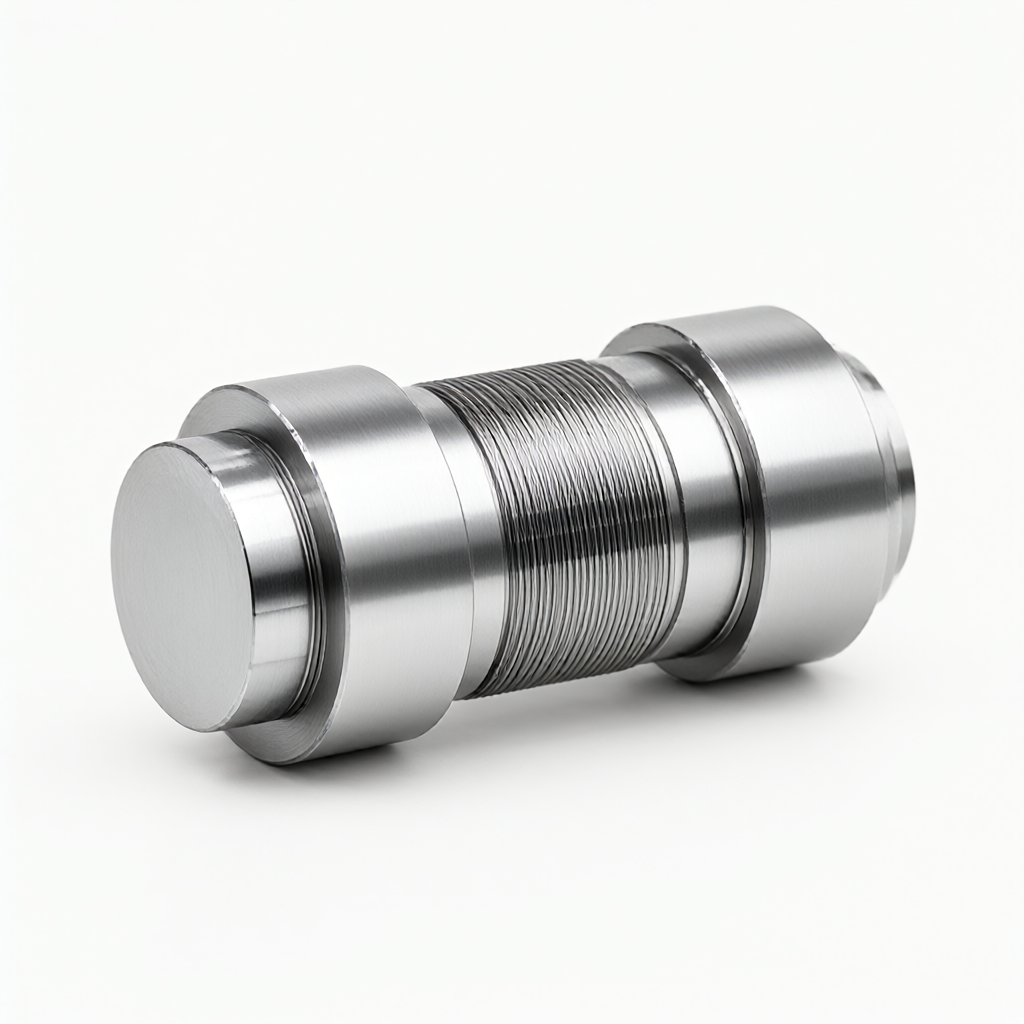
Hřídel synchronního kola kloubu průmyslového robota je hlavní rotační součástí spojující motor a převodový mechanismus. Přesnost profilu zubu, zaoblení čepu a drsnost povrchu přímo určují účinnost přenosu točivého momentu a dlouhodobou provozní stabilitu spoje. ShowyMetal poskytuje služby zakázkového zpracování os synchronního kola založené na CNC soustružení a soustružení a frézování kompozitních procesů. Podporuje běžné materiály hřídele, jako je ocel 45#, 40Cr, SK5 atd. Rozměrová tolerance je řízena v rozmezí ±0,01 mm a povrchová úprava může dosáhnout Ra0,4μm. S povrchovými úpravami, jako je chromování, černění nebo pasivace, splňuje dvojí požadavky na přesnost a vzhled výrobců nástaveb robotů na díly kloubových převodů. Vítejte, abyste poskytli výkresy pro dotaz.
Specifikace a možnosti zpracování
U náprav pro synchronizaci kloubů robotů se naše továrna zaměřuje na řešení tří hlavních bolestivých bodů, kterými jsou alveolární symetrie, házení čepů a konzistenci povrchové úpravy. Řada 72 CNC zařízení zahrnuje několik vysoce pevných CNC soustruhů a soustružnicko-frézovacích obráběcích strojů. Dráhy upínání a zpracování jsou optimalizovány pro díly s mírnými poměry stran, vícestupňové hřídele a ozubené struktury.
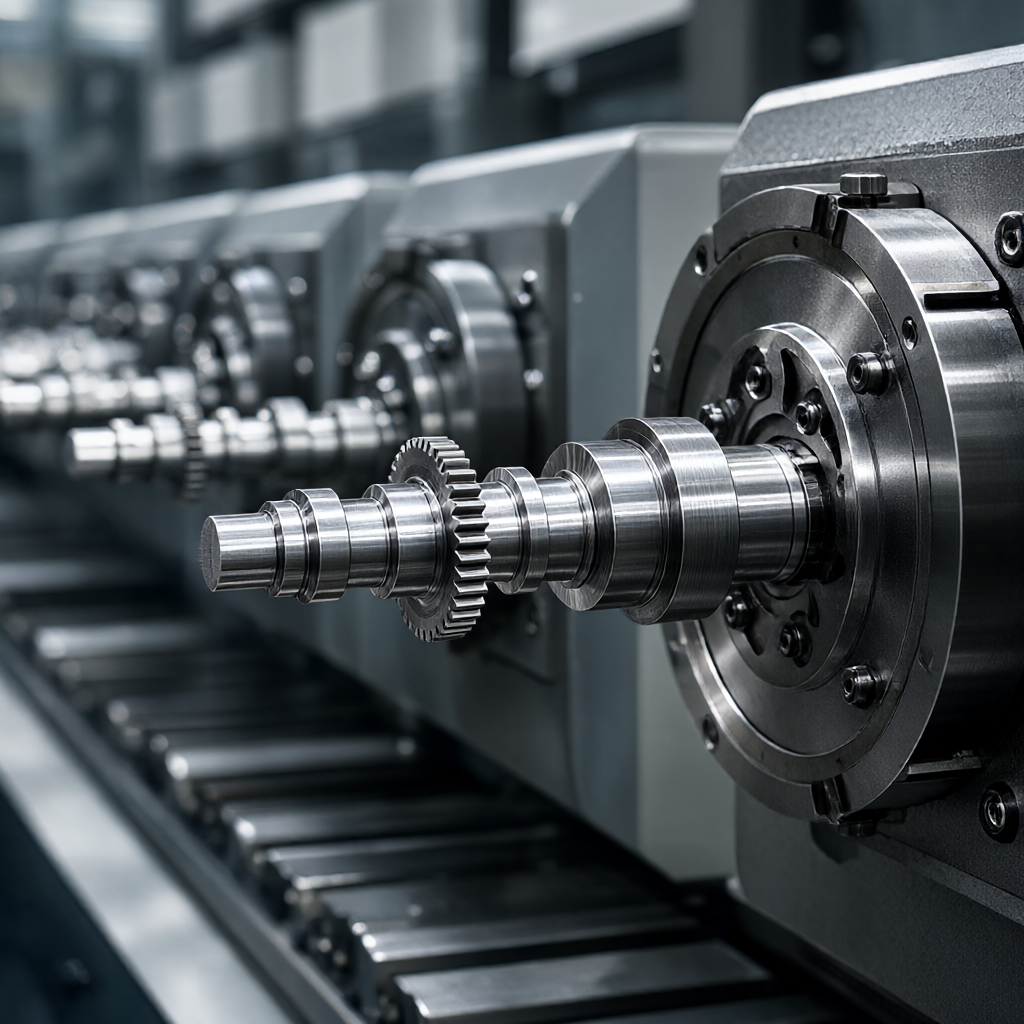
- Stupeň materiálu:45# ocel (kalená a temperovaná), 40Cr (karburování a kalení), SK5 (pružinová ocel), 40MnCr (nízkouhlíková legovaná ocel); podporuje přizpůsobení z nerezové oceli 304/316 a slitiny titanu.
- Rozsah velikostí:Průměr hřídele Ø2mm - Ø60mm, celková délka 5mm - 200mm, šířka zubu 3mm - 30mm (typické hodnoty, lze upravit dle výkresů).
- Index přesnosti:Házení čepu ≤0,005 mm, úroveň tolerance profilu zubu 8-9, drsnost povrchu Ra0,4-0,8μm.
- Povrchová úprava:Chromování, černá pasivace, fosfátovací úprava; podporuje eloxování (pouze hliníková synchronizovaná kola).
- Tloušťka a hmotnost stěny:Hlavně pevná hřídel, minimální tloušťka stěny 1mm, hmotnost jednoho kusu 0,05kg - 1,5kg.
Použitelná odvětví a typické aplikace
Tato část se používá především v rotačních kloubových modulech kolaborativních robotů, šestiosých průmyslových robotů a podvozků mobilních robotů. Mezi konkrétní místa instalace patří:
- Vstup reduktoru:Slouží jako prodloužení výstupního hřídele motoru k přímému pohonu harmonického nebo RV reduktoru.
- Skupina synchronních převodů kol:Používá se ve spojení s plochými řemeny nebo klínovými řemeny pro paralelní víceosý synchronní pohyb.
- Montážní hřídel kodéru:Vysoce přesné čepy se používají k přenášení resolverů nebo fotoelektrických enkodérů.
V podmínkách vysokorychlostního zatížení dynamické vyvážení a přesnost kontaktu s povrchem zubů částí hřídele přímo ovlivňují opakovanou přesnost polohování robota. Prostřednictvím přísné optimalizace procesní cesty lze účinně snížit vibrace a hluk při vysokorychlostní rotaci.
Kvalita vzhledu a konzistence šarže
Synchronizační osa kloubu je často vystavena uvnitř nebo ve viditelné oblasti štítu kloubu robota a kvalita vzhledu přímo ovlivňuje třídu celého stroje. ShowyMetal považuje ovládání vzhledu za svůj hlavní konkurenční bod:
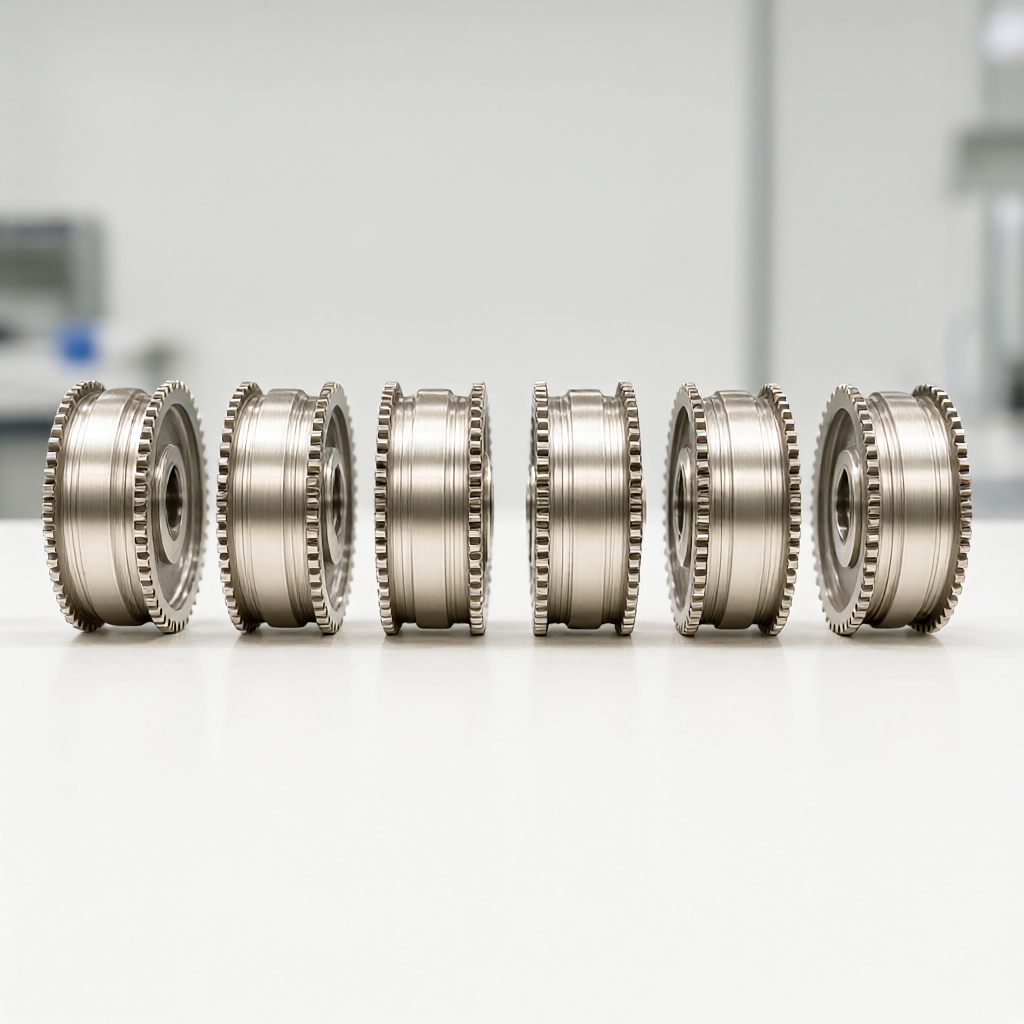
- Vysoký povrch:Žurnál je precizně broušen a následně leštěn pro dosažení zrcadlového efektu bez viditelných linií vozu.
- Bezchybné ovládání:K upínání používejte vakuové přísavky nebo měkké čelisti, abyste se vyhnuli stopám; povrch je bez oleje, otřepů a rzi.
- Konzistence jednotlivých šarží:Parametry procesu jsou uzamčeny úplnou trojrozměrnou kontrolou prvního kusu a Cpk následných šarží je ≥1,33, což zajišťuje, že mezi prvním kusem a 10 000. kusem není žádný viditelný rozdíl ve vzhledu.
Uspořádání procesu a zařízení
S ohledem na geometrické vlastnosti hřídele synchronního kola je přijat kombinovaný proces „CNC soustružení + soustružení a frézování + přesné broušení“:
- hrubování:Dvoupohonový CNC soustruh dokončuje řezání tyčí hřídele, válcové hrubovací soustružení a předtvarování zubového prostoru.
- dokončení:Pětiosé soustružnické a frézovací složené centrum doplňuje přesné frézování povrchu zubu, systému axiálních otvorů a drážky pro pero a zajišťuje souosost jedním upnutím.
- Ovládání tepelně ovlivněné zóny:Pro kalené hřídele se používá speciální bruska s vyváženým trnem pro eliminaci tepelné deformace při broušení.
U dávkových objednávek se využívají možnosti paralelního plánování 72 CNC zařízení k paralelizaci montážních linek soustružnických, frézovacích a brousicích procesů a zkrácení celkové doby oběhu.
Kontrola kvality a dodávka výrobní kapacity
Proces kontroly pokrývá celý odkaz od surovin až po zásilku:
- Vstupní kontrola materiálu:Spektrální analýza složení materiálu a předběžná kontrola tvrdosti.
- Potvrzení prvního článku:Trojrozměrný souřadnicový měřicí stroj (CMM) provádí kontrolu v plném rozsahu a měřič drsnosti náhodně kontroluje klíčové povrchy.
- Kontrola procesu:Každé 4 hodiny kontrolujte rozměry klíče, průměr hřídele a tloušťku zubu.
- Kompletní kontrola zásilky:100% kontrola vzhledu a klíčových rozměrů, soupis materiálu a protokol o kontrole rozměrů dodaný se zbožím.
Výrobní kapacita a dodací lhůta:Dodací lhůta pro běžné hromadné objednávky (500-5000 kusů) je 15-25 dní; první kus může být dodán do 3-5 dnů pro nouzové ověření. Konkrétní plán výroby je založen na situaci vytížení zařízení v měsíci a jsou poskytovány jasné uzly Ganttova diagramu.
| Stupeň materiálu | Tvrdost (HRC) | Typické aplikační charakteristiky | Doporučení pro přípravu povrchu |
|---|---|---|---|
| 45# ocel | 28-35 | Nižší cena, střední zatížení, obecný převod | Černěný / fosfátovaný |
| 40 kr | 58-62 | Povrchově nauhličované kalení, odolné proti opotřebení, vysoce zatížený spoj | Chromování/antikorozní olej |
| SK5 | 58-64 | Pružinová ocel, dobrá houževnatost, odolnost proti nárazu | černění/pasivace |
Proces přizpůsobení a často kladené otázky
Poskytněte 2D/3D výkresy (formáty DXF, STEP, IGES) a technický tým dokončí kontrolu DFM do 24 hodin. Pokud existují omezení procesu v modulu zubu nebo úhlu tlaku, budou poskytnuty alternativní návrhy. Po potvrzení zařiďte nátisk a naplánujte výrobní dávky po kvalifikaci prvního kusu.
Jaká je obvykle řízená tolerance profilu zubů synchronizovaných hřídelí kol?
Konvenční průmyslové díly převodovky mají stupeň 8 a vysoce přesné robotické spoje obvykle vyžadují stupeň 7 nebo vyšší. Detaily jsou označeny podle výkresů a je podporována implementace podle norem ISO 1328.
Jaký je minimální průměr hřídele a maximální délka?
Minimální průměr otočného hřídele je 2 mm a maximální délka hřídele je 200 mm (lze prodloužit v závislosti na požadavcích na tuhost); nad tento rozsah se doporučují svařované nebo kombinované hřídelové konstrukce.
Dokáže si poradit s tvrdými materiály, jako je formovací ocel?
Podporuje konvenční broušení pod HRC45; tvrdé hřídele nad HRC60 musí používat speciální supertvrdé brusné kotouče a dodací lhůta se prodlouží o 3-5 dní a náklady budou vypočítány samostatně.
Jaký je cyklus odběru vzorků a doba dodání šarže?
Korektura jednoho kusu trvá 3-5 pracovních dnů; dávkové objednání 500 kusů trvá 15 dní a objednávky nad 1000 kusů 20-25 dní. Urgentní objednávky jsou podporovány.
Jsou poskytovány materiálové certifikáty a zprávy v plné velikosti?
Každá šarže zásilky je dodávána se zárukou na materiál třetí strany a zprávou o kontrole kritických rozměrů CMM. Formát zprávy lze upravit podle požadavků zákazníka.
Pokud se potýkáte s problémy s doručováním nebo problémy s konzistencí s díly převodovky kloubů robota,Zašlete prosím své technické výkresy na e-mail s poptávkounebo odešlete soubory CAD na pozadí, abyste získali hodnocení DFM a přesnou cenovou nabídku.



