





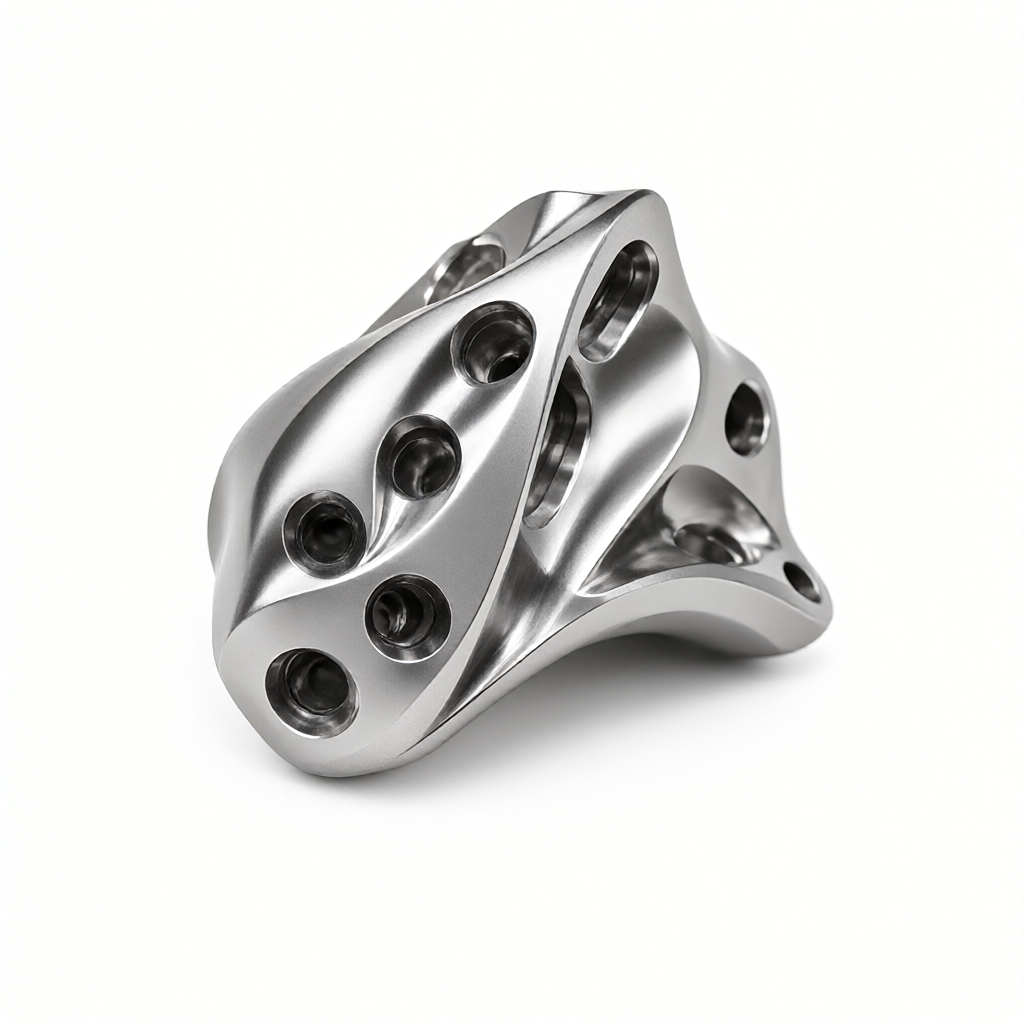
Pětiosé CNC přesné obrábění dílů z titanové slitiny pro lékařské přístroje
V reakci na přísné požadavky na biokompatibilitu na úrovni implantátů a rozměrovou stabilitu v oblasti zdravotnických prostředků poskytuje ShowyMetal 5osé CNC přesné obrábění, konkrétně řeší problémy s kontrolou tolerance pro díly z titanové slitiny na složitých zakřivených površích, strukturách hlubokých dutin a jemných rysech. Používáme materiály ze slitin lékařského titanu, jako je Ti-6Al-4V. Prostřednictvím víceosého frézování a přísných strategií kompenzace tepelné deformace zajišťujeme, že tolerance klíčových protilehlých povrchů je stabilní v rozmezí ±0,01 mm, což vyhovuje montážním potřebám sálových počítačů lékařských zařízení, ovladačů chirurgických robotů a přesných diagnostických modulů.
Specifikace a možnosti zpracování
Díly z titanové slitiny pro lékařské přístroje obvykle zahrnují asymetrické zakřivené povrchy nebo tenkostěnné struktury a pro jednoosá zařízení je obtížné vyvážit tuhost a prostorové interference. Naše 5osé obráběcí centrum může dokončit komplexní obrábění povrchu v jednom nastavení, čímž se sníží nahromaděné chyby způsobené převodem dat. Níže jsou uvedeny typické technické specifikace a parametry zpracování této kategorie dílů:
- Stupeň materiálu:Ti-6Al-4V (TC4), čistý titan (Gr.5); hustota 4,43 g/cm³, pevnost v tahu 930-1000 MPa, vynikající pevnost při vysokých teplotách a odolnost proti korozi.
- Rozsah velikostí:Typické rozměry obálky součásti se pohybují od 50×50×50 mm do 300×200×200 mm; podpora malých sérií, více druhů a velkosériová výroba.
- Třída tolerance:Tolerance spojovacích ploch klíčů může dosáhnout ±0,01 mm; obecný konstrukční povrch může dosáhnout ±0,05 mm; geometrická tolerance (rovinnost, souosost) je řízena podle požadavků výkresu.
- Povrchová úprava:Přesná frézovací plocha Ra 0,4-0,8 μm; zrcadlového efektu lze dosáhnout broušením a leštěním; splňující požadavky zdravotnických prostředků na kontrolu růstu bakterií a koncentraci napětí způsobené drsností povrchu.
- Povrchová úprava:Pískování, pasivace, eloxování (pro vzhledové díly), elektrolytické leštění; všechny procesy zpracování se provádějí v čistém prostředí nebo v nezávislém uzavřeném prostoru, aby se zabránilo křížové kontaminaci.
- Možnosti přizpůsobení:Podporuje analýzu DFM založenou na výkresech STEP/IGES pro optimalizaci drah nástroje a řešení upínání, aby se zajistilo, že tenké stěny nebudou deformovány a budou mít jasné vlastnosti.
Použitelná odvětví a typické aplikace
Aplikace přesných dílů z titanové slitiny v oblasti lékařské techniky sahá od jednotlivých konstrukčních dílů až po vysoce hodnotné základní komponenty. Části, které zpracováváme, slouží především následujícím segmentovaným scénářům:
- Chirurgický robot:Používá se pro pouzdra kloubových modulů, pouzdra hnacího hřídele a svorky koncového efektoru. Takové díly vyžadují extrémně vysokou přesnost opakovatelnosti a nízkou hmotnost a 5osé obrábění může zajistit rovnoměrnou vůli pro pohyb ve více osách.
- Diagnostické zobrazovací zařízení:Držák MRI sondy, držák CT trubice. Charakteristiky vysoké magnetické permeability titanové slitiny (téměř nemagnetické) z ní činí ideální konstrukční materiál v prostředí silného magnetického pole a tolerance přímo ovlivňuje stabilitu zobrazení.
- Implantovatelná zařízení:Konektory srdečních stentů, abutmenty zubních implantátů. Takové díly mají extrémně vysoké požadavky na povrchovou úpravu a zpracování bez třísek a proces zpracování musí přísně kontrolovat zbytky třísek a mikrotrhliny.
- Přesné mikroskopické přístroje:Endoskopické klouby, panty chirurgických kleští. Vysoká měrná pevnost titanové slitiny se používá ke zmenšení velikosti při zajištění únavové životnosti. Kontrola tolerance přímo souvisí s pocitem otevírání a zavírání a životností.
Výhody procesu a vybavení
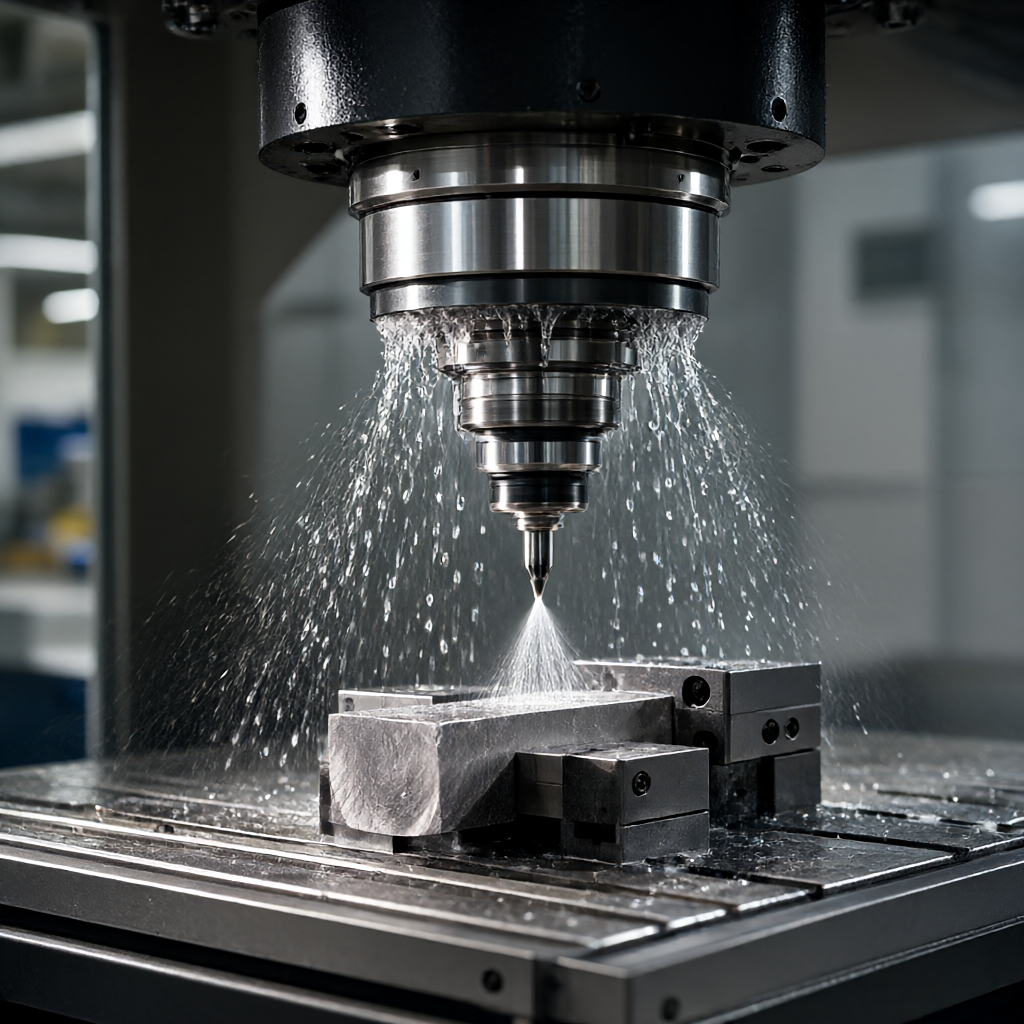
Na rozdíl od běžných výrobců CNC jsme zavedli řídicí systém s uzavřenou smyčkou "materiál-process-testing" ve zpracování titanových slitin pro lékařské přístroje. Titanová slitina má nízkou tepelnou vodivost (asi 6,1 W/m·K), při řezání se snadno akumuluje teplo, což může snadno způsobit opotřebení nástroje a tepelnou deformaci obrobku. Náš cluster 72 CNC zařízení je vybaven chladicím systémem a vysokorychlostním elektrickým vřetenem optimalizovaným pro vysokoteplotní a obtížně řezatelné materiály.
Strategie 5osého simultánního obrábění
U titanových dílů s hlubokými dutinami nebo strmými bočními stěnami používá 5osý stroj úpravy polohy nástroje v reálném čase, aby udržoval držák nástroje mimo obrobený povrch, čímž se zabránilo rušení a umožnilo použití čelních fréz s kratším průměrem. To nejen zlepšuje kvalitu povrchu (snižuje stopy po vibracích), ale co je důležitější, snižuje počet upínacích časů a zlepšuje rovnoměrnost srovnávacího testu na úroveň ±0,01 mm. U tenkostěnných prvků s poměrem štíhlosti větším než 3:1 se používá strategie adaptivního posuvu, aby se zabránilo poddajnosti nástroje.
Technologie kompenzace tepelné deformace
Při zpracování přesných lékařských komponent může teplotní rozdíl mezi pokojovou teplotou a stavem zpracování vést k rozměrovému posunu na úrovni mikronů. Používáme dílenské prostředí s konstantní teplotou (20±2℃) v kombinaci s technologií měření na stroji pro sledování trendů opotřebení nástrojů a teplotního posunu v reálném čase a dynamicky správné údaje o zpracování, abychom zajistili rozměrovou konzistenci v hromadné výrobě.
Kontrola kvality a konzistence šarží
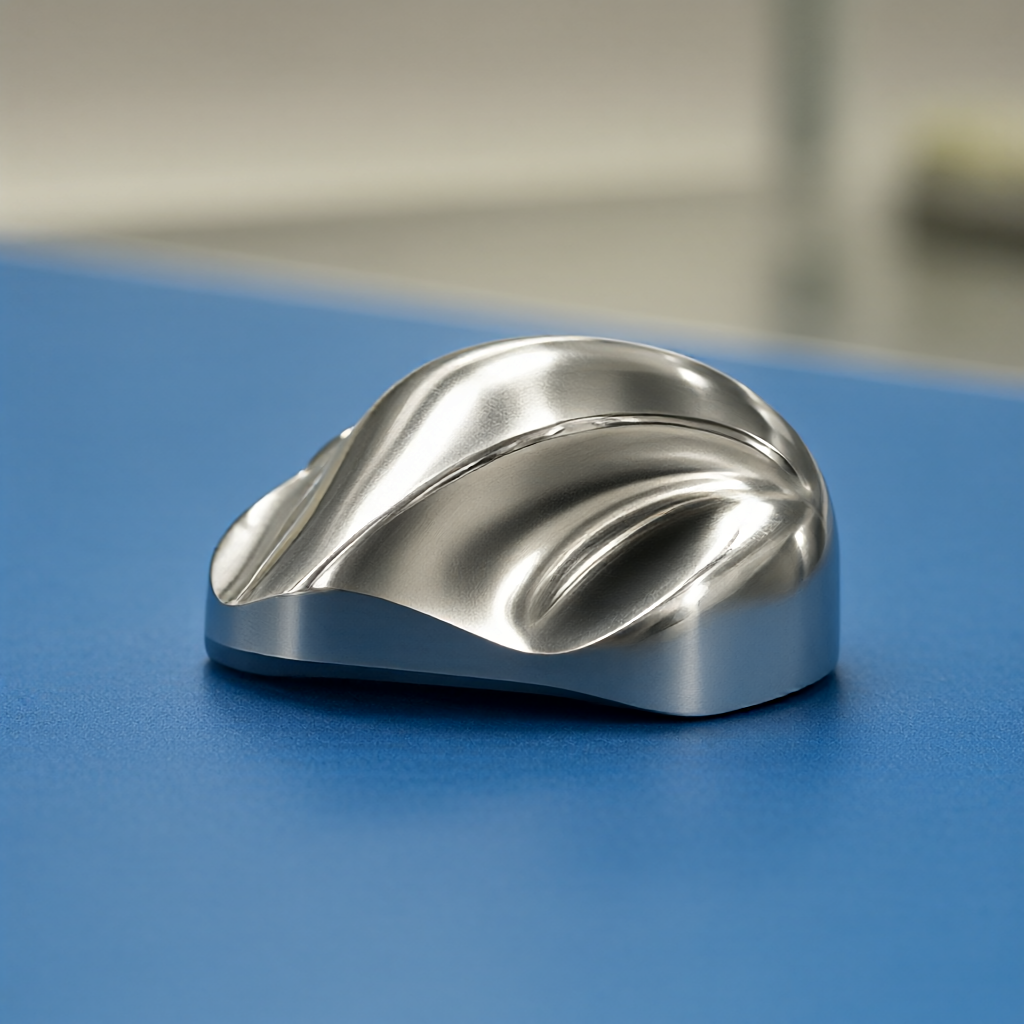
Průmysl zdravotnických prostředků má extrémně vysoké požadavky na "sledovatelnost". Náš proces kontroly kvality probíhá během celého životního cyklu, abychom zajistili, že údaje o každé šarži dílů jsou úplné a sledovatelné. Kvalita vzhledu je základním rozdílem mezi námi a běžnými obráběcími továrnami: optimalizací řezných parametrů a speciálních nástrojů eliminujeme škrábance, otřepy a oxidovaná místa, která jsou běžné při tradičním obrábění, a dosahujeme vysokého lesku nebo jednotného matného efektu.
- Vstupní kontrola materiálu:Ověřte zkušební certifikát mlýna z titanové slitiny, abyste se ujistili, že složení materiálu odpovídá lékařským normám, jako jsou ASTM F136 nebo F1472.
- Potvrzení prvního článku (FAI):Zprávy v plné velikosti jsou prováděny přísně v souladu s AS9102 nebo standardy definovanými zákazníkem, se zaměřením na detekci 2D/3D rozměrů a geometrických tolerancí klíčových spárovaných povrchů.
- Kontrola procesu:Použijte trojrozměrný souřadnicový měřicí stroj (CMM) a měřič drsnosti k provádění inspekcí procesu, abyste mohli sledovat stabilitu zpracování a včas detekovat systematické odchylky.
- Kompletní kontrola zásilky:100% úplná kontrola klíčových funkcí a náhodná kontrola neklíčových funkcí podle AQL 2.5; přichází s kompletním datovým balíčkem CofC (Certificate of Conformance).
Proces přizpůsobení a dodací lhůta
Pro různé fáze výzkumu a vývoje zdravotnických prostředků a hromadné výroby poskytujeme flexibilní mechanismy odezvy, abychom zajistili, že nebudou promeškány uzly projektu.
- Kontrola výkresu a DFM:Dokončete vyhodnocení procesu do 24 hodin po obdržení výkresů a poskytněte optimalizační návrhy týkající se úhlu úkosu, minimální tloušťky stěny a dostupnosti nástroje, abyste snížili rizika tolerance ze zdroje.
- Programování a simulace:Použijte CAM software pro simulaci bez kolizí, optimalizujte trajektorie řezání a generujte standardizované obráběcí programy.
- Korekturní ověření:Cyklus rychlého prototypování je 3-5 dní; údaje o inspekci souřadnicového měřicího stroje jsou předávány zpět technikům k ověření dosažitelnosti tolerance.
- Sériová výroba:Rychlé dodání do 15-25 dnů; Během tohoto období je zavedena přísná procesní disciplína, aby byla zajištěna konzistentnost jednotlivých dávek.
- Povrchová úprava a balení:Používejte vakuové balení a antikorozní ošetření olejem, abyste zabránili korozi a oxidaci kondenzátu během přepravy.
Porovnání materiálových možností: slitina titanu vs nerezová ocel
V rané fázi konstrukčního návrhu zdravotnického zařízení výběr materiálu přímo ovlivňuje zachování tolerance a konečnou cenu součásti. Následující tabulka porovnává výkon dvou běžně používaných lékařských materiálů při přesném obrábění:
| Dimenze funkce | Titanová slitina (Ti-6Al-4V) | Nerezová ocel (316L) |
|---|---|---|
| Hustota (g/cm³) | 4.43 (lehký má zjevné výhody) | 7,98 (přibližně 1,8násobek hmotnosti titanu) |
| Obtížnost řezání | Vysoká (špatná tepelná vodivost, snadné nalepení na nůž) | Střední (tvrdý, snadno zpracovatelný) |
| Zachování tolerance | Tepelná deformace musí být přísně kontrolována a velikost zpětného odpružení je velká. | Malá tepelná deformace a dobrá rozměrová stabilita |
| biokompatibilita | Extrémně vysoká (preferovaný stupeň implantace) | Dobré (běžně používané pro externí zařízení) |
| Vzhled povrchu | Stopy po opracování jsou náchylné na vznik a vyžadují jemné leštění | Zrcadlový efekt je snadno dosažitelný a má vysokou konzistenci vzhledu |
| Použitelné scénáře | Implantáty, lehké konstrukční díly | Vedení kapalin, korozivzdorné nádoby, obecné konstrukce |
Poznámka: U neimplantovatelných skořepin zařízení s vysokými požadavky na vzhled má nerezová ocel 316L více výhod v ceně a konzistenci vzhledu; a pro komponenty, které vyžadují vynikající lehkost a bezpečnost implantátů, je titanová slitina nevyhnutelnou volbou. ShowyMetal může poskytnout doporučení DFM na základě vašich specifických požadavků na toleranci a vzhled.
Často kladené otázky (FAQ)
Q1: Jaká je tolerance dílů ze slitiny titanu pro zdravotnické prostředky?
Odpověď: U klíčových spárovaných povrchů může naše 5osé obráběcí centrum v kombinaci s prostředím s konstantní teplotou a kontrolou na stroji stabilně řídit toleranci v rozmezí ±0,01 mm. U nekritických konstrukčních povrchů se obvykle řídí v rozmezí ±0,05 mm, aby byly splněny požadavky na montáž. Konkrétní hodnotu musí vyhodnotit DFM na základě složitosti součásti a velikosti šarže.
Q2: Jak provést povrchovou úpravu po zpracování titanové slitiny, aby byla zajištěna konzistence vzhledu?
A: Zajišťujeme procesy pasivace, elektrolytického leštění a mikroobloukové oxidace. Pro zdravotnické prostředky jsme speciálně optimalizovali poměr pískování střední velikosti částic a pasivačního roztoku, abychom zajistili, že barva povrchu a drsnost (Ra) dílů ve stejné šarži jsou vysoce konzistentní, čímž se eliminují běžné barevné rozdíly a skvrnité stopy.
Q3: Jak dlouhý je cyklus kontroly? Podporuje úpravy výkresů?
Odpověď: Pravidelný cyklus kontroly je 3-5 dní. Pokud výkresy obsahují rizika zpracování (jako jsou hluboké dutiny, tenké stěny), druhý den vám potvrdíme plán prostřednictvím videa nebo fotografií a poté vstoupíme do fází programování a zpracování, abychom se vyhnuli promarněným cyklům s vysokou zmetkovitostí.
Q4: Jaká je dodací lhůta a minimální množství objednávky pro hromadnou výrobu?
Odpověď: Dodací lhůta hromadné výroby je obvykle 15-25 dní, v závislosti na množství objednávky. Podporujeme minimální objednávku 1 kusu, ale u lékařských výzkumných a vývojových projektů s malými šaržemi a více odrůdami se doporučuje přijmout strategii "malé šarže zkušební výroby" (jako je 50-100 kusů), aby se ověřila stabilita procesu.
Q5: Poskytujete materiálové certifikáty a dokumenty o sledovatelnosti kvality?
A: Ano. Poskytujeme zprávu o tepelném čísle (MTC) a zprávu o kontrole hotového výrobku (CofC) pro každou šarži tyčí z titanové slitiny. Všechna data z kontrol jsou archivována a uchovávána po dobu nejméně 10 let, splňující požadavky systému FDA nebo MDR na sledovatelnost dodavatelského řetězce.
Získejte vlastní cenovou nabídku
Úspěch projektu zdravotnického zařízení závisí na přesné implementaci každé nepatrné tolerance. Pokud hledáte partnera pro obrábění, který zvládne složité titanové díly s přísnou sledovatelností kvality, kontaktujte nás ještě dnes. Pošlete své 3D výkresy (formát STEP/IGES) a technické specifikace a náš technický tým odpoví do 24 hodin podrobnou analýzou proveditelnosti procesu a návrhy DFM, které vám pomohou zkrátit váš výzkumný a vývojový cyklus a zajistit úspěšnou hromadnou výrobu.



